


<关注公众号>

<关注抖音>
发布日期:2026-11-12 浏览量:5
纸塑模具打样验收绝不能仅凭一件外观无瑕的“黄金样品”就签字收货。真正的模具质量检测必须在模拟真实量产环境、设定标准工艺参数的前提下进行,重点核查多模穴的尺寸一致性、连续生产时的脱模顺畅度,以及基于3D扫描的实测数据。只有经过严格试模验证的模具,才能顺利完成项目交付并平稳过渡到量产。
在纸浆模塑行业,供应商常常会在试模阶段提供几件外观极其漂亮的打样件。这些单件样品往往是经过人工仔细挑选、甚至是在非正常较长成型周期下“慢工出细活”压制出来的。它们无法反映模具在真实节拍下连续运作的状况。
如果你只凭一件样品的克重和外观就通过了验收,一旦模具上线量产,很可能会面临各模穴重量偏差大、产品边缘毛刺多、甚至因粘模导致频繁停机清理的困境。因此,打样验收必须将视线从“单件产品”转移到“整体模具的动态运行”上。
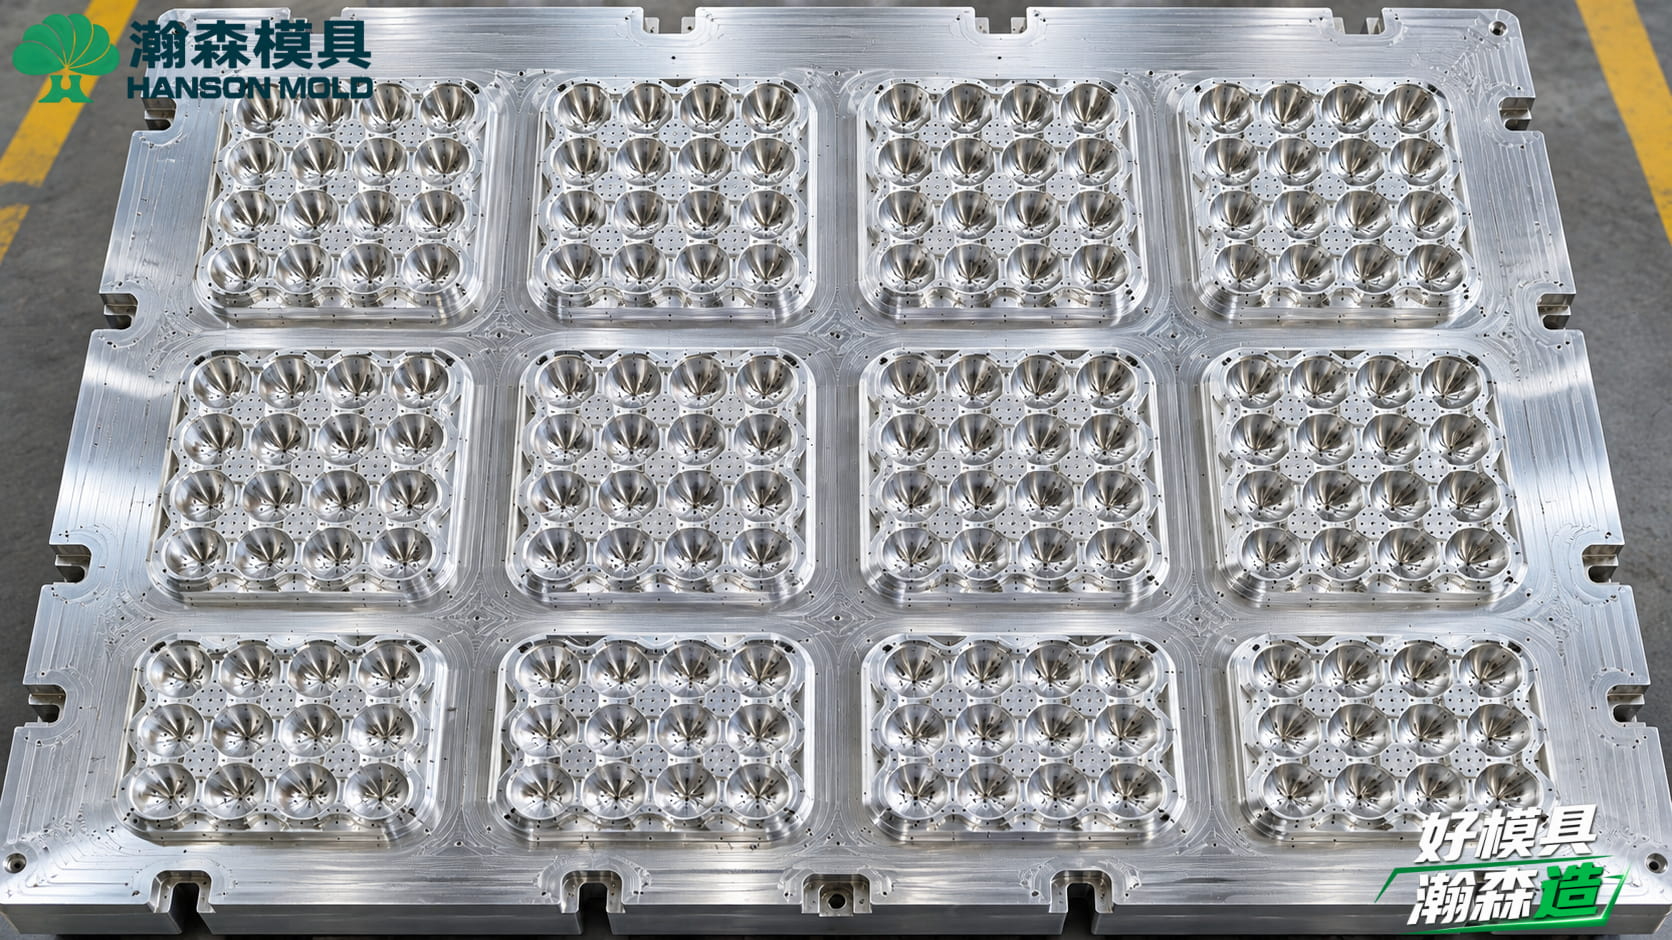
对于餐盒、杯盖或工业包装等一模多穴的纸塑模具,一致性是评估加工精度的首要指标。如果模具的流道设计不合理或CNC加工精度不够,会导致浆液在各模穴内的分布不均,进而造成同一版出来的产品克重、厚度和尺寸存在显著差异。
验收时,应随机抽取试模中连续5模以上的产品,分别测量不同位置模穴的壁厚和重量。一套合格的模具,其多模穴波动率应控制在极小的公差范围内。瀚森模具依托最高转速达24000转的高速CNC加工中心进行精加工,并在制造节点中严格执行应力释放与清洗复检环节,从根本上保证了多模穴阵列的物理精度,让边缘模穴与中心模穴的产品表现高度一致。
脱模是纸塑生产中最容易卡脖子的环节。打样验收时,必须观察模具在连续运转(如连续开合模50次以上)时的脱模表现。如果出现粘模或产品变形,不能一概归咎于模具,需要按以下优先级进行排查:
模具本身:检查拔模斜度是否足够,包网(对于湿压工艺)贴合是否紧密无死角,表面抛光或特氟龙涂层是否均匀。
浆料条件:确认浆料的打浆度(游离度)是否过高或过低,是否有添加适量的防水/防油剂。
设备参数:真空吸力是否达到设定值,转移模与成型模的对位是否精准,吹气压力与时间点是否配合得当。
只有当连续试模能够保持稳定的脱模良率时,才能证明这套模具具备了可靠的重复性。
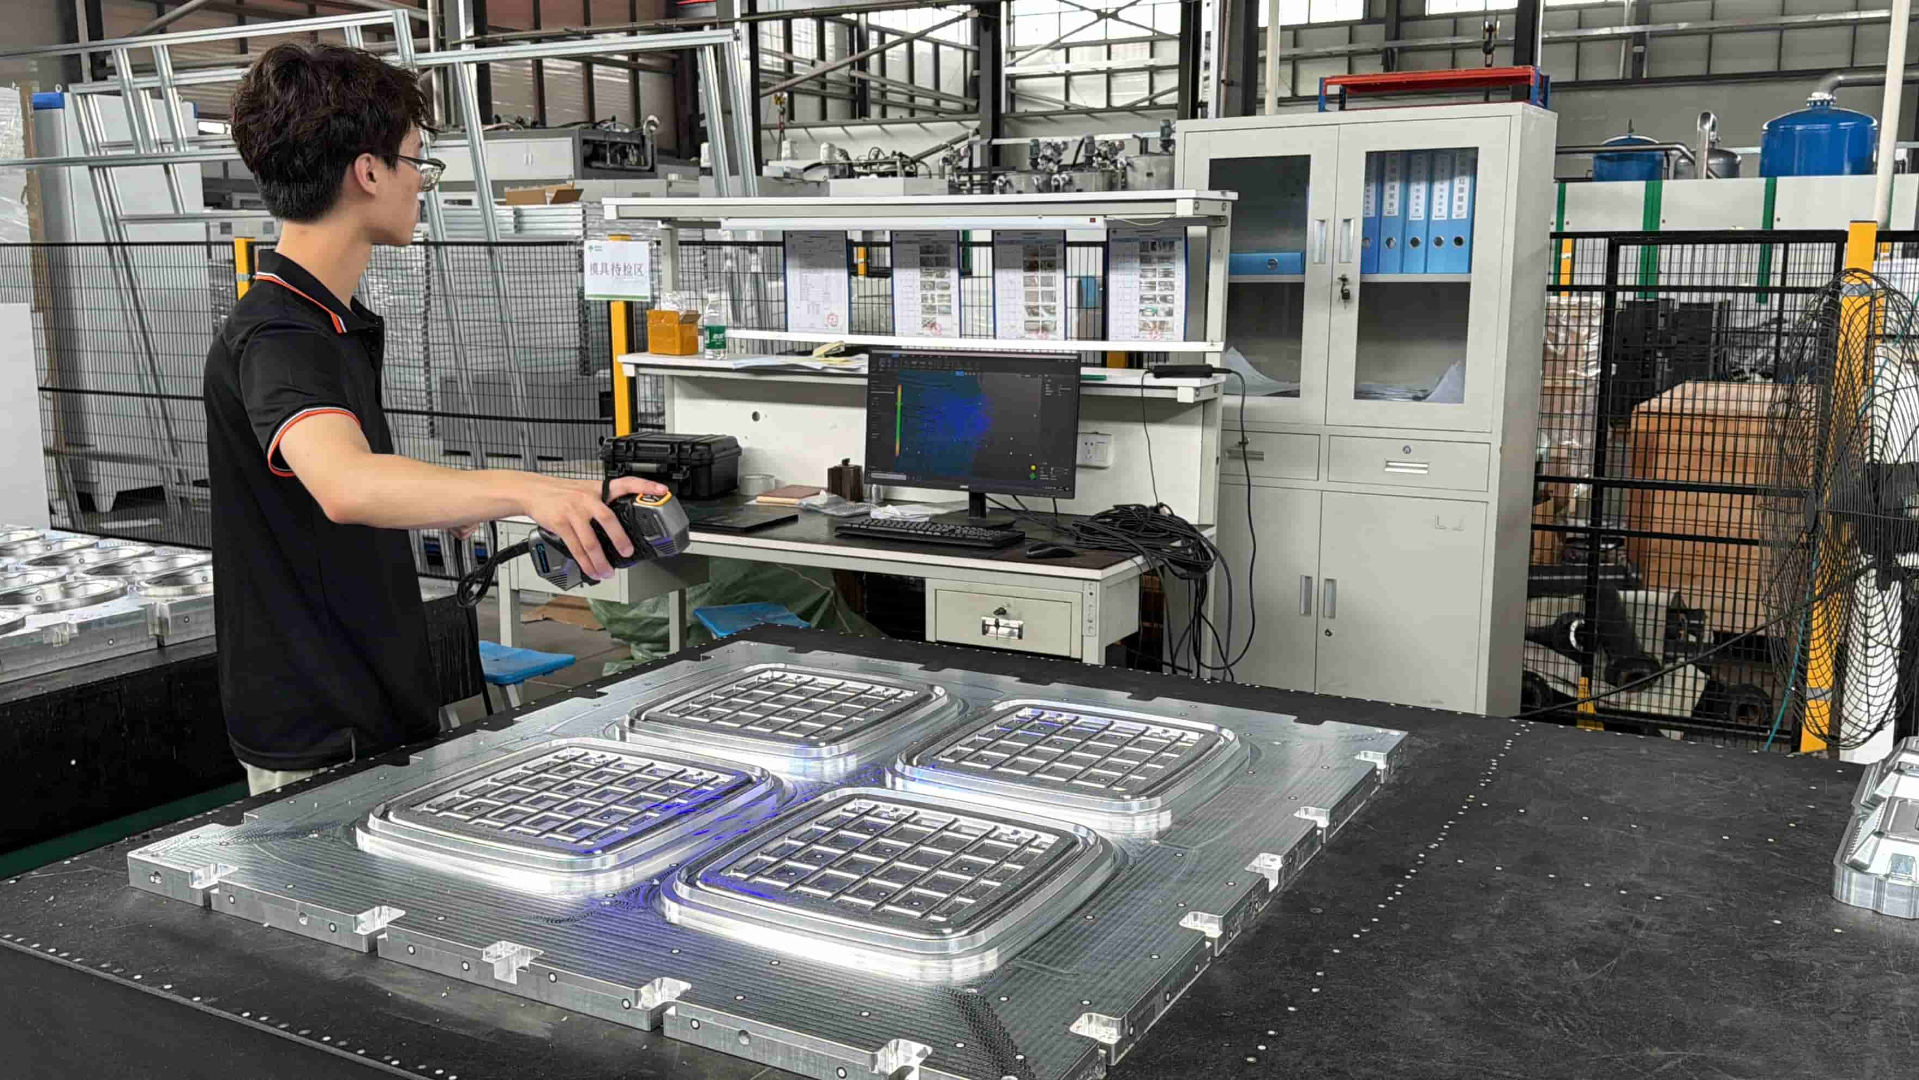
不要凭肉眼和手感验收模具。项目交付的最后一道防线是数据。试模样品必须经过严格的尺寸和形位公差检测。建议使用测厚仪对产品的关键受力点进行多点测量,并利用3D扫描技术将打样实体与原始3D图纸进行重叠比对,出具完整的偏差色谱图。
此外,还要核调试模现场的实际循环周期是否达到了立项时的设计要求。瀚森模具在完成打孔与装配后,会出具详尽的3D扫描检测报告与试模数据表,确保交到客户手中的每一套模具都有据可查。
一套优秀的纸塑模具不仅仅是五金件,更是产能的保障。无论是新模匹配瀚森设备,还是新模匹配非瀚森设备,完整的模具服务必须包含从产品开发、整套模具制造到最终量产支持的闭环。作为累计制造500套纸浆模塑模具的源头厂家,瀚森模具不仅懂设计,更懂现场工艺。我们提供专业的驻厂调试服务,协助排查因浆料、工序和模具干涉导致的良率问题,确保您的打样件真正转化为持续盈利的量产爆品。
准备开发下一款纸塑爆品或对现有旧模进行优化改造?欢迎联系瀚森模具(400-6556-100),获取从打样评估到驻厂试模的完整模具解决方案。
FAQ:
为什么纸塑模具打样时产品很好,量产却总是粘模? 打样时通常周期较长且模具较干净。量产粘模可能是由于模具连续受热导致细微变形、表面涂层磨损,或是浆料温度与真空度在高速运转时跟不上。验收时需进行连续几十模的疲劳试模以暴露问题。
验收多模穴模具时,应该重点测量哪些数据? 应重点测量同一版产品中边缘模穴与中心模穴的干重差异、关键卡扣位置的壁厚尺寸、以及整体拔模斜度。利用3D扫描仪将样品与原始CAD图纸比对,能最直观地发现多模穴的一致性偏差。
模具表面有毛刺,是加工精度不够吗? 不一定。虽然CNC精加工精度不够会产生毛刺,但包网不平整、成型与转移模合模间隙过大、或浆料浓度过高同样会导致飞边和毛刺。需要结合现场试模参数进行排查验证。
<关注公众号>
<关注抖音>