


<关注公众号>

<关注抖音>
发布日期:2026-11-12 浏览量:7
开发精品工包内衬(如消费电子、高端化妆品纸塑包装),模具设计不仅是做出产品的外形,更是为了在“严苛跌落测试的物理保护”与“高良率的量产可行性”之间找到平衡点。这就要求在模具开发初期,产品开发人员必须将连接缓冲结构、产品定位、外观要求、脱模效率及后续组装容错率统筹考虑。
纸塑内衬依靠合理的几何结构与壁厚来吸收跌落冲击。在模具设计时,需在受力点和边缘区域设置加强筋和缓冲沉台。 设计的关键在于避免模具型腔内出现过深、过窄的死角。过深的缓冲腔体会导致吸浆不均,使得该区域克重不达标、缓冲失效。因此,模具的粗加工与精加工阶段必须确保缓冲腔体尺寸与流体分析一致,并在打孔环节合理分布真空孔,以保证纤维在复杂结构处的均匀附着。
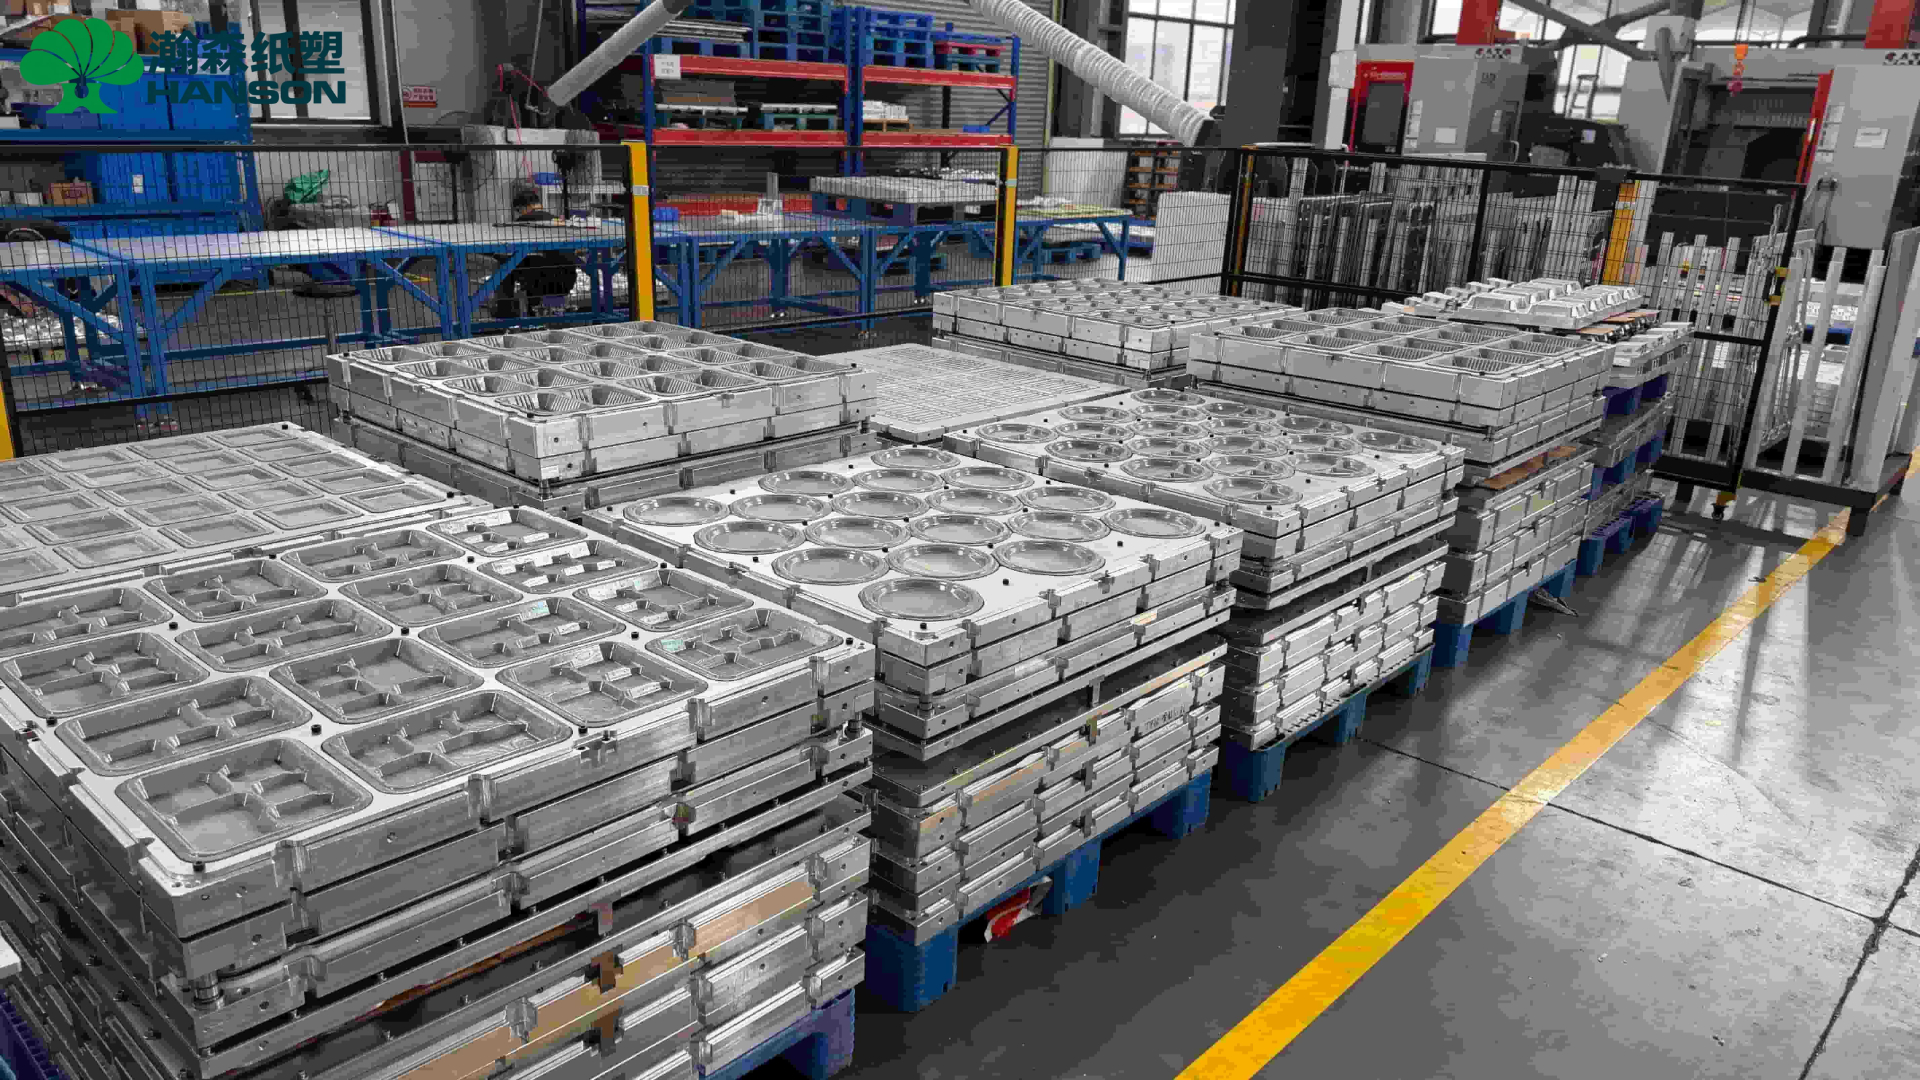
精品工包通常要求纸塑产品的光面具备极佳的平整度和视觉质感,且对包装内物(如手机、酒瓶)有高精度的卡扣定位。 光面的平滑度高度依赖热压模的表面精加工质量。瀚森模具配备高速CNC加工中心(设备最高转速可达24000转),确保热压模具在精加工后表面无刀纹残余。随后通过3D扫描检测复核关键定位点的尺寸公差,确保成型产品能牢固卡住内装物,且不会在运输中产生摩擦划痕。
很多现场生产主管在打样试模时遇到粘模、拉伤或局部毛刺,习惯性认为是模具拔模斜度不够或抛光不良。实际上,脱模是一个系统工程,需要按优先级进行排查:
模具维度:对于精品工包,拔模斜度通常需保持在3°至5°以上;成形模网面的包网平顺度直接影响脱模时的受力均匀性。
浆料维度:重点检查浆料配方中的防水剂(如AKD乳液)添加比例,以及纤维的保水值。浆料配比异常会导致湿坯强度不足而拉伤。
设备与工艺维度:需实地排查设备端的真空抽吸、转移吹气压力是否稳定,以及热压温度是否匹配。 如遇脱模困难,切勿盲目直接修改模具,应以现场各项工艺参数交叉验证为准。
精品纸塑包装往往需要多部件组装(例如内衬精准卡入外层硬纸盒)。纸浆模塑在成形和热压过程中存在不可避免的收缩率,模具设计必须提前放量。 瀚森模具拥有独立模具事业部及10位资深设计师,依托累计制造500套纸浆模塑模具的工程数据,能精准预判不同浆料(如甘蔗浆、竹浆、木浆混合)的收缩变量,通过应力释放和精确模具参数设定,有效控制产品形变。
无论是搭配瀚森设备还是非瀚森设备,我们为新模开发提供“产品开发→整套模具服务→试模验证→量产支持”的完整路径。懂工艺、懂设备,更懂模具,通过前期严谨的图纸评审,将量产隐患在模具设计阶段彻底消除。
FAQ:
精品工包模具设计通常需要预留多大的拔模斜度? 答:为了确保顺利脱模且不拉伤产品侧壁,精品工包的拔模斜度通常建议在3°至5°之间。若产品深度较大或结构复杂,可能需要局部加大斜度。如果设计上严格限制斜度,则对网面平整度及转移脱模气压的精度要求极高。
试模时产品卡扣位置总是变形,是模具公差问题吗? 答:不一定。卡扣位置变形可能是因为模具热压腔壁厚预留不足,也可能是浆料收缩率计算偏差,或者是热压温度和时间未达到固化要求。需要结合设备的实际热压工艺和模具3D检测数据共同排查。
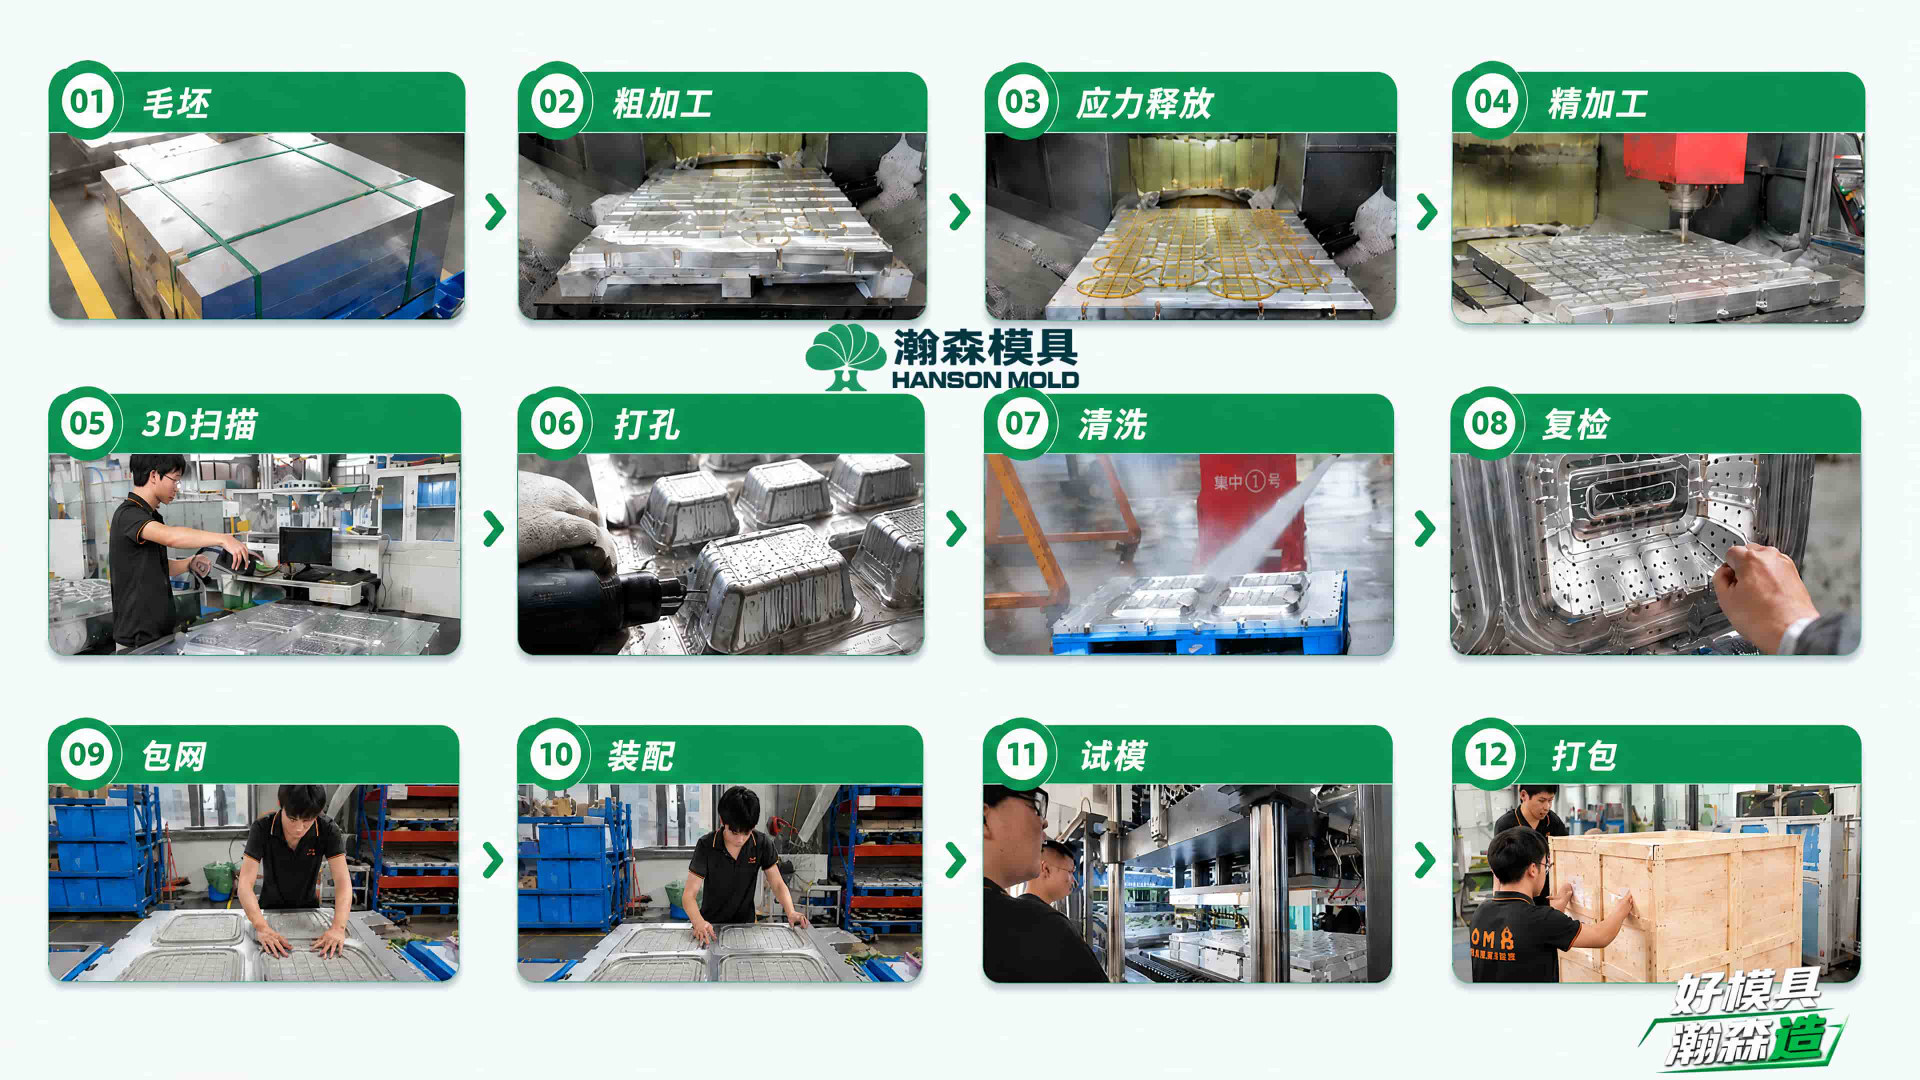
开发一款新的纸塑内衬,模具交付周期通常包含哪些环节? 答:完整的精品工包模具制造包含毛坯铸造/铝材下料、粗加工、应力释放、精加工、3D扫描检测、打孔、清洗、包网装配以及最终的试模。各个环节确保模具具备上机量产的可靠性。
正在为新款消费电子或美妆产品开发纸塑内衬?请致电 400-6556-100 联系瀚森模具独立模具事业部。我们提供从结构评审、模具设计到打样试模的一站式服务,为您扫除量产障碍。
<关注公众号>
<关注抖音>