


<关注公众号>

<关注抖音>
发布日期:2026-11-12 浏览量:4
纸塑产品在热压工序后出现翘曲变形,生产线往往面临良率骤降。遇到此类缺陷,首先应检查转移模与热压模的模具间隙及闭合总高度是否异常。排除物理干涉与受力不均后,再排查浆料含水率与温压分布,这是最高效的现场排查路径。
翘曲很多时候是被不均匀的机械力“压”出来的。当成型模与热压模进行合模时,如果物理干涉导致受力不均,产品必然变形。
模具间隙一致性:检查热压模具各模穴的间隙是否均匀。如果锁模螺丝松动导致合模位偏移,或者上下模板的平行度超标,产品局部会被过度挤压或压不到位,造成内应力释放后卷曲变形。
闭合高度与可调行程:确认设备的可调行程是否与模具闭合总高度匹配。若行程设置有误,热压机在达到设定压力前模具已硬性顶死,会导致产品厚度不均及脱模后的翘曲。
拔模斜度与脱模性:拔模斜度不足或模具表面光洁度下降,会增加脱模阻力。强制脱模会在未完全定型的产品内部产生拉扯力,冷却后表现为边缘翘曲。
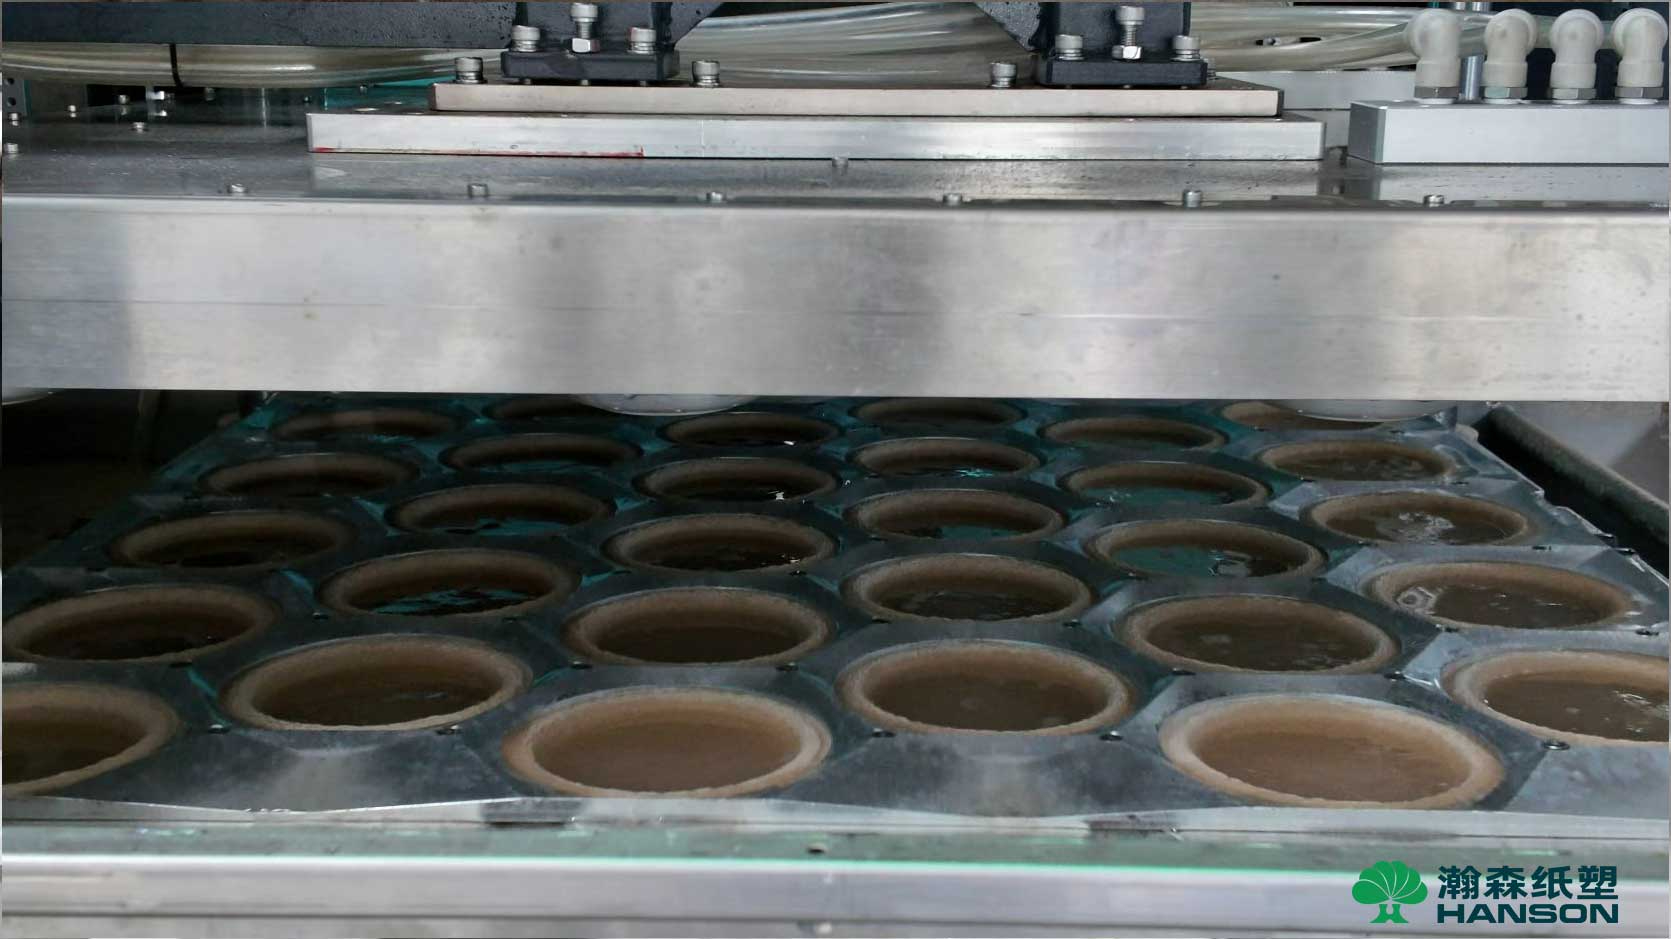
排除模具本身的机械精度与配合问题后,需要将注意力转移到热力学与工艺参数上。
湿胚含水率分布:进入热压工位的湿胚,如果因为吸浆模的真空度不均或局部网孔堵塞导致含水率存在明显差异,热压时水分蒸发量不同,收缩率的差异会直接导致产品变形。
温度与压力分布:检查热压机加热板的温度均匀性。如果单片模具上存在温差(例如边缘温度低、中心温度高),或者热压压力存在波动,成型过程中的应力无法均匀释放。
循环周期匹配:保压与加热时间不足会导致产品内部水分未完全蒸发,脱模后在自然环境中继续散发水分,从而引发二次翘曲。
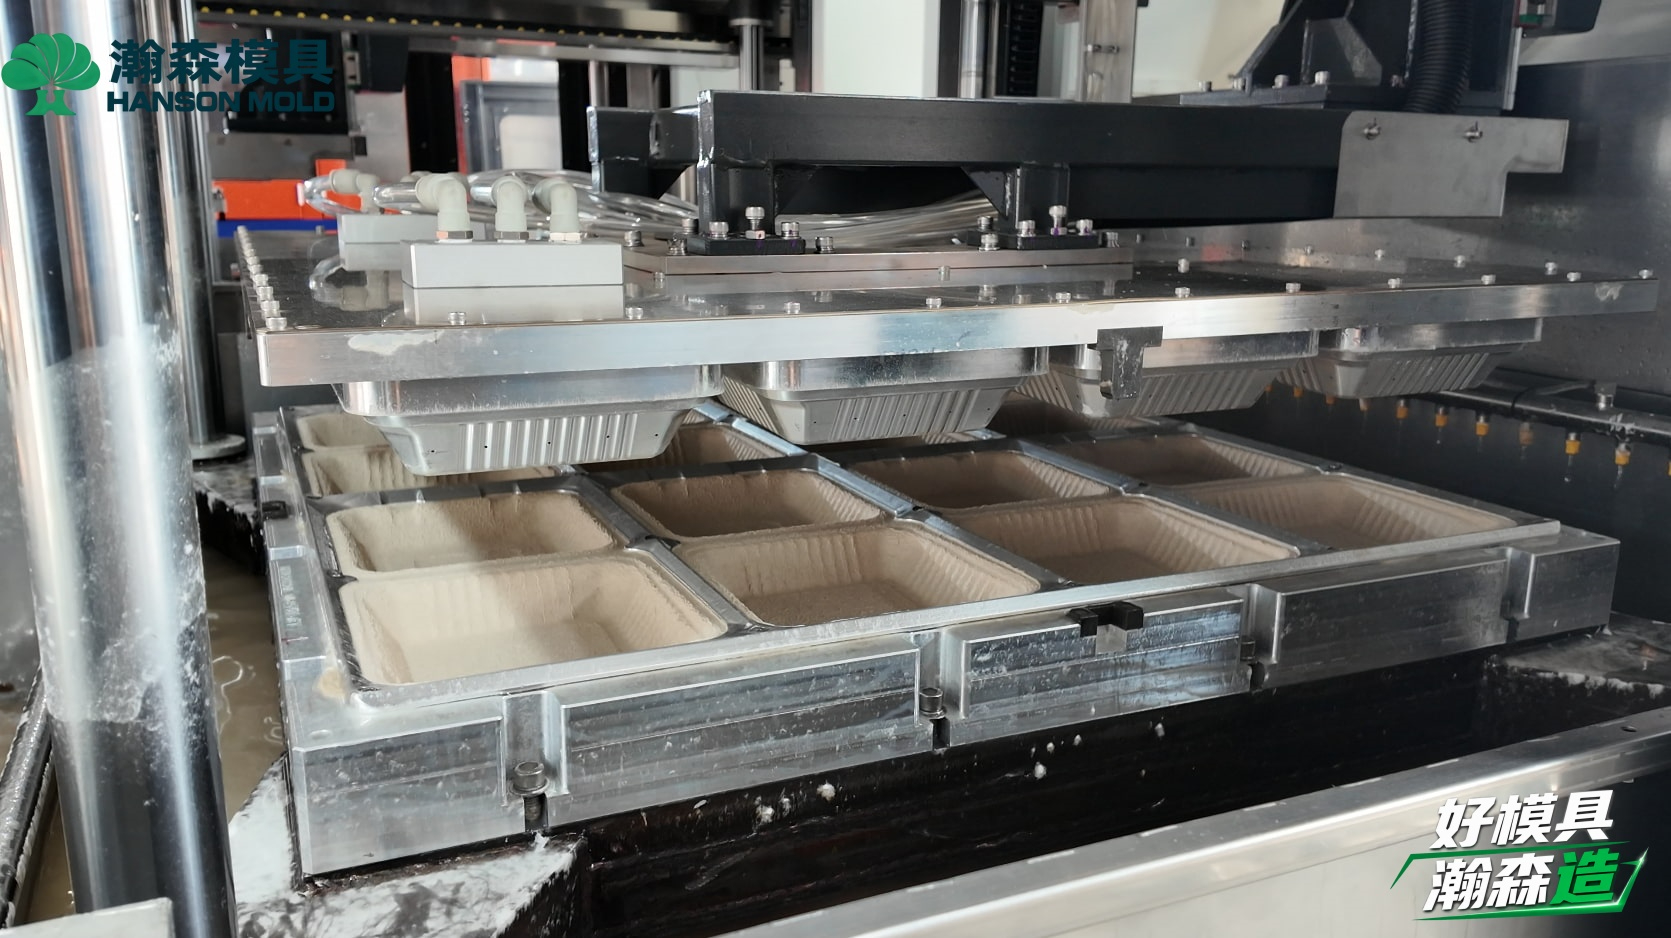
刚脱模的产品仍具有余热,处于轻微塑性状态。如果立即进行高密度堆叠或放置在不平整的平台上,产品会受重力影响发生形变。应确保设有足够的冷却缓冲时间,并在平整的工装上完成降温定型。
故障排查不能仅靠猜测,需要从模具设计制造到现场设备调试的系统化经验。作为拥有独立模具事业部的专业团队,瀚森模具累计制造500套纸浆模塑模具,我们懂工艺、懂设备,更懂模具在实际产线上的表现。
依靠最高转速可达24000转的高速CNC加工与3D扫描检测技术,我们严格把控从粗加工、应力释放到精加工的每一道工序,确保模具间隙精确无误。针对非瀚森设备的旧模改造与良率提升,我们的10位资深设计师与驻厂工程师可提供从打样装配到量产支持的完整服务,彻底解决热压翘曲等顽固缺陷。
FAQ
问:产品只是局部边缘翘曲,是模具变形了吗? 答:不一定是模具变形。局部边缘翘曲通常是因为对应模穴的局部温度偏低,或者边缘排气孔堵塞导致蒸汽无法排出。建议先用测温枪核实边缘温度,并清理排气通道;若依然存在,再用塞尺检查该位置的模具间隙。
问:调整热压时间能否彻底解决变形问题? 答:如果翘曲是由于产品中心水分未烘干导致的,增加热压时间有一定效果。但如果是由于上下模板平行度偏差或脱模阻力过大(拔模斜度不足)引起的物理形变,单靠调整时间无法根治,必须对模具进行优化或重新校准合模位。
问:旧模具在非瀚森设备上运行翘曲,你们能协助改造吗? 答:可以提供支持。我们的服务路径包含“旧模优化改造→量产支持”。驻厂工程师会先通过3D扫描检测排查模具本身的精度损失,再结合现场的温度、压力和浆料工艺条件,提供综合的改模与调机方案。
受热压翘曲或良率不稳困扰?致电 400-6556-100 联系瀚森模具,获取专业的旧模诊断、试模验证及现场量产支持服务。
<关注公众号>
<关注抖音>