


<关注公众号>

<关注抖音>
发布日期:2026-11-11 浏览量:23
在评估纸塑杯盖的打样试模结果时,许多开发人员容易陷入一个误区:过度关注单件样品的外观平整度,而忽略了多模腔连续运行下的尺寸一致性。纸塑材料的天然毛细现象和工艺公差决定了它无法像注塑件一样承诺绝对的密封性。因此,能否在高频生产中始终保持卡扣配合的精确度和稳定的叠放间距,才是衡量一套纸塑杯盖模具是否合格的真正标准。
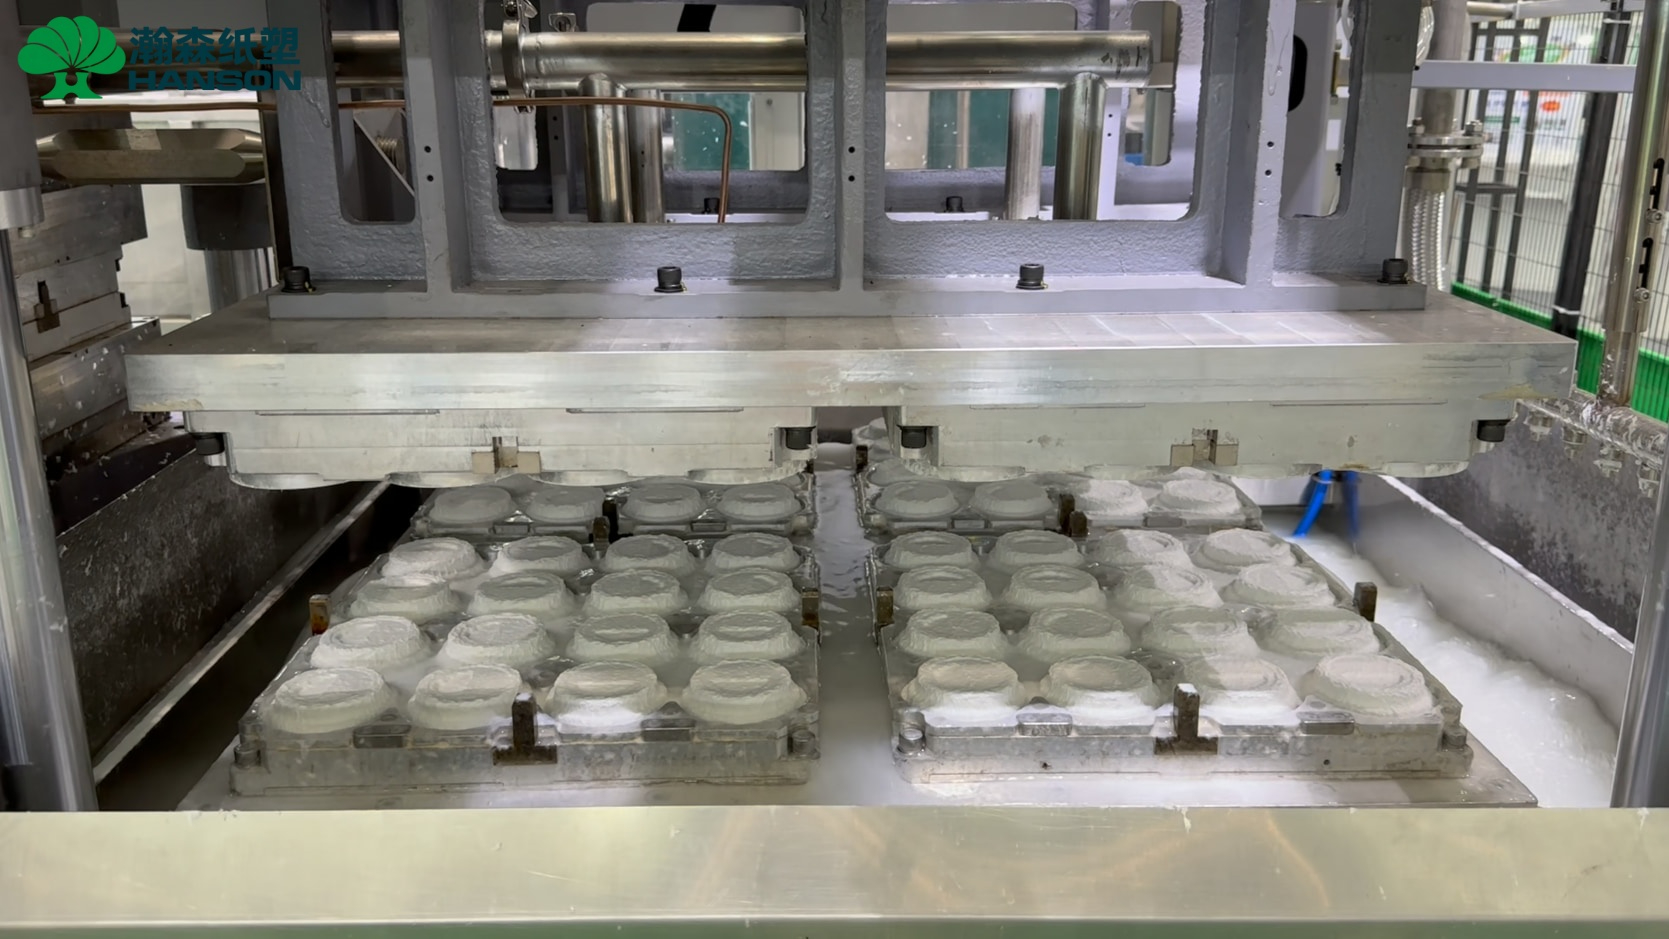
杯盖的核心功能是“盖得紧”与“好分开”。单件样品的完美外观可以通过实验室条件下的长时间热压慢打来实现,但这在量产中毫无意义。如果模具的尺寸一致性差,在连续生产中就会出现同一批次杯盖有的松脱漏水、有的卡不进杯口的情况。
一套优秀的纸塑杯盖模具,必须在设计阶段就将热膨胀系数、浆料收缩率及模具加工精度纳入考量。通过高精度的CNC加工(最高转速可达24000转)和精细的表面处理,确保多模腔的每一个型腔在热压成型时,都能输出尺寸高度一致的边缘结构。
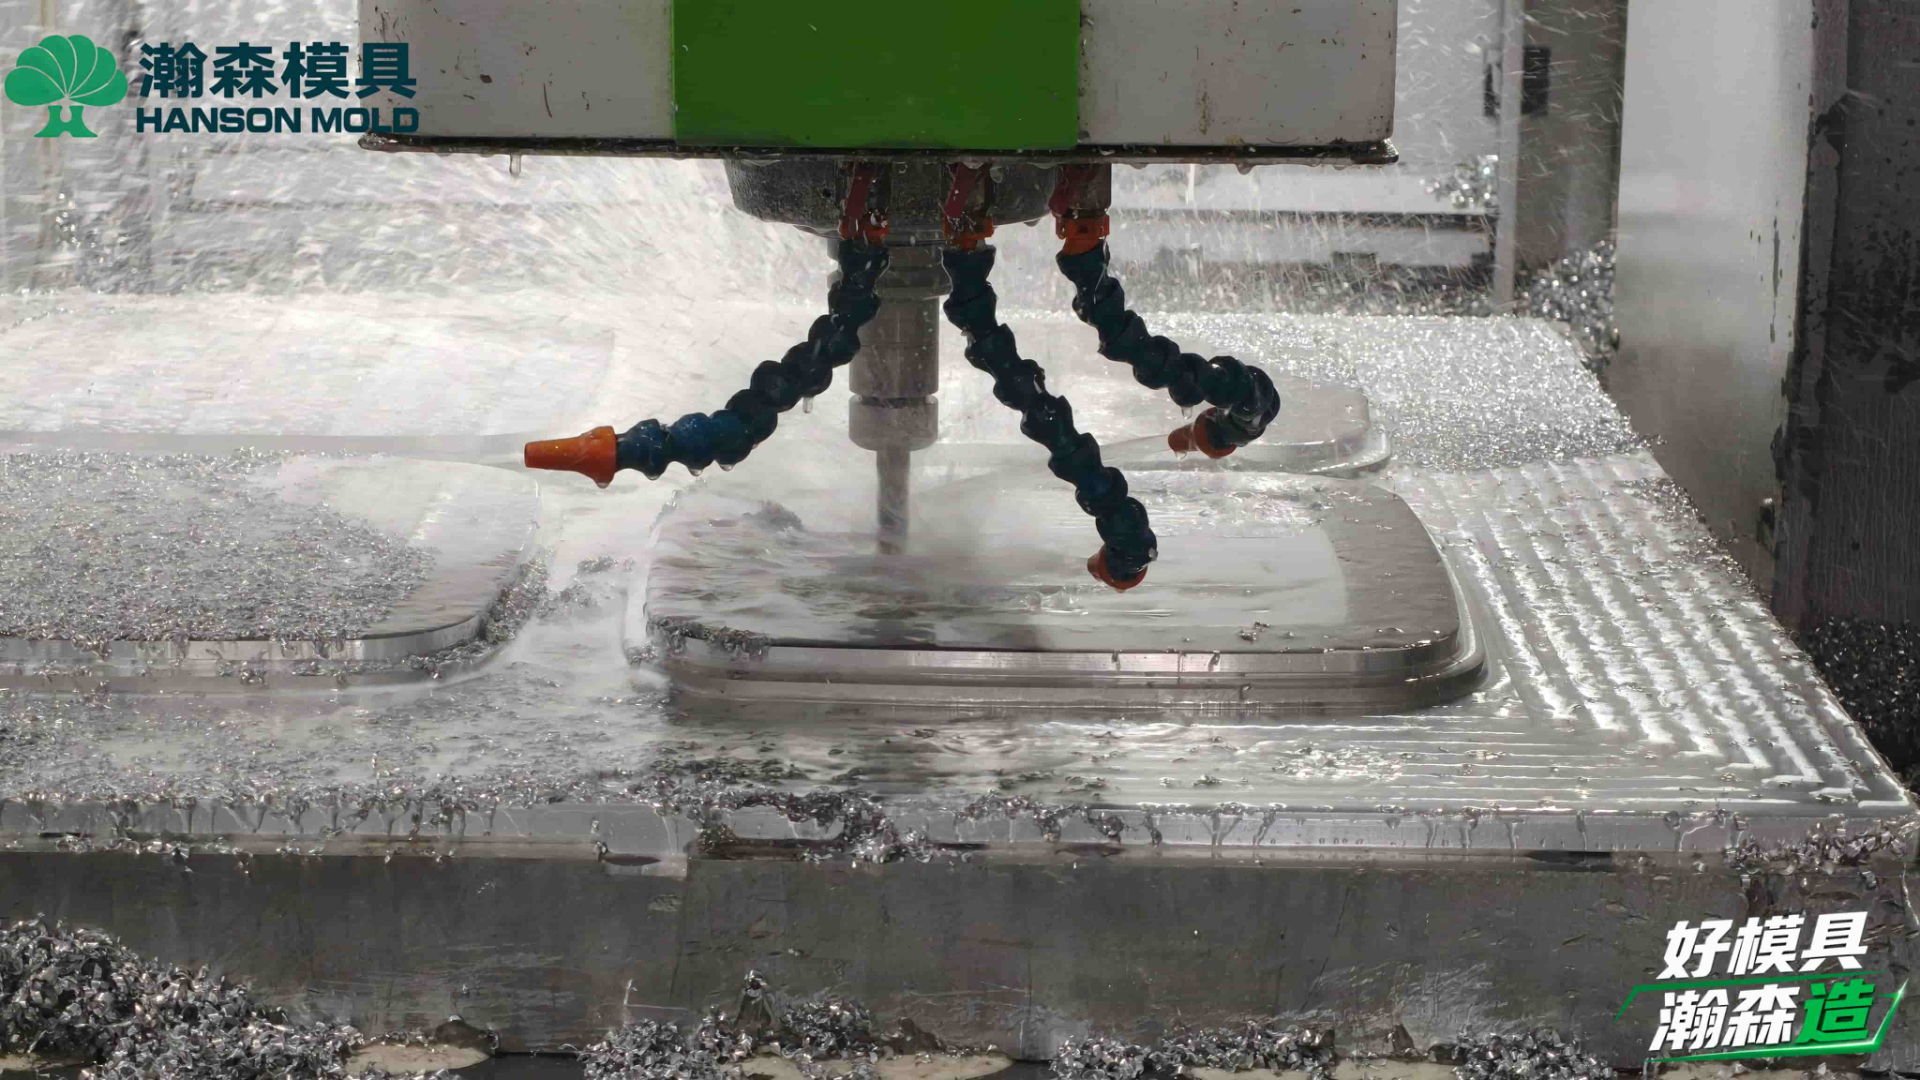
杯盖的边缘卡扣是实现防溢功能的关键。由于纸塑材料的弹性远低于塑料,脱模时容易对卡扣位置造成物理损伤。模具在设计卡扣位置时,必须精准计算倒扣深度和脱模角度,并结合切边工艺(如模内切边或后期冲切)的模具配合公差,确保边缘光洁无毛刺,且扣合力度在几万次冲压后依然保持一致。
终端客户在使用杯盖时,往往需要从一整条杯盖管中快速抽取单片(如咖啡店场景)。如果模具的拔模斜度设计不合理,或者不同模腔的斜度存在微小公差,会导致杯盖在叠放时发生“咬死”(卡住抽不出)的现象。模具设计必须设定严谨的定位台阶和一致的拔模斜度,保障顺畅的连续抽取体验。
杯盖通常采用湿压/热压成型工艺,模具长期处于高温高压状态。如果模具的材质选择不当或内应力释放不彻底,在连续运行后会产生微小热变形。这种变形直接导致上下模合模错位,引发杯盖壁厚不均或尺寸超差。因此,模坯的应力释放环节与高精度的精加工至关重要。
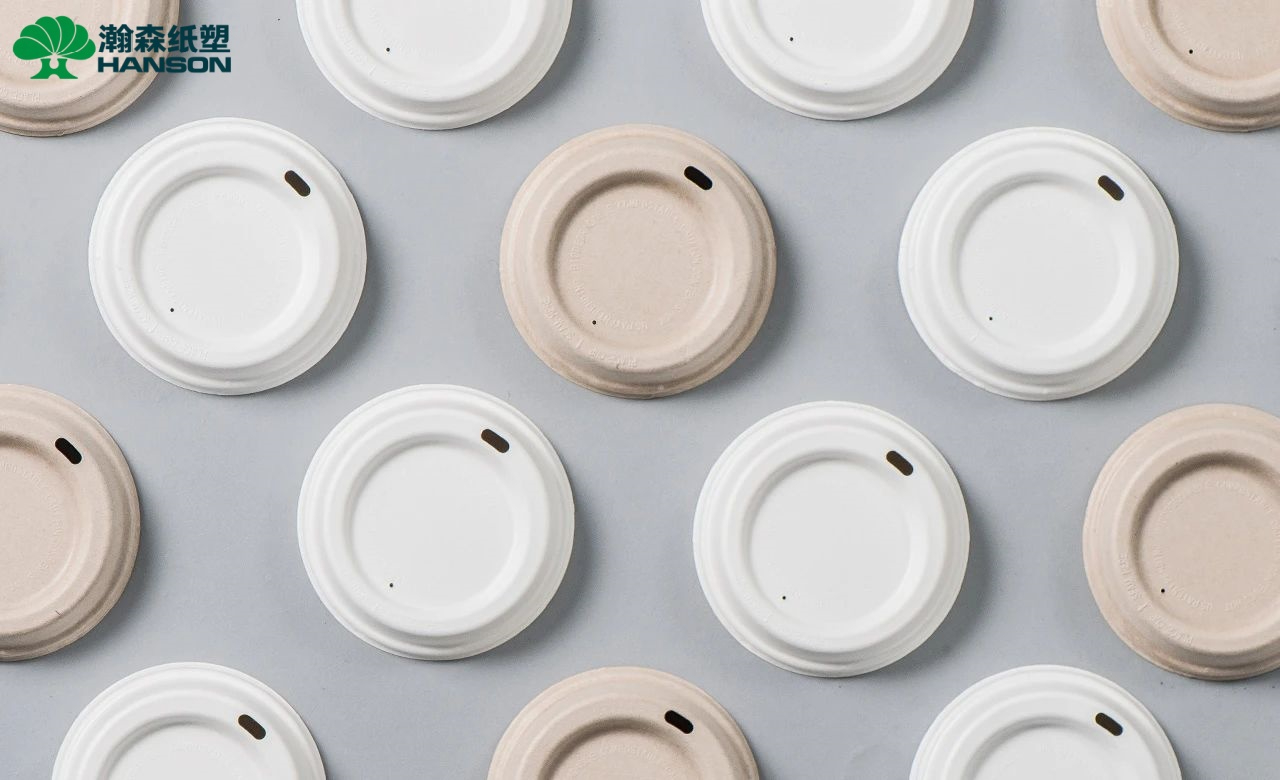
在正式启动模具设计与打样试模前,请务必核查以下前提条件:
配套纸杯的实体尺寸与公差范围:必须提供实际使用的纸杯样品,因为不同厂家的纸杯卷边外径存在差异。
浆料配方与收缩率:甘蔗渣与木浆的收缩率不同,必须在开模前锁定配方比例。
生产设备匹配:若您的新模具配套瀚森设备,我们可提供从开发到厂内整套模具试模验证的闭环服务;若使用非瀚森设备,我们将完成高精度模具加工及3D扫描检测后,提供专业的驻厂量产支持,但试模需在您的现场设备上进行针对性调试。
作为拥有独立模具事业部的专业团队,瀚森模具已累计制造500套纸浆模塑模具。我们深知模具不是孤立的金属块,而是浆料、设备与工艺结合的载体。针对纸塑杯盖的高精度要求,我们通过10位资深设计师的结构把控与严格的3D扫描检测,确保从精加工到打样装配的每一个节点都符合量产标准,为您提供稳定、高良率的模具解决方案。
FAQ
为什么纸塑杯盖不能像塑料杯盖那样承诺100%防漏密封? 纸浆纤维材料具有微观孔隙,且在热压成型时存在不可避免的微小收缩公差。虽然高精度的模具可以最大程度优化边缘贴合度以防溢出,但无法达到注塑塑料的绝对气密和水密标准,这是物理特性决定的。
如果杯盖在叠放时总是卡住抽不出,是模具哪里出了问题? 主要排查模具的拔模斜度和防卡台阶设计。如果模具加工精度不够导致局部尺寸放大,或者斜度过小,都会在重叠时产生真空吸附或物理抱死。
非瀚森的成型设备可以找瀚森开杯盖模具吗? 可以。我们的模具事业部独立对外承接业务。对于非瀚森设备,我们会在厂内完成设计制造、3D扫描检测与出厂复检,并在模具交付后提供驻厂调试与量产支持,协助您在自有设备上跑通工艺。
遇到纸塑杯盖尺寸不稳或卡扣松脱的量产瓶颈?请拨打瀚森模具全国服务热线 400-6556-100,我们的资深模具工程师将为您提供旧模诊断及新模具开发方案评估。
<关注公众号>
<关注抖音>