


<关注公众号>

<关注抖音>
发布日期:2026-11-11 浏览量:18
纸浆模塑成型周期降不下来,核心症结通常在吸浆脱水阶段。脱水慢会导致湿胚含水率过高,严重拖慢整体节拍。排查时不能把锅全甩给模具,必须按“设备真空系统-模具网面状态-浆料浓度及工艺条件”的优先级进行现场验证,才能快速定位问题点。
成型周期的快慢,与设备提供的负压环境直接挂钩。如果设备“抽不动水”,模具本身设计再好也无济于事。
下真空与吸浆主管流场:首先检查下真空主管、热真空分离罐以及真空稳压罐的压力数值。如果是旧产线,需重点排查真空泵(例如永磁变频无油螺杆节能真空泵)是否因长期磨损导致抽速下降,或者油/气/真空管是否存在暗漏,导致吸浆脱水时的压差无法达到工艺要求。
阀门与成型节拍协同:观察自动化设备的运行循环周期。吸浆动作与真空阀的启闭必须精准匹配,若气缸或阀门动作迟缓,不仅会增加无用的等待时间,还会使湿胚脱水不彻底。
排查完设备硬件后,再审视模具本身。非瀚森设备的旧模具在长期运行后,往往是造成周期延长的重灾区。
网面堵塞与模具间隙:模具的网面如果被细小纸纤维或AKD乳液等添加剂结块堵死,脱水阻力会急剧上升。此外,需检查模具间隙是否在长期高温下变形。建议规范日常清洗流程,必要时对模具做深度高压水流清理。
模穴积水与抽水腔设计:如果产品在模具上的不同位置显示出显著的重量和含水率差异,往往是由于背面吸浆孔分布不均或内部引水流道受阻,导致局部产生“水袋”。这会使湿胚偏软,极易在转移时撕裂。
驻厂服务与旧模优化:作为设备及模具源头厂家,瀚森不仅懂工艺、懂设备,更懂模具。瀚森模具拥有独立的模具事业部,已累计制造500套纸浆模塑模具。针对非瀚森设备上的低效旧模,我们提供“旧模优化改造→量产支持”的专属路径。通过3D扫描、精细打孔调整与复检、重新包网及装配试模,能从物理结构上重新打通脱水通道。
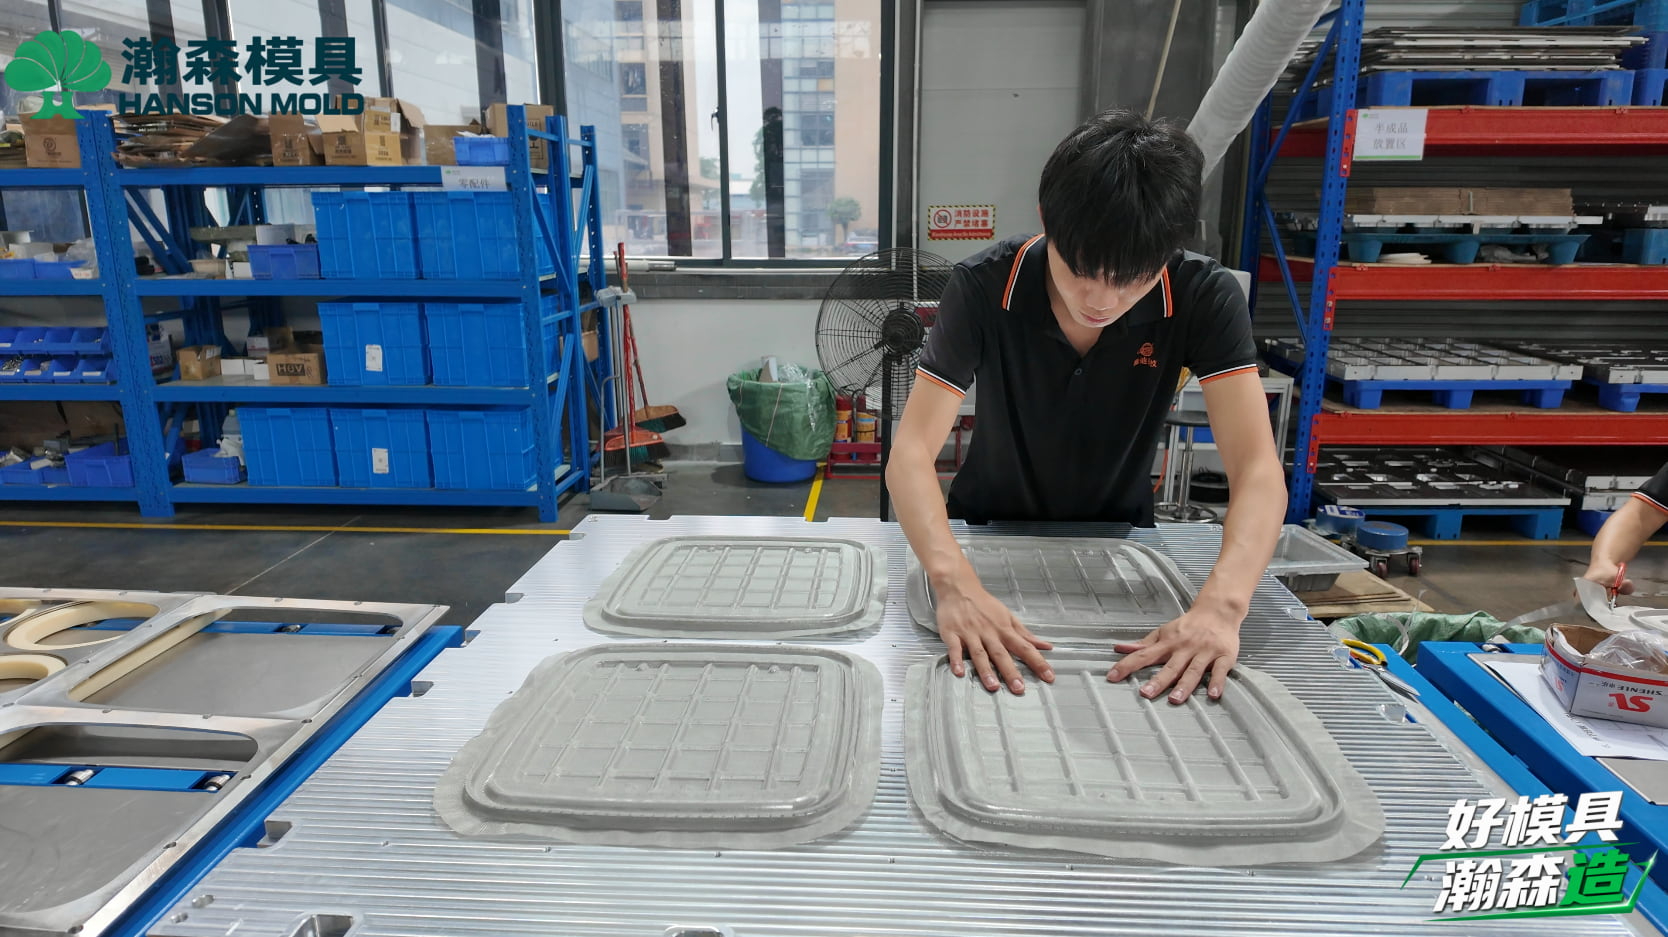
脱水效率不仅考验五金件,更考验浆料的“软”条件。遇到成型周期长的情况,产线工艺员必须核查当班物料参数。
打浆度与浆料浓度:若打浆度过高(即纤维被过度切断,滤水性变差)或进浆浓度异常,水分将极难被抽走。这将导致湿胚含水率远超标准的60-80%,迫使调机员只能被动延长真空吸浆时间来换取湿胚的成型强度。
浆液温度与化学助剂:冬季浆液温度过低会增加水的分散粘度,降低脱水速率;同时,防水剂、防油剂等化学助剂若添加过量,也会改变浆料表面的张力特征。实际调机时,必须在现场通过对比不同物料条件对节拍的影响,找到最佳平衡点。

当成型周期降不下来时,切忌在设备端盲目拉大真空度或强行缩短吸浆时间来硬抗,这只会导致良率暴跌。正确的做法是:先排查真空管线泄露,再确认浆料滤水性,最后针对旧模具的顽固性设计缺陷进行科学改造。一切改善动作,都应以现场实测的脱水率数据为唯一准绳。
FAQ
Q1: 湿胚含水率偏高会引发哪些后续问题? A1: 湿胚含水率过高不仅会直接拉长成型周期,还会导致湿胚在翻转机转移过程中严重变形、掉边。进入热压成型工序后,多余的水分会大幅增加烘干能耗,甚至引发产品表面起泡、模具浮雕不清等一系列良率问题。
Q2: 模具网面堵塞导致脱水慢怎么处理?只能重新包网吗? A2: 不一定。轻微的物理堵塞可通过超声波清洗或高压水枪冲洗解决。但如果网孔被硬化的浆块和树脂深度糊死,且伴有网层破损或生锈,则需进入专业流程:进行3D扫描复检、清洗去污、更换不锈钢板或防尘网,再重新进行包网、装配及试模。
Q3: 为什么同一套模具,在不同机台上的成型周期不一样? A3: 主要是工艺适配与设备状态的差异。不同设备的成型液压站压力、下真空主管管径及真空泵实际抽速均不同。成型周期的极限优化,必须将模具自身的脱水能力与特定机台的实际真空阀开启节拍进行联合调试。
您的产线是否正被成型周期长、湿胚脱水难的问题困扰?请联系瀚森模具(国内服务热线:400-6556-100),获取专业的旧模诊断与驻厂调试支持,从源头打通产能瓶颈。
<关注公众号>
<关注抖音>