


<关注公众号>

<关注抖音>
发布日期:2026-11-10 浏览量:34
开发纸塑餐盘时,模具精度直接影响产品良率与量产稳定性。一套优质的模具必须在成型脱水、热压定型与切边工序间精准衔接。本文从盘型结构、边沿切边、叠放要求与热压变形四个维度,梳理开模前的技术确认清单。
纸塑餐盘通常采用湿压成型工艺,要求表面光洁且结构致密。在产品开发初期,模具设计必须优先考虑成型模具上的拔模斜度与底部曲面过渡(R角)。过小的拔模斜度会导致湿胚脱模困难,大幅增加开裂风险;而R角设计不合理,则可能造成局部浆料分布不均。对于餐盘这类大面积薄壁产品,合理的结构设计是保证后续所有物理成型工序顺畅的基础。
许多工厂在打样试模时发现餐盘出现翘曲或热压变形,往往直接将其归咎于模具加工精度。事实上,问题诊断必须遵循变量分离的原则。首先应排查湿胚的入模含水率——如果吸浆不均导致各部位水分差异过大,热压时收缩率不同就会产生变形。其次,需检查热压机的温度与压力是否分布均匀。只有在排除浆料配比、成型条件与设备参数后,才应通过3D扫描检测评估热压模的型面匹配度与排气孔布局。
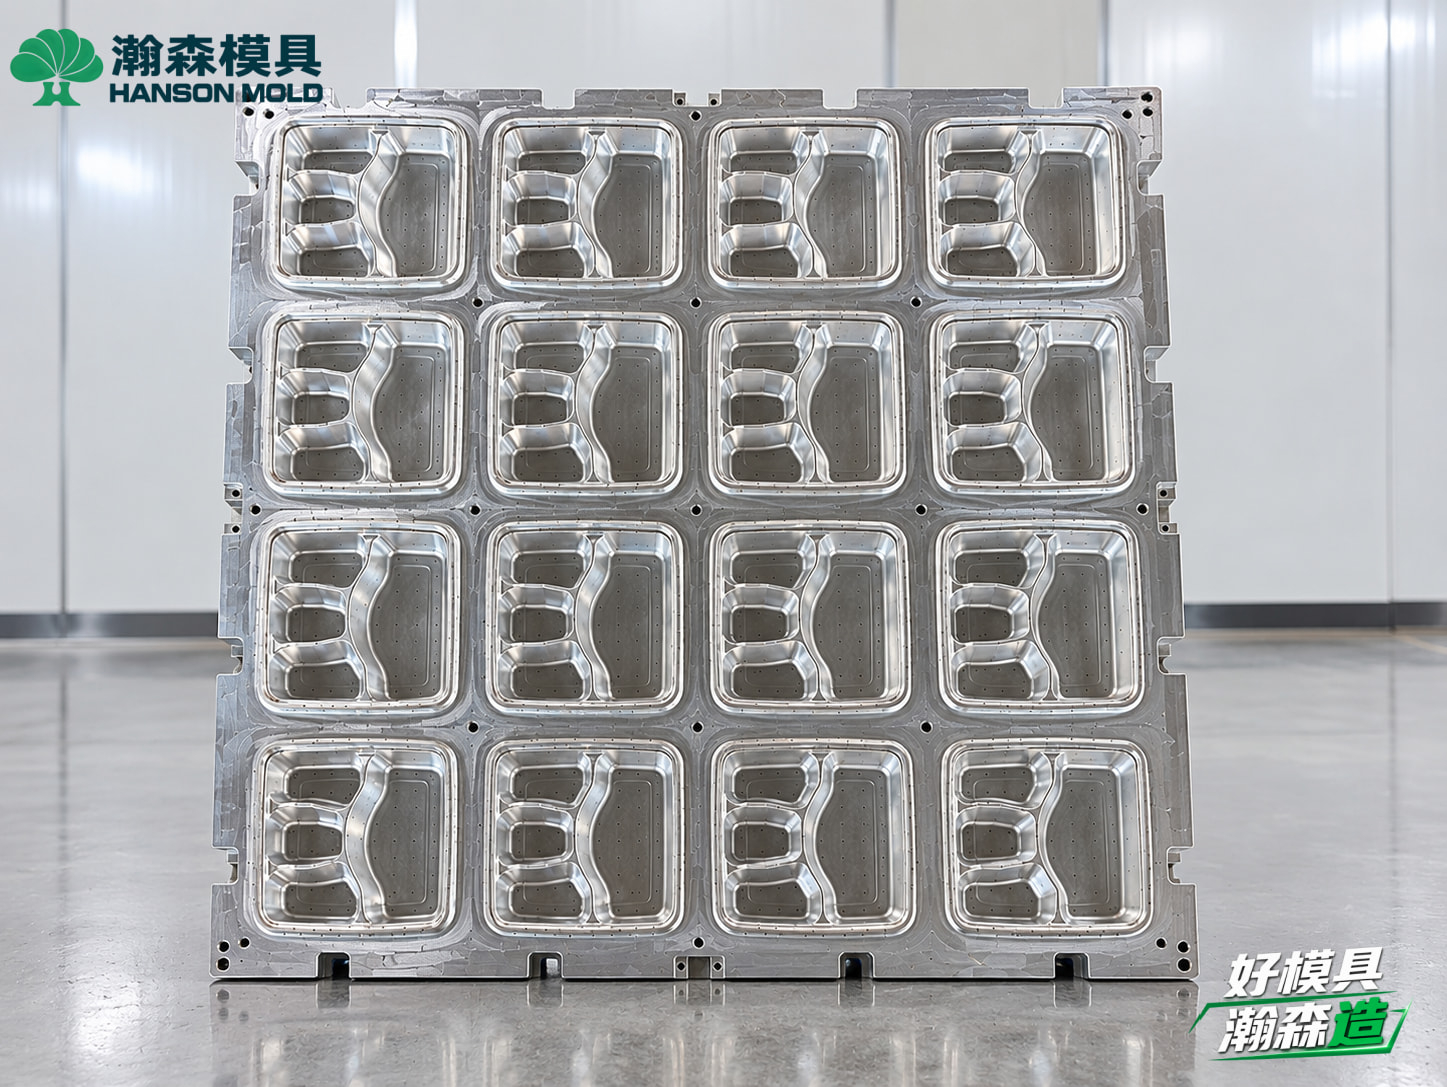
餐盘的边缘通常需要经过切边处理以达到整齐无毛刺的终端要求。切边不整齐,往往是因为成型、热压与切边三道工序的尺寸预留出现了偏差。模具制造时,必须极其精准地控制模具间隙。瀚森模具依托最高转速可达24000转的高速CNC加工设备,确保模具型腔与切边定位基准的极致精度。凭借累计制造500套纸浆模塑模具的工程经验,我们在设计阶段就能预判余量,保障切边刀模与热压模具的无缝配合。
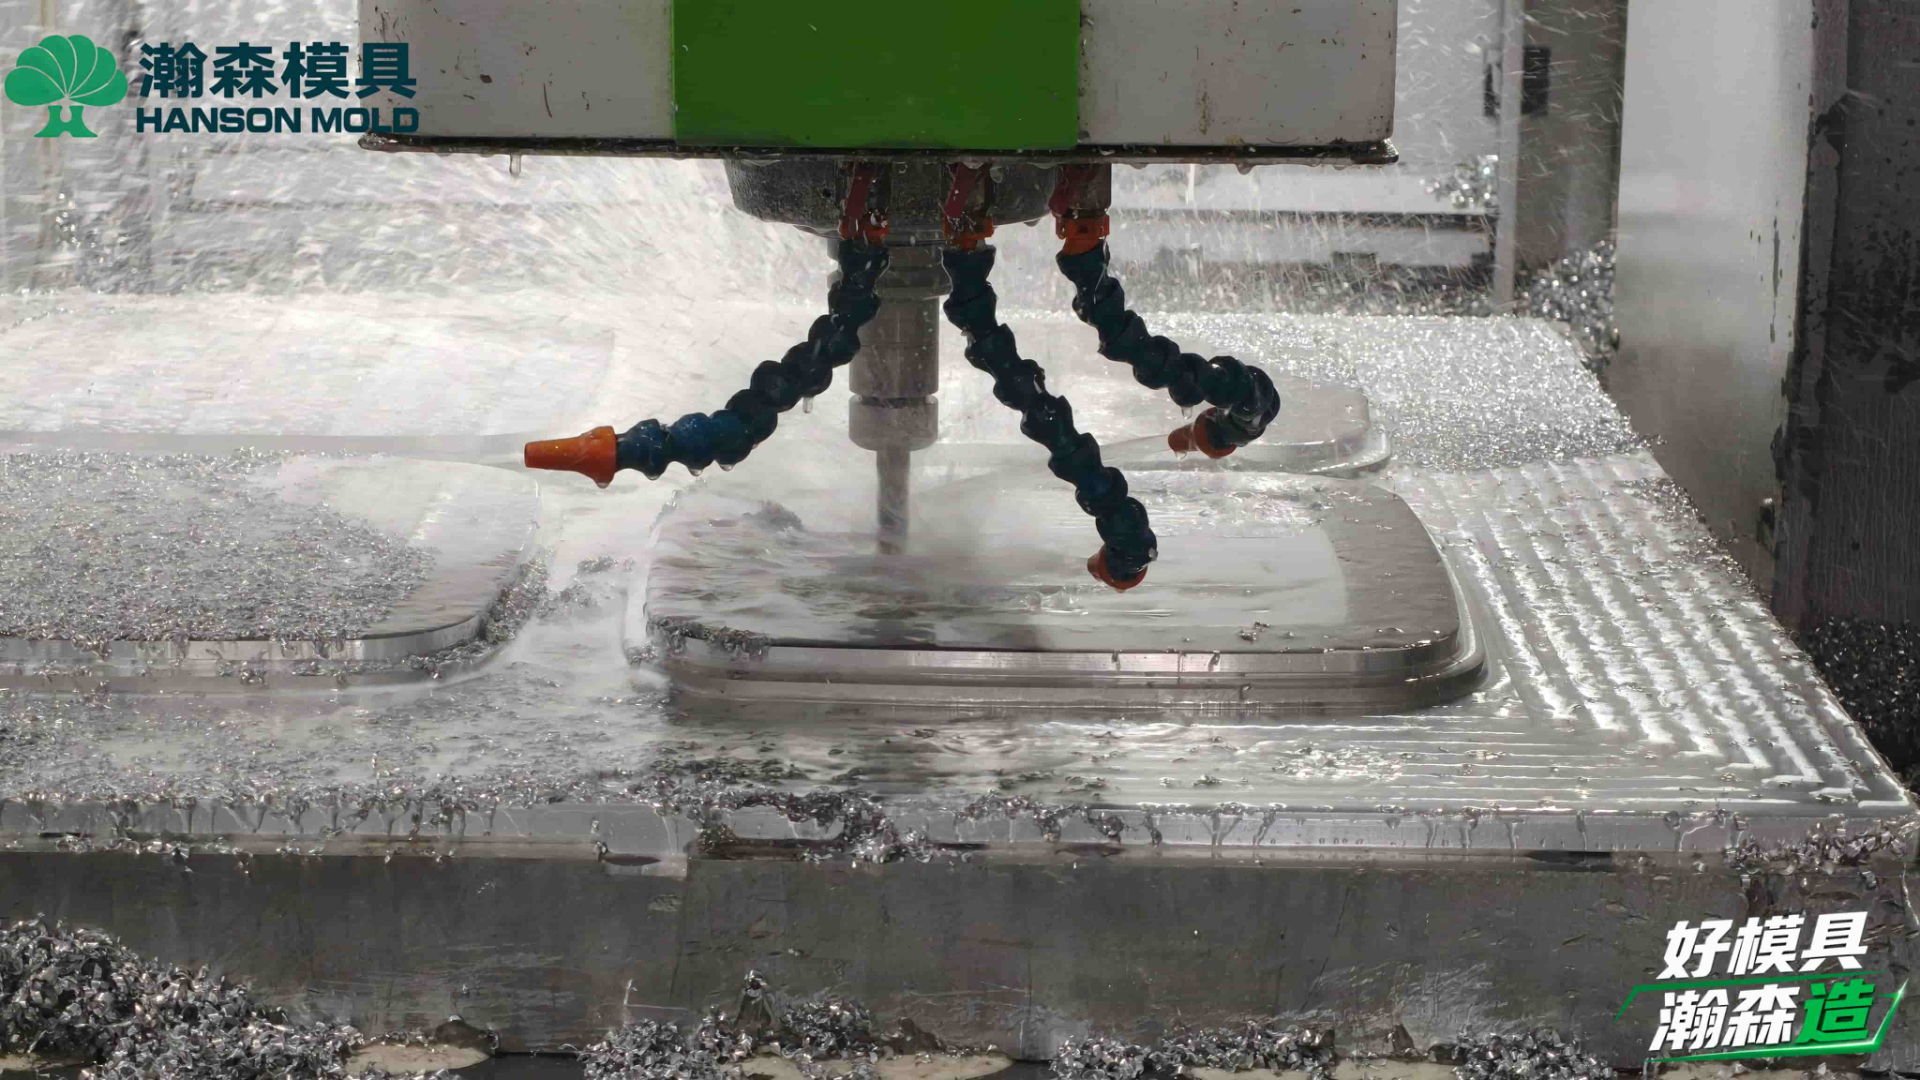
开发纸塑餐盘时,极易被忽略的采购需求清单项是“叠放间距”。餐盘在包装、仓储和长途运输中必须紧密叠放,若模具的堆叠斜度、R角或边缘卡扣位设计不当,会导致餐盘在机器或人工抽取时相互卡死。模具工程师需要在3D打样阶段,通过精确计算单片产品克重、厚度与嵌套角度,确保产品量产后的物流效率。
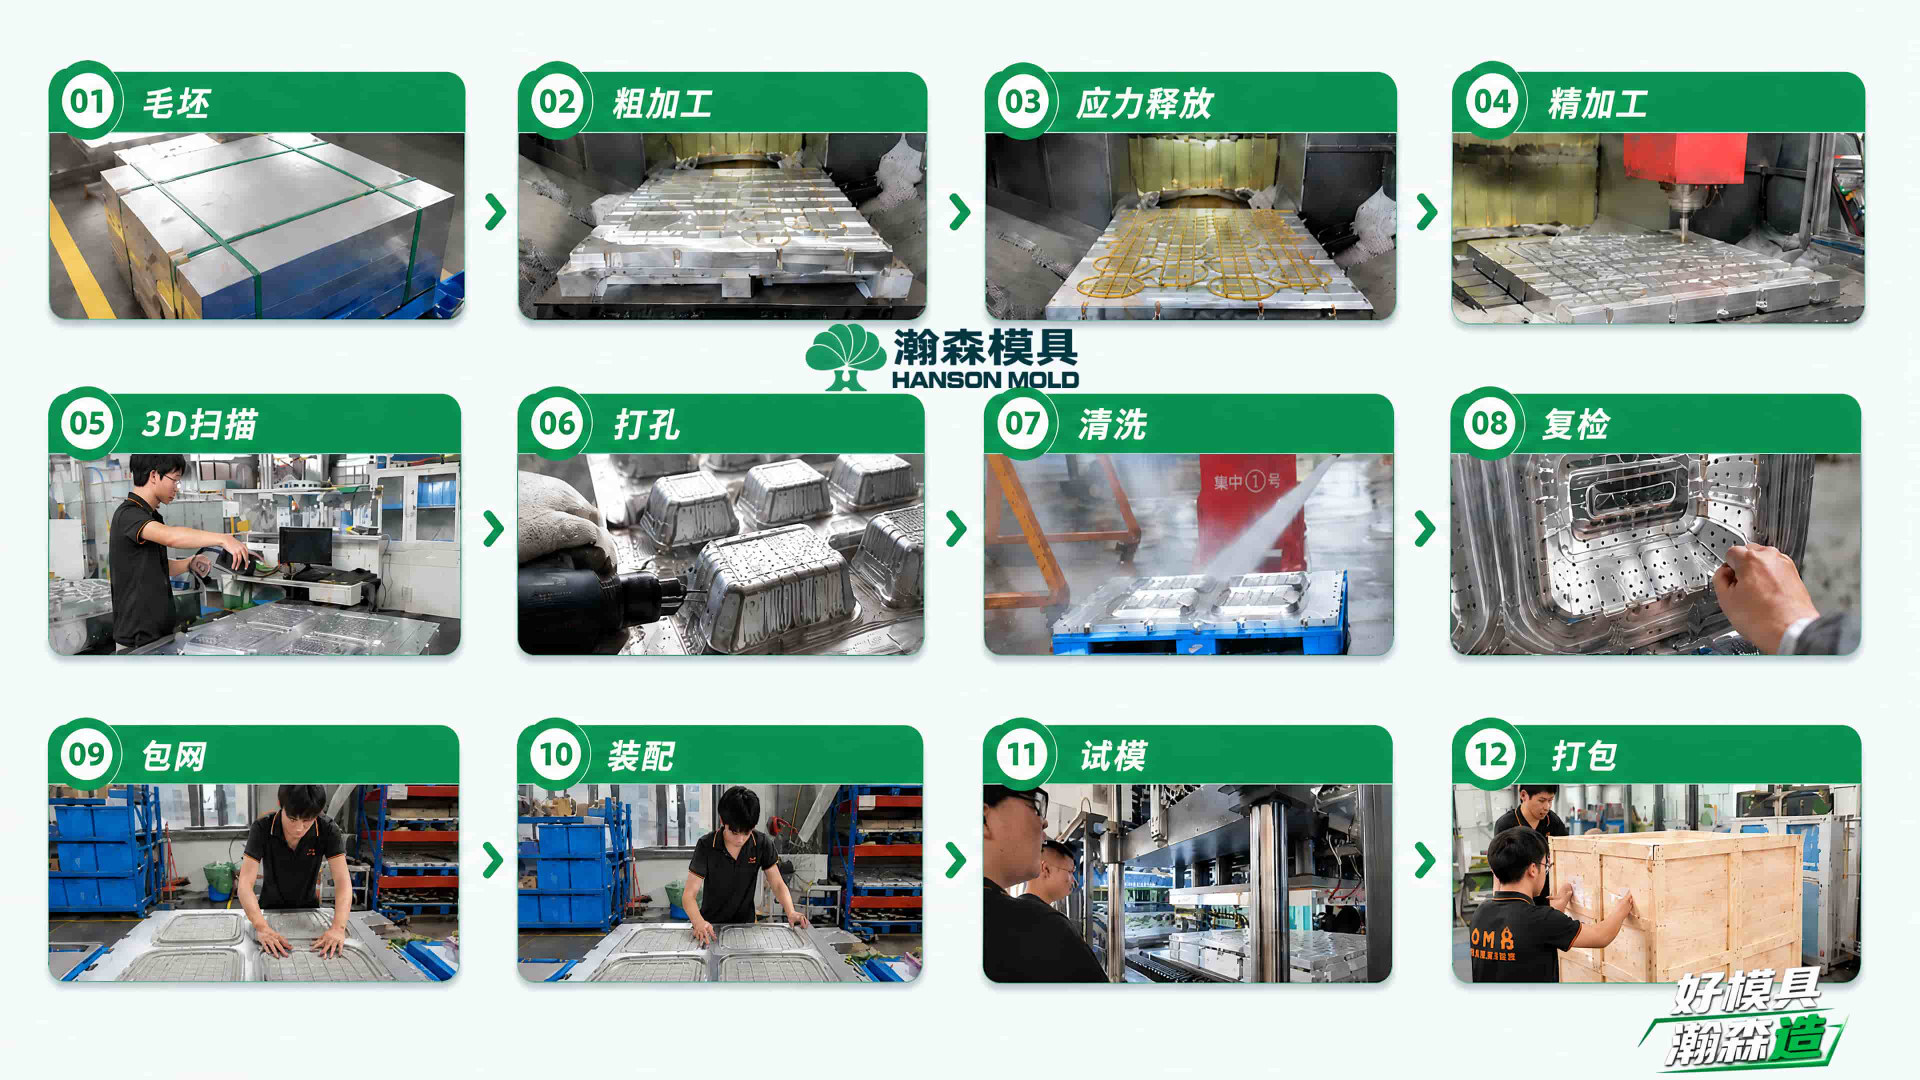
优质的模具不仅看精加工,更看车间落地。对于开发新餐盘的工厂,无论是搭配新设备还是现有产线,瀚森模具均遵循“产品开发→整套模具服务→量产支持”的业务路径。从毛坯、粗加工、精加工到3D扫描与装配试模,我们覆盖完整的模具制造节点,不仅交付模具,更提供现场调机建议,协助客户拉通全流程工艺。
FAQ:
Q1:纸塑餐盘热压后边缘翘曲,一定是模具不平吗? A:不一定。虽有可能是热压模变形,但更应优先排查湿胚的入模含水率是否均匀,以及热压温度和压力设定。建议现场排障时先验证工艺条件,再检测模具型面。
Q2:为了切边整齐,模具设计要注意什么? A:关键在于热压模具的尺寸预留与模具间隙控制,同时成型阶段需保证边缘吸浆厚度均匀,避免切边时因厚度差异产生撕裂或毛刺。
Q3:如果厂里是非瀚森的成型设备,能否定制新模具? A:可以。我们提供“产品开发→整套模具服务→量产支持”路径,通过前期精准测绘与结构优化,协助客户在自有产线上完成试模与量产调试。
准备开发新款纸塑餐盘?致电瀚森模具 400-6556-100,获取产品结构评估与整套模具定制方案。
<关注公众号>
<关注抖音>