


<关注公众号>

<关注抖音>
发布日期:2026-11-10 浏览量:28
纸塑制品在吸浆成型阶段出现局部缺料(如边缘未成型、深腔打不满),是影响产线良率的常见痛点。排查此问题的首要原则是观察缺料位置的重复性。如果缺料始终固定在同一个模穴的特定位置,大概率是吸浆模设计或包网异常;如果缺料位置随机出现或整版不规则偏薄,则需重点排查供浆系统与工艺参数。切忌盲目调整设备,应依据现场物理现象层层剥丝抽茧。
在进行任何设备调机或模具拆卸前,建议先连续观察5-10模的生产状态,按以下逻辑分支建立排查树:
位置固定且单一:锁定模具端(重点检查局部吸浆孔分布、网面破损、模腔气密性)。
位置随机或呈不规则片状:锁定供浆端(重点检查浆池液位、浆料浓度、搅拌状态)。
全版面普遍偏薄甚至大面积缺料:锁定工艺与设备端(重点核查真空系统压力降、吸浆时间设定)。
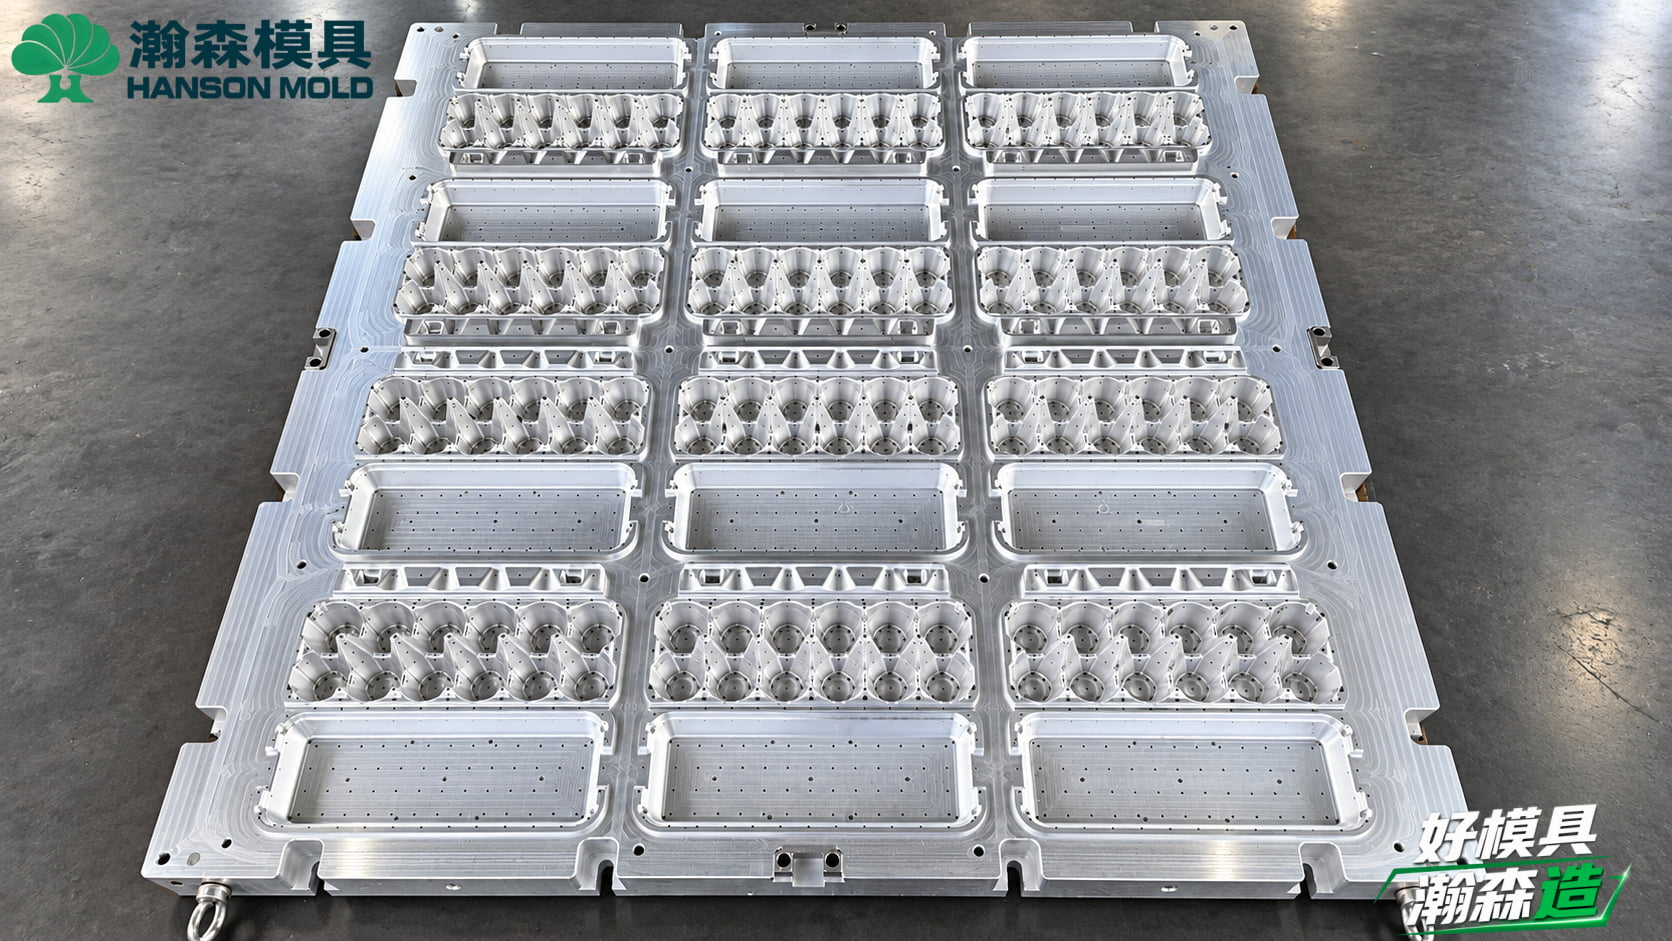
当确认为模具导致局部缺料时,通常涉及水循环或真空负压在模具局部的失效。
如果产品某个深腔死角总是缺料,通常是因为该处吸浆孔数量不足或孔径过小。局部透水率偏低,导致该区域的真空吸力无法在短时间内附着足够的纤维。此时需要对模具进行二次钻孔或优化内部水道结构。
纸浆模塑的网面直接接触浆料。长期运行后,细小纤维或未溶解的杂质极易堵塞局部不锈钢网。如果清洗模具后缺料现象短暂消失,随后又在同一位置复发,说明该处包网已发生严重堵塞或存在死角,需拆卸复检并重新包网。
成型模固定底座或模具背腔如果存在密封垫圈老化或沙眼,会导致局部真空泄露。此时浆槽内的负压无法集中作用于网面,表现为特定模具边缘部位反复出现纤维吸附不足。

若缺料问题在不同模位“游走”,不能将责任归咎于模具,必须排查供浆与成型工艺。
供浆系统的液位若低于设定阈值,吸浆模下行时未能完全浸没,会直接吸入空气导致上部严重缺料。此外,若浆池内搅拌器存在死角,局部浆水未充分混合,模具吸上来的可能只是水而没有纤维,造成产品局部透明或缺料。
精准定量供浆是稳定良率的前提。若调浓桶设定的浓度过低,或设定的吸浆时间(pulp suction time)过短,纤维积聚量无法达到设计克重,最薄弱的边缘及过渡角就会率先发生缺料。
整机真空泵抽速下降或真空管路存在积水,会导致吸浆阶段真空度无法快速拉升至所需负压值(例如未能达到-0.05MPa以上)。这种情况下,整版产品的纤维厚度都会受到影响,并伴随局部随机缺料。
定位缺料原因后,执行整改需将模具与设备参数结合考量。瀚森模具独立事业部已累计制造500套纸浆模塑模具,我们坚信“懂工艺、懂设备,更懂模具”才能彻底解决现场痛点。
针对非瀚森设备上的旧模缺料问题,我们提供专业的旧模优化改造与量产支持服务。对于确诊为模具排气/吸浆分布不合理的旧模,我们依托最高转速达24000转的高速CNC加工与3D扫描检测技术,精准重构吸浆孔阵列,优化应力释放与精加工节点,消除死角,确保真空吸力均匀覆盖网面,从源头提升产线良率。所有现场调机与工艺修改,均建议以最终试模验证数据为准。
FAQ:
问:加大真空度能解决产品深腔缺料吗? 答:不一定。如果深腔缺料是因为该处吸浆孔分布过少或包网严重堵塞(模具问题),单纯加大全系统真空度不仅无效,还可能导致其他部位过厚或增加设备能耗,需先对模具局部进行打孔排障。
问:怎样快速判断是不是浆池液位导致缺料? 答:如果缺料总是集中在整版模具的最高处(即浸入浆池最浅的位置),且伴随着明显的吸气异响,通常是液位过低所致。调高浆池设定液位并观察下一模是否恢复正常即可确认。
问:旧模具改造需要多长时间能解决缺料? 答:需视具体问题而定。如果是简单的清理堵塞或补充局部吸浆孔,配合瀚森模具的驻厂支持与高速CNC设备,最快可在数天内完成优化与试模验证,快速恢复量产。
频繁受困于模具局部缺料、良率不达标?联系瀚森模具(全国服务热线:400-6556-100),获取专业的旧模诊断方案与现场驻厂量产支持服务。
<关注公众号>
<关注抖音>