


<关注公众号>

<关注抖音>
发布日期:2026-11-09 浏览量:44
在纸浆模塑(纸塑)行业,模具的精准度直接决定了最终产品的良率和生产效率。许多纸塑工厂在寻找模具厂家进行纸浆模塑模具定制时,常常因为前期沟通资料不全,导致设计反复修改、试模失败甚至量产无法上机。
要实现一次开模成功,采购和工程人员在前期对接时需要准备四大类核心资料:产品设计参数、生产设备接口、浆料工艺条件以及采购验收标准。以下是瀚森模具整理的完整开模清单。
这是模具设计的基础,决定了模具的型腔结构和脱模方式。
3D文件格式: 优先提供 STEP (.stp) 或 IGES (.igs) 格式的3D图纸。这能让模具设计师直观评估产品的拔模斜度、倒扣位置及圆角(R角)设计是否符合纸塑工艺要求。
2D工程图: 包含PDF或CAD格式,需明确标注关键尺寸及公差要求(如装配位置的严格公差)、产品预估克重及厚度要求。
产品实物: 如果是逆向工程开发(如复刻现有纸托)或需要对现有产品进行改良,提供实物样品最为直接。
被包装物实物(内衬定制适用): 针对工业包装内衬,建议提供被包装物的实物或其精确的3D外形图,以便模具设计师规划合理的缓冲间隙与受力支撑点。
一套优秀的模具必须与您现场的生产设备完美匹配。如果您使用的是非瀚森设备,以下参数是不可或缺的:
模板尺寸与安装孔位: 提供成型机和热压机的上下模板尺寸、有效成型面积,以及详细的安装孔/锁模孔排布图(最好有设备厂家的图纸)。
加热方式与温控: 热压模具需明确加热方式(电加热管、导热油或蒸汽加热)。如果是电加热,需提供加热管的直径、功率要求及接线方式;如果是导热油,需明确油路接口规格。
气/水/真空接口: 成型模具的真空抽吸口规格、压缩空气吹气口位置及管径要求,确保模具水路与气路与机台顺畅对接。
合模高度与行程: 设备的最小/最大闭合高度及开模行程,避免模具造好后无法顺利合模或脱模空间不足。
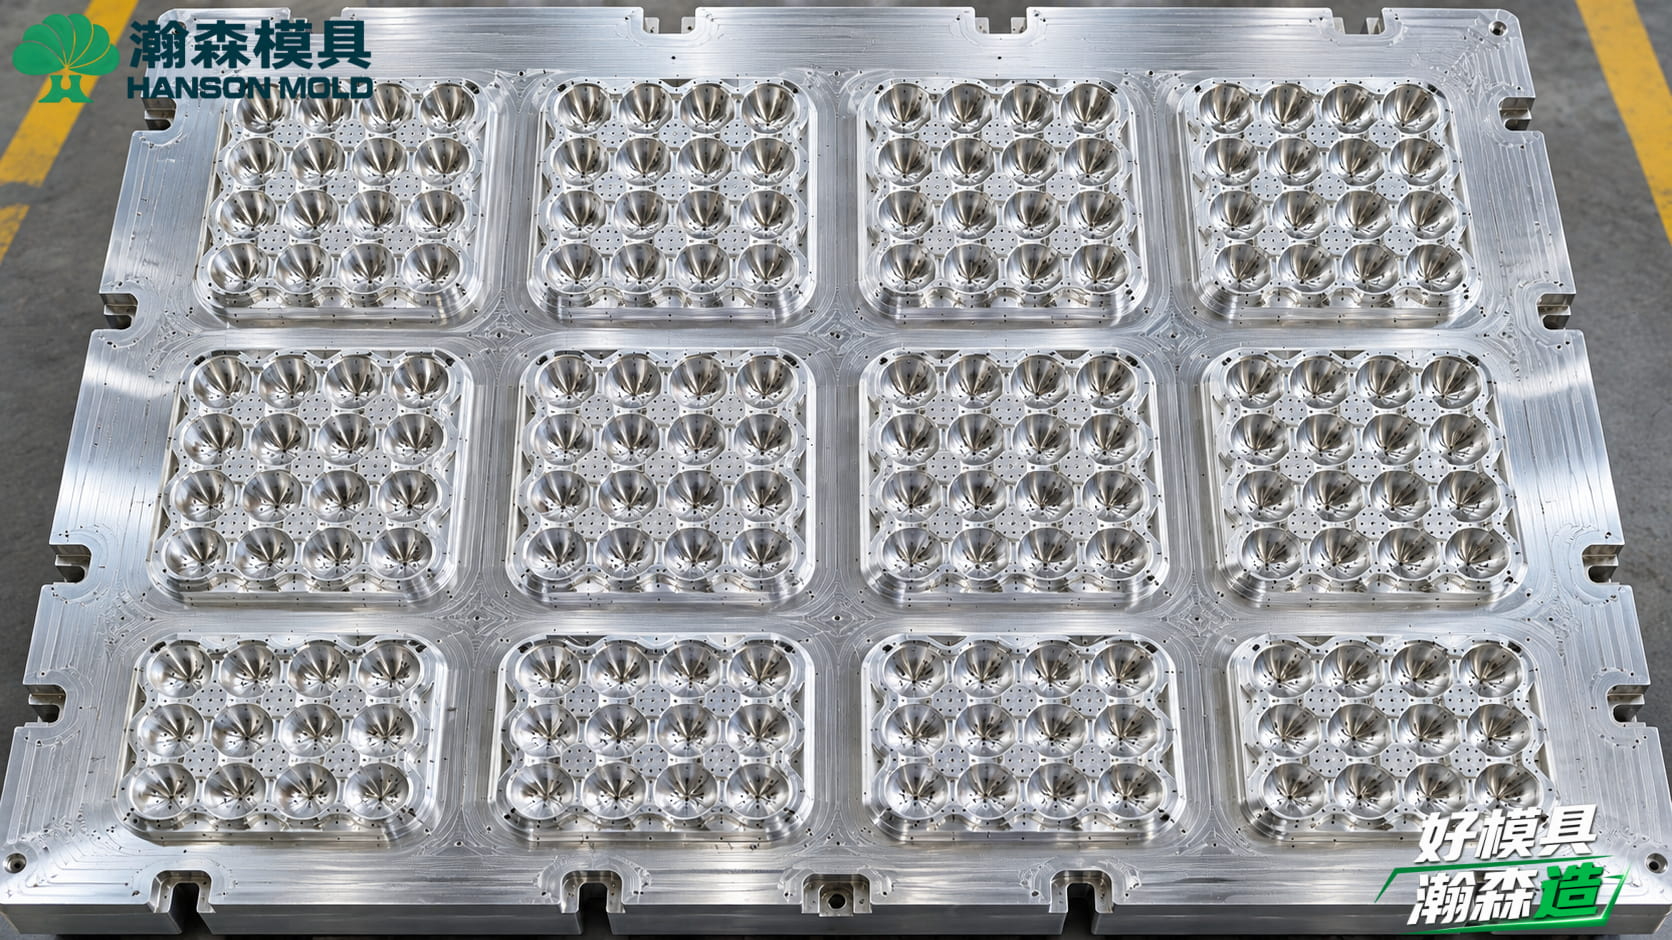
不要把纸浆模塑模具当成注塑模具。纸塑产品在成型和烘干/热压过程中存在显著的收缩,浆料参数直接决定了模具设计时的缩水率补偿。
浆料配比: 明确使用的是甘蔗渣浆、木浆、竹浆还是回收国废/美废。不同纤维长度的收缩率差异极大(通常在3%~8%之间变动)。
工艺路线: 明确是干压工艺(自然晾干/烘干线,重点关注成型模与转移模)还是湿压工艺(模内热固化,重点关注热压模及包网/免网工艺)。
添加剂情况: 是否添加了特定的防水防油剂?这可能影响模具表面的涂层选择(如特氟龙防粘涂层)。
在开模前,双方必须对“什么是合格的模具”达成共识,这属于采购验收的核心依据。
产能与模腔数: 期望的单模出件数(如一出四、一出八)以及目标成型/热压周期。
质量边界: 双方约定产品允许的最大重量波动范围、厚度公差,以及对毛边、网痕、表面光洁度的具体要求。
试模要求: 明确是由模具厂家使用厂内设备代为试模并寄送样品,还是需要模具厂工程师提供驻厂调试支持。
具备独立模具事业部的瀚森模具,已累计制造500套纸浆模塑模具。我们深知模具与浆料、设备的协同重要性。
在制造端,瀚森模具配备10位资深设计师与高速CNC加工中心(设备最高转速可达24000转),结合3D扫描检测技术,确保从毛坯粗加工、应力释放到精加工、打孔、包网的每一道工序均精准受控。无论是搭配瀚森设备的新模开发,还是针对非瀚森设备旧模的优化改造,我们都能提供从打样装配到量产支持的整套模具服务。
FAQ:
只有实物没有3D图纸,能进行模具定制吗? 可以。瀚森模具具备3D扫描检测与逆向工程能力。您可以将实物样品或被包装物寄给我们,我们的资深设计师会通过3D扫描建立高精度模型,并结合纸塑拔模斜度要求,为您重新绘制符合生产标准的3D和2D图纸。
浆料收缩率给不准怎么办? 如果您的配方是全新的或暂无历史数据,建议在正式开模前先制作单腔试验模具进行试模打样。通过测量试样在您的实际浆料和烘干条件下的实际缩水数据,再反向调整正式量产模具的尺寸,能最大程度降低报废风险。
非瀚森设备的模具验收怎么做? 针对非瀚森设备,我们会在厂内完成模具的三坐标检测与尺寸复核。由于无法直接使用您的异型机台试模,我们建议由我们在出厂前提供详细的质检报告;模具抵达贵司后,我们也可提供驻厂调试支持,协助您在实际机台上完成试产验收。
准备定制下一套高良率的纸浆模塑模具?拨打瀚森模具全国服务热线 400-6556-100,或向我们发送您的3D图纸,工程师将在24小时内为您提供免费的开模可行性评估与报价方案。
<关注公众号>
<关注抖音>