


<关注公众号>

<关注抖音>
发布日期:2026-10-19 浏览量:22
很多企业在进入纸塑缓冲包装领域时,往往面临一个痛点:手工或打样设备做出的蛋托样品结构很好,但一旦投入大规模生产线,就会遇到产量不达标、产品变形、能耗居高不下等问题。
蛋托、蛋盒及各类工业缓冲包装主要采用干压或半干压纸浆模塑工艺。从一个合格的样品走向每天十几吨的稳定量产,不仅需要一台成型机,更需要制浆、成型、预脱水、干燥系统和后工序的精密协同。评估蛋托设备,不能只看理论循环时间,而应从整套量产逻辑出发进行审视。
纸浆模塑的选型逻辑永远是“产品决定设备”。在选定具体蛋托生产线之前,必须先明确产品的核心规格:
单件重量与尺寸: 蛋托的克重直接决定了每模需要消耗的浆料量以及后续需要蒸发的水分。
模具与穴数: 为了提升产能,大批量缓冲包装通常采用多穴模具(如常见的30枚蛋托排版)。但模穴不是无限增加的,它受限于模具面积、浆料分布的均匀性以及设备的承载能力。
缓冲与堆叠要求: 作为保护性包装,蛋托需要具备特定的拔模斜度和抗压强度,以适应后续的自动码垛和长途运输。
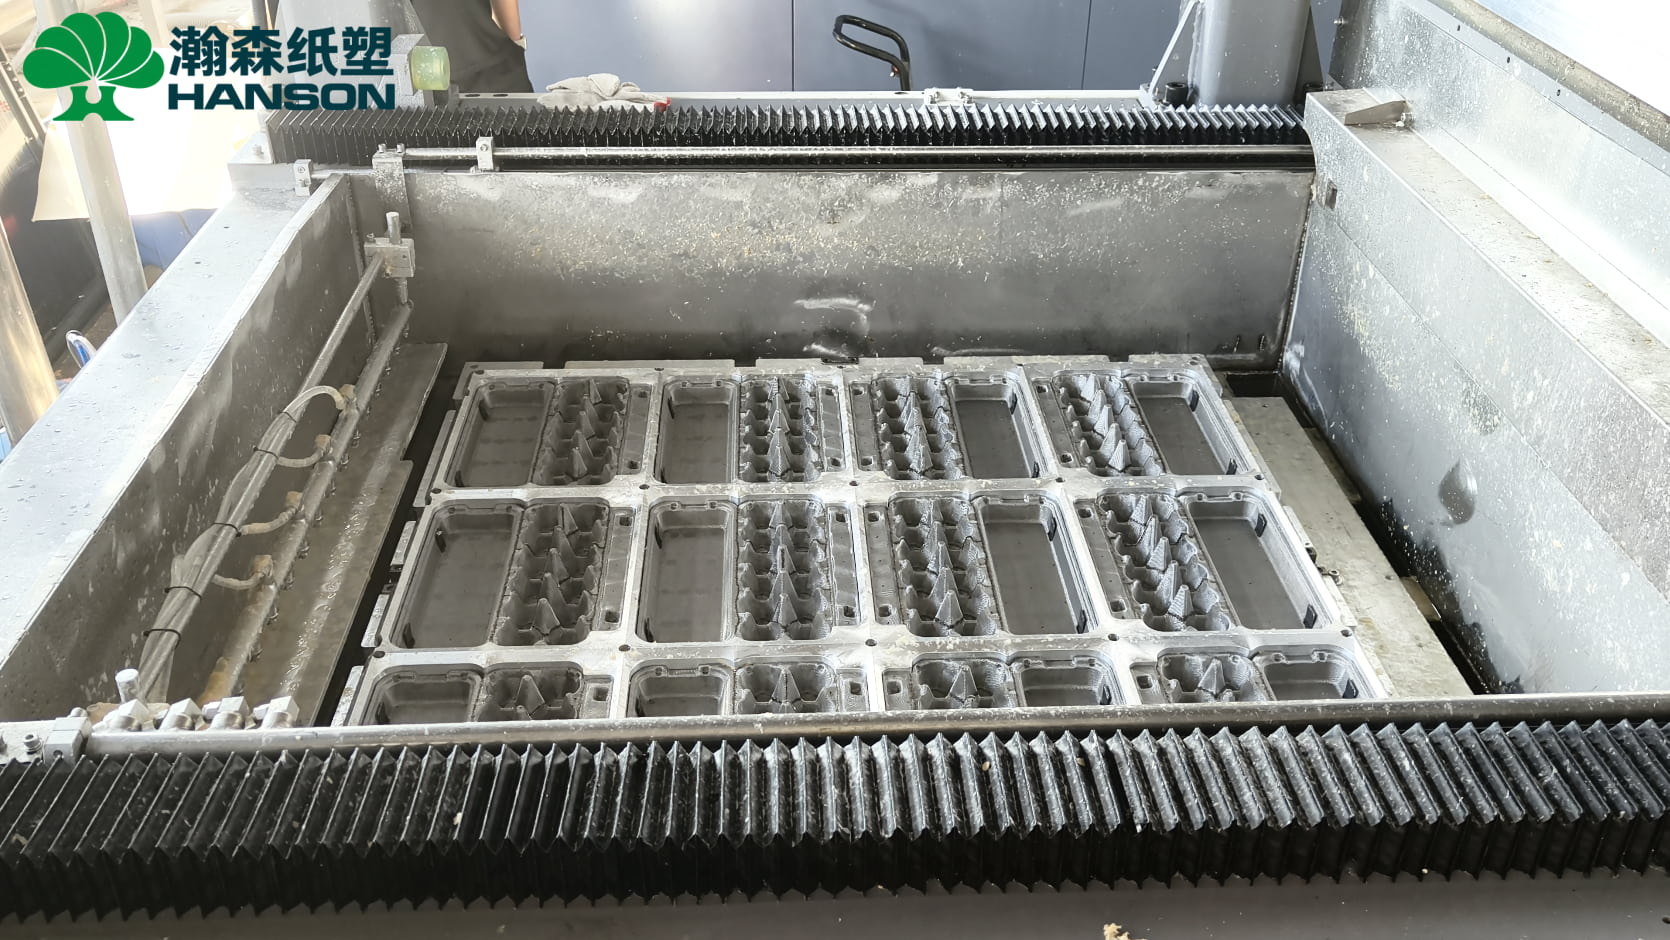
在传统的干压工艺中,湿胚在吸浆成型后直接进入干燥系统。由于此时湿胚含水率较高,不仅会极大增加干燥隧道的能耗负荷,还容易在水分快速蒸发时导致制品变形。
对于现代高效的纸塑缓冲包装生产线而言,预脱水(冷挤压)环节显得尤为关键。在湿胚进入烘干线前,通过独立的冷挤压工位进行物理脱水,能够有效降低入烘含水率。这不仅能减少干燥系统的天然气或电能消耗,还能大幅减少成型网模的结垢现象,延长模具的保养周期,从而提高整条生产线的实际稼动率。
很多工厂发现,成型机的动作很快,但最终一天的产量却上不去。这通常是因为后端的干燥和热压能力无法匹配前端的成型节拍。
大批量干压蛋托生产通常依赖连续式烘干系统。浆料中大量的水分必须在此阶段被彻底去除。如果干燥系统设计不合理,湿气排不出去,不仅限制了成型机的速度,还会导致产品局部未干透。在部分对尺寸和外观有进阶要求的项目中,干燥后的制品还会进入热压工位进行最终定型,以确保堆叠的紧密性和尺寸的一致性。
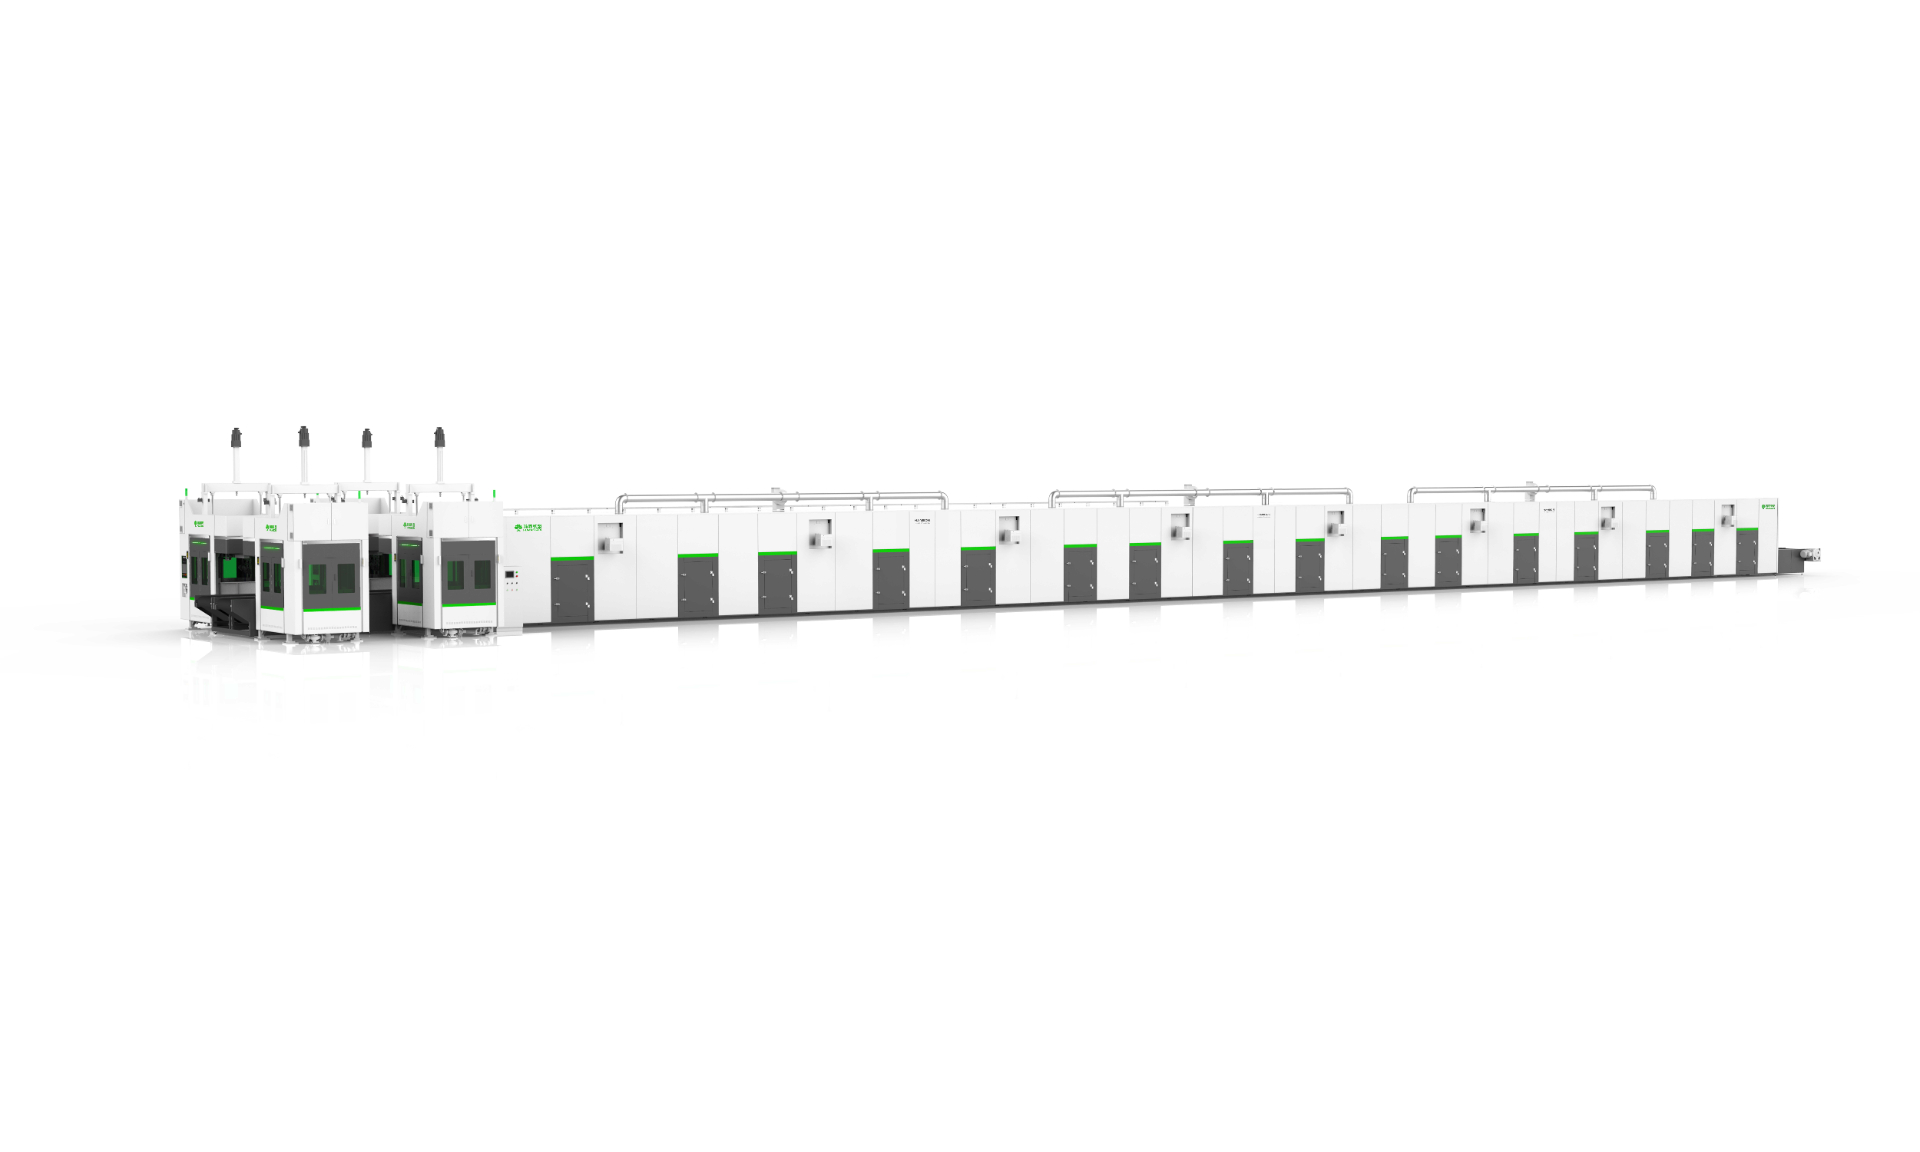
作为纸浆模塑总包专家,瀚森纸塑面向蛋托、蛋盒、杯托及各类工业缓冲纸托,推出了全自动纸浆模塑干压生产线。该产线改变了传统设备的孤岛式运行,将各关键工序整合为自动化连续生产系统。
整线工序协同: 产线标准配置包含了 4套吸浆成型工位、4套冷挤压(预脱水)工位、1台双层双列烘干机以及 4套热压工位。
高效预脱水控制: 120T压力的伺服冷挤压工位,在湿胚进入烘干前完成高效预脱水,显著降低制品变形率及烘干能耗。
全伺服驱动转移: 吸浆、转移平移及热压动作主要采用伺服驱动,结合桁架机械手转运,定位精准且运行稳定,大幅降低人工干预。
可靠的量产表现: 产能取决于具体制品的克重、结构与模穴数。以生产 40g 的四格杯托为例,在合适的生产条件下,该产线日产能可达约 18 吨/23H。
无论是新建标准化的蛋托生产车间,还是应对复杂深腔和高低落差工业缓冲包装的定制需求,设备、模具、烘干与工艺的联合配置,才是实现稳定量产的基础。
干压设备和湿压设备的主要区别是什么? 核心区别在于水分去除的阶段和产品定型的状态。干压/半干压工艺(如蛋托生产)通常是先成型,再通过相对独立的烘干系统去除大量水分;而湿压工艺(如精品工业包装)则是湿胚直接进入加热模具,在模内同时完成压制和干燥。干压更适合追求大批量、低单件成本的缓冲保护包装。
为什么同一台蛋托设备,不同客户的实际产量不同? 即使是同一款干压生产线,实际产量也会受到产品单件重量、结构设计、模穴数量、烘干效率以及工厂实际稼动率的影响。重型工业缓冲托和轻质蛋托的生产节拍和脱水负荷完全不同,因此日产量会有所差异。
干压生产线增加冷挤压工位有什么好处? 冷挤压可以在湿胚进入烘干前进行高效的物理预脱水。这不仅能降低烘干系统的能源消耗,还能减少烘干过程中的翘曲变形,同时减缓成型模具的结垢速度,降低停机清理频率。
从实验室里的完美样品到每天十几吨的稳定产出,纸塑缓冲包装项目考验的是整厂系统的匹配能力。采购蛋托设备,绝不只是对比各家的理论循环时间,而是要综合审视预脱水效率、烘干负荷、热压稳定性和自动化转移水平。只有当材料、模具、工艺和全自动产线无缝衔接,才能真正建立起具备市场竞争力的量产壁垒。
如果您已有蛋托、蛋盒、杯托或工业缓冲包装的样品、3D 图纸或明确的目标日产能,瀚森纸塑可以根据产品结构和产能要求,为您评估匹配的干压/半干压整线配置与整厂建设方案。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>