


<关注公众号>

<关注抖音>
发布日期:2026-10-19 浏览量:26
在新建纸浆模塑生产线或进行旧厂技改时,很多投资者习惯将绝大部分精力放在比较成型设备的理论循环时间或装机功率上,而将纸浆模塑模具视为普通的“消耗型配套件”。
这种割裂的选型逻辑往往会导致后期量产受阻。事实上,成型设备只是提供动力、真空与热源的载体,而纸浆模塑模具才是决定产品尺寸、表面质量、脱水效率以及最终产能的核心枢纽。在评估产能、精度和自动化程度的取舍时,必须将设备与模具视为一个完整的协同系统。
设备的“理论循环时间”并不等于工厂的“实际日产能”。在同一台纸浆模塑设备上生产不同产品,实际产量可能大相径庭,这主要受到模具及工艺适配的制约。
首先是脱水与成型效率。成型模的网面设计、排水通道以及结构排布,直接决定了纤维在真空作用下的吸附速度和均匀性。如果模具排水效率低下,会导致湿胚含水率偏高。湿胚带入热压阶段的水分越多,后续需要由设备热能蒸发的水分就越多,这不仅会拉长热压时间、降低单日产出,还会显著增加整线的吨电耗。
其次是模穴数量的平衡。在设备台面尺寸固定的前提下,增加模穴数量确实可以在单次循环中产出更多产品。但这并不是越多越好。过密的模穴排布会改变浆料的流动与分布,增加真空与热压的负荷,甚至导致边缘产品成型不良或脱模困难。因此,产能的评估必须建立在合理的模具结构与产品重量基础之上。

无论是用于手机、耳机的精品工业包装,还是要求严格闭合的外卖餐盒,尺寸精度和表面质量都是核心验收标准。
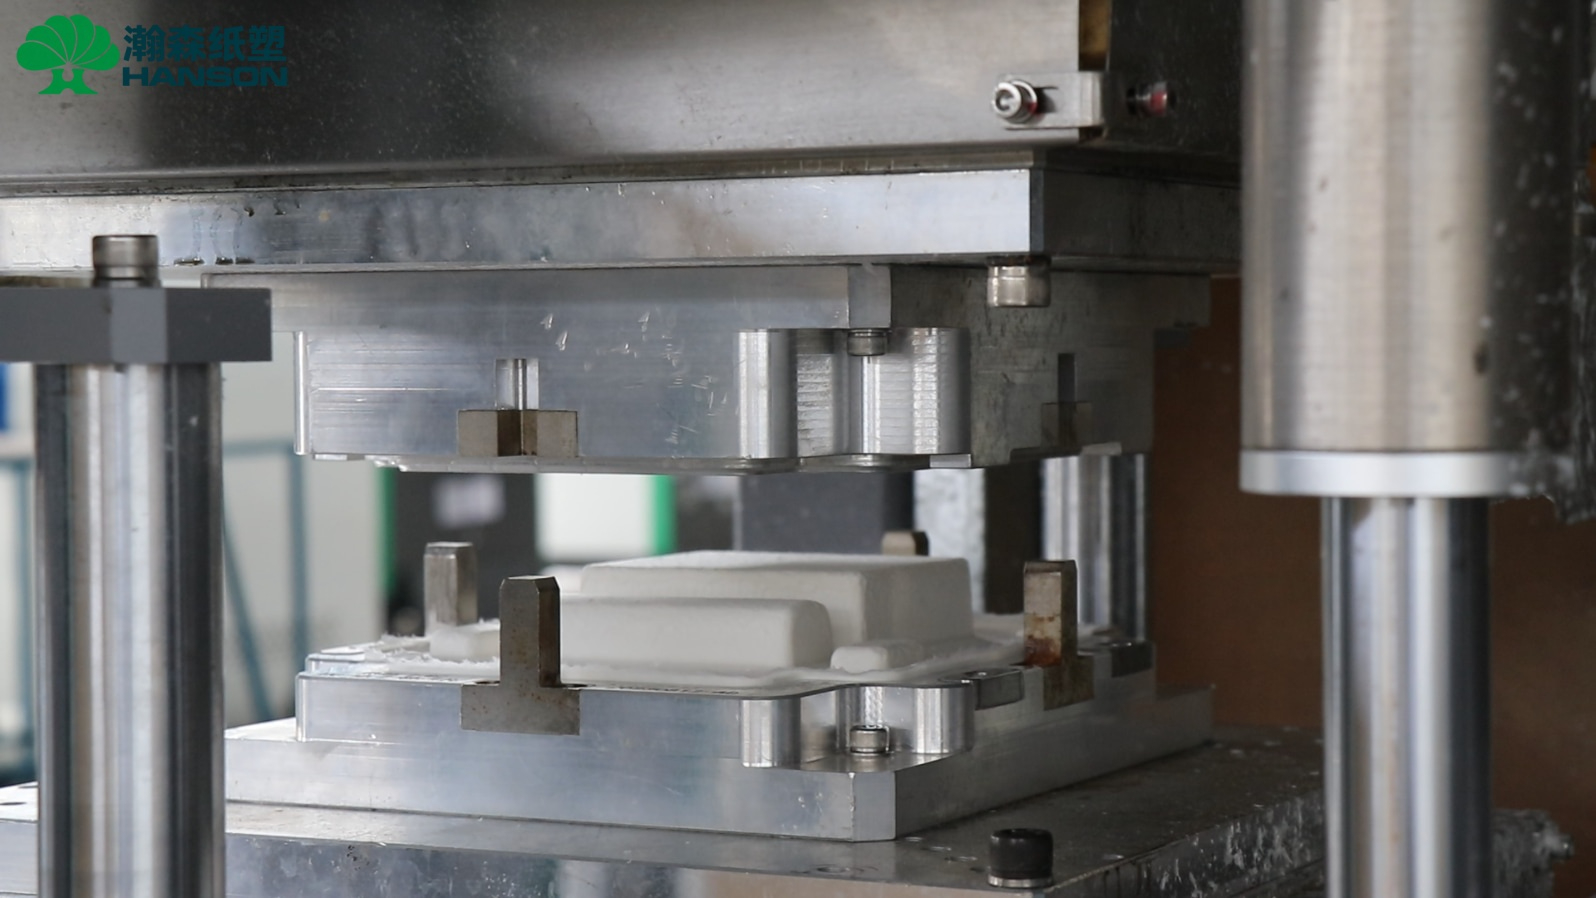
在湿压工艺中,湿胚在尚未完全干燥的状态下进入热压模具,通过温度、压力和模具的高精度约束来完成最终定型。此时,产品的表面光洁度和轮廓细节极大程度上取决于热压模的表面处理水平及精度。如果模具存在热胀冷缩计算偏差、排气孔设计不合理或局部受力不均,产品就极易出现翘曲、变形或厚度不均。
单纯提高设备的热压吨位并不能解决模具本身的设计缺陷。高精度产品的稳定量产,依赖于设备输出压力的均匀性与模具受力结构的完美配合。
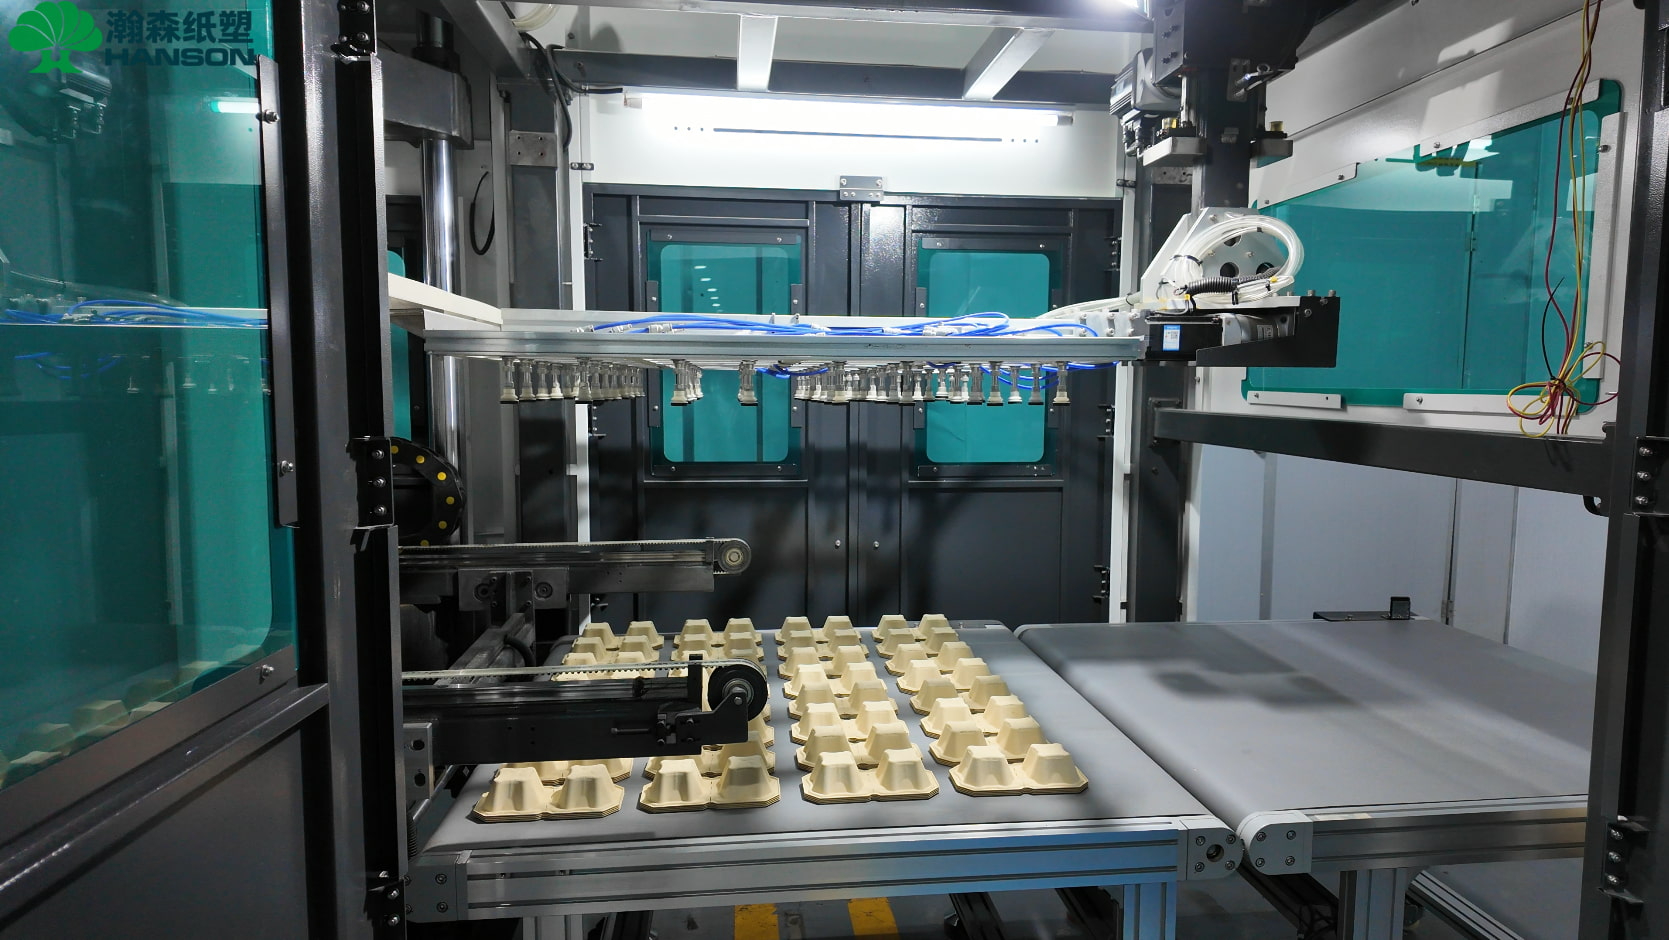
自动化程度是设备选型时的另一个关键取舍点。切边、视觉检测、自动堆叠等后工序自动化可以有效减少人工干预,提升整厂连续生产能力。
然而,后工序自动化的成功运行,极度依赖于前端成型模具的稳定性。以自动切边和堆叠为例,如果模具成型存在偏差,导致每批次产品的边缘厚度、整体尺寸或重量存在波动,切边工位就会频繁出现冲切不到位或撕裂的现象;尺寸不稳定的产品在自动堆叠时也极易卡机。因此,脱离了高质量的纸浆模塑模具去谈高自动化,往往会增加产线的停机率和废品率。
解决纸浆模塑量产难题,关键在于打破设备制造与模具加工之间的壁垒。很多所谓的“设备故障”或“达不到产能”,本质上是设备动作、模具结构、浆料配方与热压工艺之间的系统失调。
作为纸浆模塑总包专家,瀚森纸塑不只是提供单一的成型装备,而是具备从模具设计、模具制造、打样验证到设备工艺联合调试的完整能力。在面对高精度产品开发或旧厂产线技改时,瀚森纸塑能够从产品结构出发,对模具排水、热压排湿及设备运行参数进行系统调优。正如瀚森纸塑一贯的品牌主张——懂模具、懂工艺,更懂设备。只有将模具与设备纳入同一套工程逻辑,才能确保纸浆模塑工厂真正实现高效、稳定的量产落地。
纸浆模塑模具重要吗? 非常重要。模具不仅赋予产品最终形状,还直接影响成型排水效率、湿胚质量、热压效果、表面精度、产品一致性以及实际日产能。它不能被简单视为设备的附加配件。
为什么同样的设备,换不同模具后产能会变化? 因为不同模具会改变单模产品的模穴数量、整体重量、成型面积以及排水效率。这些变量会直接导致成型时间和热压时间的改变,进而影响整台设备的实际日产量。
新产品可以直接开量产模具吗? 不建议。3D图纸只能反映结构设计,仍需验证其是否适合纸浆模塑的成型脱水、拔模脱模及材料收缩特性。通常建议先进行模具打样和工艺验证,优化结构后再进入大规模量产模具的制造,以降低投资风险。
旧模具可以用于新的纸浆模塑设备吗? 有可能,但这需要经过工程评估。需要核对模具尺寸、安装接口、排水设计以及与新设备精度、工艺控制的匹配度。瀚森纸塑可以根据项目实际情况提供旧模优化与技改服务。
如果你正在解决产品变形、表面质量不稳定、脱水效率低或模具与设备不匹配的量产难题,仅比较设备参数往往不够。瀚森纸塑可以结合产品结构、模具设计、工艺验证和设备运行,共同判断问题来源并提供系统解决方案。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>