


<关注公众号>

<关注抖音>
发布日期:2026-10-19 浏览量:25
在考察纸浆模塑设备时,许多投资者和采购人员最常问的一个问题是:“这台机器几秒钟出一个循环?”将设备理论节拍等同于高产能,进而推导为单位成本低,是纸浆模塑项目投资中常见的认知误区。
事实上,设备的理论循环时间仅仅是机械动作的极限速度。真正决定项目盈利能力的,是单件合格产品的综合制造成本。如果一台设备运行速度极快,但良率低、能耗高,或者高度依赖人工处理后工序,其最终的单位成本反而可能失去市场竞争力。
建立科学的采购判断标准,需要从实际日产量、能耗控制、良率表现以及自动化协同等维度综合评估纸浆模塑设备。
采购前期,常常会出现这样一种简单计算: (每天 24 小时 ÷ 单次循环秒数) × 每次成型件数 × 单件重量 = 理论日产能。
然而,当工厂投入实际生产后,最终入库的产品数量往往低于这个理论值。真正的稳定日产能受到以下几个隐形变量的制约:
设备有效稼动率: 机器在实际运行中,需要经历换模、网面清洗、设备点检与日常维护。能够长期保持高负荷稳定运转而不频繁停机的设备,才能将节拍优势转化为真正的产量。
模具结构的匹配度: 模具不仅决定产品的形状,更直接关系到成型阶段的纤维吸附、排水效率以及湿胚在模具间的转移稳定性。如果模具排湿设计不合理,强行拉高设备节拍会导致产品内部脱水不均,甚至在热压或转移过程中出现破损。
产品良率: 节拍再快,生产出的如果是次品或废品,不仅消耗了原材料和电力,还需要付出额外的复浆成本。实际产能必须以合格产品的数量来计算。
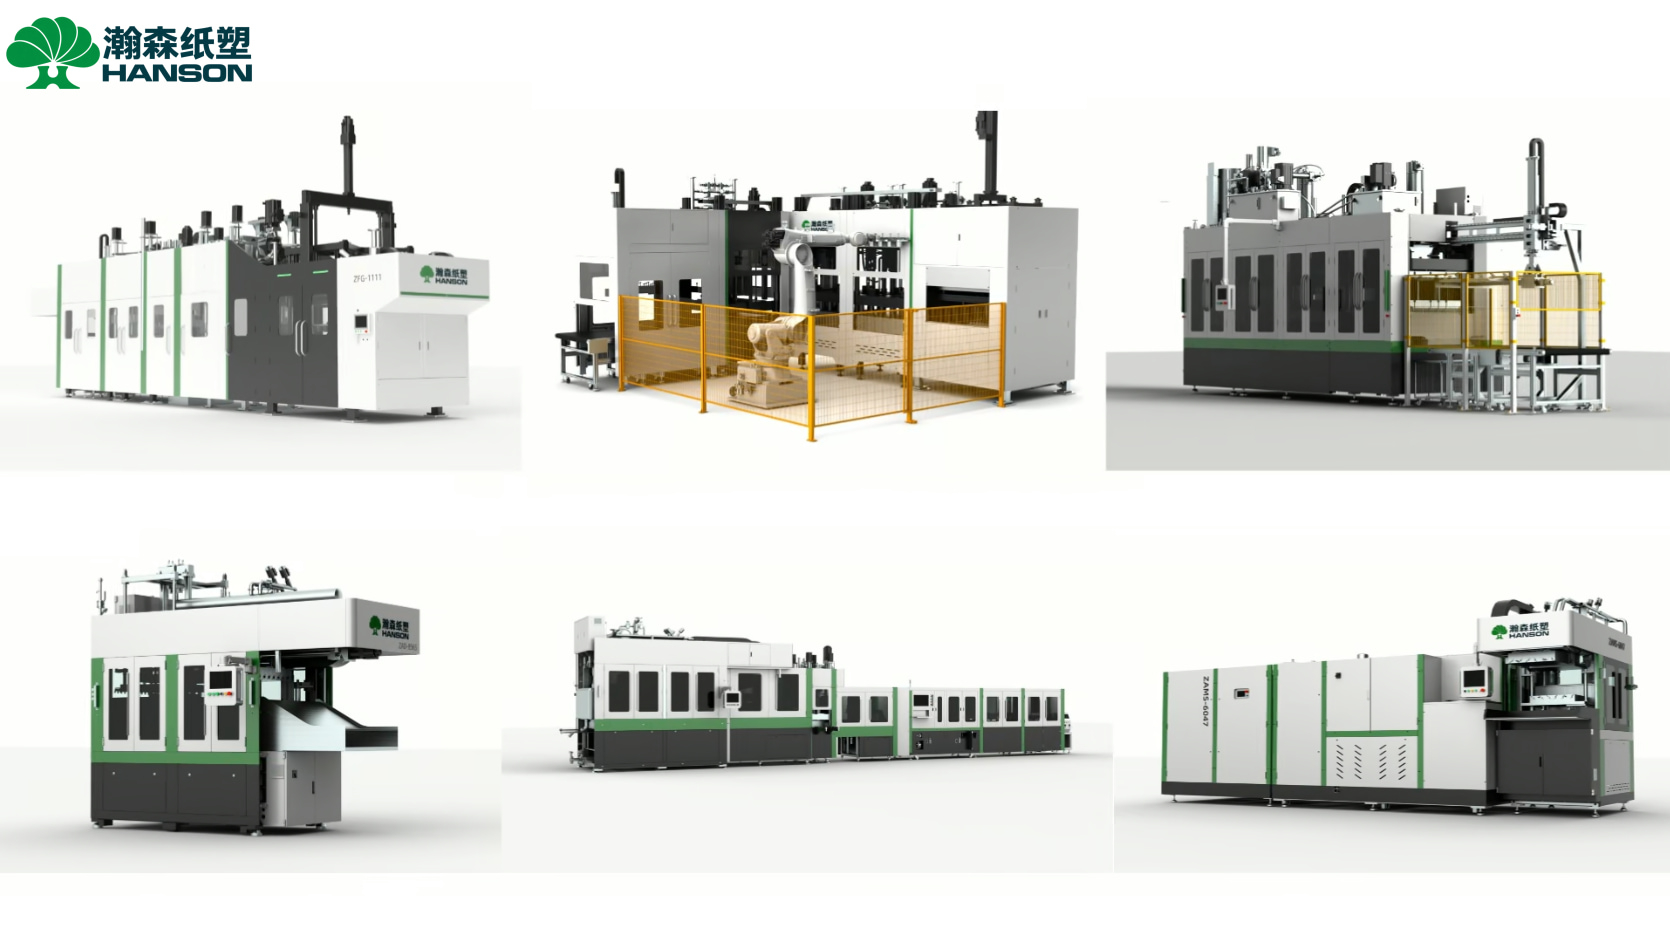
要摊薄单位制造成本,仅仅要求设备运转快是不够的,生产线的系统效率才是关键。
纸浆模塑生产本质上是一个“将水分从植物纤维中去除”的过程。由于热能蒸发水分的成本远高于机械脱水,湿胚带入热压或干燥工序的水分越多,后续产生的能耗负荷就越大。
因此,评估设备能耗不能只看设备装机功率,而要看吨电耗(生产每吨合格产品所消耗的电量)。在这方面,瀚森纸塑在设备设计中尤为关注前端预脱水效率。例如在湿压餐包设备领域,通过成型、热压与工艺的系统优化,瀚森纸塑相关设备在合适的生产条件下,可将餐包的吨电耗控制在 1800 度以内,从根本上降低了长期运行的能源成本。
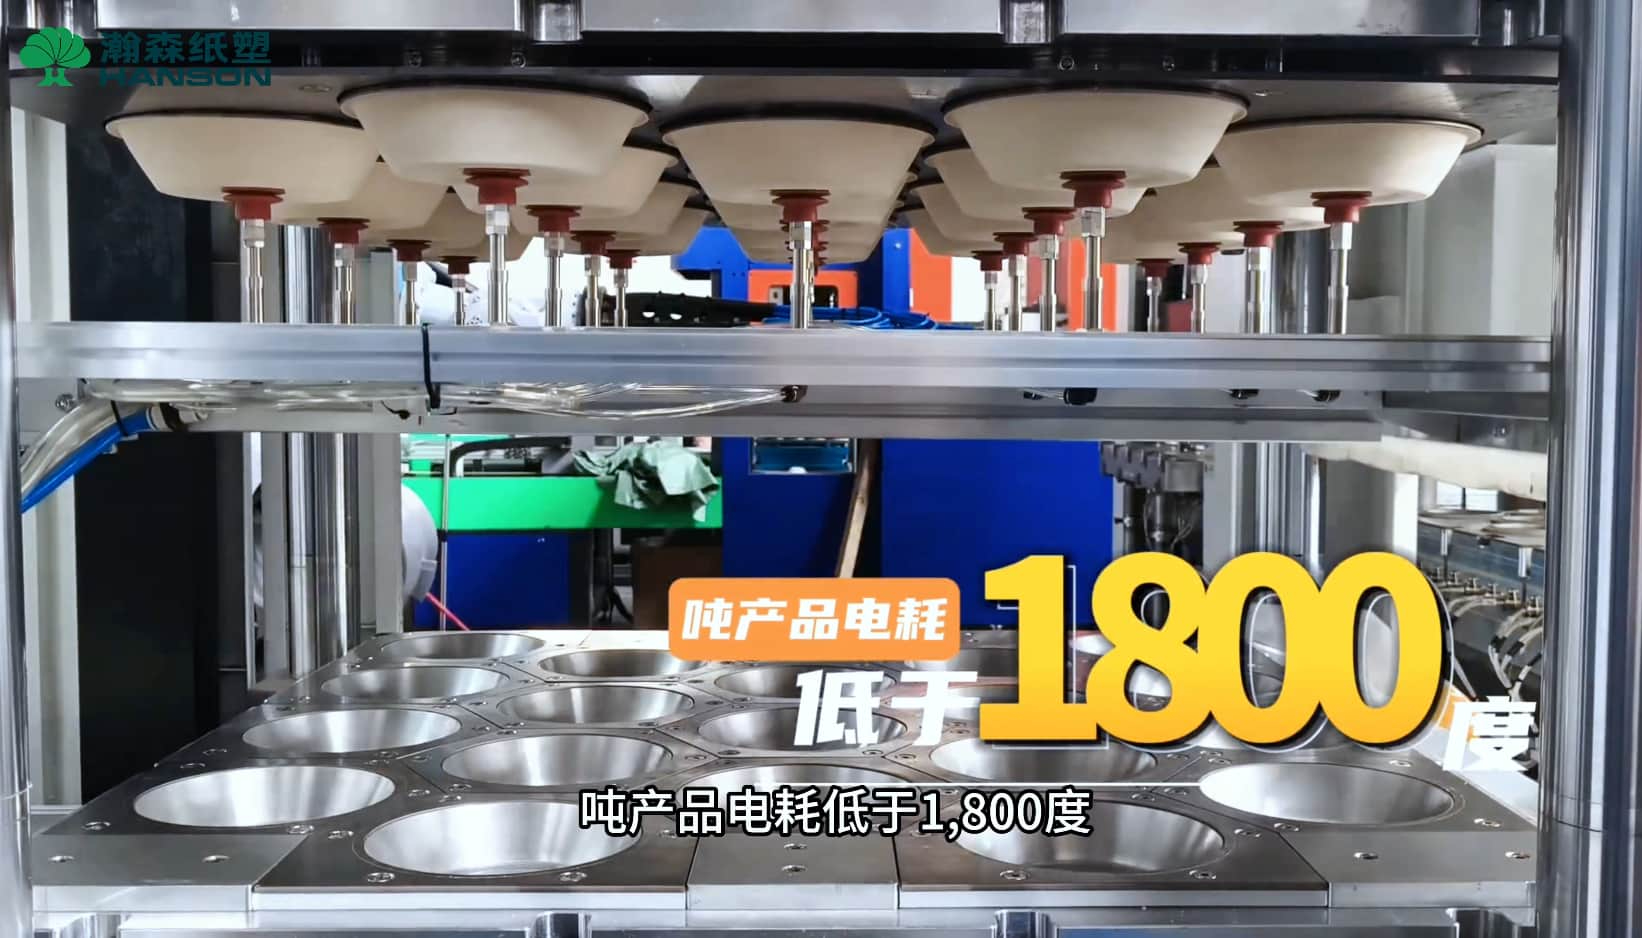
如果前端成型设备节拍极快,但后工序(如切边、检测、喷涂或包装)跟不上,整条纸浆模塑生产线的实际产能依然会被最慢的环节卡住。
以纸浆模塑杯盖为例,杯盖属于高件数、小体积且对边缘咬合精度要求极高的产品。如果采用人工切边和目测检查,不仅人工成本高昂,且效率完全无法匹配成型机的速度。瀚森纸塑的 ZAKS-9595 自动化杯盖产线,正是通过将成型、热压、伺服冲切、视觉检测和自动包装集成于一体,打通了工序瓶颈,从而实现 24 小时连续自动化量产。
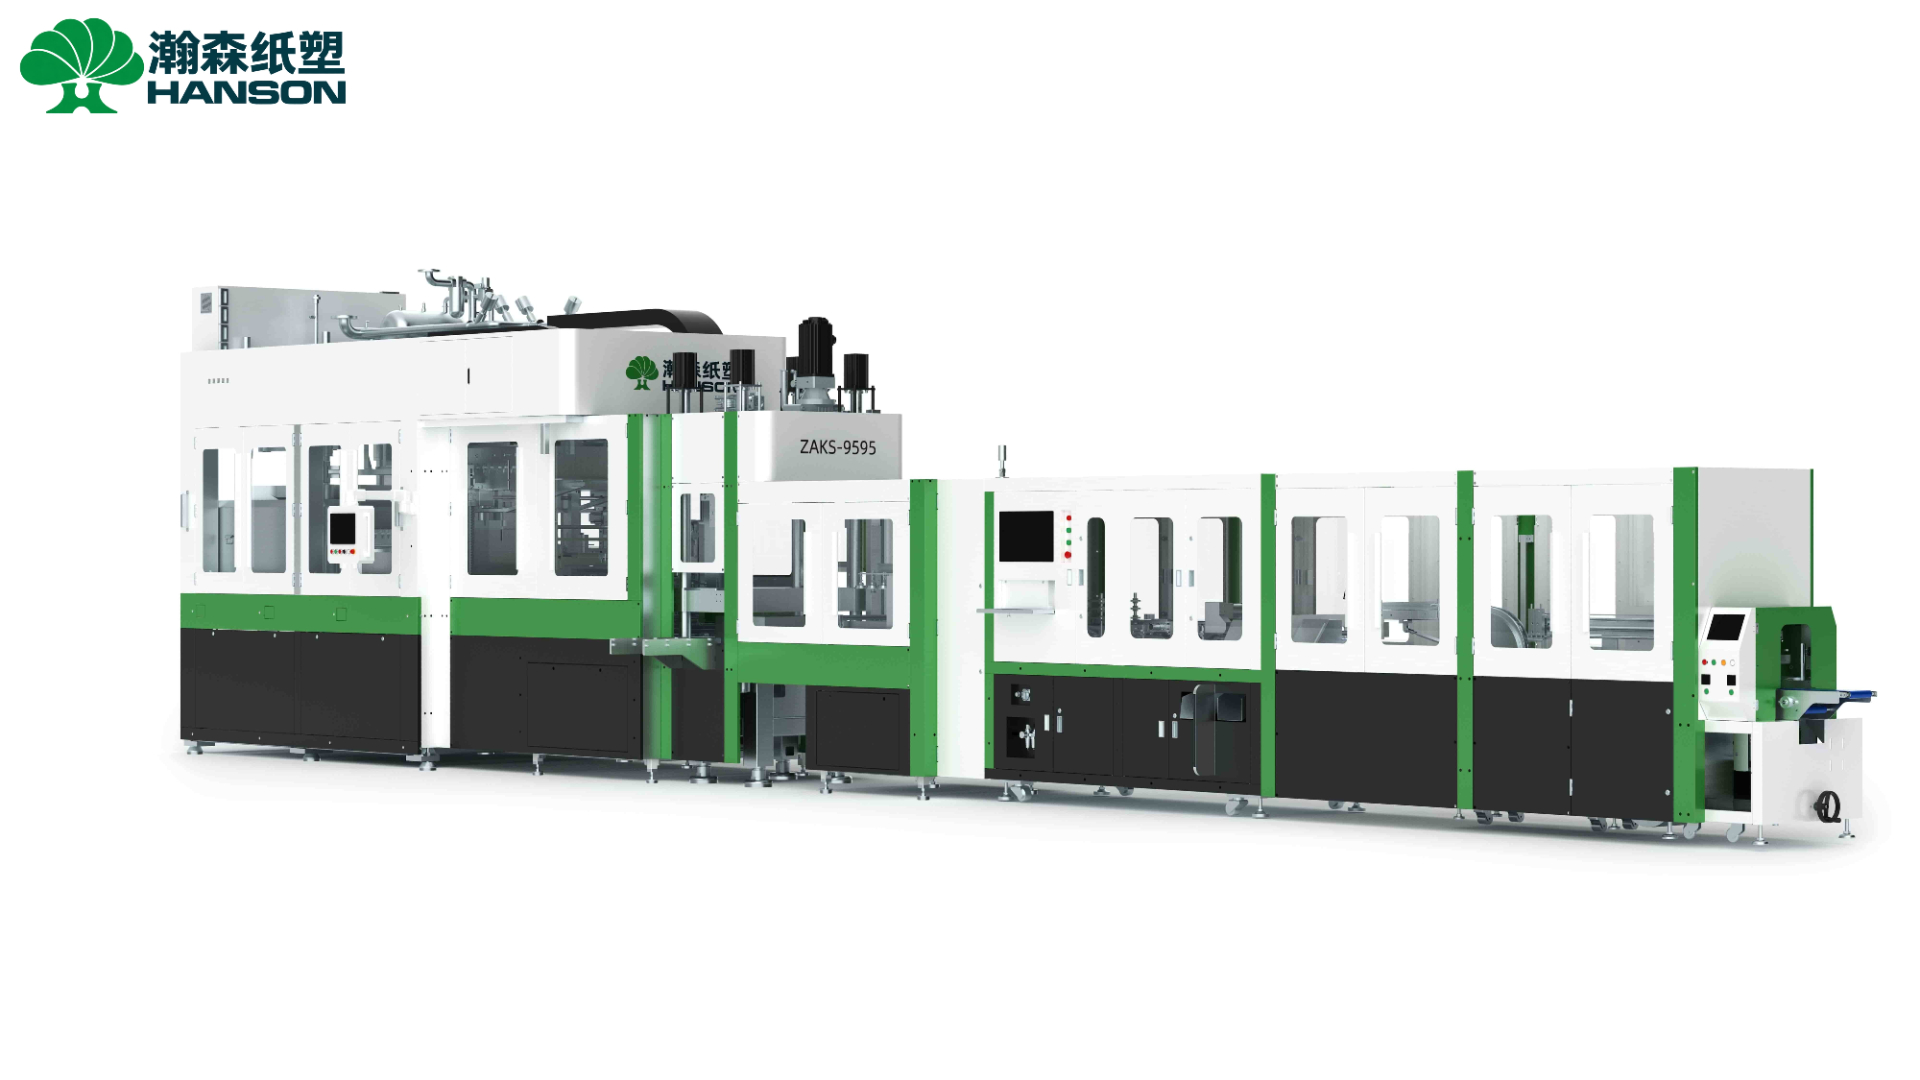
成型设备的节拍越快,对前端浆料供应的稳定性和一致性要求就越高。如果制浆系统的配浆浓度波动大、浆料纤维分散不均,高速运转的成型机就会不断压出厚薄不一或存在结构缺陷的产品。只有当智能化制浆系统与成型设备形成精准的数据协同,高速生产才具备实际意义。

在进行纸浆模塑项目投资规划时,建议从单机思维转向“整线思维”。评估供应商方案时,不应仅仅比较不同厂家的设备节拍与单机报价,而应明确:
明确产品与模具: 单件重量和模穴数量是多少?复杂产品结构是否允许设备在最高速度下运行?
设定统一能耗边界: 对比能耗数据时,是否统一了原材料、产品含水率要求以及公辅系统的能源统计范围?
计算综合系统成本: 在设备折旧之外,将所需人工数量、预期良率、换模停机时间纳入长期单位成本的计算模型中。
一个具备量产竞争力的工厂,必然是工艺、模具、设备与自动化后工序高度契合的系统。作为纸浆模塑总包专家,瀚森纸塑不仅提供单一成型设备,更能结合最终产品需求,通过制浆、成型、模具优化与后工序的系统协同,帮助工厂从源头控制单位成本,实现稳定、高效的商业量产。
Q:一台纸浆模塑设备一天能生产多少? A:实际日产量没有统一答案,它不直接等同于理论循环时间。产能受到单件产品重量、模穴数量、成型脱水时间、热压时间、良率以及设备有效运行时间(稼动率)的综合影响。必须结合具体产品、模具和工艺来评估。
Q:为什么同样的设备,换了不同产品或模具后产能会变? A:不同产品在尺寸、重量、拔模角度和排湿难度上存在差异,这会直接改变模具可排布的模穴数量。同时,更厚或更重的产品需要更长的成型和脱水时间,因此同一台机器生产不同重量的制品时,日产件数和吨数都会发生变化。
Q:设备功率低是不是一定更节能? A:不是。评估节能与否不能只看铭牌上的装机功率,而应该看“吨电耗”。如果一台装机功率较低的机器因为循环周期长、良率低而导致实际产量极少,它分摊到每件合格产品上的单位能耗反而可能更高。
Q:自动化程度越高是不是单位成本就越低? A:自动化能有效减少人工干预并提高生产连续性,从而在规模化生产中摊薄成本。但自动化程度需要匹配项目的商业模型,包括工厂所在地的用工成本、订单规模、产品切换的频繁程度以及维护能力。
纸浆模塑生产是一项系统工程,设备的理论节拍只是账面数据,良率、能耗、模具表现与后工序的顺畅衔接,才是决定最终单位成本的核心。投资者在选型时,应跳出“唯速度论”的盲区,从最终成品的系统制造成本来衡量纸浆模塑生产线的真正价值。
如果您正在规划新建纸浆模塑项目,或希望优化现有工厂的产能与能耗表现,欢迎联系我们。瀚森纸塑可根据您的目标产品、日产能需求及厂房条件,从产品工艺验证、模具设计、能耗评估到整厂装备配置,为您提供科学的系统解决方案。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>