


<关注公众号>

<关注抖音>
发布日期:2026-11-19 浏览量:38
多数情况下,纸塑模具不能直接装在不同品牌的纸浆成型机上通用。即便两台设备的标称台面尺寸相同,不同设备厂家在模板孔距、定位基准、气室板管路接口、闭合高度、承载上限及PLC控制逻辑上也存在非标差异。若未完成纸塑模具设备适配核查就盲目换装,轻则密封漏气、湿胚厚度不均,重则引发撞模或伺服过载报警。想要跨品牌定制模具并实现稳定量产,必须在开模前逐项核对以下6大核心接口。
纸浆模塑工艺并非单一架构。餐具餐盒、杯盖与高端工包多采用湿压热成型机(含吸浆模、转移模、热压模及切边工位,需在机内完成吸浆、脱水与热压定型),而普通工包或蛋托常采用干压工艺(成型后进烘道干燥,再视需求整形)。工艺路线不同,模具结构完全不可混用。
即便同属湿压热成型机,各品牌设备的机架立柱间距、成型模固定底座结构、发热板排布与气室板流道均按各自标准设计。采购实践中还常出现一种误区:跨品牌装模后若出现缺料、粘模、产品变形或毛刺,现场容易直接归咎于模具厂家。实际上,这类不良往往涉及接口匹配、设备精度、工艺参数、浆料状态与模具本身等多重变量。排查应优先按“机械安装与气水真空密封→设备平行度与真空/空压供给→浆料浓度与叩解度及工艺参数→模腔间隙与包网状态”的顺序进行,最终以现场调机验证为准。
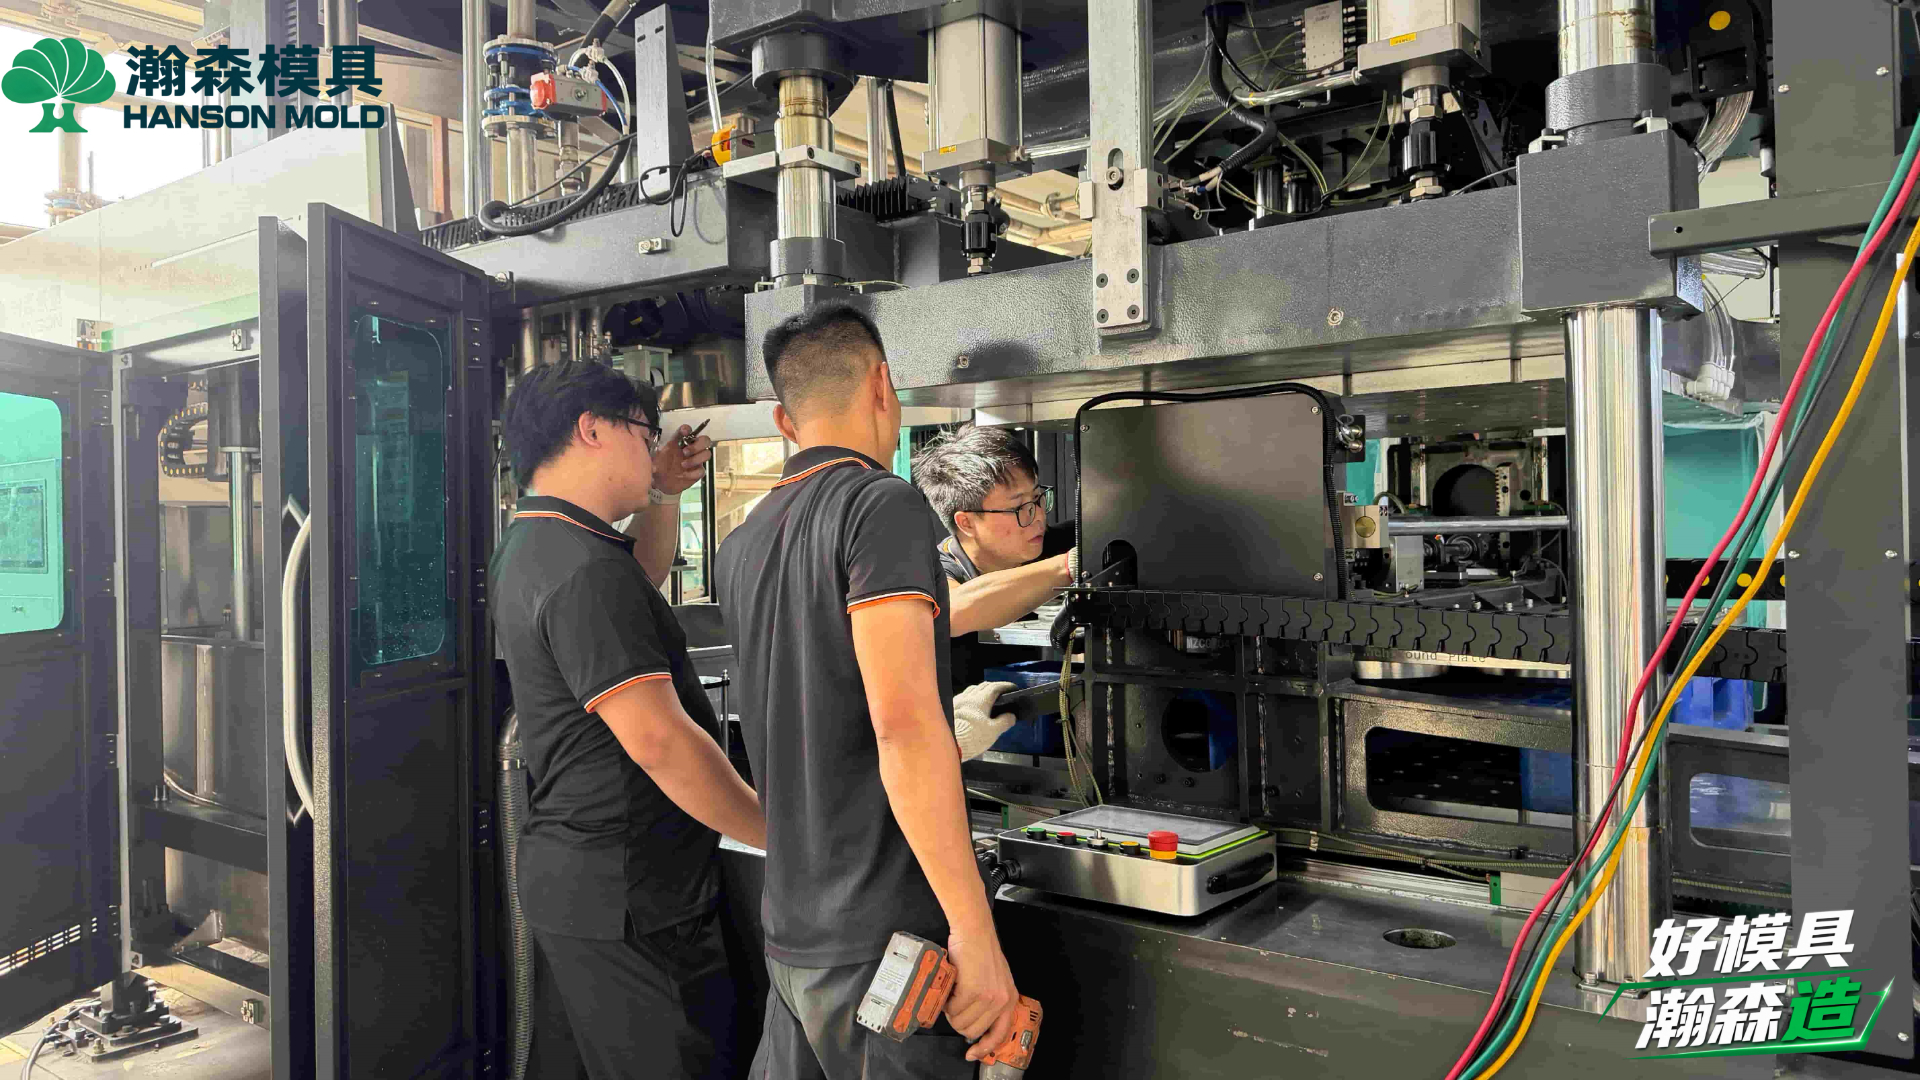
无论是找第三方模具厂家进行模具定制,还是评估现有旧模跨机复用,下单前都应要求技术部门与供应商按以下6项出具书面核对表:
| 核对维度 | 关键检查项 | 错配后的典型风险 | |
| 1. 模板尺寸 | 模板/台面有效尺寸、发热板尺寸、锁模螺丝孔距/T型槽位置 | 模具装不进机架、发热区覆盖不全导致局部热压不熟 | |
| 2. 定位基准 | 中心基准、导向柱/导向座位置、定位销规格、台面平行度 | 上下模合模偏心、模具间隙失衡、拉伤湿胚或加速模口磨损 | |
| 3. 气水真空接口 |
|
吸浆慢、脱水率不足、法兰密封垫漏气、湿胚含水率波动 | |
| 4. 行程与闭合高度 | 模具闭合总高度、液压缸/气液增压缸可调行程、开模空间 | 合模压不紧、深腔产品取料干涉,甚至触发超程撞模 | |
| 5. 模具重量 | 吸浆/转移/热压模及气室板总重、横移与升降额定载荷 | 伺服电机报警、导轨丝杆异常磨损、循环周期变长 | |
| 6. 程序与电气 | PLC阀组时序、温控分区与传感器类型、原点校准及程序开放度 | 延时曝气或反吹时机错位、温控不匹配、无法调用对应动作 |
不能只看设备铭牌上的“台面尺寸”,必须核对实际有效安装区域。需逐一确认台面/压板长宽、隔热板与发热板外廓尺寸、锁模螺丝孔距(或T型槽间距),以及模具外沿与机架立柱、安全光栅、防护罩之间的安全避让距离。若热压模模腔超出原设备发热板有效加热区,边缘穴位极易出现烘干不透或表面起皱。
湿压成型对吸浆模、转移模与热压模之间的同轴度及模具间隙要求极高。采购前须明确设备的基准面、定位销孔径与公差、导向柱和导向座的相对坐标,并复测目标设备台面的水平度与倾斜度。如果旧设备长期运行后立柱或台面已产生偏差,即便新模加工精度达标,上机后仍会出现产品克重分布不均或切边毛刺。
纸塑成型高度依赖流道与气压配合。必须对照设备气室板组件图纸,核实上真空、下真空、压缩空气反吹、高压水清洗及进浆/排污口的坐标位置、管径大小、螺纹或法兰标准,以及硅胶法兰密封垫的压合方式。哪怕管径缩小一档或接口微偏,都可能导致真空抽气受阻、脱水率下降,直接拉长循环周期并影响良率。
每台成型机都有明确的最小/最大合模高度以及液压缸或气液增压缸的可调行程范围。开发深腔制品(如深碗、带加强筋的工包内衬)时,不仅要核对模具闭合总高度是否落在设备合模位范围内,还要核算开模行程是否满足脱模与转移取料的净空要求,同时确认行程开关限位不会发生机械干涉。
整套纸塑模具(含吸浆模、转移模、热压模、气室板及底座)重量不低。模具材质选择(铝模或不锈钢组件)与模穴排版密度,必须匹配设备的台面承重、升降机构载荷及横移电机驱动能力。若模具超重,不仅会导致横移惯性增大、伺服驱动器过载跳闸,还会加速丝杆与导轨磨损。同时应确认模具吊装孔规格,方便车间使用吊装绳安全换模。
硬件装得上,不代表程序跑得顺。需提前核查设备可编程逻辑控制系统(PLC)的动作时序与参数设置权限:吸浆时间、延时曝气、脱水真空切换、反吹脱模延时、热压保压曲线是否可按新模具要求自由调整;发热管功率与温控分区路数、感温线类型是否与原电柜匹配;原点校准与线型传感器反馈逻辑是否需要微调。部分品牌设备对底层PLC程序设有厂商加密,采购前务必确认参数开放边界。
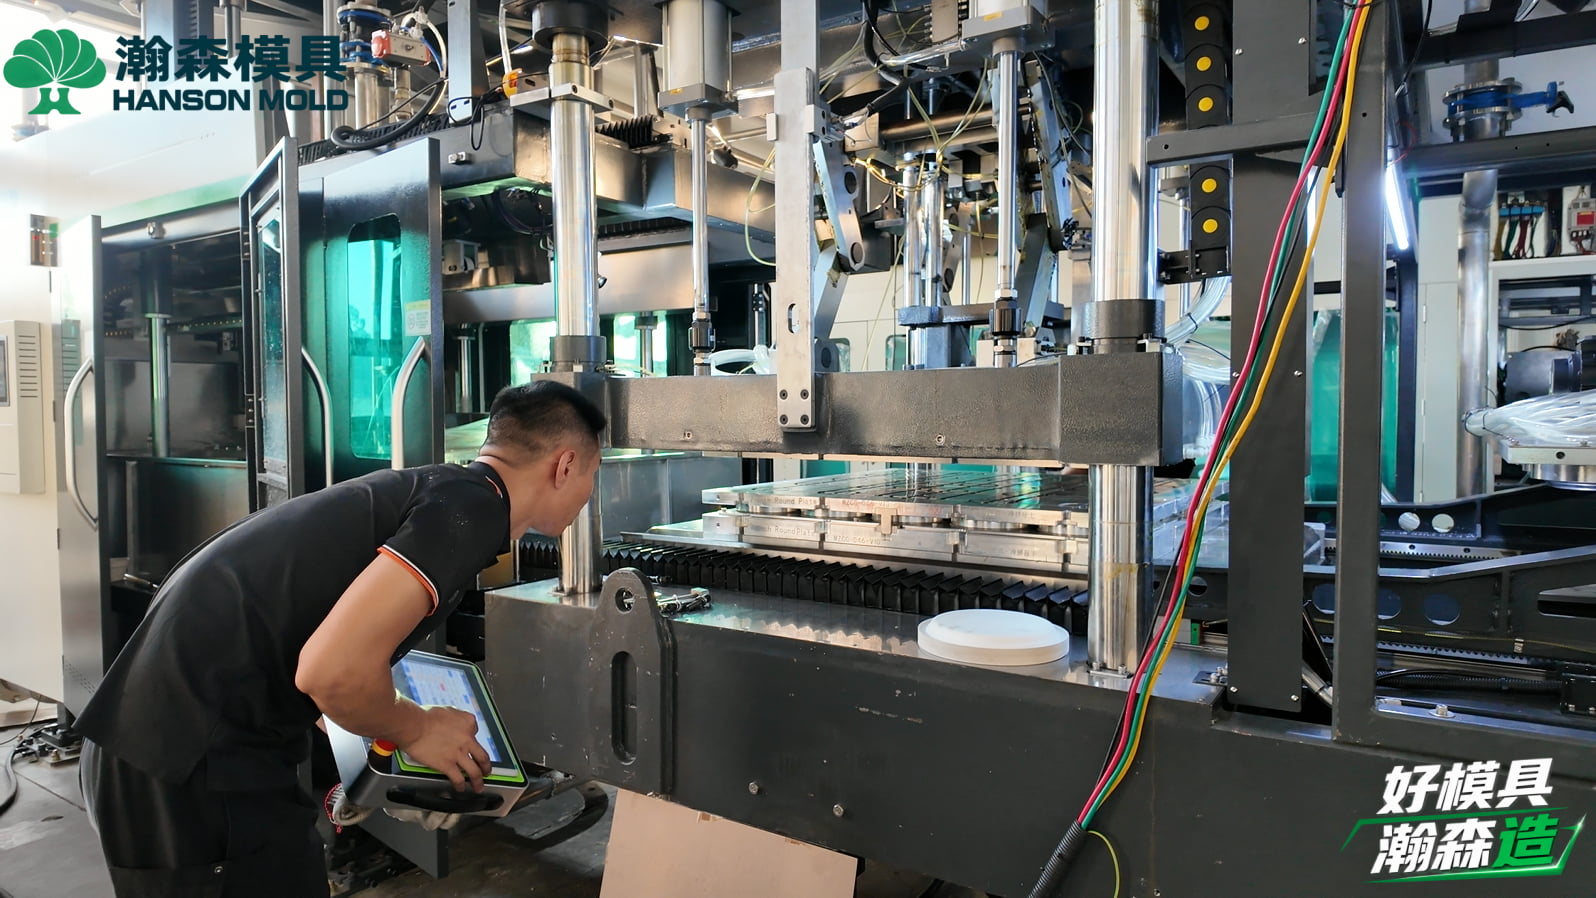
要在非原厂设备上顺利完成新模落地,建议采购方按以下4个节点把控风险:
前置资料包采集:向模具厂家提供目标设备的台面图、气室板接口图、行程与载荷参数表及电气温控说明。若老设备图纸缺失,需安排技术人员现场实测,必要时通过3D扫描提取安装基准与接口尺寸。
模具排版与结构评审:在动刀加工前,联合评审模穴排版、产品克重公差、脱模角度及接口转接方案(如是否需要加装过渡气室板或转接法兰),避免后期返工。
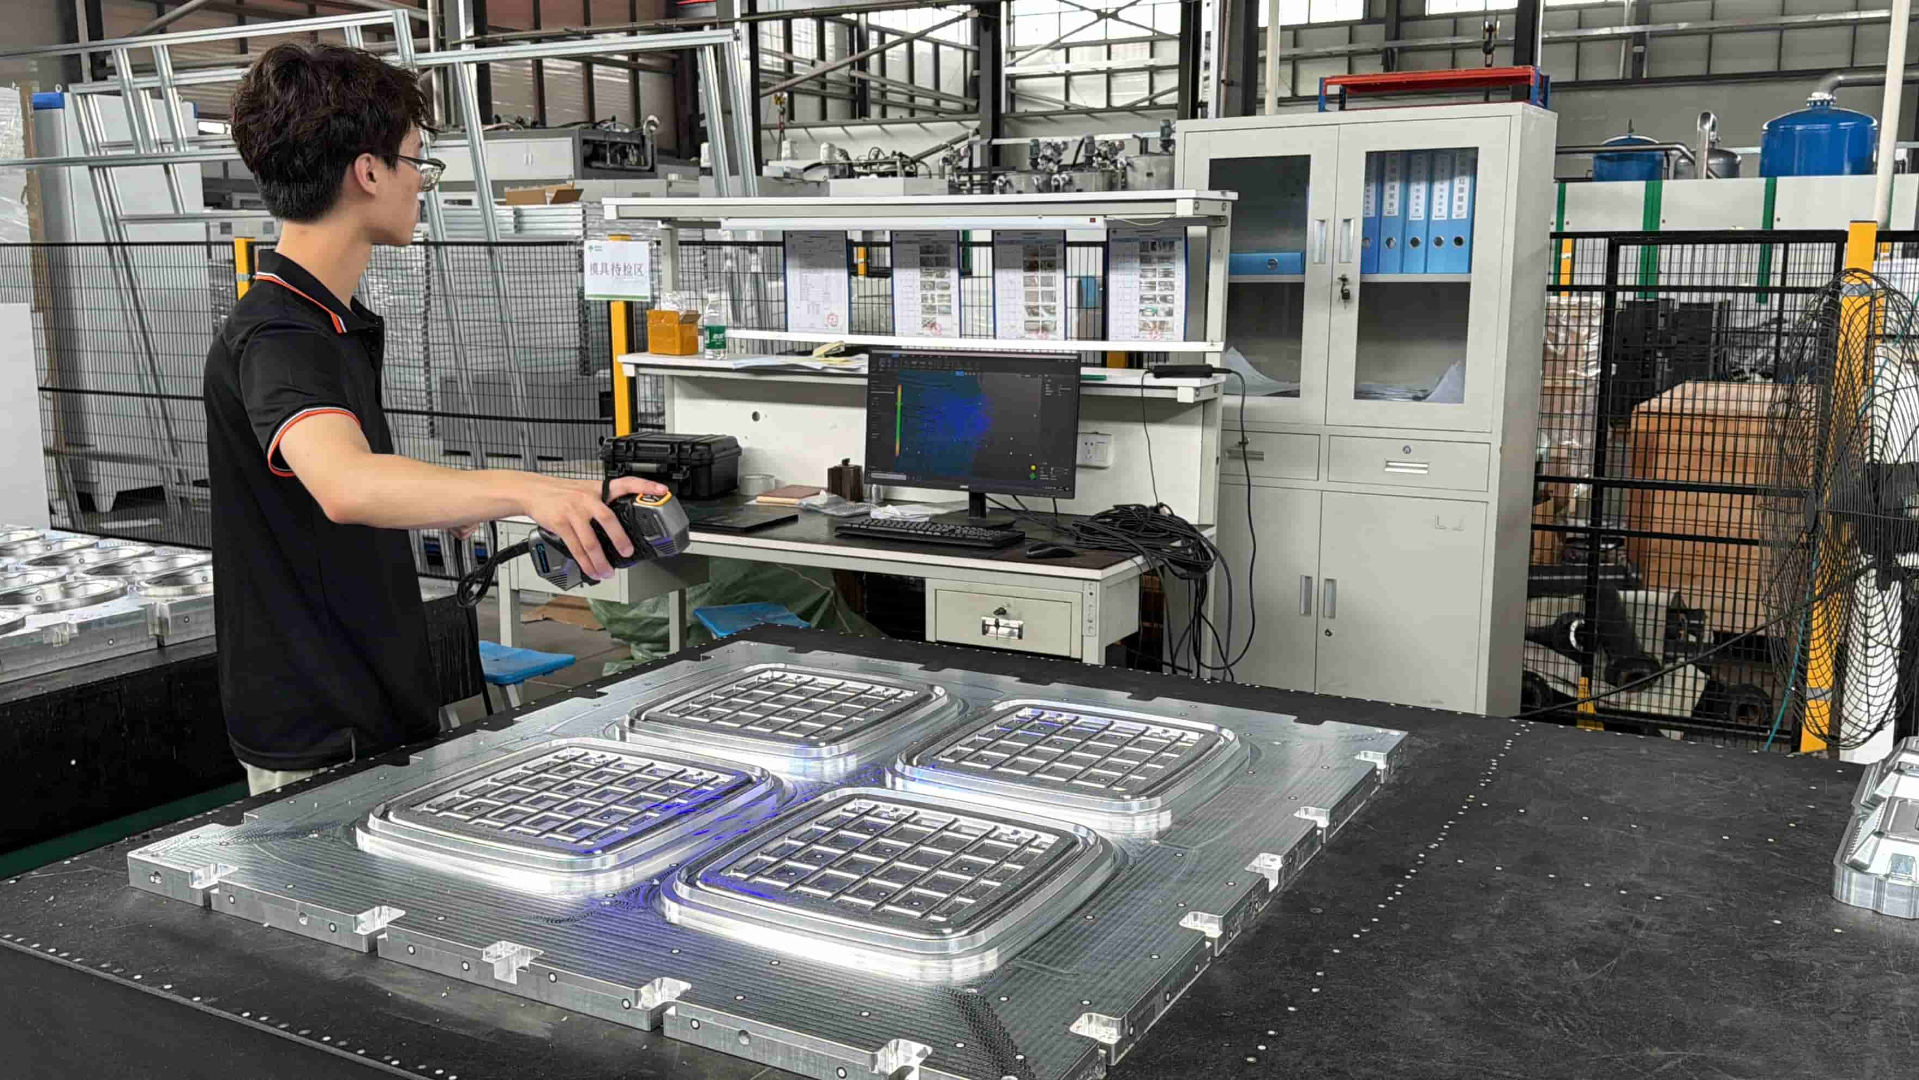
关键制造节点与出厂前核验:模具进入精加工、3D扫描检测、打孔、包网及装配环节后,发货前应完成出厂预验收——核对3D扫描尺寸报告、锁模孔距、法兰与管路接口实测值、气室板气密性测试及模具实称重量。
上机试产与采购验收:模具到厂安装后,先执行空跑与原点校准,低速低压验证合模位与模具间隙无干涉,再投浆试产。验收指标应聚焦湿胚含水率均匀度、各穴位产品重量公差、表面光洁度、切边整齐度及连续运行的良率与产能表现(具体工艺参数以现场验证为准)。
对比模具厂家时,除了看单套报价,更要看对方是否同时理解工艺、设备与模具的协同关系。仅按三维图代工CNC的加工厂,往往难以预判不同机型在真空流道、热压压力分配与PLC时序上的隐性冲突。
作为拥有独立模具事业部的团队,瀚森模具累计制造500套纸浆模塑模具,配置10位资深设计师,依托最高转速可达24000转的高速CNC加工与3D扫描检测能力,围绕产能、良率与稳定量产提供设计制造、打样装配、驻厂调试及量产支持。针对工厂不同的设备现状,建议按以下3条清晰路径推进合作,避免验收预期错位:
路径一|新模 + 瀚森设备:执行“产品开发 → 整套模具服务 → 试模验证 → 量产支持”。模具可在瀚森厂内对应机型上完成试模与工艺摸底,再交付客户工厂快速切入量产。
路径二|新模 + 非瀚森设备:执行“产品开发 → 整套模具服务 → 量产支持”。需特别说明,非瀚森设备因品牌与规格繁多,不承诺厂内必定配备对应第三方机型试模;因此更依赖前期接口实测、出厂前3D扫描及尺寸复检,配合到厂后的现场安装调试与量产支持来保障落地。
路径三|非瀚森设备旧模:执行“旧模优化改造 → 量产支持”。适用于已有模具出现粘模、缺料、包网磨损、局部变形或需调整接口适配另一台机型的场景,通过评估旧模本体状态决定修复或局部改制方案。
选对匹配路径并把6大接口写进技术协议,才能让跨品牌配模真正服务于稳定产能,而不是把调试成本留到投产之后。
Q1:不同品牌但台面尺寸相同的纸塑机,能靠加装过渡板直接共用旧模吗? 部分场景可以通过加装定制过渡板和转接法兰实现机械与管路适配,但前提是叠加过渡板后,模具闭合总高度仍在设备可调行程范围内,且总重量不超过压板及横移机构的额定载荷。同时需核算真空流道压损与热压导热效率,不能只解决螺栓孔对齐。
Q2:找第三方模具厂家定制非原厂设备模具,没有设备图纸怎么办? 不要凭经验估算或仅量外廓尺寸。标准做法是由模具厂家工程师到场实测模板孔距、定位基准、气室板接口坐标与行程数据,或结合现有可正常运行的旧模进行3D扫描反求,先输出接口确认图并由双方签字后再进入加工阶段。
Q3:跨品牌新模装机后出现产品厚薄不均、粘模,一定是模具加工有问题吗? 不一定。粘模与厚薄不均往往由多重因素叠加引起,需先排查气水真空接口是否漏气、反吹气压与延时是否合理、设备台面平行度是否跑偏,再核对浆料浓度、叩解度与温度曲线,最后检查模腔间隙、打孔分布及包网贴合度,通过现场试机逐步锁定根因。
如果你正在评估现有不同品牌纸塑设备的配模方案、准备制定模具采购验收清单,或有旧模改造需求,欢迎整理设备型号、台面与接口资料,致电瀚森模具咨询热线 400-6556-100 获取前期接口适配评估与技术沟通支持。
<关注公众号>
<关注抖音>