


<关注公众号>

<关注抖音>
发布日期:2026-11-19 浏览量:47
纸塑模具频繁返工,根源很少出在最后一刀精加工,大多是前期机台边界没核实、加工过程没留数据、试模异常凭经验盲目改模。想要压低纸塑模具返工率,关键是在首件确认(FAI)前,把设计评审、过程检测记录、试模反馈串成可追溯的闭环,把风险拦在包网和装机之前。
不少纸塑工厂吃过同样的亏:模具拉回车间一上机,不是锁模孔位对不上,就是合模后局部压不实、克重跑偏。复盘下来,往往卡在三个断层上:
设计与机台脱节:只评审制品3D外形,没核对成型机台面尺寸、模具闭合总高度、气室板管路接口及加热棒布局,模具做完才发现装夹干涉或发热不均。
制造过程无数据留底:粗加工后的应力释放、精加工轮廓和钻孔孔距全凭师傅手感,包完网装机才发现模具间隙偏差,返工就得拆网重来。
试模问题直接动刀:首件出现克重不均、毛边或脱模拉伤,还没查清是不是浆料或工艺波动,就在现场打磨模腔,结果越修越偏。
要让项目交付稳下来,下面三项工作必须前后咬合,缺一环都容易返工。
评审不能只看产品图纸,要把工艺路线和设备参数一起拉齐:
明确产品对应工艺,严格区分湿压餐盒、工包内衬、杯盖与干压蛋托等结构逻辑,不混用间隙与拔模设计。
同步核算吸浆模、转移模、热压模三套模具的配合间隙、模具排版、脱模角度及滤网贴合余量。
书面冻结设备台面尺寸、法兰接口、锁模螺丝位置与温控分区,经采购方与制造方会签后再下料。
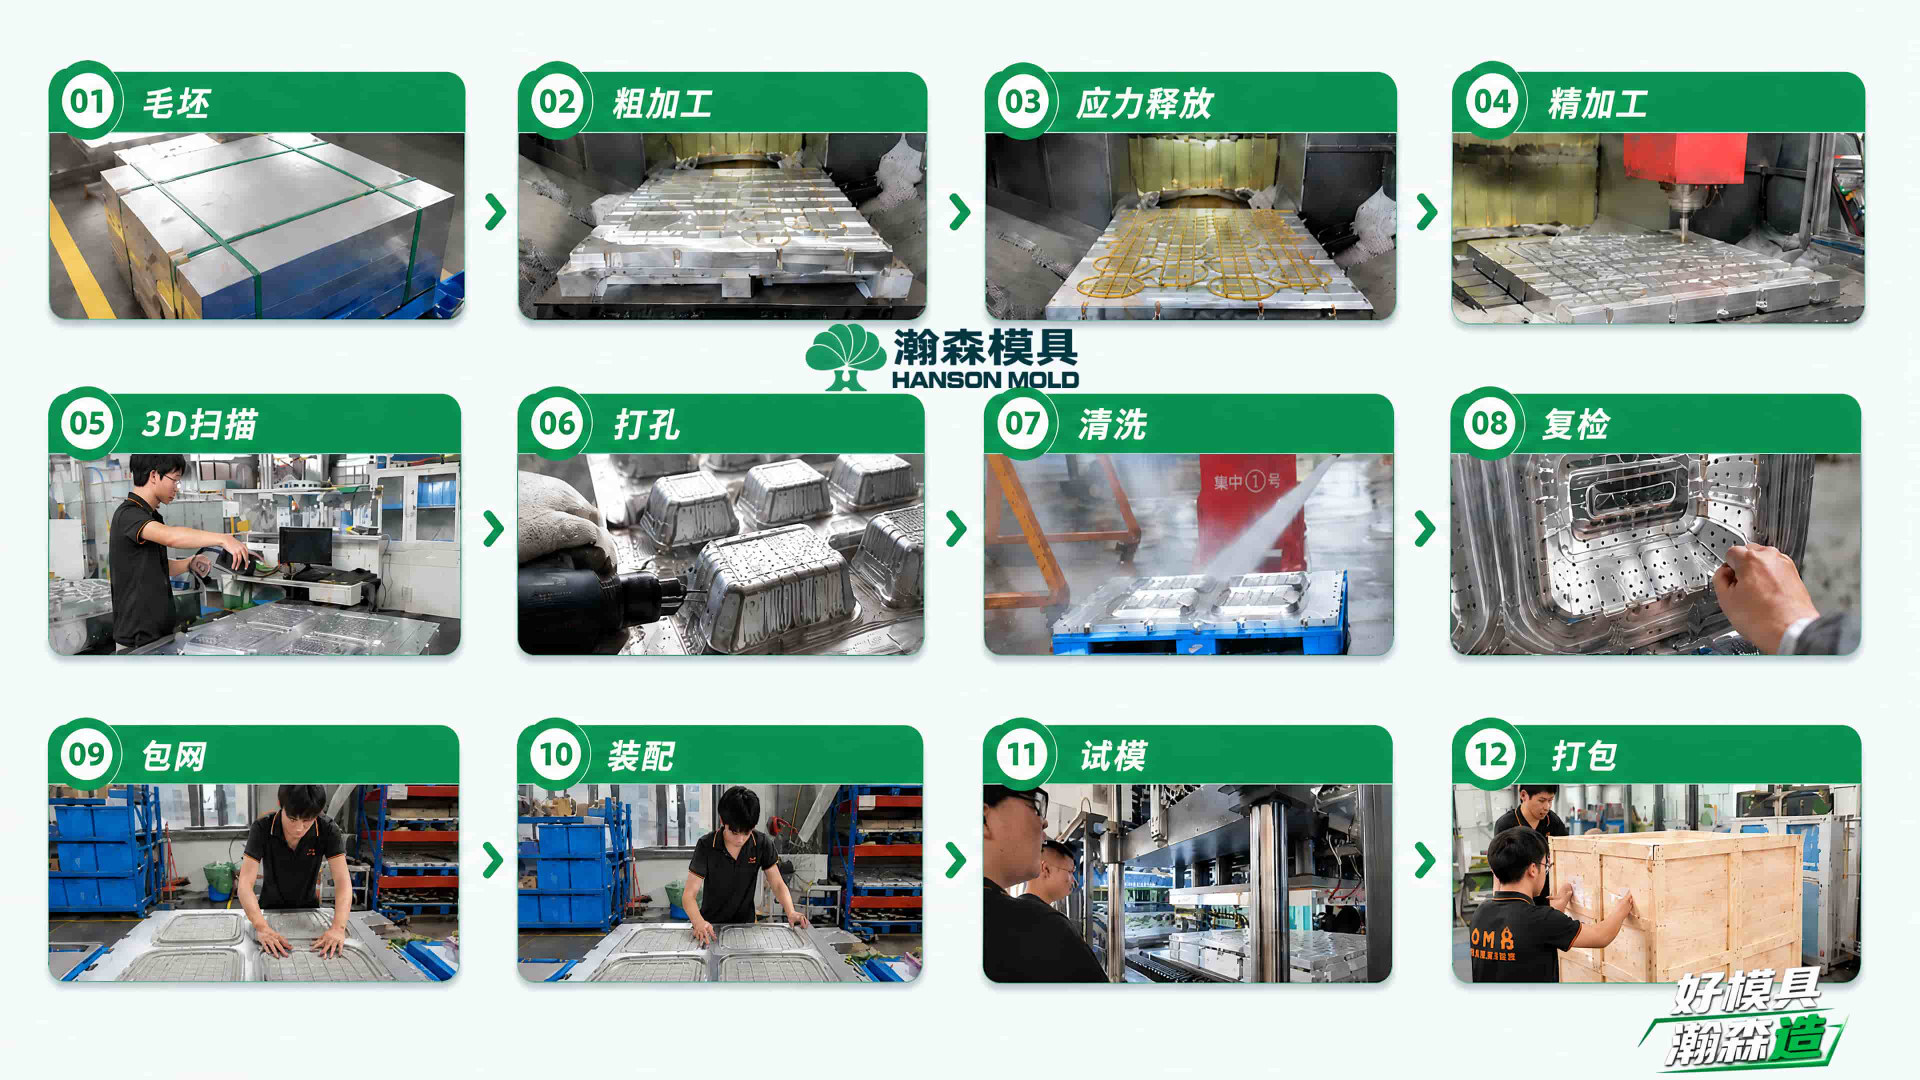
对应模具制造关键节点,在粗加工→应力释放→精加工→3D扫描→打孔→复检→包网→装配链路中,必须把数据落纸:
精加工完成后进行3D扫描,与理论数模比对轮廓、壁厚补偿及关键配合面,确认在公差内再转入打孔。
复检阶段核对抽真空孔径、孔距及排水顺畅度,确保无毛刺堵塞,再进行包网与静态装配检查。
偏差在包网前处理,只需局部精修;拖到包网后再改,返工工时和辅材损耗都会成倍放大。
试模不是“打出几个好看的样件就结束”,而要形成完整的闭环单据:
按模穴编号记录首件克重、关键尺寸公差、光面与网面外观,以及当时的吸浆、反吹、热压温度与成型周期参数。
发现偏差后,先定位责任环节再出修改方案,所有改动同步更新到最终图纸与检测档案,避免后续备模或二次维护对不上账。
在实际交付中,具备“懂工艺、懂设备,更懂模具”协同能力的团队更容易把这套闭环跑通。例如瀚森模具独立事业部依托10位资深设计师、最高转速可达24000转的高速CNC加工与3D扫描检测,将评审单、扫描报告与试模反馈串联管理(累计制造500套纸浆模塑模具)。在项目路径上也需按设备边界清晰落地:配套瀚森设备的新模,可完整衔接产品开发、整套模具服务、厂内试模验证与量产支持;配套非瀚森设备的新模,则走产品开发、整套模具服务与装机后的量产支持(厂内不承诺对应异品牌机台试模);针对非瀚森设备旧模,则提供旧模优化改造与量产支持。
首件不合格时,切忌把问题一概归因于模具。建议车间按“由软到硬、由可逆到不可逆”的顺序逐项排除,且所有调机动作均以现场实测验证为准:
先查浆料:核对浆料浓度、叩解度与原料配比是否波动,供浆桶搅拌与浓度稳定度直接影响壁厚均匀性与克重公差。
再查工艺参数:复核吸浆时间、真空度、反吹压力、热压温度与成型周期,排查湿胚含水率异常导致的变形或粘模。
三查设备状态:检查台面平行度、导向柱磨损、液压缸压力波动以及真空管路是否漏气。
四查后工序:若仅表现为切边不整齐或边缘拉毛,优先排查切边模对位与冲切状态。
最后查模具本体:排除前四项并经现场验证后,再调取3D扫描与复检记录,核查模具间隙、排气/脱水孔堵塞或滤网松动,制定定向修模方案。
在签字确认首件和安排批量装机前,建议采购与生产主管逐项核对以下5份交付资料:
会签版设计评审与机台接口确认单;
精加工3D扫描比对报告及钻孔/间隙复检记录;
装配静态检查与(如适用)试模参数记录表;
分模穴首件克重与尺寸公差实测清单;
易损件清单、滤网规格及日常清洁保养指引。
把纸塑模具返工压下去,靠的不是出问题后连夜抢修,而是首件确认前把评审、检测与试模反馈真正串成一条数据链。如你正在筹备新项目开模、需要评估现有图纸风险,或计划对现有产线旧模做优化诊断,可整理制品3D图与机台接口参数,联系瀚森模具团队进行资料评估与量产支持对接(国内服务热线:400-6556-100)。
Q:纸塑模具非要做3D扫描检测吗?用卡尺量不行吗? A:常规平面与孔距可以用卡尺和检具核对,但纸塑模具常带有曲面、拔模斜度和凹凸加强筋,仅靠手工抽测容易漏掉局部曲面偏移或热压间隙不均。在精加工后、包网前做3D扫描,能把实际型面与理论数模做全尺寸比对,提前发现超差,避免包网装机后返工拆网。
Q:非瀚森设备找瀚森模具做新模,没有同型号机台试模怎么控返工? A:针对非瀚森设备的新模,防返工重点在前置接口锁定与出厂全检。开料前需逐项核对机台台面尺寸、闭合总高度、锁模孔位、气室板及真空管路接口并签字确认;制造阶段留存3D扫描与装配静态复检记录;模具到达客户工厂后,再通过现场装机调试与量产支持完成首件闭环验证。
Q:试模时个别模穴克重偏轻,是不是一定要修模具? A:不一定。多穴模具出现个别模穴克重偏差,常见原因包括供浆分布不均、局部真空管路漏气、吸浆孔局部堵塞或滤网贴合松动。应先排查浆料浓度、真空度、管路密封与滤网状态,在现场排除外部变量并对照检测记录后,再判断是否需要调整模具结构。
正在评估新模开发方案、需要首件验收资料核查,或准备对接旧模优化改造与量产支持?欢迎准备制品图纸与机台参数,致电瀚森模具国内热线 400-6556-100 获取项目资料评估与技术对接。
<关注公众号>
<关注抖音>