


<关注公众号>

<关注抖音>
发布日期:2026-11-18 浏览量:52
开发高端纸浆模塑餐具时,稳定的叠放直接关系到后端的自动化收料效率、包装体积与运输成本。要做到产品叠放时不倾斜、不卡死,模具必须解决三个根本物理问题:控制极小的拔模尺寸公差、确保多腔模具的绝对一致性,并从热压结构上消除边缘的卷边变形。这就要求模具供应商不仅要懂设备,更要具备高精度加工能力。
纸塑餐具是典型的薄壁结构。产品在叠放套入时,上、下产品的侧壁拔模斜度和底部R角必须严丝合缝。
如果模具加工精度不足,拔模斜度存在微小公差,单看一个产品可能没有问题,但当产品堆叠到20个以上时,就会出现明显的“长高”异常,或者上下互相卡死(咬合过紧)。这不仅会导致包装纸箱被撑破,还会让客户在终端使用自动分配机时无法顺利下料。
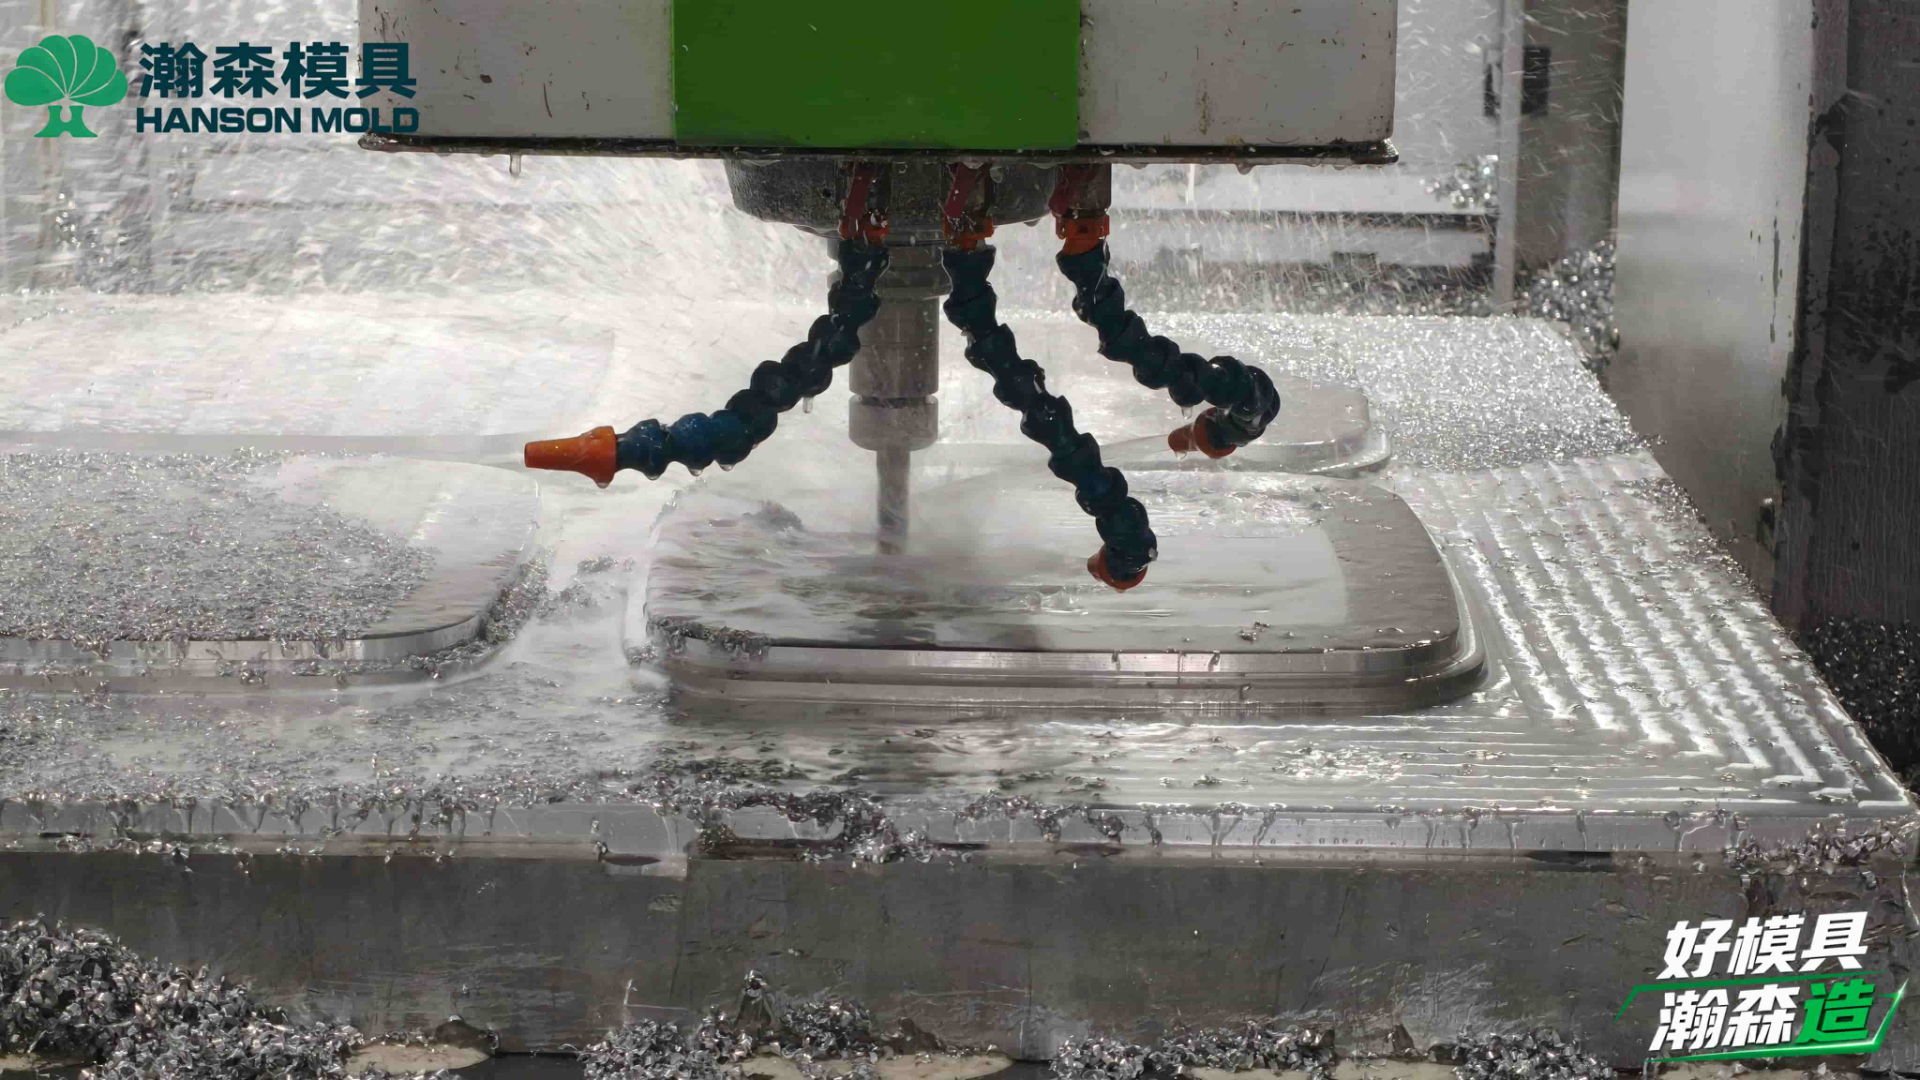
在纸塑产品开发初期,必须要求模具供应商采用高速CNC设备加工。例如,瀚森模具的高速机床最高转速可达24000转,能在精加工阶段确保曲面平滑度与尺寸公差完全吻合3D设计图纸,为顺畅叠放奠定结构基础。
高端餐具生产通常采用多腔模具以满足产能需求(如一模四腔、一模八腔)。如果不同模穴之间的流道设计、网框尺寸或热压间隙存在细微差异,各个模腔生产出的产品就会出现不同的收缩率和克重偏差。
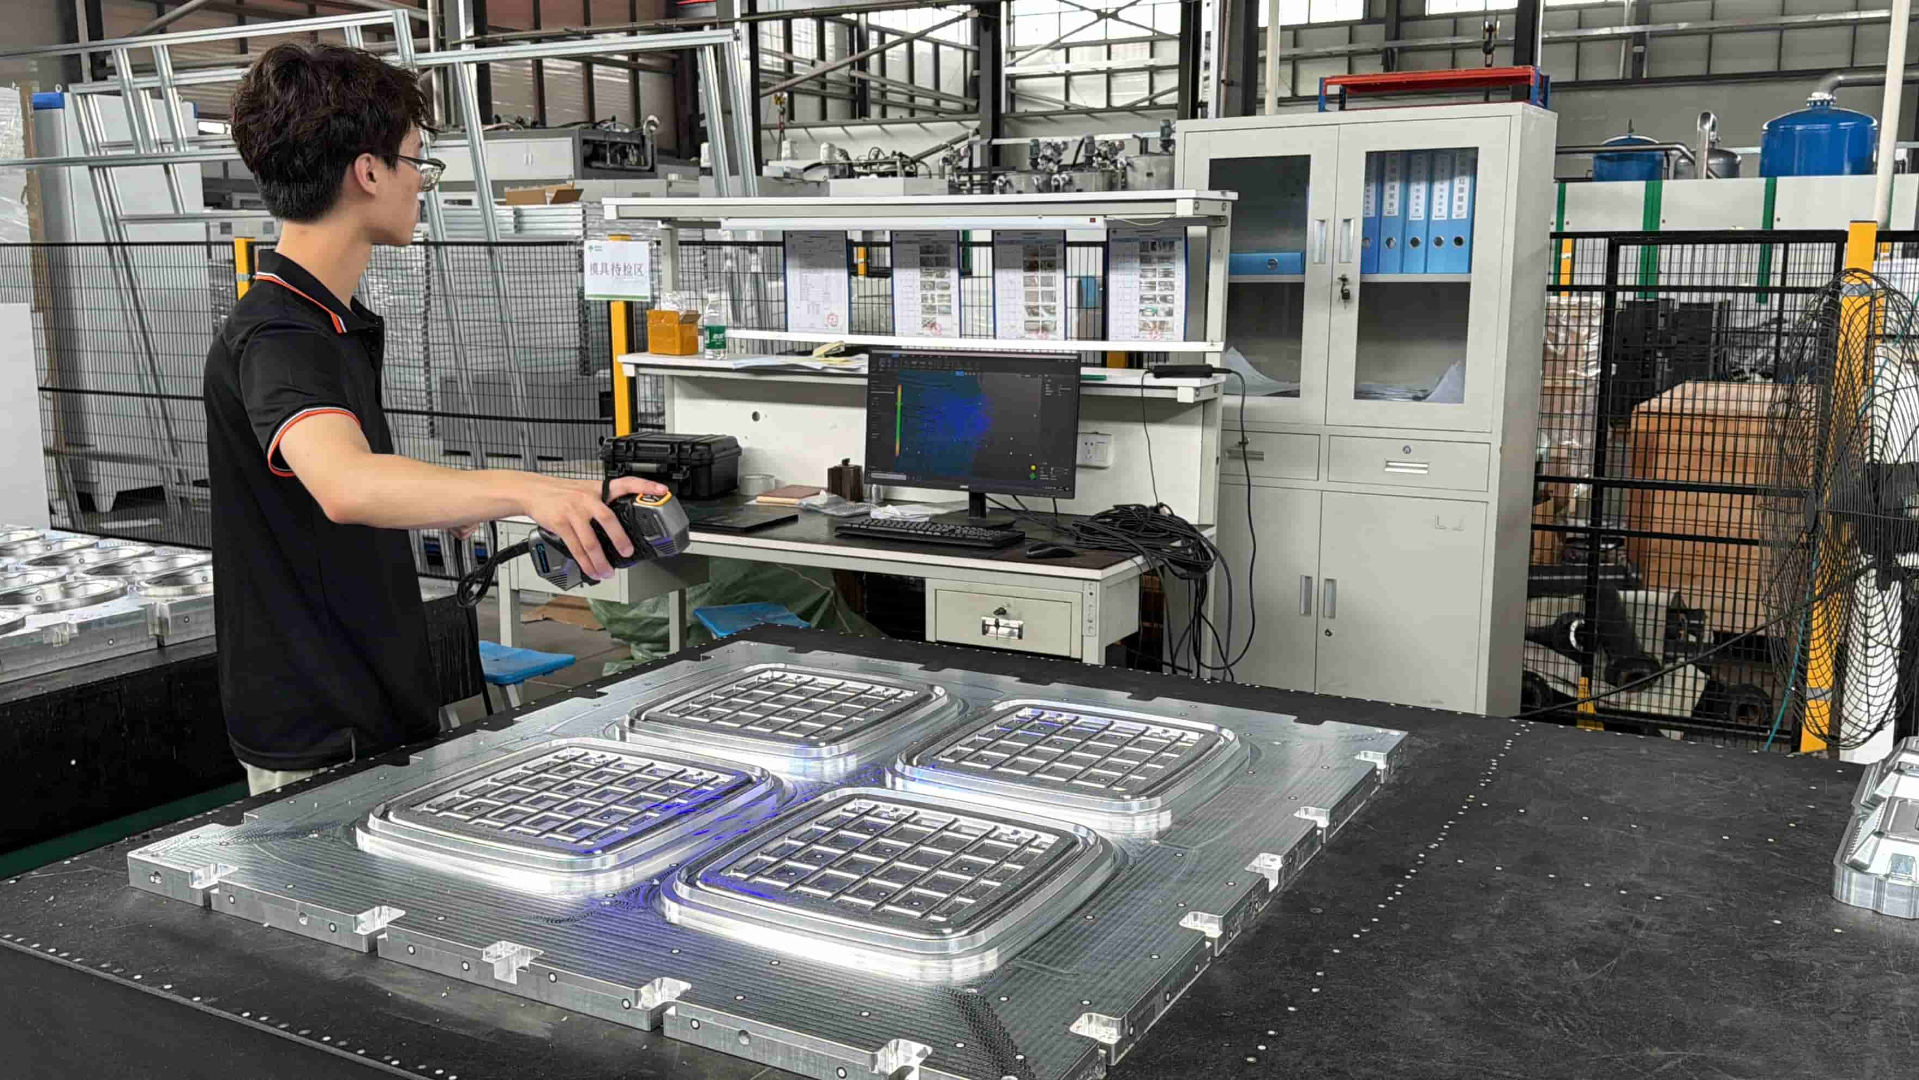
当不同收缩率的产品在自动化收料工序被混合堆叠时,产品之间缝隙不均匀,很快就会导致整叠产品发生严重倾斜。高质量的模具制造在精加工完成后,必须引入3D扫描检测,将成型模与热压模的各个模穴实际尺寸与原始图纸进行比对复检,确保多腔模具的一致性。
纸塑餐具属于湿压工艺,需要在模具内完成高温干燥和定型。热力分布不均或模具内部残余应力未充分释放,是导致餐具边缘发生卷边变形的核心原因。
一旦产品边缘翘曲,堆叠时边缘就会形成空隙,导致受力点偏移。要解决这一问题,模具设计必须合理排布加热孔与抽真空孔,保证各区域受热均匀,并在毛坯粗加工后进行严格的应力释放处理。同时,切边模具的配合间隙也必须精准,避免因切边不整齐加剧叠放时的物理干涉。
具备独立模具事业部的瀚森模具,目前已累计制造500套纸浆模塑模具。我们深知浆料、设备与模具之间的热力学博弈,能够通过科学的模具设计与打样装配,有效防范产品的变形问题,为您的新产品线提供整套模具服务与量产支持。
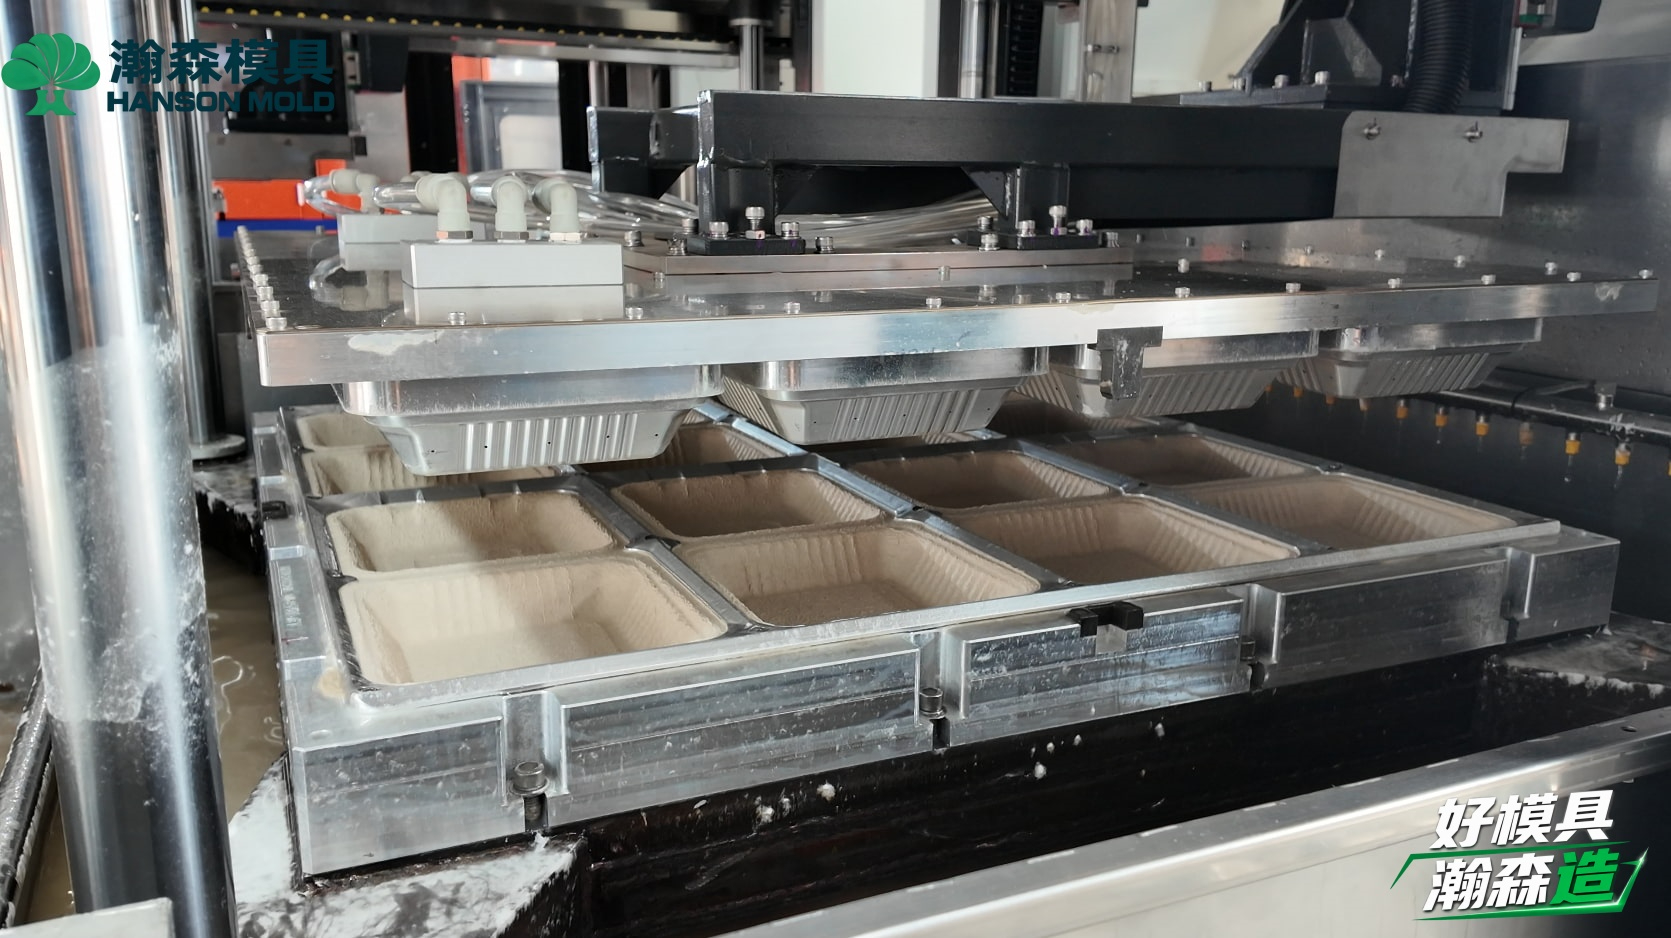
把控好前期的模具结构设计与加工后,必须通过打样试模进行实际验证。排查与验收应按以下优先级进行:
测试样本量要求: 单次试模不能只看首件,必须连续热压并收集至少50至100个产品进行实测。
模拟下料测试: 模拟自动化取料堆叠,观察产品自由下落套叠时是否有明显阻力或摩擦干涉。
重压与形变测试: 在整叠(如50个)产品上方施加标准配重,静置冷却后检查产品边缘是否发生不可逆的变形或互相粘连。
如果在试产中仍有微小偏差,排查时需区分浆料配比、热压温度与模具机械误差,切勿在未查明原因前盲目修改模具尺寸,应以现场设备调试的结果为准。
FAQ
Q: 纸塑餐具堆叠后边缘总是不齐,是模具设计问题还是切边问题? A: 两者皆有可能。优先排查热压模具的加热均匀度,受热不均导致的收缩变形是边缘不齐的主因;若产品变形不明显但边缘有毛刺或倾斜,则需检查切边模具的上下刀口配合间隙是否过大。
Q: 为什么产品单个测量尺寸合格,但堆叠50个后整体高度超标严重? A: 这是典型的拔模斜度公差过大或产品底部R角与侧壁过渡设计不合理造成的。拔模角哪怕偏差0.5度,在多层叠加时也会产生累积误差(即“长高”现象),需要重新对模具精加工曲面进行3D扫描复检。
Q: 新模具在厂内试模时堆叠正常,到客户现场量产却出现卡死,怎么排查? A: 必须结合现场实际设备排查。首要确认客户现场的真空负压、热压温度、成型时间等工艺条件是否与打样时一致;其次核对浆料种类是否更换。建议由专业的模具工程师提供驻厂调试支持以锁定变量。
如果您的高端纸塑餐具开发正面临尺寸公差难控、堆叠倾斜或卷边变形的瓶颈,欢迎致电瀚森模具国内服务热线 400-6556-100。我们的资深设计师团队将为您提供针对性的旧模诊断改造或新模具开发方案。
<关注公众号>
<关注抖音>