


<关注公众号>

<关注抖音>
发布日期:2026-11-18 浏览量:46
纸塑产品表面出现异常深度的网痕(甚至光面透出网纹),原因并不完全在于模具。虽然吸浆模包网松动或网目错误是直接诱因,但热压机的压合平整度差、热压参数设置不当,以及碎浆机处理后的浆料特性,同样会将网痕重重压入产品中。现场排查时,必须将模具、设备与工艺条件结合,按优先级逐步验证。
吸浆模表面的网层是将纤维与水分离的关键介质。如果模具引发了网痕,通常集中在以下两点:
包网服帖度与变形:在模具12道制造节点中,包网工艺极其考验人工经验与模具底模的曲面精度。如果底层金属背网与表层成型网没有紧密贴合,或在生产中因长期受压产生局部鼓包变形,产品表面就会出现明显的不规则网痕。
网丝线径与目数匹配:网的目数过低或线径过粗,会导致浆料纤维直接嵌入网孔。需根据产品的壁厚和光洁度要求,重新评估并更换合适的网层规格。
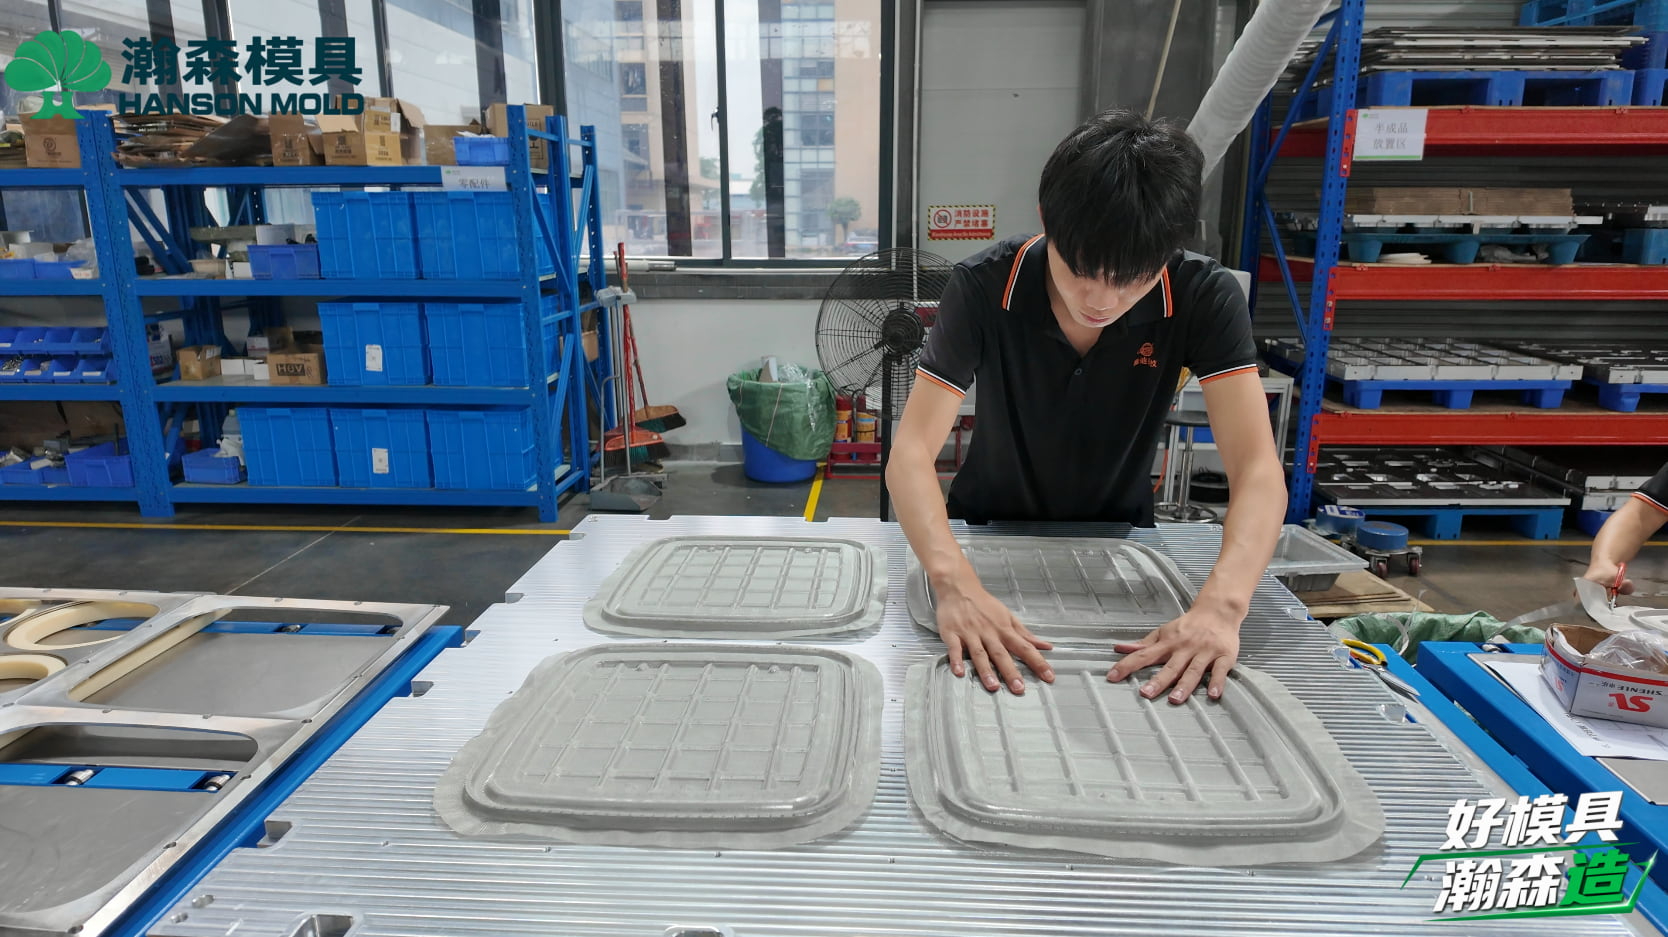
很多时候,网痕是“压”出来的,而非“吸”出来的。排查热压环节是定位缺陷的关键:
压合平整度偏差:如果热压模的上模与下模合模时存在微小错位,或局部间隙过小,该区域受到的挤压力就会飙升,导致产品被过度挤压,网痕深陷入纸基。
热压压力与温度:热压条件过于激进(压力过大或温度过高导致瞬间汽化膨胀不足),会使纸塑产品在未完全定型前受到刚性破坏。需在现场通过调机逐步降低压力测试,观察网痕是否有所缓解。
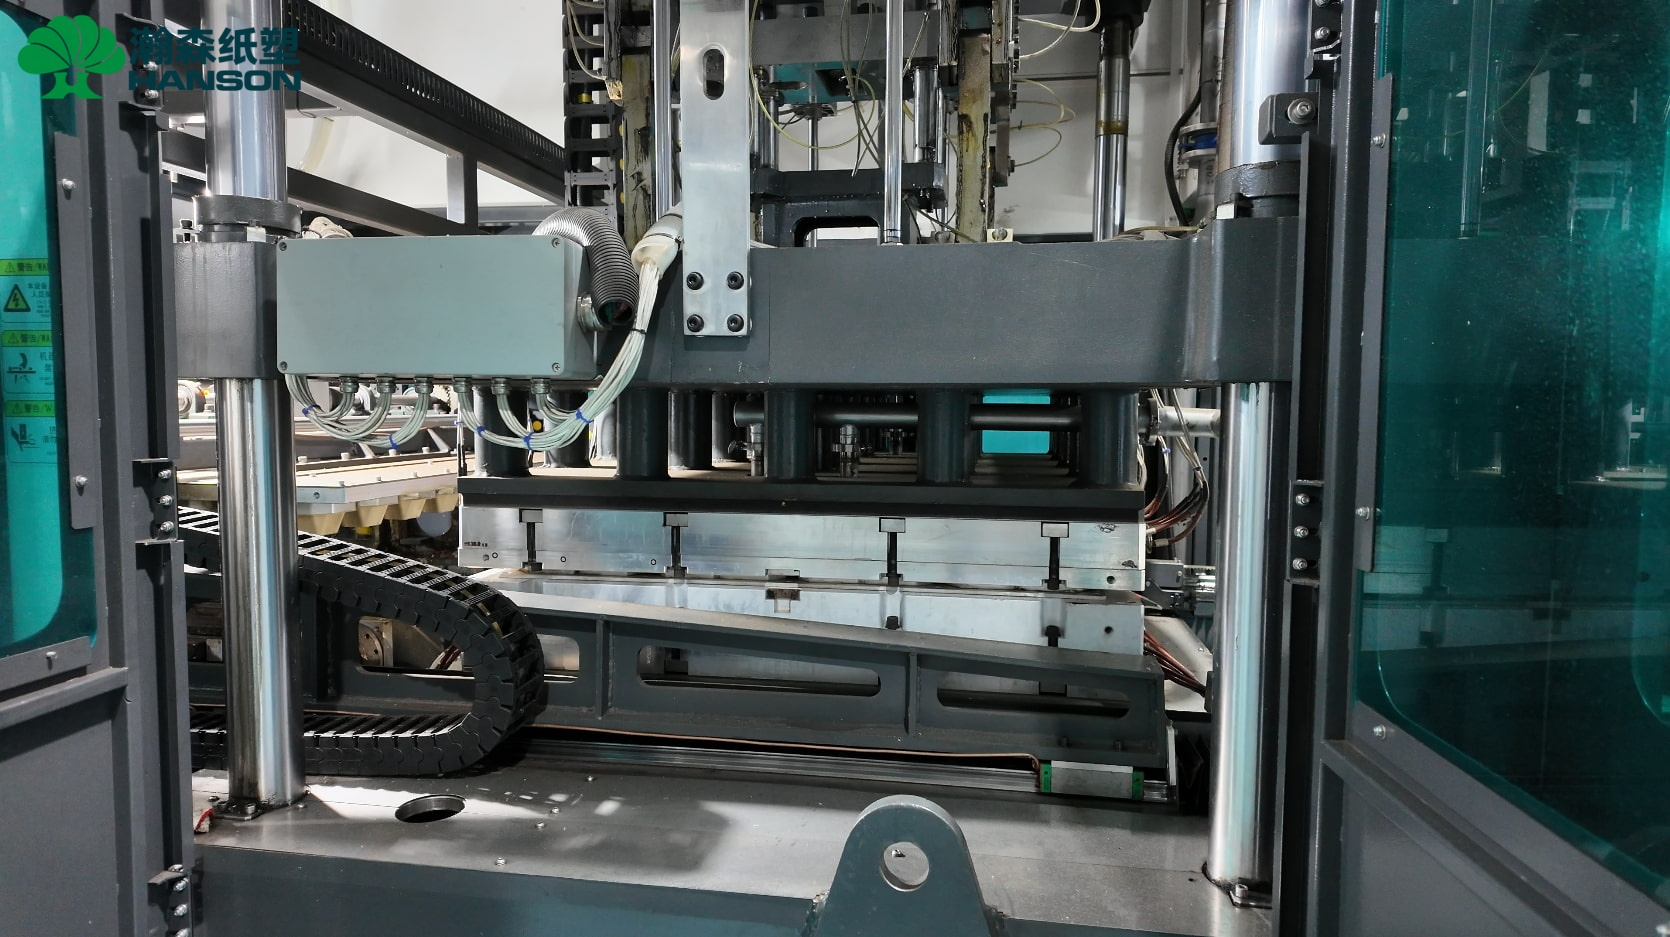
脱水速度与纤维状态直接影响成型面的质感,不能将浆料问题误判为模具故障。
浆料特性:若碎浆机打浆度不够,长纤维过多,或者浆池内的浆料浓度过低,成型时需要更长的吸浆脱水时间。大量水流冲刷会迫使纤维更深地扎进网孔,最终留下明显痕迹。
真空度与吸浆时间:成型液压站提供的真空负压过大,同样会产生“强拉”效应。建议适度调低真空度或缩短吸浆时间,对比前后产品表面的改善数据。
如果经过浆料和热压调机后,确认网痕根源仍是旧模具的曲面精度或压合不良,盲目敲打修补无法从根本上解决问题。
瀚森模具设有独立模具事业部,已累计制造500套纸浆模塑模具,积累了丰富的现场排障经验。针对非瀚森设备上的旧模具,我们提供标准的旧模优化改造→量产支持服务。依托最高转速达24000转的高速CNC进行模具精加工修复,并结合3D扫描检测技术,对模具表面的压合平整度进行逆向比对。只有确认模穴间隙均匀后,再由专业技师进行二次包网与试模验证,确保网痕问题彻底解决。
FAQ:
光面出现网痕是怎么回事? 光面(平滑面)出现网痕,通常是因为热压模具压合平整度极度不均,或者局部浆料过薄,导致网面的纹理在巨大高压下直接透传到了光面。优先用3D扫描或打红丹核查压合间隙。
更换更细的成型网能解决网痕吗? 更换高目数细网可以在一定程度上减轻表面粗糙度,但如果浆料打浆度极低或热压压力失衡,细网会更容易堵塞,引发脱模困难。必须模具与工艺同步调整。
如何判断是包网松动还是热压变形引起的网痕? 检查吸浆模表面,用手轻压网面,若有明显浮动则为包网松动;若网面紧实但在合模运行视频中观察到设备有硬摩擦或局部受力过大,则多为热压变形导致。
遇到顽固的纸塑产品网痕或变形缺陷?联系瀚森模具国内热线 400-6556-100,获取专业的旧模诊断优化及驻厂调试支持。
<关注公众号>
<关注抖音>