


<关注公众号>

<关注抖音>
发布日期:2026-11-17 浏览量:50
很多纸塑工厂在新品导入时常遇到一个问题:模具上机后产品不合格,设备厂说是模具精度不够,模具厂说是设备吸浆不均或真空管路设计不合理。要避免这种推诿,就必须在项目交付阶段,明确纸塑模具装机调试过程中的权责边界。
无论是干压工艺还是湿压工艺,一套模具的成功试产,离不开设备定位、模具质量检测、管路对接与工艺参数的协同。以下是设备厂与模具厂在试模与装机现场的标准分工指南。
设备是模具运行的载体,设备厂在装机调试阶段必须保证硬件环境的绝对稳定。
设备定位与模板平行度:设备厂需负责成型机与热压机的精准定位,确保上下模板的平行度符合出厂公差要求。如果模板本身存在倾斜,再好的模具也会出现合模不严、产品跑边或切边不良。
真空管路与气路输出:真空抽水与压缩空气吹件是纸塑成型的核心动作。设备厂必须保障真空管路的密封性、抽气速率以及储气罐的压力稳定性。模具只负责在型腔内合理分布抽气孔,而“气源够不够、抽得快不快”是设备端的责任。
加热板温控系统:提供均匀且能达到设定参数的热源,确保热压过程中的温度波动在允许范围内。
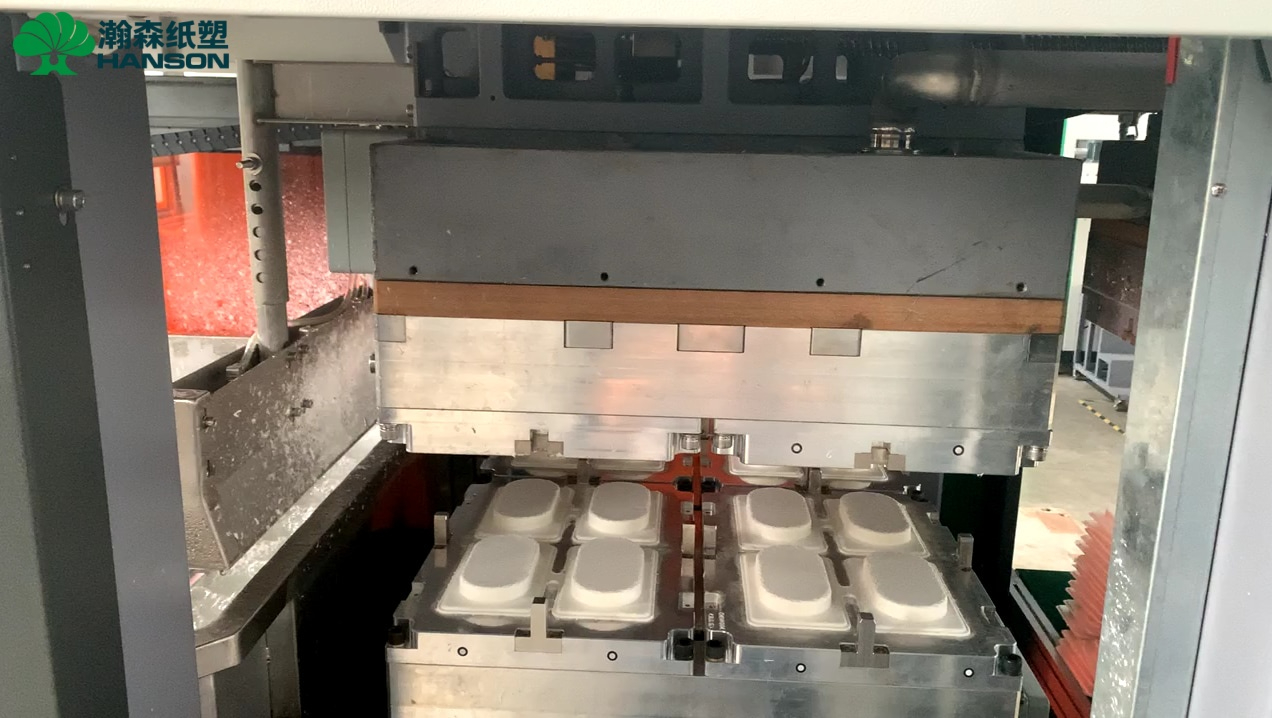
模具决定了产品的最终形态,模具厂在交货与调试现场的职责集中在模具本身的物理状态与安装指导。
模具质量检测与尺寸复核:在出厂前,模具厂需完成3D扫描与尺寸复检;在装机现场,模具工程师需指导安装,确保上下模对中准确,锁模螺丝受力均匀,防止强行合模导致模具拉伤。
模网与水路检查:负责验证包网的贴合度及背水排布。如果试模中出现局部堵网或排水不畅导致产品带水,模具厂需现场排查并进行背水孔的二次疏通或网位调整。
打样签字责任归属:打样签字是对模具是否合格的最终裁判。模具厂对“样品的尺寸、克重、外观是否符合确认的3D图纸和手板”负责。一旦样品经过客户签字确认,模具的项目交付即告完成,后续的良率提升则进入量产支持阶段。
在实际装机调试中,单纯割裂责任并不现实,工艺参数的调优需要双方甚至三方(含客户生产主管)共同配合。
工艺参数提供与微调:模具厂应提供基础工艺参数包(如建议的浆料浓度、吸浆时间、热压温度、真空度要求)。设备厂家或工厂调机员则根据现场实际的浆料特性和真空泵效率,对这些参数进行动态微调,直至打出合格产品。
现场异常排障:如遇脱模困难,需共同排查是模具脱模斜度问题(模具厂责任),还是吹气时间/压力设定不当(调机责任)。
为了减少装机调试的摩擦,瀚森模具依托累计制造500套纸浆模塑模具的工程经验,提供更跨界的技术支持。我们不仅懂模具,更熟悉主流纸塑设备的运行逻辑。通过最高达24000转的高速CNC精密加工与严格的3D扫描检测,我们在交付前已将模具公差降至极低。在现场调试时,我们的驻厂工程师能快速准确地辨别是真空管路异常还是工艺参数偏差,协助客户快速完成打样签字,加速项目量产。
FAQ 1:模具装机后合模不严,如何判断是设备问题还是模具问题? 答:首先让设备空载合模,用百分表或塞尺检测上下模板的平行度;如果设备模板平行,再用红丹粉涂抹模具分型面合模测试。如果局部不咬合,说明是模具加工精度问题,需模具厂返修;如果整体一边高一边低,多为设备锁模机构未调平。
FAQ 2:试模时产品总是一边厚一边薄,是谁的责任? 答:需分步排查。先看设备:浆池液面是否平稳、成型机下沉是否水平;再看模具:模具背水孔分布是否均匀、局部包网是否堵塞。一般先排查设备的吸浆行程与真空均度,再调整模具水路。
FAQ 3:打样签字完成后,如果在量产中发现模具磨损快,该找谁? 答:打样签字代表产品尺寸与成型动作合格。若量产中模具异常磨损,需排查浆料中是否含有过多沙硕杂质,或者设备的合模压力是否过大(硬碰硬)。排除这两点后,方可追溯模具材质或表面硬化处理是否达标。
新项目面临装机调试难题?联系瀚森模具 400-6556-100,我们的资深工程师为您提供从模具质量检测到现场量产支持的完整交付服务。
<关注公众号>
<关注抖音>