


<关注公众号>

<关注抖音>
发布日期:2026-11-16 浏览量:68
电子产品纸塑内衬开发的核心在于“防冲撞保护”与“精准无损装配”。与常规的鸡蛋托不同,3C电子产品的包装不仅对缓冲性能要求极高,更要求与产品外壳、外包装箱形成严丝合缝的配合。选择电子产品纸塑内衬模具前,必须首先明确跌落测试标准及外包装箱内空尺寸,通过合理的模具设计来吸收冲击能。
在启动纸塑产品开发前,采购与产品开发人员需要向下游模具厂提供清晰的边界条件,这是保证模具一次试模成功率的基础。
明确跌落测试与缓冲需求:电子产品通常需要满足特定的跌落高度测试(如【需人工确认】常见的1米或1.2米六面三棱一角跌落)。模具设计时需根据此标准预留足够的形变缓冲空间,而不是在试模失败后单纯要求增加产品克重。
锁定外包装箱内空尺寸:纸塑内衬是产品与外箱之间的桥梁。模具工程师必须基于外箱的内部净尺寸进行公差分配,避免装箱时出现内衬卡死或晃动。
表面平整度与防刮擦要求:对于带有屏幕或高光烤漆面的消费电子,内衬表面必须光滑无毛刺。这就要求评估模具精加工的光洁度,以及是否需要在包装工艺中增加无纺布袋作为隔离,防止纸塑表面的微小摩擦刮花电子产品。
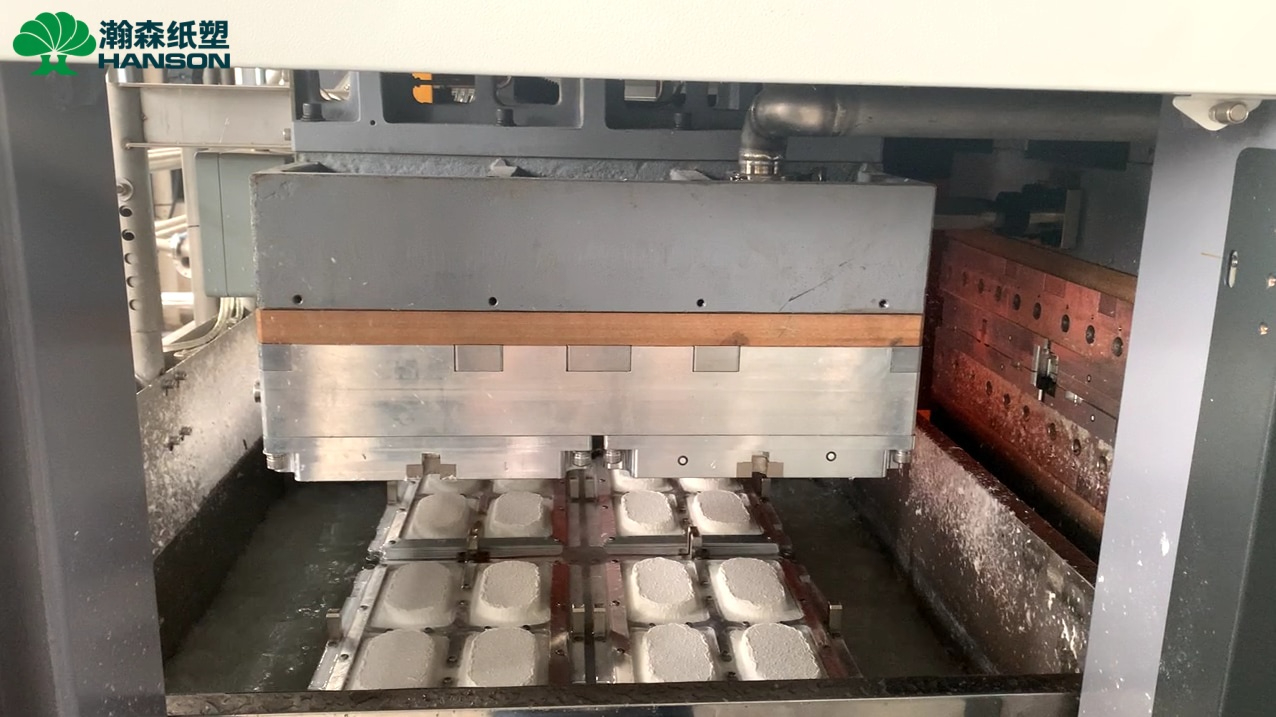
纸塑受压变形后难以完全回弹,因此模具结构设计直接决定了最终包装的防护性能。
模具间隙的精确控制:在成型模与热压模配合时,模具间隙决定了纸塑产品的最终壁厚和密实度。间隙过大导致内衬松散、缓冲力不足;间隙过小则会导致压溃或局部破裂。
加强筋与形变引导区设计:优秀的模具设计会在电子产品的四个边角或重心受力点设置“加强筋”或瓦楞形结构。当发生碰撞时,这些结构能够主动溃缩,吸收冲击力,保护内部的主机。
拔模斜度的设定:为了确保纸塑内衬在模具脱模时顺畅,同时也为了电子产品能顺利放入和取出内衬,合理的拔模斜度(通常建议在【需人工确认】3°至5°以上)至关重要。斜度不足会导致脱模拉扯,产生纸屑,严重影响电子产品的洁净度。
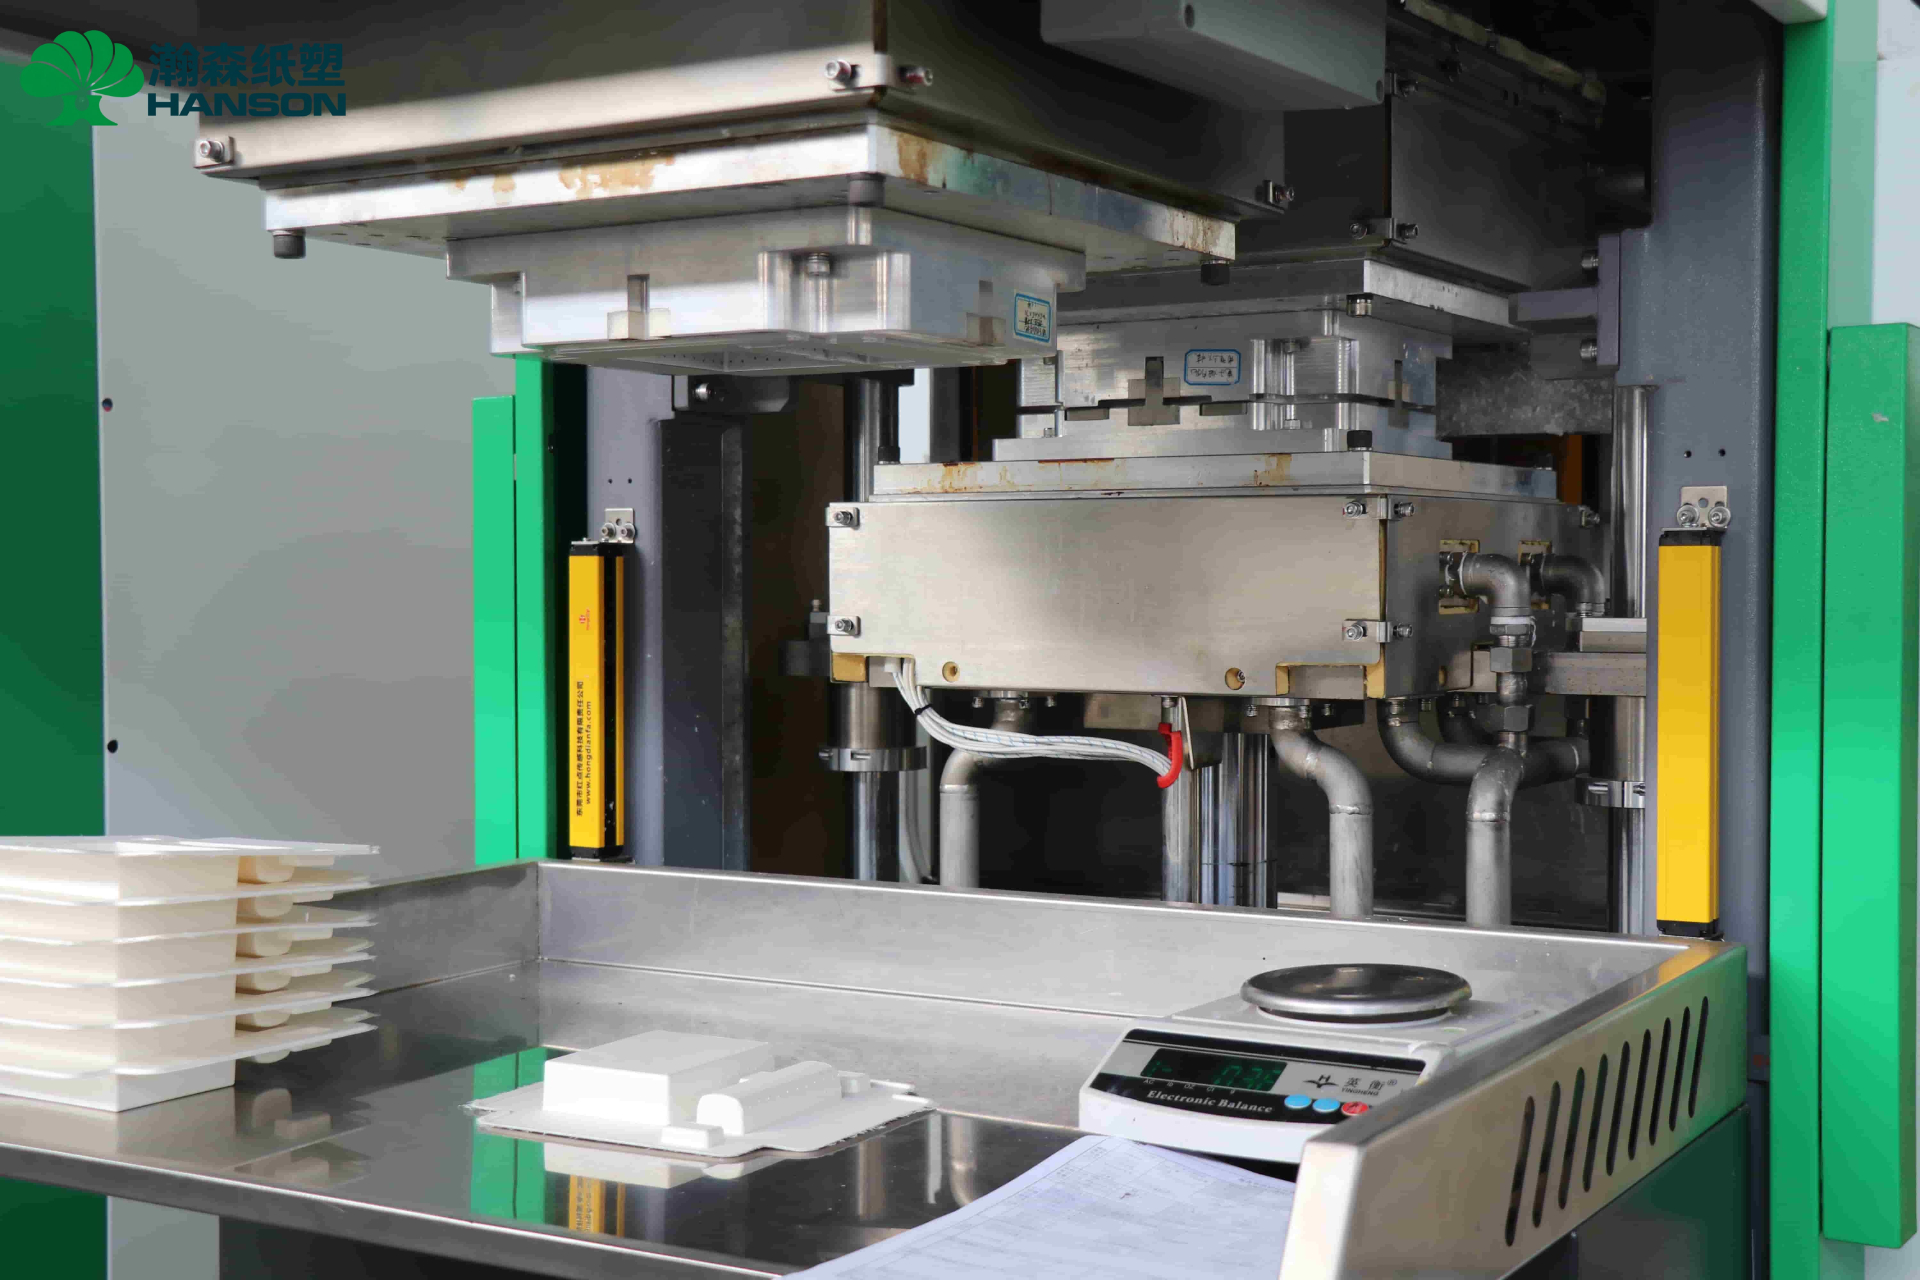
进入打样试模阶段,需结合模具的实际表现与成型样品进行交叉验证。验收时可参照以下清单:
装配实测:将真实的3C电子产品(裸机)或等比例重量的3D打印模型放入内衬,检查是否过紧或松脱。
外观与触感:检查样品表面是否有模具浮雕不清、网纹粗糙或边缘缺料现象。
重量与厚度一致性:抽测不同型腔产出的样品克重,评估模具脱水孔与网面铺设的均匀度。
在试产中,不要将变形、掉粉等问题一概归因于模具,应遵循“先工艺,后模具”的排查优先级:
尺寸收缩过大或变形:首先核查浆料配比(原木浆与回收纸比例的收缩率不同)和热压烘干温度。若工艺参数无误但依然变形,再考虑模具设计是否缺乏拉延筋。
边缘毛刺较多:优先检查纸塑设备的模具闭合总高度是否设置准确,以及锁模力是否达标。若设备端排查无异常,再由模具厂检查裁切模具刃口或合模线。
瀚森模具具备独立的模具事业部,懂工艺、懂设备,更懂模具,已累计制造500套纸浆模塑模具。针对电子产品纸塑内衬,我们提供从产品开发、整套模具服务到量产支持的完整闭环。
在模具12道制造节点中,瀚森重点把控加工精度。通过最高转速可达24000转的高速CNC设备进行精加工,并配合3D扫描检测技术,确保模具尺寸严丝合缝,最大程度降低试模频次,保障纸浆模塑包装项目快速落地。
FAQ
电子产品纸塑内衬打样一般需要多长时间? 常规情况下,从收到产品3D数据、完成模具设计到首次打样试模,周期约为7至15个工作日,具体视结构复杂度与CNC加工排期而定。
试模发现纸塑内衬偏硬,无法起到缓冲作用怎么办? 首先检查成型浆料配比是否使用了过多短纤维,其次排查模具间隙是否过小导致热压过度密实。可通过调整工艺或微调模具壁厚空间来恢复缓冲性能。
内衬装入外包装箱时太紧,是模具尺寸做错了吗? 不一定是模具尺寸错误。需综合排查纸塑产品的烘干收缩率是否超出预期,以及外箱供应商提供的纸箱是否存在负公差。建议保留安全装配间隙。
准备为您的3C电子产品开发定制化纸塑内衬?联系瀚森模具获取整套模具服务与资料评估,或拨打400-6556-100获取纸塑模具打样试模支持。
<关注公众号>
<关注抖音>