


<关注公众号>

<关注抖音>
发布日期:2026-11-16 浏览量:63
在纸浆模塑生产中,脱模困难(粘模、拉扯破裂、局部变形)是一个典型的复合型故障。排查时不能将问题一概归因于模具设计。正确的排查优先级应为:首先检查模具侧的拔模角与表面状态,其次评估浆料侧的纤维配比与湿胚含水率,最后核验设备侧转移模的气路与交接时序。现场诊断需严格以试模和量产验证数据为准,避免盲目调机。
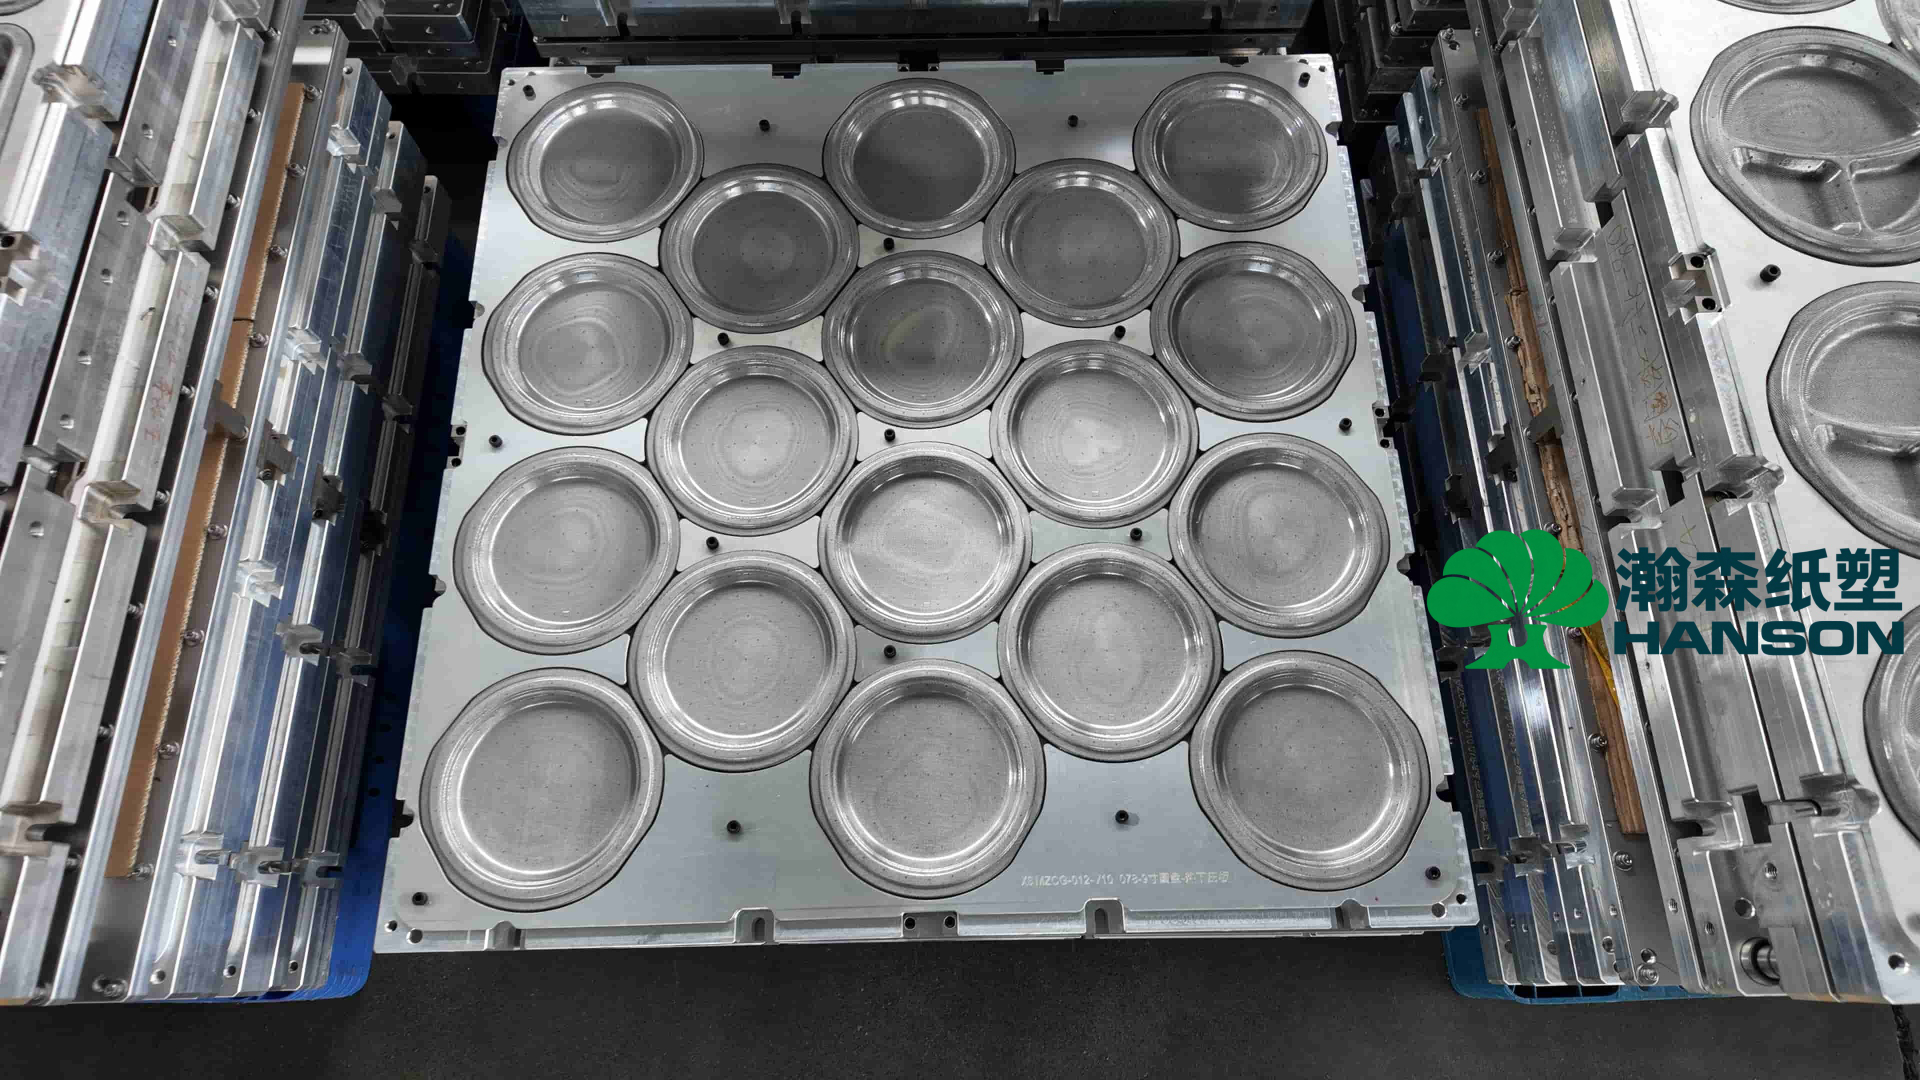
模具的物理结构是顺畅脱模的基础前提。如果在这个环节存在硬伤,后续工艺参数再怎么调整也无济于事。
拔模角度异常 纸浆模塑产品必须具备合理的拔模角才能顺利脱出。如果在产品开发初期,为了追求极简垂直的外观而强行采用低角度拔模,且未在模具上配合特殊的脱模结构设计,极易在生产中造成抱死、卡模。当怀疑角度不足时,应使用3D扫描设备对出现问题的模穴进行检测,对比实际加工角度是否与初始设计图纸存在公差超标。
表面精加工与网面贴合度 模具的表面精加工质量直接影响脱模摩擦力。粗糙的光面或积碳会导致严重的“咬浆”现象。此外,必须仔细检查成型模与转移模之间的配合间隙,以及包网环节的质量。如果局部破网或网缝过大,湿纤维会被挤入缝隙中形成倒扣,进而阻碍产品顺利脱模。
当排除了模具结构的机械问题后,需将视线转移到成型过程中的材料物理状态。
纤维特性与滤水性 不同类型的植物纤维(如木浆、竹浆、甘蔗浆)具有不同的纤维长度、韧性和收缩率。如果浆料中长纤维比例过大,或者打浆度过高(滤水性差),会导致产品壁面致密且收缩应力强,从而紧紧裹住模具。通过测试浆料打浆度和调整纤维配比,可以有效改善脱模性。
湿胚含水率监控 在湿胚完成压榨成型但未完全脱水进入下一工序前,合理的湿胚含水率是决定交接成败的关键变量(通常控制在60%-80%之间,具体视工艺而定)。若含水率过高,湿胚过度柔软且表面张力极大,容易黏附在模腔内部;反之过低则可能导致产品干裂。优化真空抽水时间与压力,是控制湿胚含水率的核心手段。
脱模本质上是两个工位之间的一次物理交接,需要成型模与转移模的高度默契配合。
转移模的真空与气吹时序 当模具开模时,成型模需瞬间输入压缩空气将产品吹出,而转移模必须同步开启真空吸附功能。如果吹气延时、气压不足,或者转移模的真空吸力过低,产品便无法顺利完成转移,最终被拉扯变形或残留在原位。现场排查时,应仔细核对控制系统中的时序设置,并检查气路管道是否存在漏气或堵塞。
模具温度参数(针对热压脱模) 如果是干压后期的热压脱模,需检查加热板的温度分布是否均匀。温度过高可能导致湿胚表面纤维瞬间碳化并粘连在模具上;温度过低,则水分无法快速汽化形成有助于脱模的气膜层。
针对反复出现的脱模故障,往往需要跨越“模具制造”与“生产工艺”的专业鸿沟。瀚森模具拥有独立的模具事业部,累计制造500套纸浆模塑模具,在处理复杂纸塑制品的工艺适配上积累了丰富经验。
我们遵循严谨的模具制造节点,从高转速CNC精加工(设备最高转速可达24000转)、3D扫描复检、高精度包网到试模装配,确保出厂前的模具状态最佳。不仅懂设备和工艺,我们更懂模具。针对非瀚森设备上运行不畅的旧模,我们提供专业的旧模优化改造与驻厂调试支持,从源头帮您打通脱模瓶颈,提升产线良率。
FAQ:
纸浆模塑脱模困难一定会导致废品吗? 答:是的。轻度脱模不畅会导致产品表面毛刺、刮伤或局部变形;严重的粘模会直接撕裂湿胚,迫使生产线停机清洗模具,这不仅产生大量废品,还会大幅拉低整体设备运转节拍与良率。
如何快速判断是模具角度问题还是工艺参数问题? 答:建议采用控制变量法排查。若同一套模具在不同班次(参数有波动)的脱模表现时好时坏,通常是工艺参数适配问题。若无论怎样调机,某几个固定模穴始终卡模,则极有可能是这几个模穴的拔模角加工公差超标,需停机排查。
转移模吸盘或网孔老化会引起脱模失败吗? 答:会。转移模的密封性决定了真空吸着力。如果真空网孔被游离纤维堵塞,或周边密封件老化导致漏气,转移模将无法提供足够的真空吸力来克服产品在成型模上的附着力,从而引发交接失败。
您的纸浆模塑生产线正受到脱模困难或良率偏低的困扰吗?联系瀚森模具获取专业的旧模诊断与优化方案。请拨打国内热线 400-6556-100,我们将为您提供从图纸评估到驻厂调试的量产全流程支持。
<关注公众号>
<关注抖音>