


<关注公众号>

<关注抖音>
发布日期:2026-11-16 浏览量:63
多穴纸塑模具上机试模时,现场最常遇到的痛点就是“一致性波动”——同模出来的产品,中间几穴合格,边缘几穴却出现克重偏轻、厚度不均或局部粘模。如果仅凭试模操作工随机抽查几个样品来评估模具质量,一旦进入量产,次品率将难以控制。
要确保整版产品高度一致,项目交付与试模验收必须从“随机抽查”转变为“全数据记录”。以下是系统化进行纸塑多穴模具一致性验证的核心步骤与追溯标准。
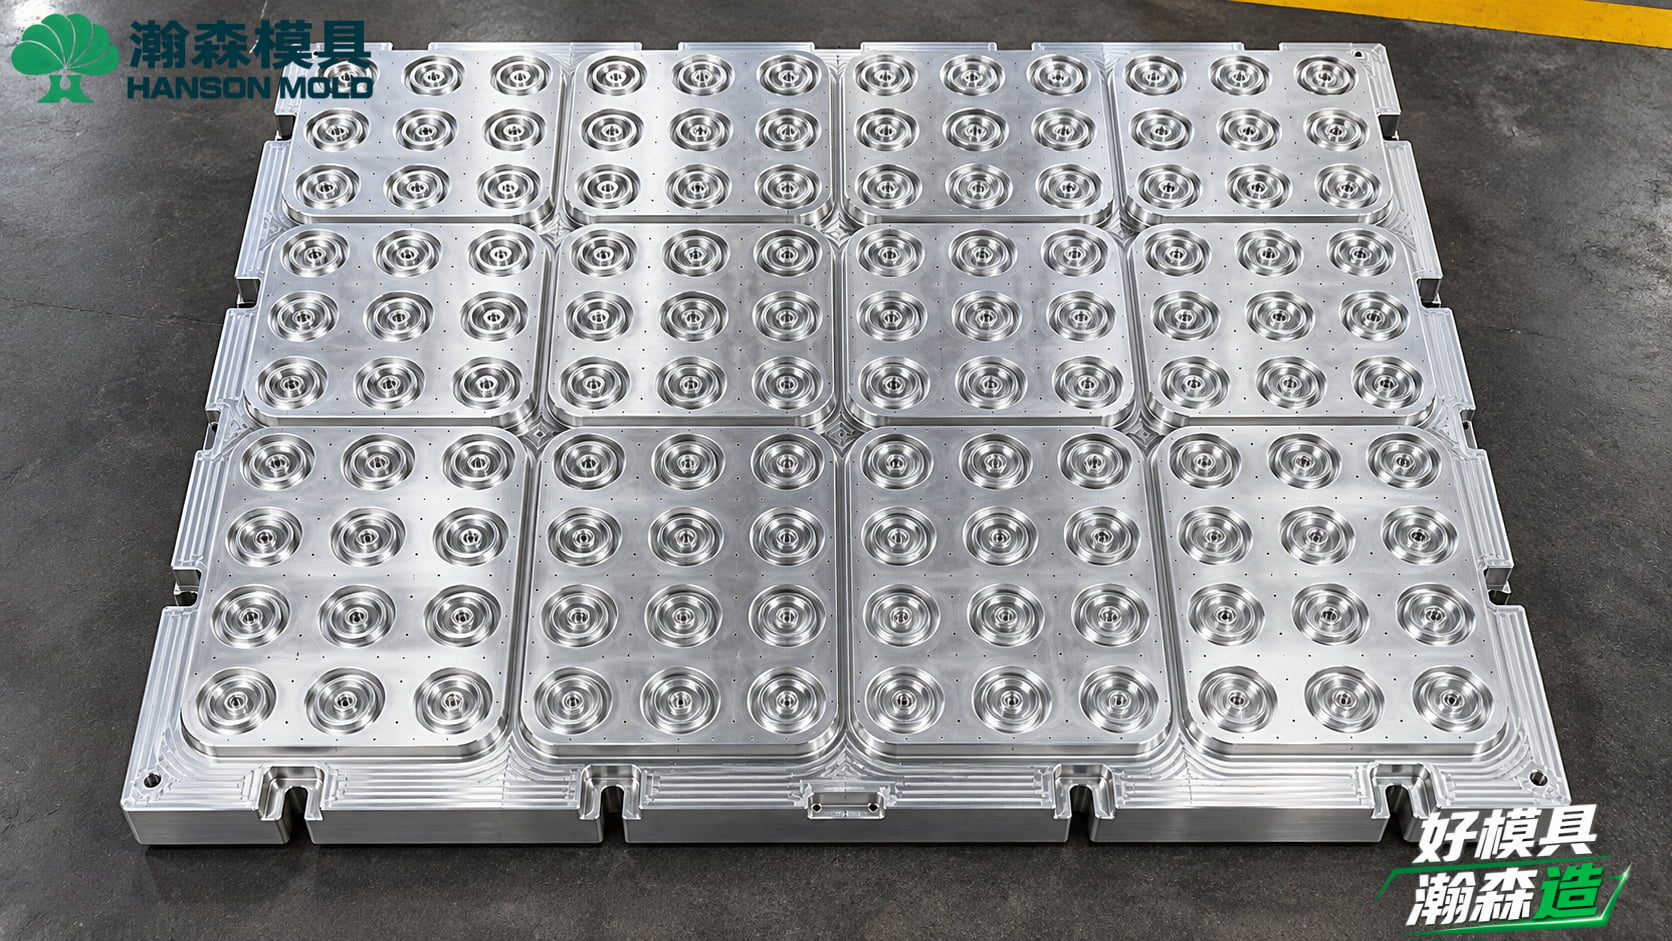
在模具设计与制造阶段,就必须为每一穴赋予唯一标识。瀚森模具建议在模具非成型面(如法兰边缘或模具背面)进行刻字编号,并在成型产品的不显眼处(如底面或侧边)预留微小的数字或盲点凸起标记。
目的:当试模打出整版产品后,检验员能立刻通过标记,将有缺陷的产品与模具上的具体型腔、具体位置一一对应,避免混淆。
一致性检测不能只测首件,必须覆盖试模的各个阶段:
热机前中后期:机器刚启动预热、连续运行30分钟(热平衡后)、连续运行2小时后,分别取样整版产品。
测量频次:每次取样必须测量整版所有穴位的产品,连续抽取至少3-5模次,形成一组矩阵数据,观察偏差是随机发生还是固定在某几个穴位。
纸浆模塑工艺受浆料流动性影响较大,绝对的一致是不可能的,因此需要设定合理的允许偏差:
克重偏差:通常常规工业包装内衬单穴克重允许偏差在 ±5% 至 ±8% 之间,高端精品工包或餐盒需控制在 ±3% 至 ±5%。
尺寸与壁厚:关键装配尺寸(如杯盖卡扣、折叠位)公差一般控制在 ±0.3mm 到 ±0.5mm,壁厚均匀度需结合3D扫描仪进行整面比对。
当发现某几穴数据超标时,利用单穴标记建立追溯表格:
如果某个位置的穴位持续偏轻:大概率是该区域网孔堵塞、抽真空管道分布不均或模具该位置吃浆空间不足。
如果所有穴位随机出现重量波动:则应首先排查浆料浓度的稳定性或成型机的真空系统压力是否产生波动。
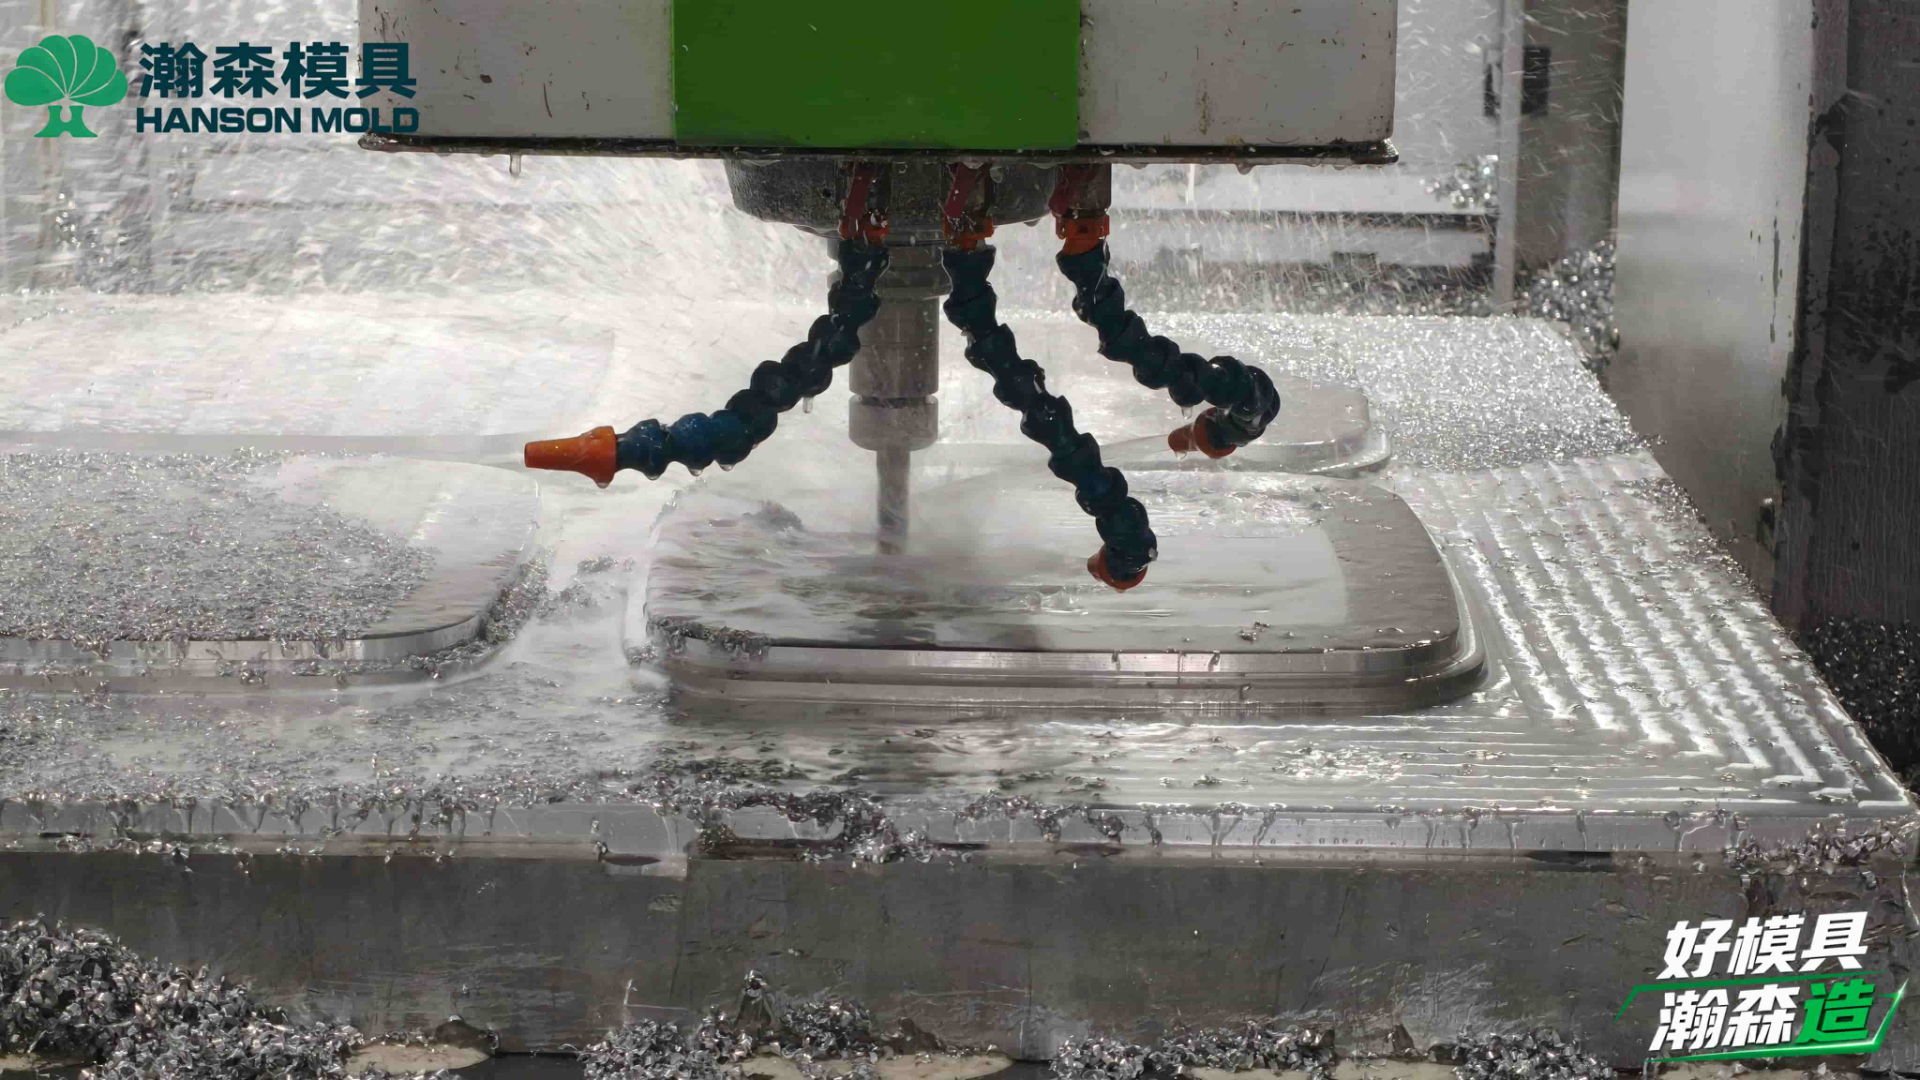
多穴模具的一致性,根源在于加工精度。瀚森模具累计制造500套纸浆模塑模具,积累了丰富的多穴成型控制经验。在模具制造环节,我们采用最高转速可达24000转的高速CNC加工中心进行精加工,确保每一穴型腔的几何尺寸高度一致。
在精加工完成后、包网之前,质检团队会使用3D扫描设备对各个型腔进行点云数据采集,并与原始3D图纸进行叠差比对。只有当整版模具的形位公差满足设定要求后,才会进入下一道打孔和包网工序,从源头杜绝“先天性”尺寸不一。
在量产支持与旧模改造中,发现多穴产品一致性差,不要一概归因于模具。现场排查应遵循以下优先级:
浆料与工艺条件:检查浆池浓度是否分层、真空度是否达标并保持稳定。
设备模架平整度:检查成型机热压上下模台的平行度,若机台受力不均,也会导致边缘模具受压不足、厚度超标。
模具本体问题:排除上述两项后,再根据产品单穴标记,精准拆卸对应穴位的模具,检查是否出现包网破损、网背积垢或成型模/热压模局部磨损。一切故障诊断均需以现场实际测量的数据为准。
FAQ
Q:为什么整版模具中间的克重总是比边缘重? A:这通常与真空系统设计及浆池液面波动有关。成型模吸浆时,中央区域的真空抽吸力往往比边缘更集中;或者在模具下沉入浆池时,边缘区域吃浆时间略短。可通过优化模具背部真空流道或调整设备吸浆动作来改善。
Q:单穴重量超标,可以直接在模具上修改吗? A:若确认为模具腔体空间问题且偏重,可通过CNC微调减小吃浆空间;若偏轻,则需谨慎评估是否能增大腔体或优化该位置的打孔分布以增加抽吸力,修改前必须基于3D扫描数据进行评估。
Q:新模具验收时,多穴尺寸都合格但脱模困难,是哪里出错了? A:脱模困难可能源于模具拔模斜度不足、表面抛光度不够或热压模温度设置不当。如果在CNC精加工阶段未处理好刀纹,或包网不够服帖,也会增加粘模风险,需结合现场试模状态排查。
多穴模具试模频繁出现一致性问题?欢迎联系瀚森模具(400-6556-100),我们将为您提供专业的图纸评估与驻厂试模诊断,确保模具顺利实现高质量量产。
<关注公众号>
<关注抖音>