


<关注公众号>

<关注抖音>
发布日期:2026-11-13 浏览量:89
开发一款合格的纸浆模塑咖啡杯托,关键在于模具设计时必须兼顾“单杯承托稳定性”与“大批量运输的堆叠嵌套率”。杯托属于典型的餐饮外卖包装,不仅要贴合8oz、12oz等不同口径的纸杯,还要通过合理的拔模斜度与加强筋设计,确保产品在吸湿状态下受力不断裂,同时在仓储时尽可能压缩堆叠间距。
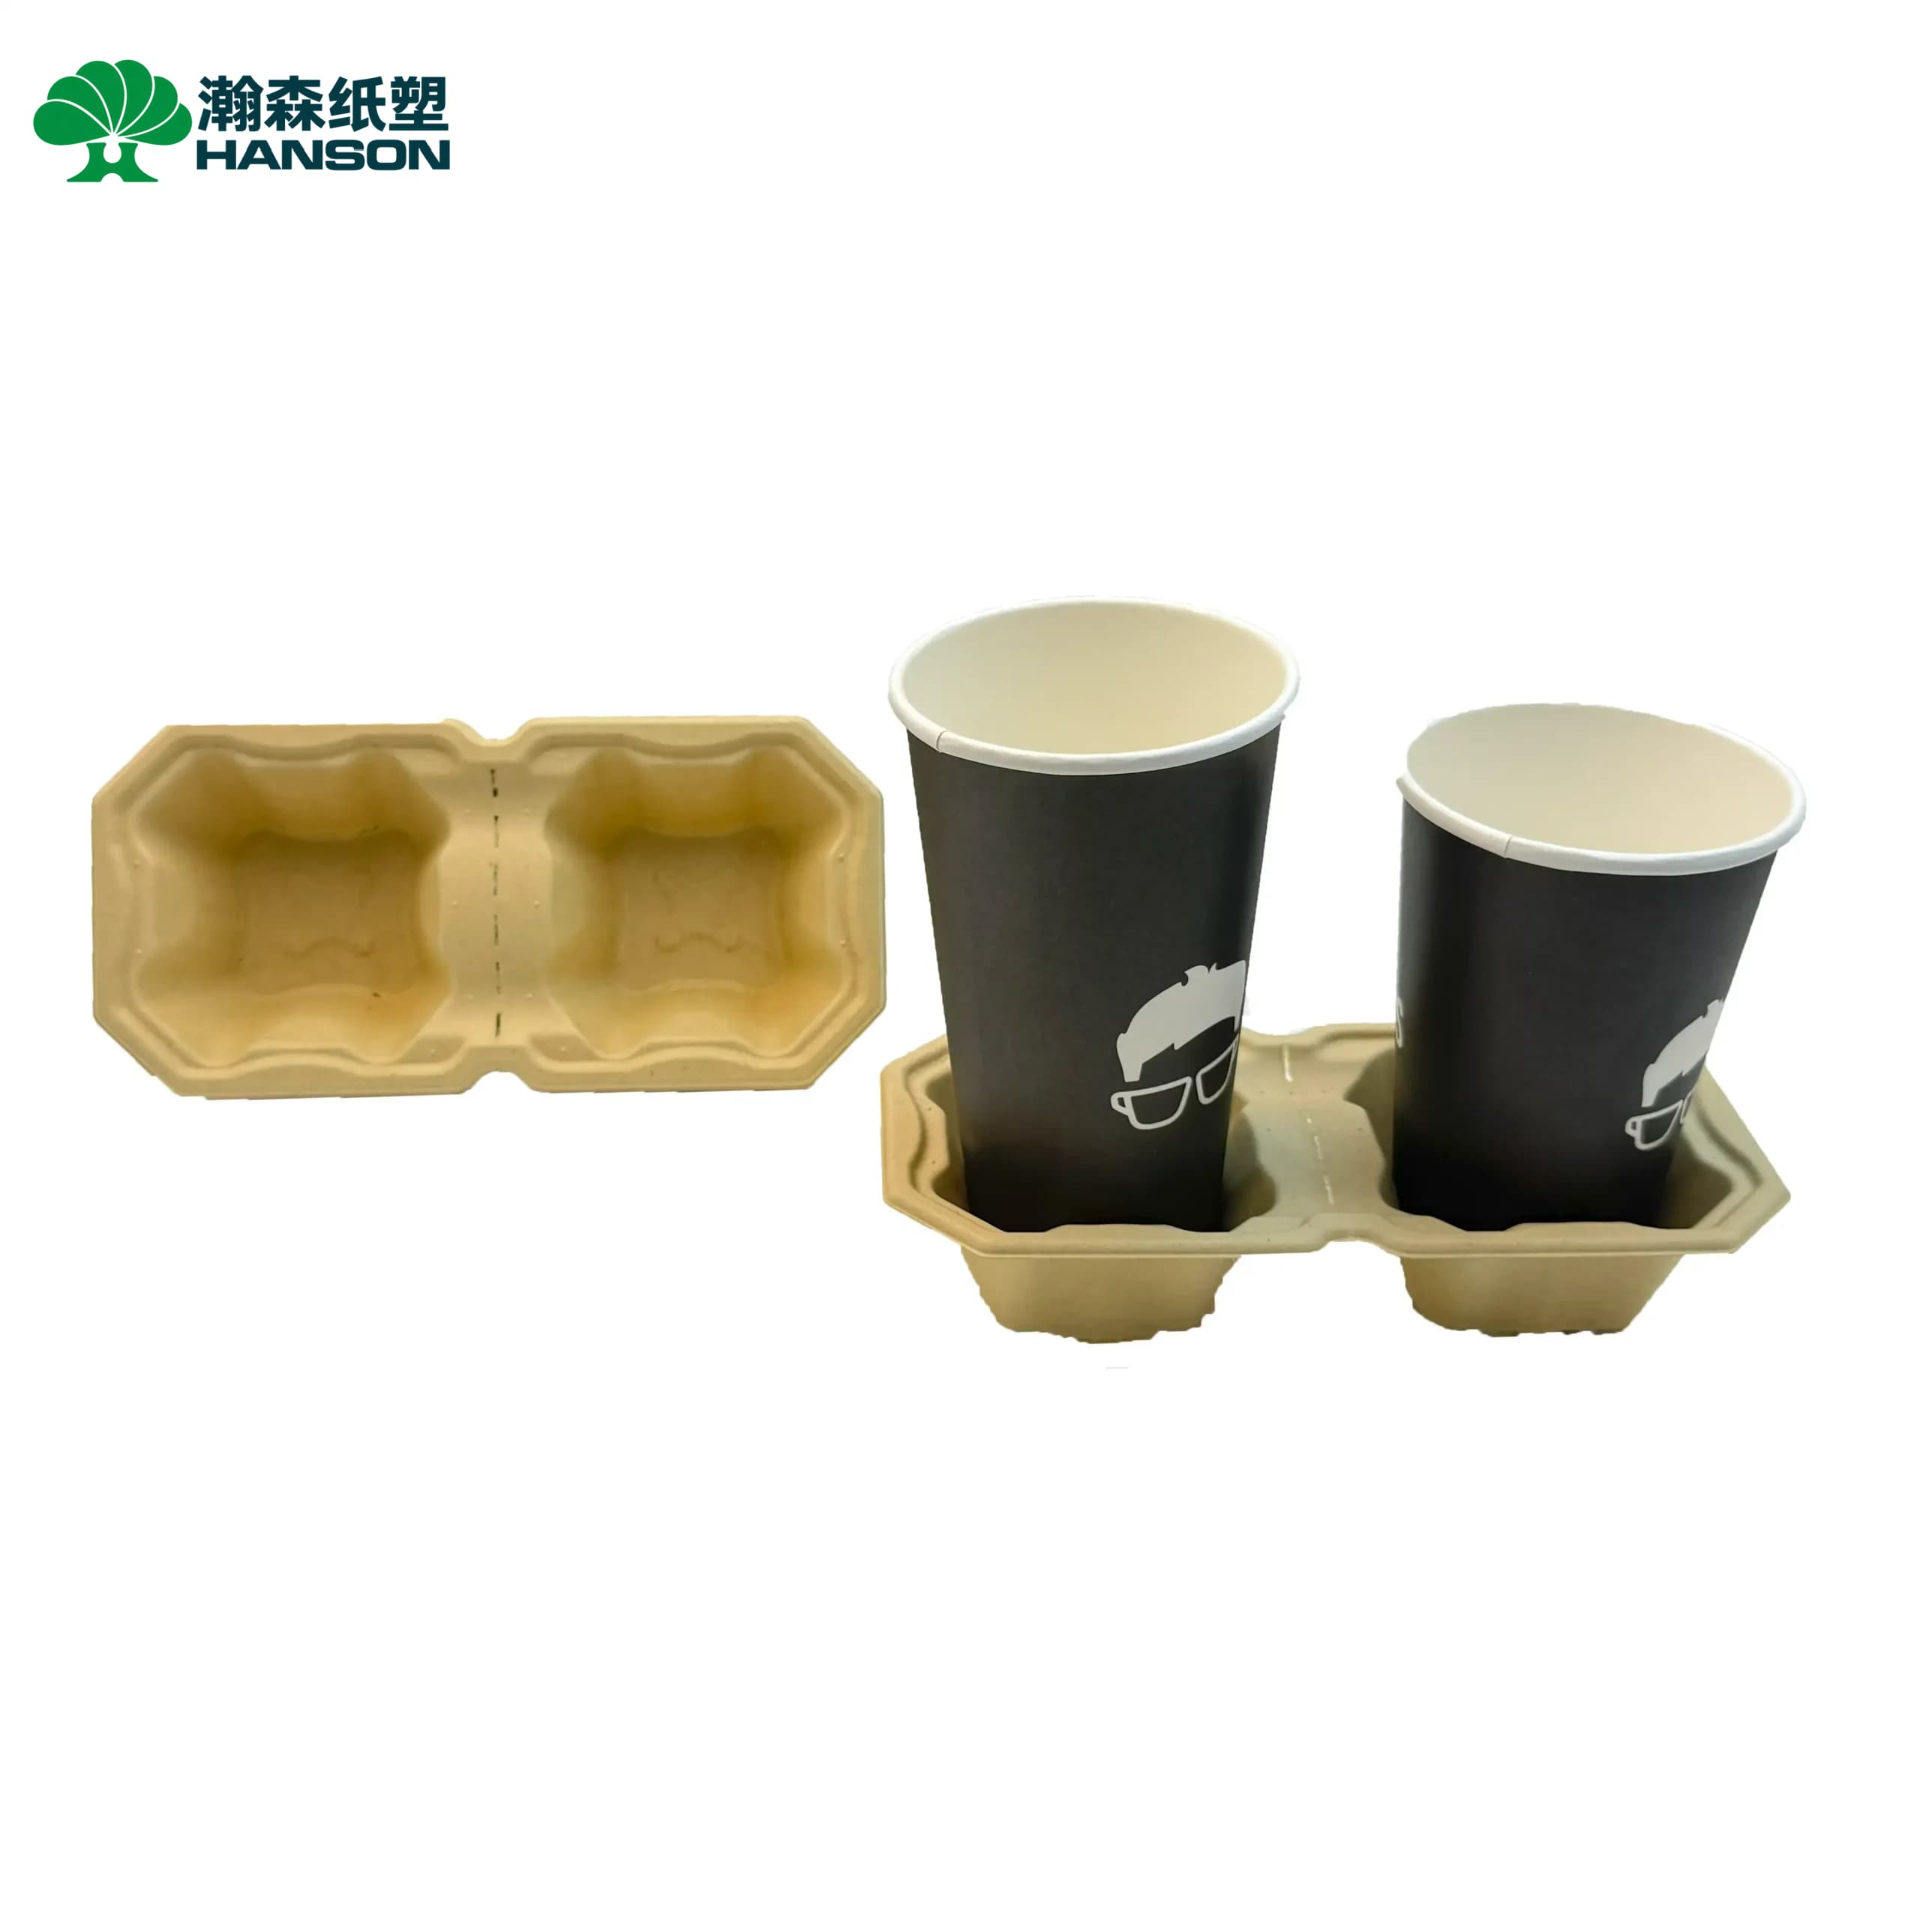
咖啡杯托通常采用干压(传统黄浆/报纸浆)或半干压工艺,由于不需要像高端手机托那样追求极致的表面平整度,其模具设计的重心应放在结构力学和脱模效率上。
杯托的杯槽孔径需向下收缩,以卡住纸杯的中下部。在模具3D设计阶段,需要引入市面常见纸杯的3D模型进行干涉检查。为了增加摩擦力并防止纸杯在运输中晃动,通常会在杯槽内壁设计3-4个微小的凸起(防滑卡点)。这些卡点在CNC加工时需要使用极细的刀具进行精加工,并在覆网(包网)工序中确保网丝贴合紧密,否则容易在成型时产生局部破孔或积浆。
餐饮包装对物流成本极其敏感。杯托的堆叠间距直接决定了一个纸箱能装多少个产品。
拔模斜度设定:为了实现紧密嵌套并保证顺利脱模,杯托模具的外壁拔模斜度通常建议设定在5°至8°之间。如果斜度过小,成型脱模时容易拉裂产品,且堆叠时容易卡死(咬合);斜度过大,则会导致杯托占用过多横向空间,降低外箱空间利用率。
限位台阶:在模具设计时,需在杯槽底部或侧边增加堆叠限位台阶,确保产品叠加时有固定的支撑点,防止上下产品完全卡死,方便门店终端员工快速单手抽取。
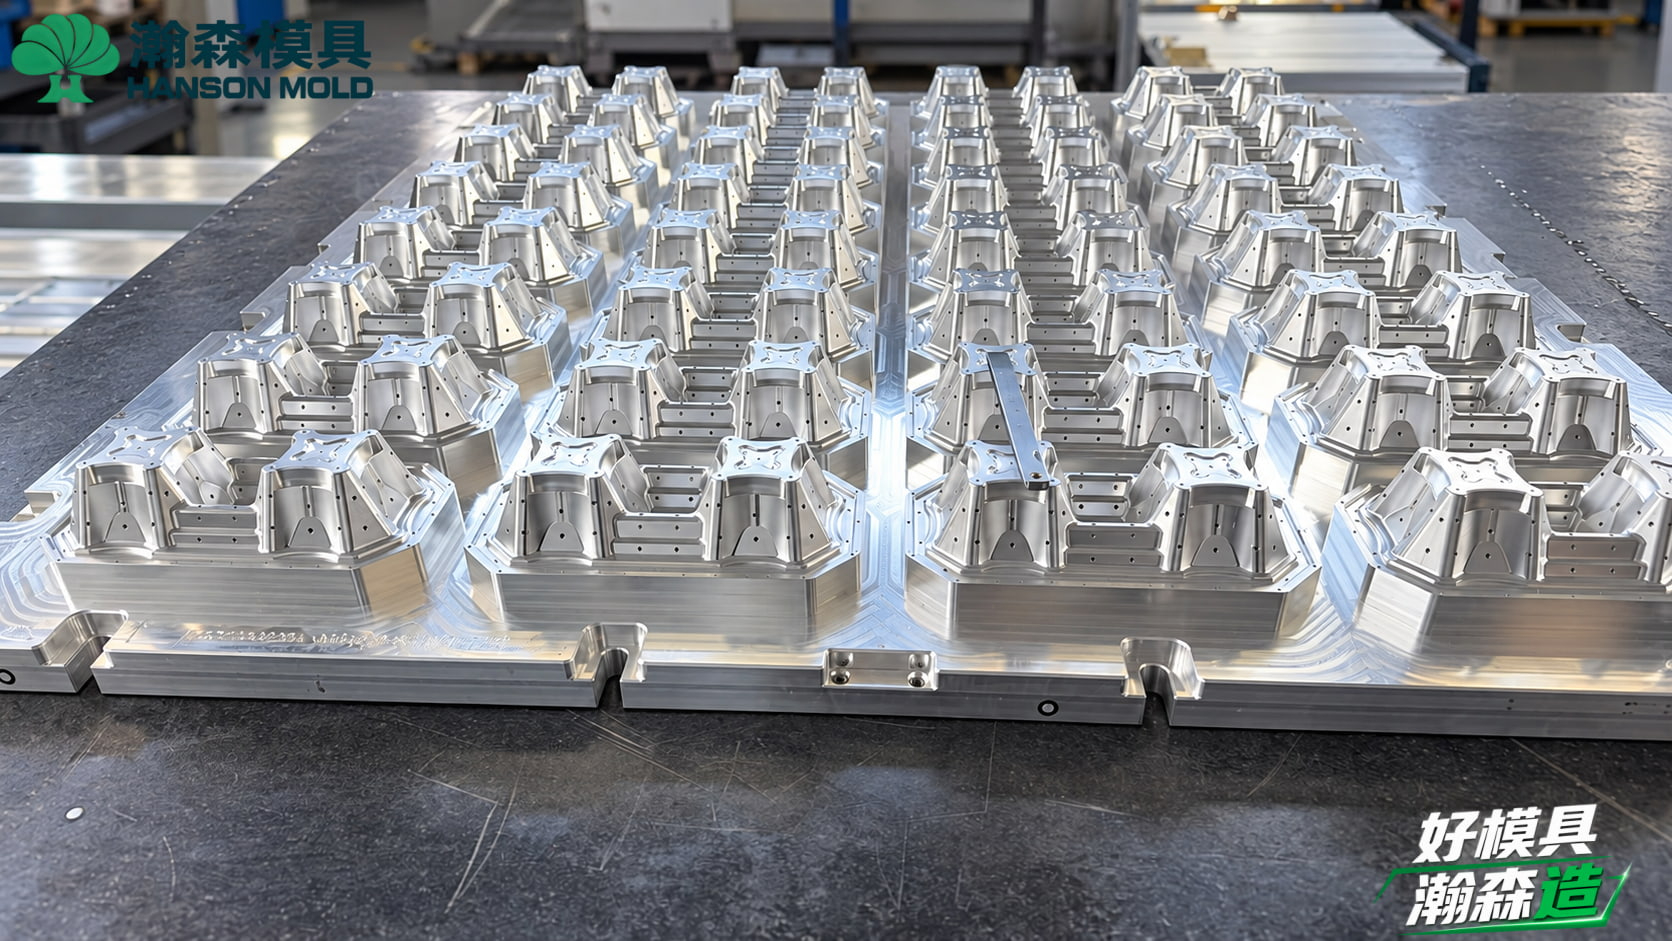
双杯或四杯杯托在单手提拉时,中间连接处承受极大的弯矩。模具设计师必须在杯位之间的连接桥区域布局“X”型或“十”字型的十字加强筋。这些加强筋在成型模上表现为深槽,要求打孔工序(抽真空孔排布)在这些转角和深凹区域加密,以保证浆料能在此处充分沉积,达到足够的厚度和强度。
在启动模具图纸设计前,需与客户确认以下核心参数,避免后期反复修模:
浆料类型与收缩率预估:确认是使用回收瓦楞纸(OCC)、报纸浆(ONP)还是甘蔗渣浆。不同浆料的收缩率差异显著(通常在3%-8%之间)。模具设计时必须提前按对应浆料放好收缩余量。
配机参数确认:明确模具将安装在翻转机、往复机还是旋转机上。不同设备的模具安装孔位、真空腔室布局及抽水背板设计完全不同。
承重要求:确认需要承载的最大液体重量(如4杯大杯冰美式,约2.5kg),以此反推产品壁厚和模具网位的间隙尺寸。
杯托类模具结构虽然看似简单,但深腔部位的加工精度直接影响良率。瀚森模具拥有独立模具事业部,累计制造500套纸浆模塑模具,通过以下关键节点确保交付质量:
高速CNC加工:采用设备最高转速可达24000转的加工中心,确保杯托深腔和加强筋处的铝材切削表面光洁,减少后期抛光工作量。
3D扫描检测:精加工后进行3D扫描,比对理论数据,确保防滑卡点和拔模斜度的尺寸公差在控制范围内。
试模验证与驻厂支持:对于“新模+非瀚森设备”的合作路径,我们在完成整套模具的打样装配后,提供完善的量产支持。打样阶段重点验证单杯卡合度与脱模顺畅度;模具交付后,工程团队可提供现场安装调试建议,确保模具与实际生产线的真空系统及气压系统完美匹配。
在杯托模具首次上机试产时,常遇到以下问题,需按优先级排查:
杯托底部或侧壁破孔/薄厚不均
模具排查:检查破孔处的成型模真空孔是否被堵塞,或局部包网是否有破损、网线重叠导致透水率下降。
工艺排查:检查浆料浓度是否过低,或成型时间过短导致吸浆量不足。
脱模困难或产品侧壁拉伤
模具排查:优先使用角度尺复核拉伤部位的拔模斜度;检查转移模(吸盘)的气孔排布是否均匀,吹气压力是否足够。深腔杯托往往需要转移模提供瞬间的大气量反吹才能顺利脱模。
设备排查:检查成型机脱模时的机械动作是否平稳,有无微小的左右偏移导致硬刮擦。
FAQ
咖啡杯托通常需要做热压模具吗? 答:取决于市场定位。常规的瓦楞纸杯托(如外卖使用的4杯托)通常采用干压工艺,成型后直接进入烘干线,不需要热压模具,表面较粗糙。如果是针对高端茶饮的甘蔗浆杯托,要求表面平整且带有精美Logo压花,则需要配套热压(整形)模具进行二次压位。
为什么试产的杯托堆放时会卡在一起拔不出来? 答:这是典型的堆叠设计缺陷。一是拔模斜度不够,二是模具设计时未在侧壁或底部设置防卡死的“限位台阶”。解决办法是修改模具图纸,在不影响结构强度的地方增加限位点,保持堆叠间隙。
杯托承重测试断裂,必须重新开模吗? 答:不一定。首先排查浆料配比(如增加长纤维比例)和成型厚度(延长吸浆时间)。如果工艺调整无效,属于结构性承重不足,可通过局部修改模具,在断裂处(通常是中间桥接位)加深加强筋的尺寸,一般无需整套模具报废。
您的纸杯包装在试产时遇到脱模困难或嵌套率低的问题?瀚森模具提供从3D结构优化到整套模具制造的端到端服务。欢迎致电 400-6556-100,或联系我们的工程团队获取旧模诊断与新产品开模评估。
<关注公众号>
<关注抖音>