


<关注公众号>

<关注抖音>
发布日期:2026-11-13 浏览量:62
在纸浆模塑量产中,如果同一套模具产出的湿胚或成品出现显著的重量波动,导致重量公差超标,现场人员往往第一时间怀疑是模具出了问题。事实上,产品重量不稳定是系统性故障,将问题一概归因于模具会导致排查方向跑偏。瀚森模具建议,现场排障必须区分浆料、设备工艺与模具本身,并按以下四个维度进行排查验证。
当出现整模产品重量随时间推移发生整体波动时,首要嫌疑是供浆环节。
浆料浓度波动:纸塑成型本质是纤维的过滤与沉积。如果调浆桶内的浆料浓度不均,浓度高时单模产品整体偏重,浓度低时整体偏轻。需优先核查碎浆机与磨浆机的运转状态及浓度配比。
液位与循环供浆:检查成型机下方的浆池液位是否保持动态平衡。内回浆或外回浆系统若存在供浆滞后,会导致吸浆时液面高度不同,直接造成不同模次的重量差异。

排除浆料因素后,需检查成型设备运行时的瞬态工艺参数:
吸浆时间设定:吸浆时间越长,纤维沉积越厚,重量越大。需确认设备PLC动作节拍是否有延迟。
真空系统稳定性:观察成型液压站及真空泵在吸浆瞬间的表压变化。如果成型模固定底座的真空管道存在漏气,或负压储气罐瞬时抽力不足,会导致单模间或设备前后台的重量公差被放大。
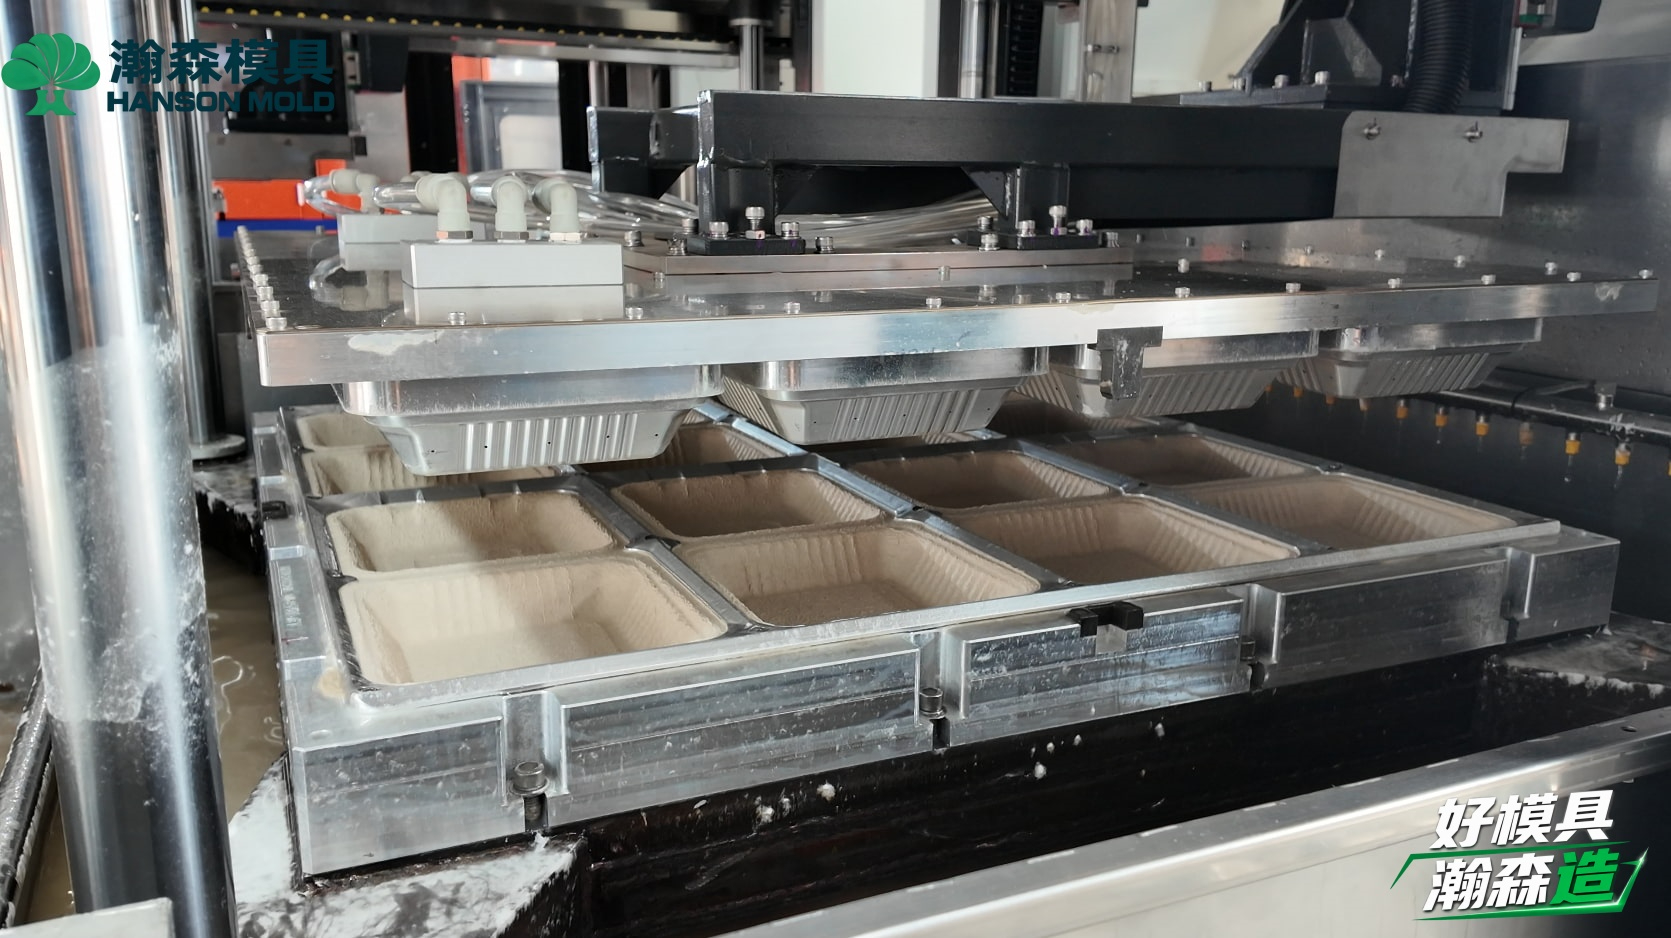
如果同一模次中,某几个特定模穴的产品重量持续偏轻,大概率是排水系统不畅导致该区域有效负压不足:
网面堵塞:长期运行后,细小纤维或未熔解的颗粒容易堵塞网面。需停机进行彻底的清洗工序,检查是否因冲水压力不够导致局部残留。
包网与打孔状态:检查异常模穴的包网是否变形移位。若模穴背部的打孔孔径或分布不合理,会导致局部排水受阻,进而直接影响该区域的吸浆量。
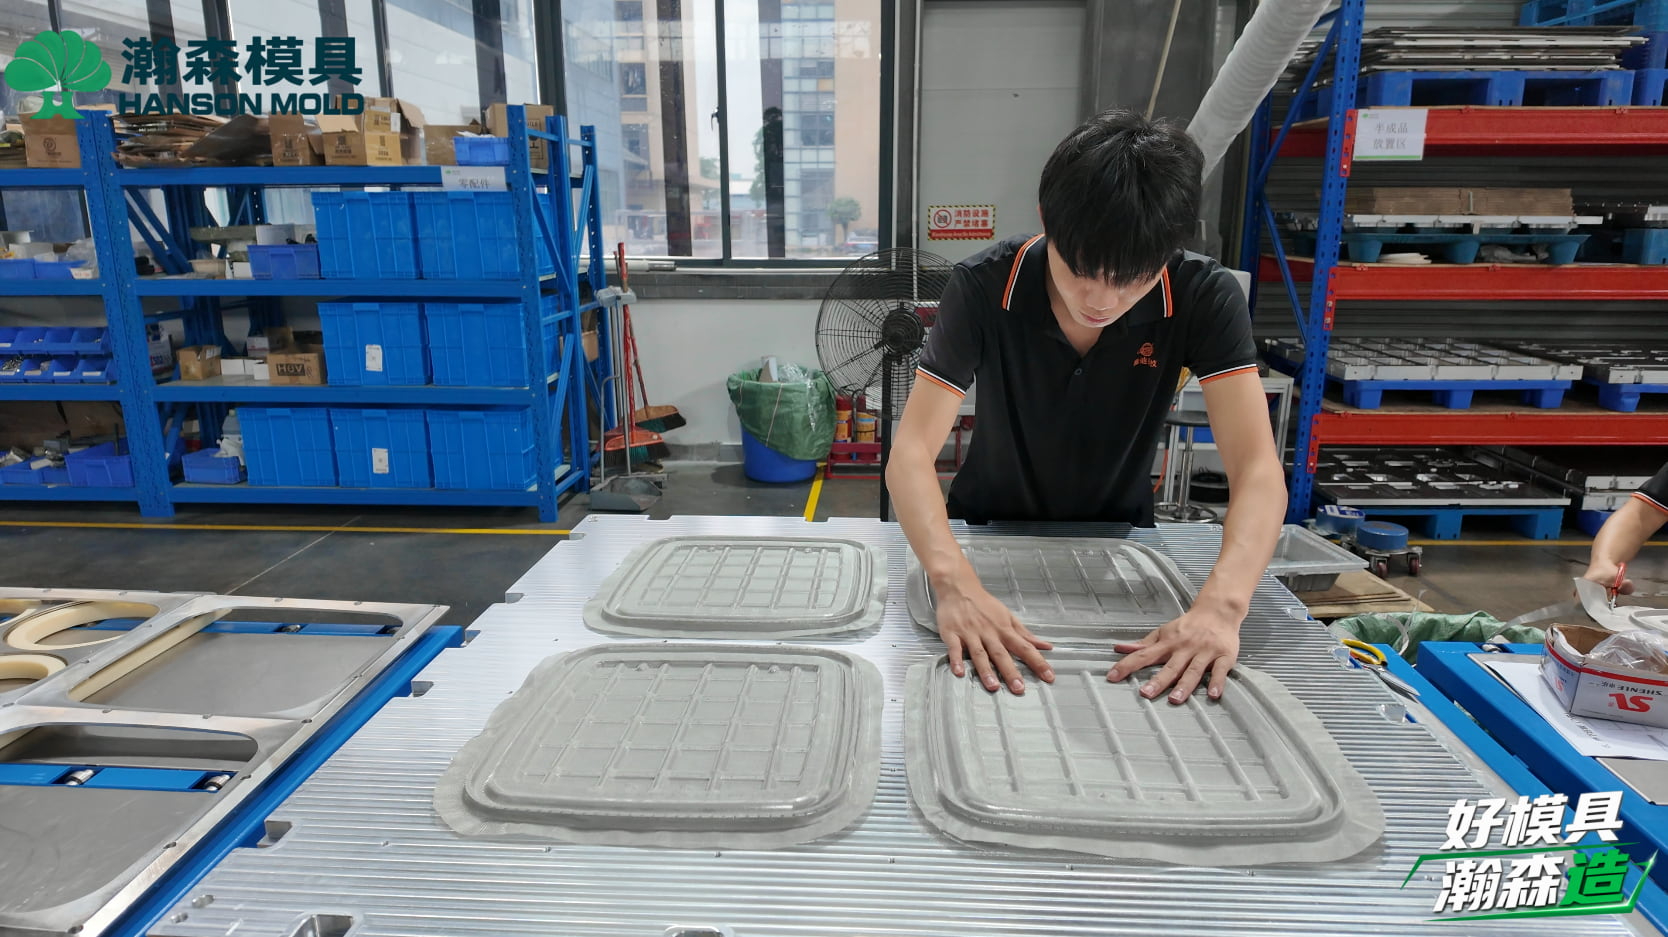
若排除了网面堵塞,且特定工位的重量差异在换网后依然存在,则需评估是否为模具本身的物理磨损或制造公差:
模穴几何差异:多腔模具在粗加工与精加工阶段若未控制好形位公差,不同模穴的体积将存在微小差异,直接导致单个产品重量不一。
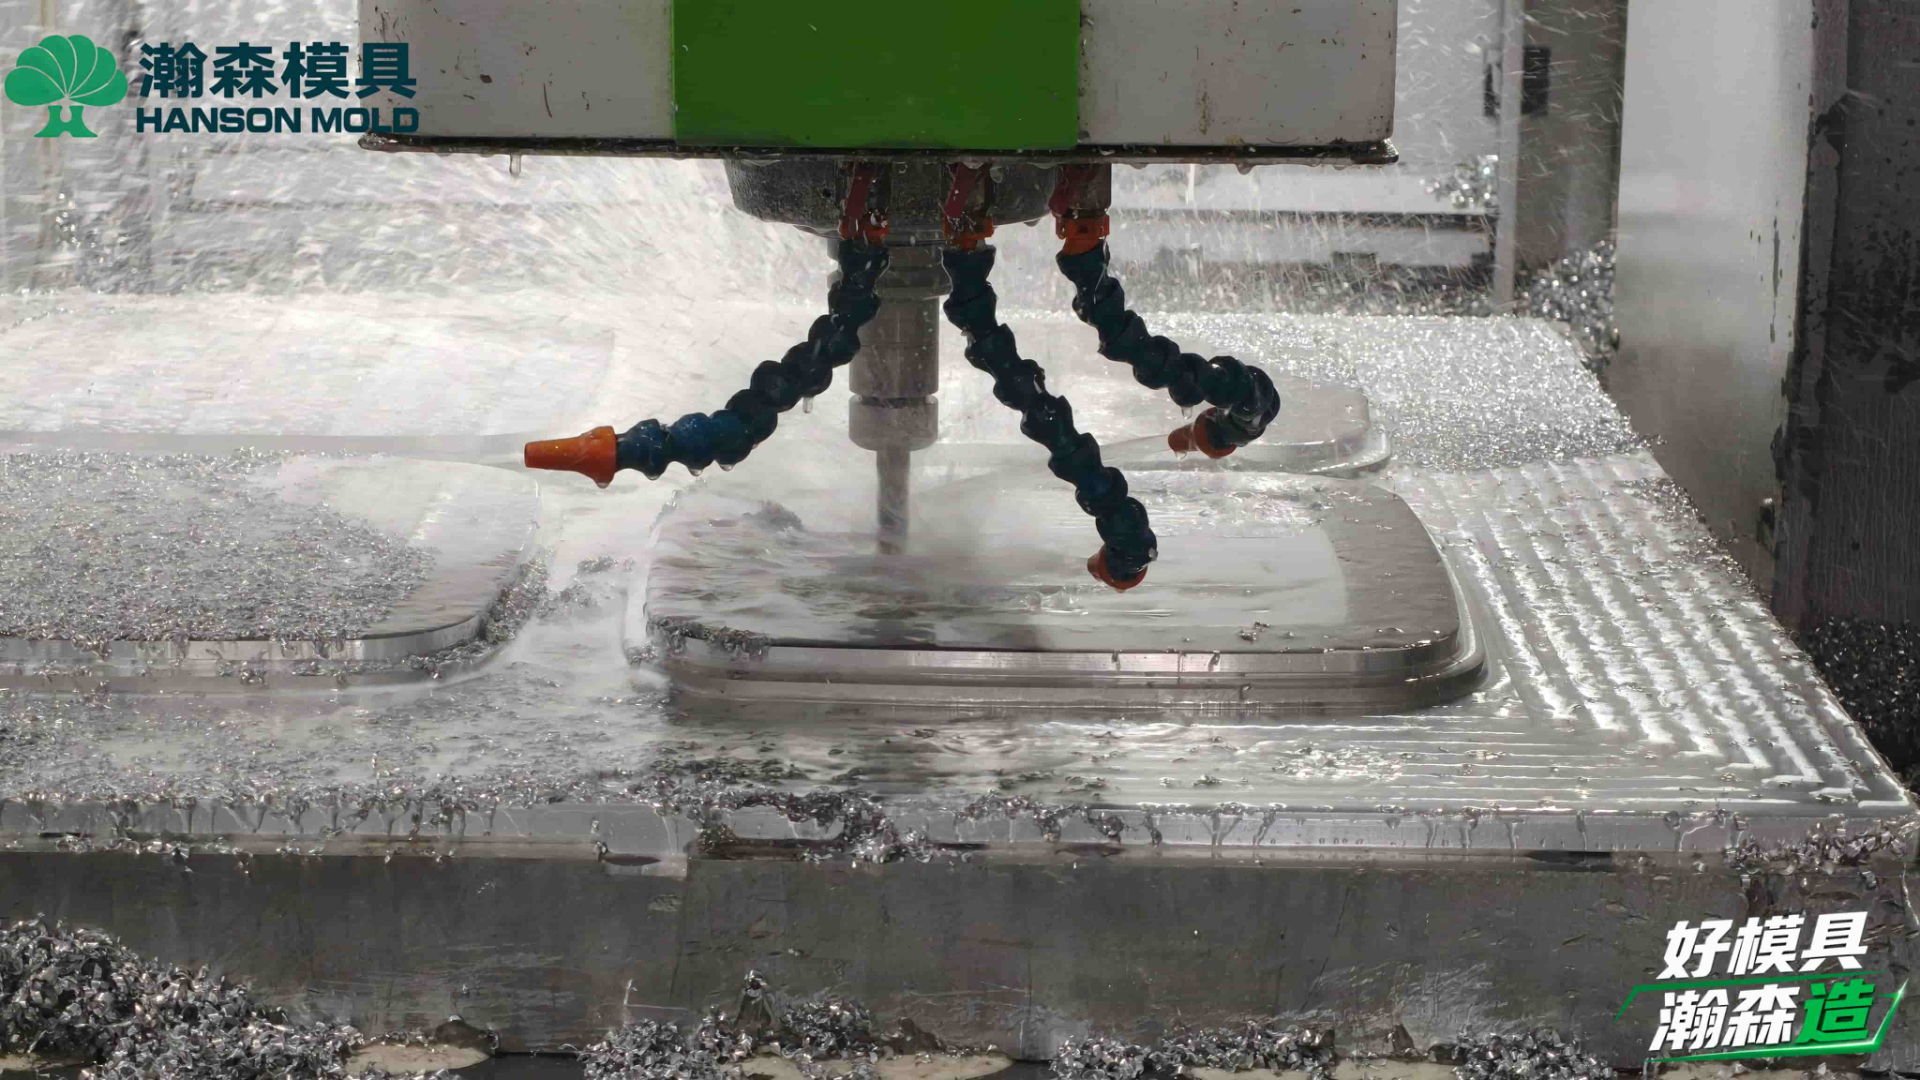
瀚森模具在制造过程中,采用转速高达24000转的高速CNC设备进行精加工,并在3D扫描环节对所有模穴进行体积与轮廓的严苛复检。凭借累计制造500套纸浆模塑模具的经验,我们在试模阶段就会通过精准的数据对比,确保每一腔的重量差异控制在极窄的公差带内。
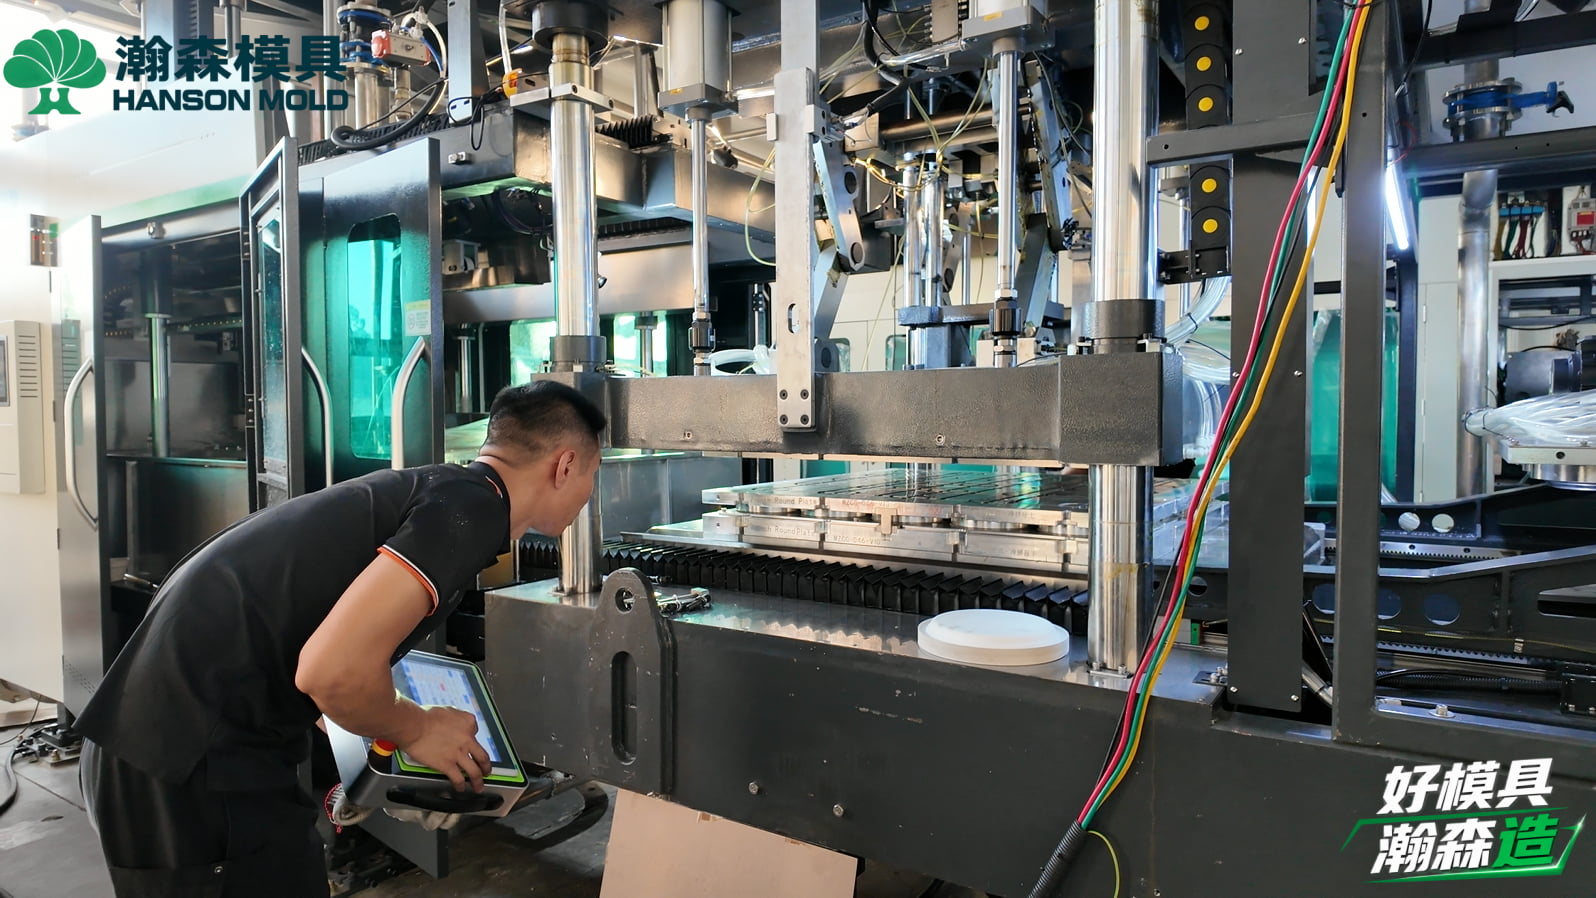
针对非瀚森设备上的旧模,若因早期设计缺陷或打孔不合理导致重量波动,瀚森模具提供旧模优化改造→量产支持的完整业务路径。我们不仅懂模具,更懂工艺与设备协同,可安排资深技术人员提供驻厂调试服务,以现场验证数据为准,切实解决良率难题。
【FAQ】
Q1:为什么刚开机时产品重量正常,连续运行几小时后重量开始下降? A1:这通常与网面堵塞或循环供浆系统的浆料浓度下降有关。连续运行后,细小纤维糊死网孔导致吸浆效率降低;或回浆管控制阀设定不当,导致浆池实际浓度被稀释。
Q2:同一套模具,只有边缘的两个模穴产品一直偏重,如何解决? A2:边缘偏重可能是由于成型机浆池内的液体流场分布不均,边缘浆液堆积;或者是该模穴背部打孔过于密集导致吸浆负压局部过大。建议先检查流场,再利用3D扫描比对异常模穴的结构数据。
Q3:调整吸浆时间后,重量达标了,但产品厚度出现了公差,为什么? A3:吸浆时间只改变了纤维的总沉积量,但如果热压模具的闭合间隙没有同步调整,就会导致产品局部密度变化。纸浆模塑的工艺适配需要成型与热压协同调整,务必以现场验证为准。
产品重量公差难以控制?欢迎致电瀚森模具国内服务热线 400-6556-100,申请旧模诊断或驻厂量产支持,快速提升生产良率。
<关注公众号>
<关注抖音>