


<关注公众号>

<关注抖音>
发布日期:2026-11-13 浏览量:75
纸塑模具穴数越多,单班产量就越高吗?答案是否定的。实际产出的计算公式是:每分钟产出 = 模穴数 × (60秒 / 循环周期) × 良率。盲目要求模具厂家增加穴数,不仅会增加模具的初期投资,如果超出了设备的承载能力,还会导致局部受热不均、抽真空排气不畅,进而拉长循环周期并大幅拉低良率。评估模具是否划算,必须进行系统的产能核算与现场匹配排查。
许多采购在定制纸浆模塑模具时,习惯于在给定的成型机模板上尽可能多地排布产品。比如原本设计4穴的餐盒模具,强行缩减间距排布成6穴。表面上看,单次合模的产品数量增加了50%,但在实际量产中,由于边缘穴位网板的透水性变差或热量流失,生产周期可能从30秒被迫延长到45秒。此时,综合产出不仅没有提升,反而增加了设备的能耗和员工的分拣报废成本。
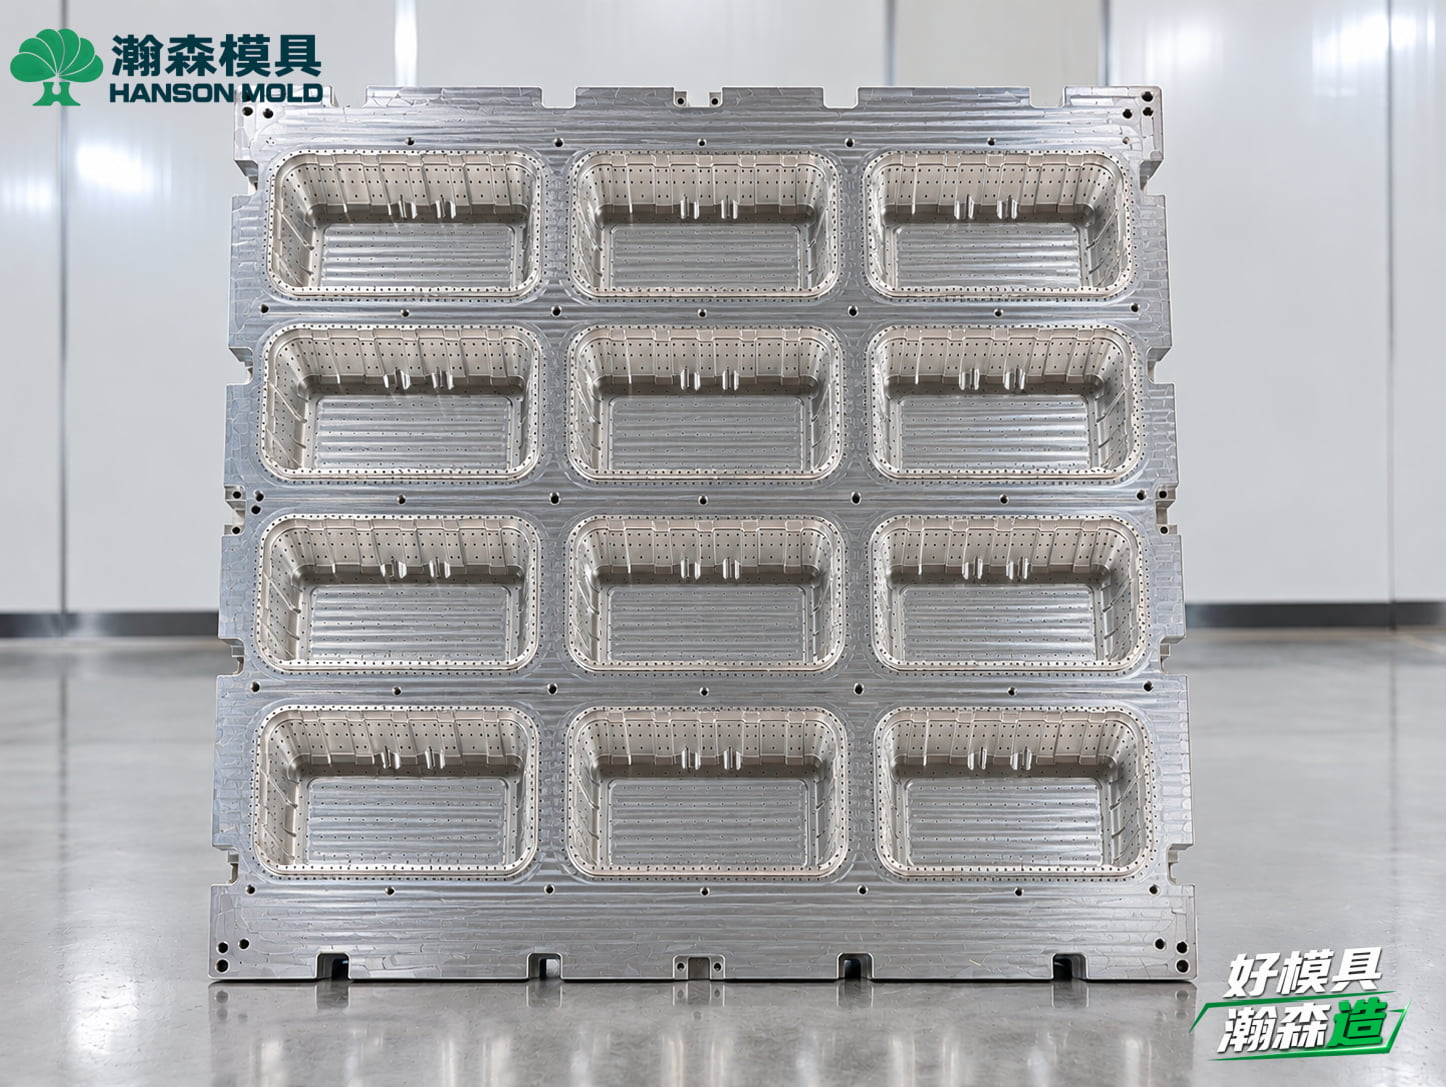
要准确评估模具方案的经济性,请务必在产品开发阶段综合考虑以下四个维度。
产品克重直接影响吸浆成型时的浆料流动。多穴模具的吸浆面积更广,浆池内的液位波动和局部浓度差会放大。特别是在深腔或大克重产品中,如果排布过密,吸浆时中心位置和边缘位置的压力不一致,极其容易出现问题。试模验收时,如果发现“产品在模具上的不同位置显示出显著的重量差异,超过了规格限制。需要进行调整”,这通常就是穴数排布不合理或真空流道设计缺陷造成的。
成型周期是决定产能的核心。增加穴数意味着每次吸浆带出的水分更多,需要更大的真空抽速来脱水,以及更长的热压时间来烘干。如果您的现有设备真空泵功率或加热板功率固定,强加模穴会导致热压温度恢复变慢,迫使操作员延长保压时间。一加一减之间,产能可能不升反降。
模具排布必须与现场设备的有效成型面积以及机械参数高度匹配。排布设计需要预留足够的边缘空间用于切边或冲孔,并留出合理的边料脱落通道。此外,多穴复杂模具可能会增加整体厚度,采购时必须核对设备的模具闭合总高度及可调行程,确保设备合模到位且能顺利进行模具脱模。
在实际量产中,良率的微小下降会吃掉多穴带来的所有利润。多穴数对模具加工精度提出了极高要求。如果同一套模具不同穴位的模具间隙存在公差,就会导致部分产品厚度超标或压不实。瀚森模具通过10位资深设计师把控前期排布,结合高速CNC加工(设备最高转速可达24000转),确保多穴模具的公差极小化,从源头上保障量产良率。
无论您是将新模具适配瀚森设备,还是装载到非瀚森设备上,试模时请严格遵循以下排查清单:
单穴克重独立称量:不要只看总重量,必须将每个模穴打出的样品单独称重。
厚度与间隙检测:使用塞尺检查上下模在工作状态下的模具间隙,排除机台锁模力不均带来的干扰。
外观与浮雕检查:若边缘穴位出现模具浮雕不清,优先检查该区域的真空孔是否被异物堵塞,或加热管是否工作异常。
排障优先级提示:不要一出现次品就盲目返修模具。按照“浆料浓度与克重 → 抽真空度与时间 → 设备可调行程与合模平整度 → 模具孔位与包网”的顺序进行排查,以现场验证为准。
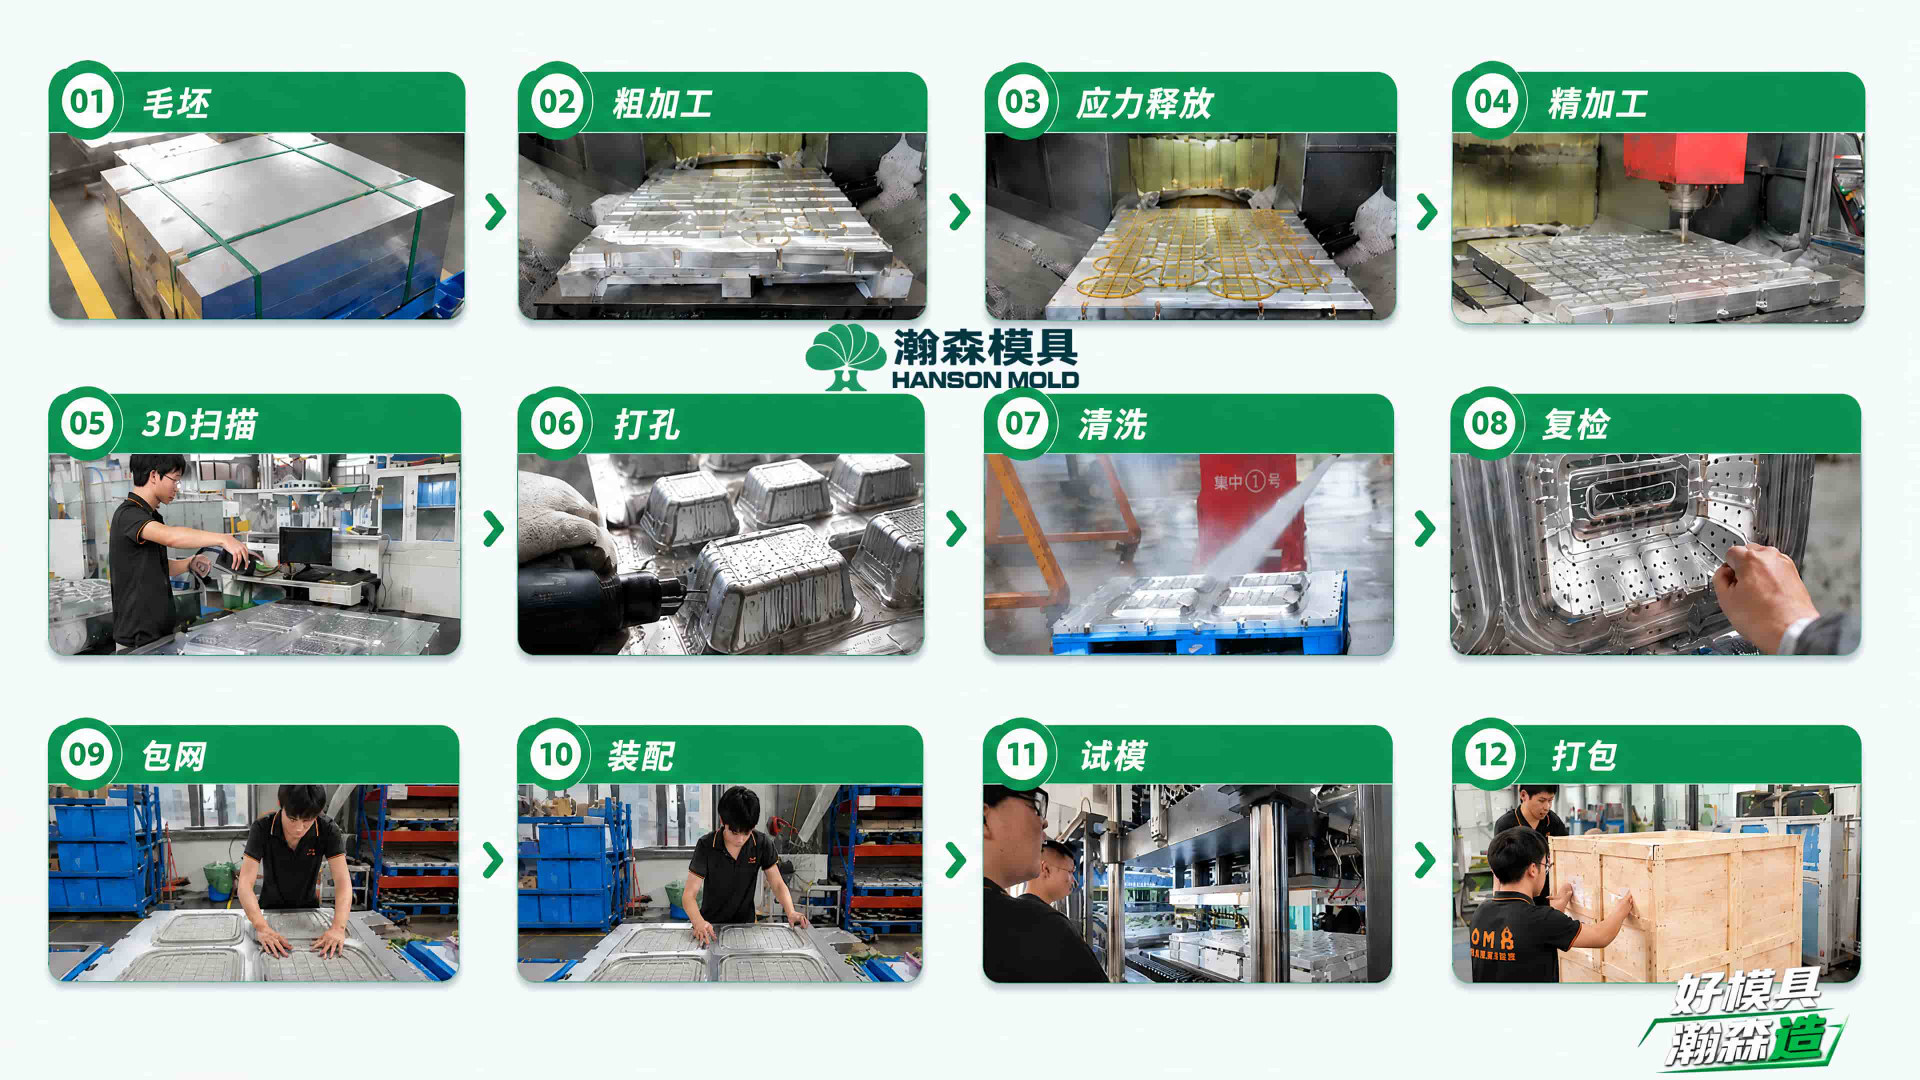
对于需要量产稳定性的纸塑工厂,瀚森模具提供一站式支持。我们拥有独立的模具事业部,累计制造500套纸浆模塑模具,服务涵盖从产品开发、整套模具服务到最终的量产支持。无论是匹配自有设备,还是针对非瀚森设备提供“产品开发→整套模具服务→量产支持”或“旧模优化改造→量产支持”,我们均遵循严格的12道制造节点(毛坯→粗加工→应力释放→精加工→3D扫描→打孔→清洗→复检→包网→装配→试模→打包),通过3D扫描检测等手段,杜绝多穴模具由于精度问题导致的投产失败。
FAQ
问:如果产品在模具上的不同位置出现显著的重量差异,应该怎么调机? 答:首先核查浆池内搅拌器是否造成局部浆料浓度过高。其次检查模具对应位置的背侧滤水孔和真空抽水通道是否通畅。如果在同等真空条件下依然存在差异,需要重新评估各模穴的流道设计和包网平整度,并根据现场结果进行工艺参数补偿。
问:增加模具穴数会导致模具间隙发生变化吗? 答:理论上设计值不会变,但在实际热压过程中,多穴增加了总受力面积。如果现有设备的锁模压力(吨位)不足以克服增加的面积阻力,就会导致合模不到位,造成实际模具间隙变大,使得产品变厚、压不结实或浮雕不清。
问:非瀚森的纸塑设备可以直接定制瀚森模具吗? 答:可以。我们的适用业务路径包含“新模+非瀚森设备”,从产品开发到整套模具服务,再到您工厂的现场量产支持。只需在定制前提供贵司设备的模具闭合总高度、可调行程及模板尺寸等机械参数即可。
避免多穴陷阱,确保量产良率。瀚森模具为您提供专业的模具排位评估与打样支持。如需旧模诊断或新模定制评估,请拨打国内支持热线:400-6556-100。
<关注公众号>
<关注抖音>