


<关注公众号>

<关注抖音>
发布日期:2026-10-23 浏览量:53
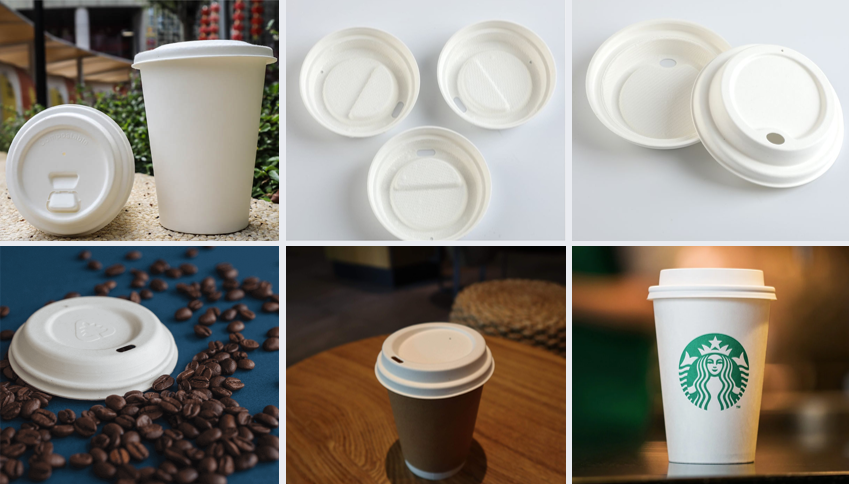
纸浆模塑杯盖是近年来需求增长迅速的包装品类,但其生产门槛远高于普通工业缓冲包装。杯盖的核心功能是覆盖杯口并保持密封,这就要求产品在具备良好外观的同时,必须保持极高的尺寸稳定性和一致性。
一条高效的杯盖生产线,不仅需要解决基础的脱水与热压问题,还要处理后段的切边、检测与包装。在评估和采购纸浆模塑杯盖设备时,建议优先确认以下5个核心条件。
评估杯盖设备的产能,不能像餐包或干压产品那样采用“吨/天”作为主要衡量单位。杯盖单件克重轻、需求量大,真正具有商业指导意义的指标是每天(通常按24小时计)的实际产出件数。
理论上的成型循环时间并不能直接等同于日产能。实际产量会受到模穴数量、热压时间、切边速度以及设备有效运行率的共同影响。作为纸浆模塑总包专家,瀚森纸塑推出的 ZAKS-9595 纸浆模塑杯盖设备,在合适产品及生产条件下,单机24小时产量可达到10–12万个,能够有效匹配杯盖产品的高吞吐量量产需求。
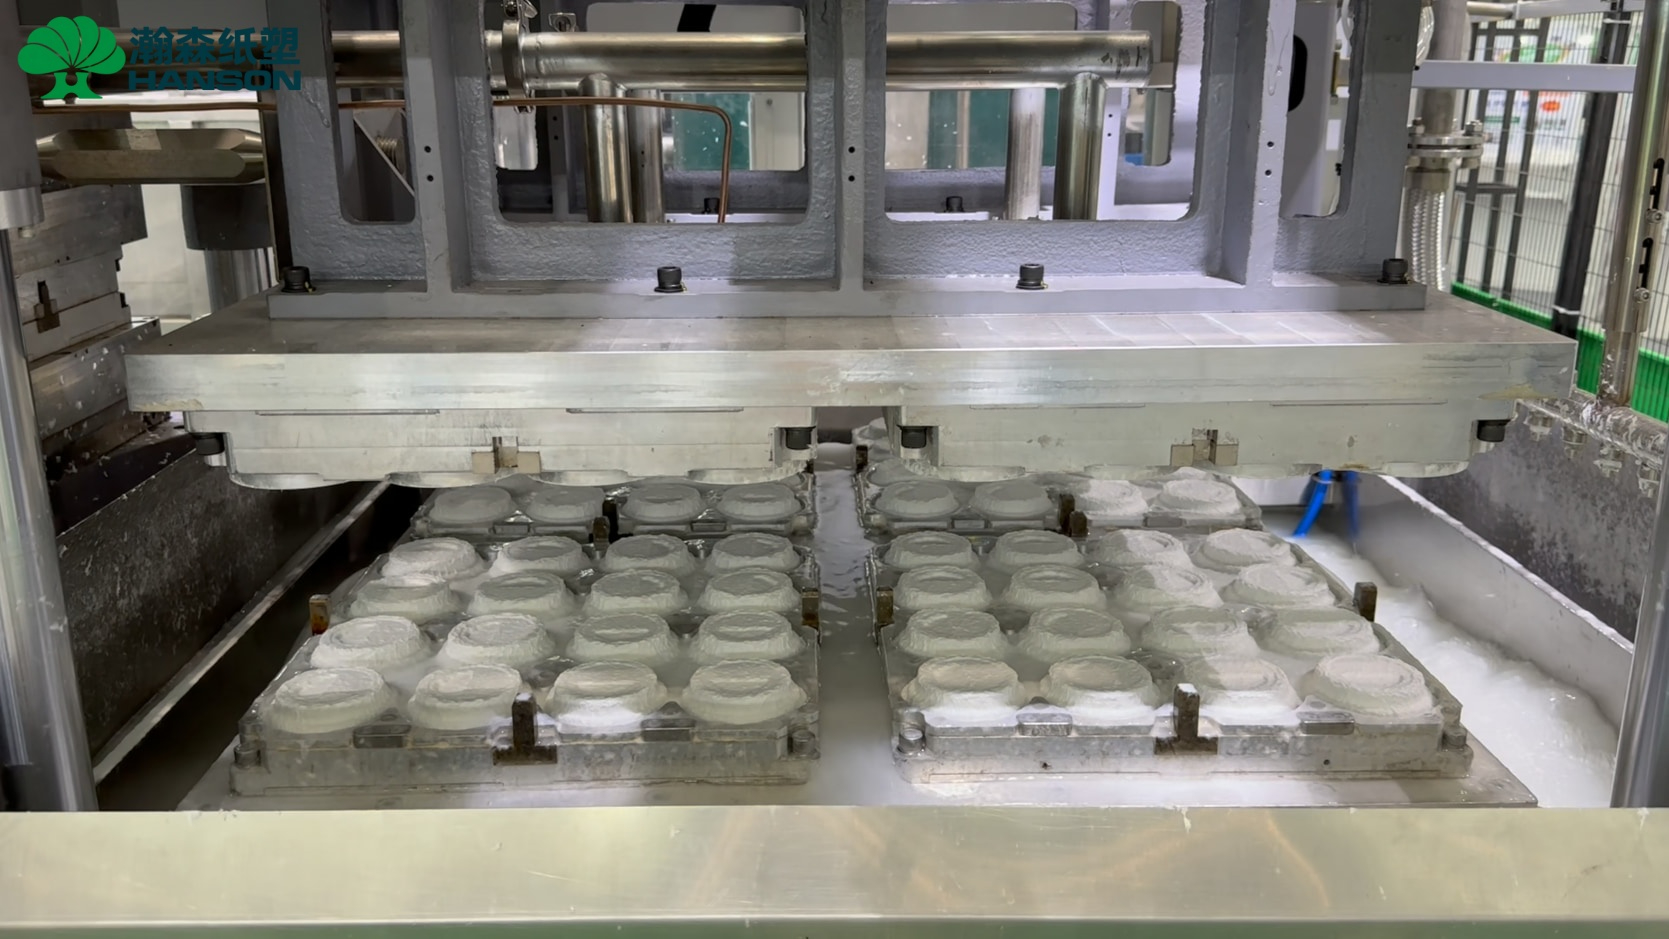
杯盖在使用中需要与纸杯边缘精准卡扣,尺寸公差过大会导致漏液或无法盖紧。这种精度要求不仅依赖于设备的锁模力与平行度,更取决于模具设计与热压工艺。
湿胚在进入热压模具后,水分在高温和高压下迅速蒸发,纤维发生收缩并最终定型。模具的排湿通道设计、温度分布的均匀性以及热压时间的控制,都会直接影响杯盖最终的尺寸稳定性。设备选型时,应考察供应商是否具备设备与模具协同开发的能力,以确保量产中的产品一致性。
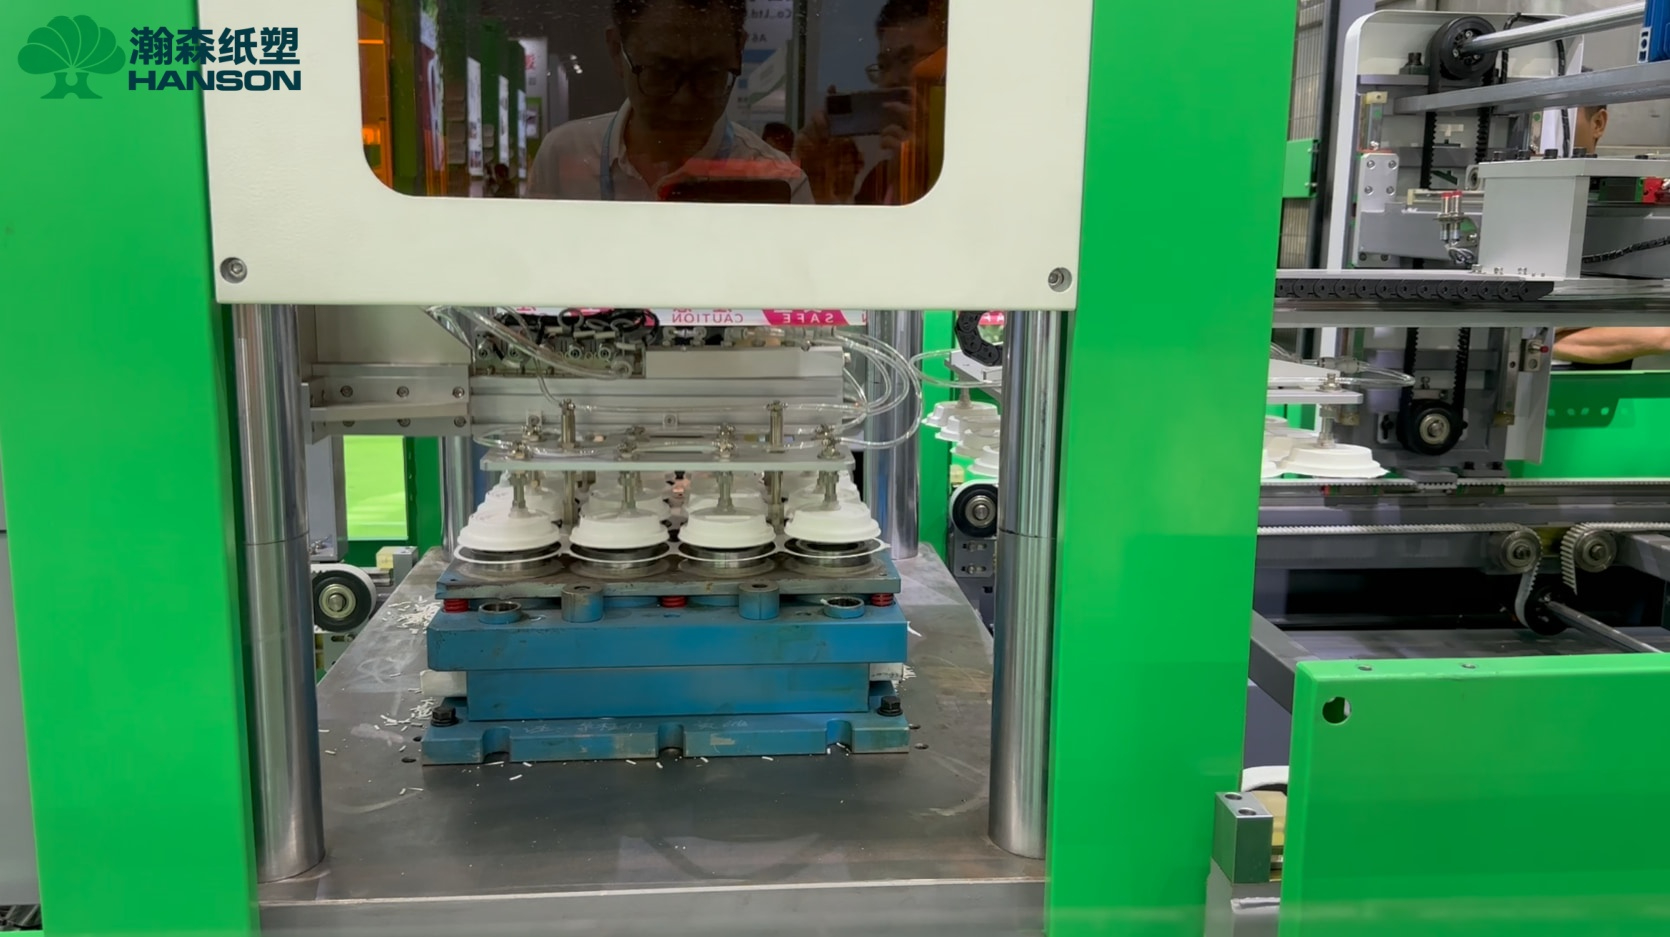
绝大多数纸浆模塑杯盖在热压完成后,边缘都会带有工艺边或毛边。杯口边缘直接与消费者接触,粗糙的边缘不仅影响开盖体验,还会破坏整体包装的密封性。
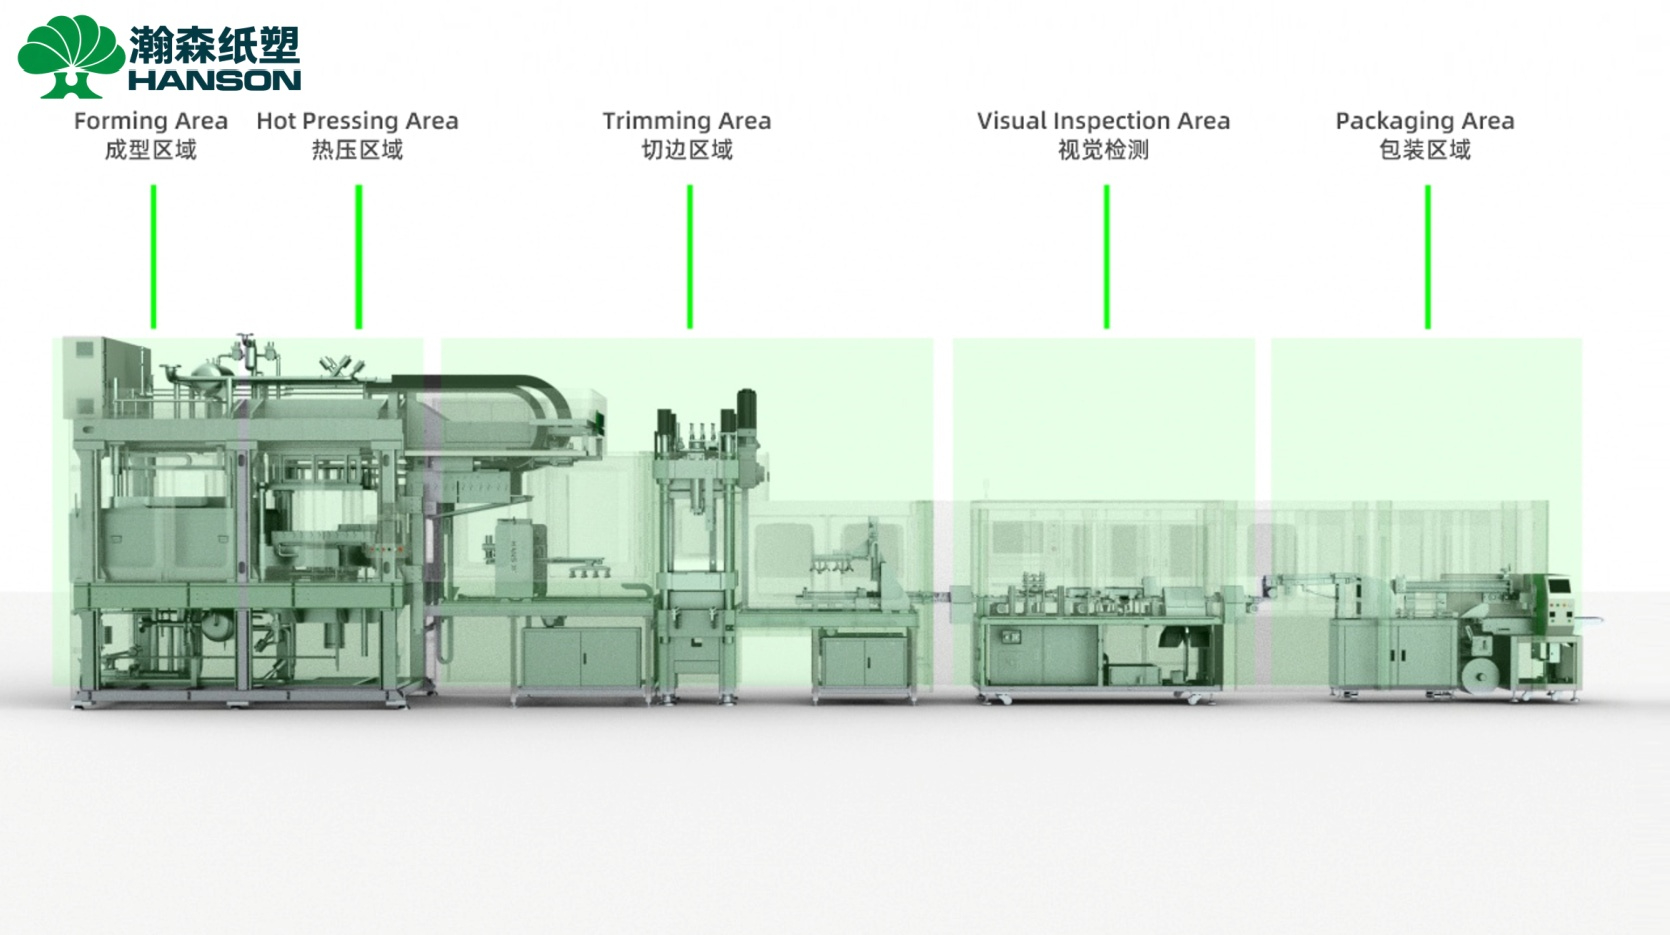
因此,杯盖设备通常需要集成切边工序。目前,伺服冲切是杯盖高精度切边的主流方案。伺服驱动能够提供更精准的位置控制和稳定的冲切压力,确保每个杯盖的切口平滑、整洁。在自动化产线中,冲切工位必须与成型、热压工位的节拍完全匹配,避免因切边速度跟不上而导致整线产能下降。
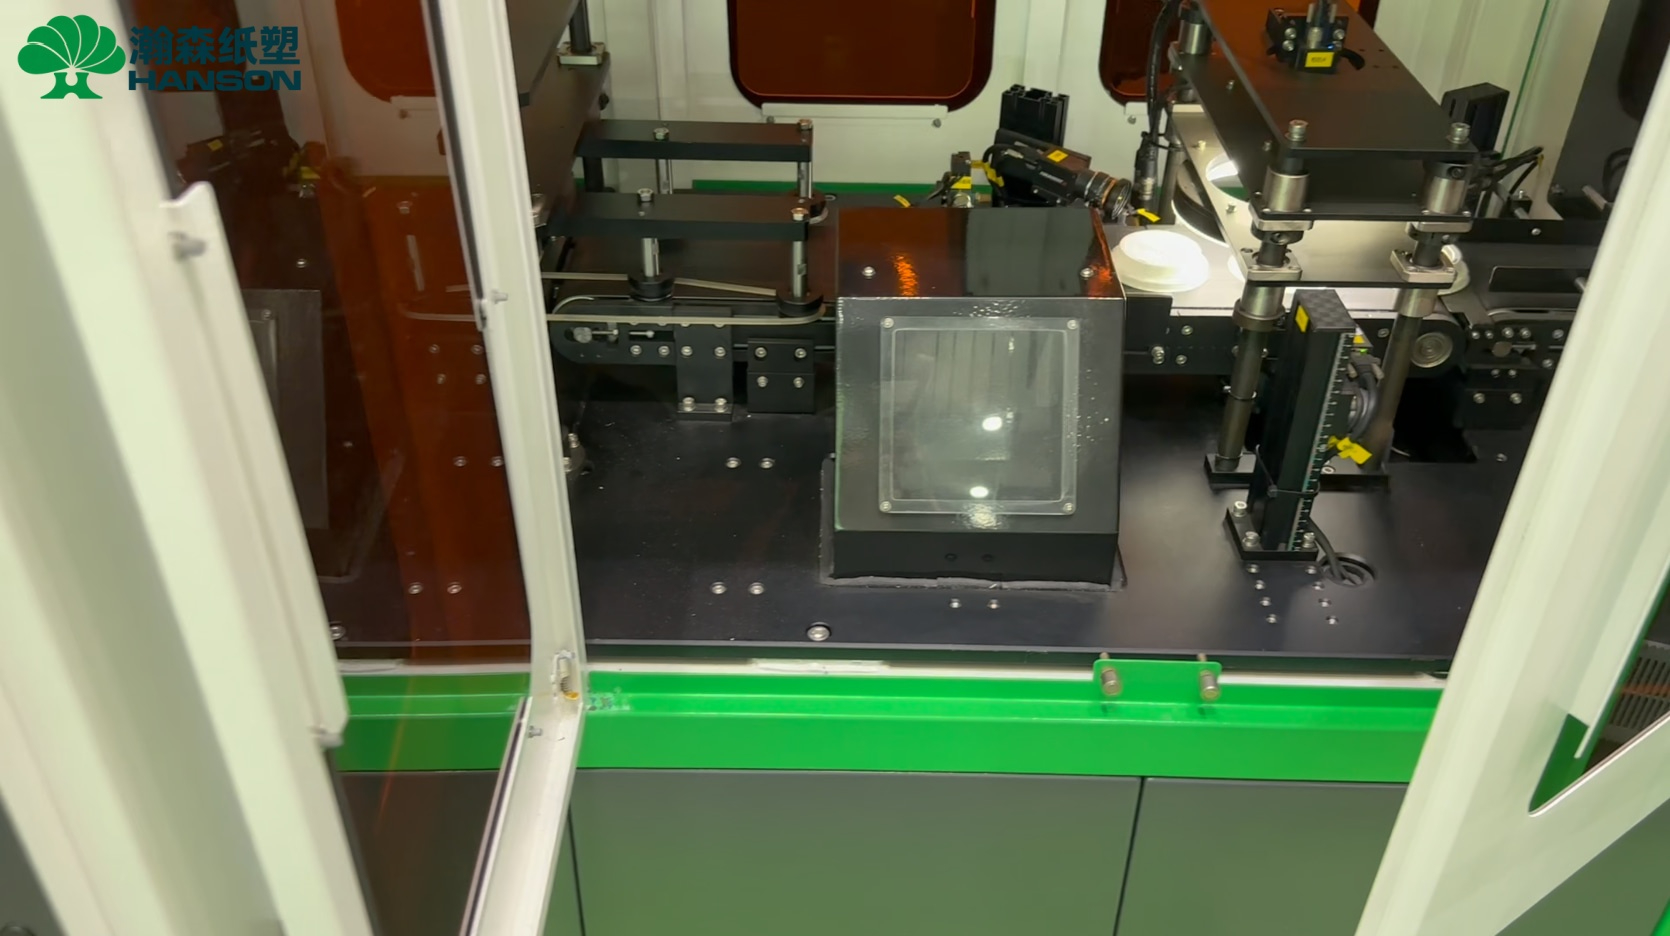
当一台设备每天产出十几万个杯盖时,依靠人工进行全检不仅成本极高,而且容易出现漏检。杯盖上微小的破损、黑点或切边偏差,都可能导致整批产品遭到客户退货。
高标准的杯盖自动化生产线应配备机器视觉检测系统。通过在切边后工位集成视觉相机与算法,设备可以在线识别外观缺陷及尺寸偏差,并自动剔除不合格品。这不仅保障了出厂良率,也为后续的自动包装扫清了障碍。
杯盖生产的利润空间高度依赖于规模效应和成本控制。如果前端成型极快,但后端需要大量人工进行收集、检测和装袋,整条产线的经济性就会大打折扣。
评估杯盖设备时,应着眼于完整的工艺闭环。瀚森纸塑 ZAKS-9595 实现了高度的自动化集成,将成型、热压、切边、视觉检测和包装整合在连续生产体系中。这种无缝衔接减少了人工干预,降低了二次污染风险,真正实现了从浆料到成品的自动化量产。
1. 纸浆模塑杯盖设备和杯托设备是同一种机器吗? 不是。杯盖要求高表面质量、高尺寸精度,并且必须经过精密的切边和检测,通常使用高集成度的自动化专用设备(如 ZAKS-9595)。而杯托主要用于承重和缓冲多杯饮料,通常采用干压或半干压工艺生产线,两者的产品定位、成型逻辑和后工序完全不同,不能混用设备。
2. 一台杯盖设备一天能生产多少个? 实际产能取决于杯盖的尺寸、克重、模具配置及生产节拍。以瀚森纸塑 ZAKS-9595 为例,在合适的生产条件下,其24小时标准产能可达 10–12 万个。
3. 为什么杯盖生产线一定要强调视觉检测? 杯盖属于高速量产且对一致性要求极高的小型制品。视觉检测能实时拦截黑点、破损和尺寸异常,避免不良品混入包装。在日产十几万个的节拍下,人工全检不具备可行性,视觉检测是确保出厂良率的核心配置。
采购纸浆模塑杯盖设备,绝不是简单对比哪台机器的参数更漂亮,而是要评估产线是否能解决从尺寸定型、切边、缺陷检测到自动包装的完整量产痛点。只有前端成型与后工序自动化完美协同,才能在控制成本的同时,稳定输出符合严苛密封要求的杯盖产品。
如果你已经有具体的杯盖产品 3D 图、样品或明确的目标日产能,瀚森纸塑可以根据产品结构与工艺要求,为你评估从成型、伺服冲切、视觉检测到自动包装的完整产线配置。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>