


<关注公众号>

<关注抖音>
发布日期:2026-10-23 浏览量:39
纸浆模塑杯盖是当前包装行业中技术门槛较高的细分品类。很多新入局的投资者在设备选型时,往往容易陷入一个误区:把杯盖简单等同于“小尺寸的餐盘”或“杯托”,从而只对比设备单价和理论成型速度。
事实上,杯盖与杯托是完全不同的两种产品。杯托的核心功能是承重与缓冲,通常采用干压或半干压工艺即可满足需求;而杯盖的核心功能是覆盖杯口,必须具备极高的尺寸稳定性、卡扣密合度以及光滑的边缘。因此,在规划纸浆模塑杯盖项目时,成型、精度控制与后工序自动化必须作为一个完整的制造系统来考量。
纸浆模塑杯盖在使用中面临的最直接挑战是:防漏与密封。这就要求杯盖不仅要在成型时具备精确的轮廓,更要在热压后保持极高的尺寸稳定性。
如果设备的热压温度控制不均、模具平行度不够,或者脱水不彻底,都会导致杯盖在脱模或冷却后发生微小变形。即使是零点几毫米的公差,也会导致卡扣无法紧密咬合纸杯边缘,最终造成漏液。因此,一台合格的纸浆模塑杯盖设备,必须能够提供精准的热压控制与极高的模具适配能力,以确保大批量生产时的产品一致性。
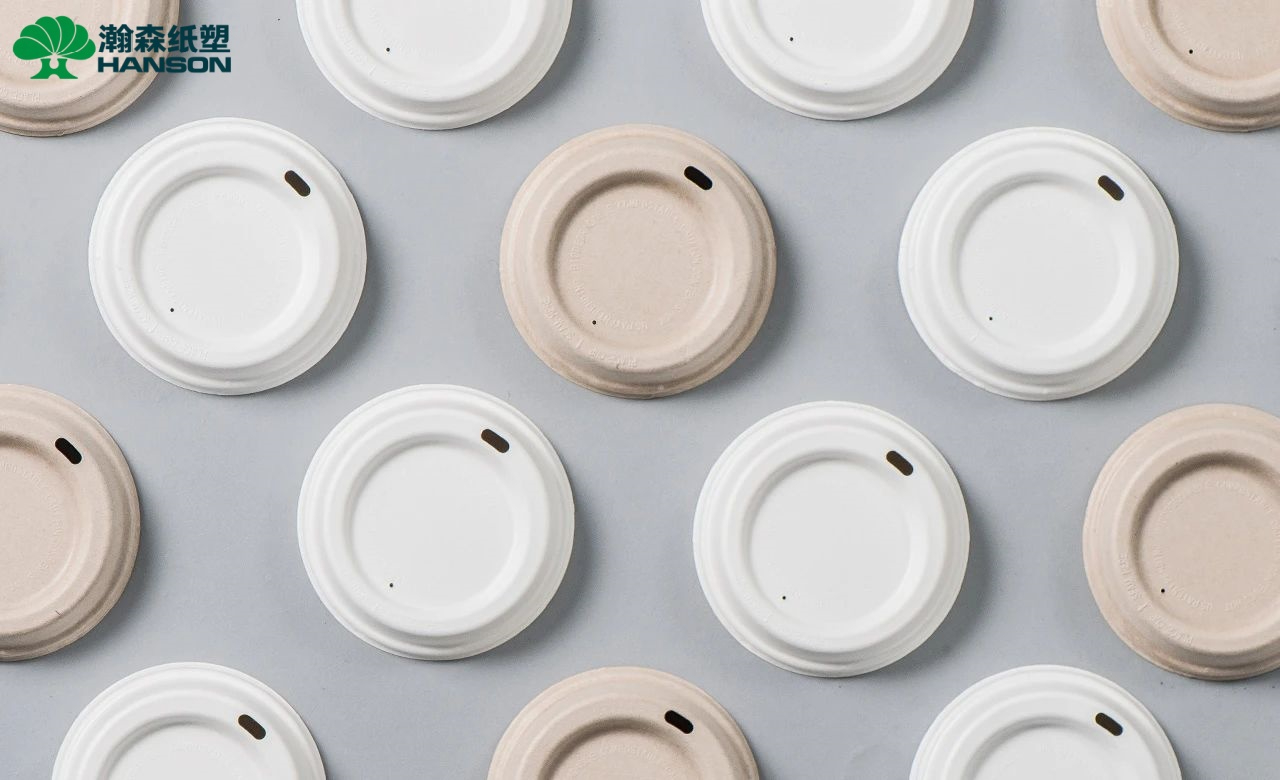
在杯盖生产中,理论成型循环时间往往具有欺骗性。客户经常问:“这台机器一天能生产多少个?”如果仅通过成型次数乘以模穴数来计算,得出的只是“湿胚数量”,而不是“实际成品数量”。
杯盖的实际日产能受到以下几个核心环节制约:
热压时间:杯盖要求更高的致密度,热压排湿时间无法无限压缩。
切边速度:杯盖边缘必须光滑无毛刺,后道切边速度如果跟不上成型速度,前端机器只能降速等待。
检测效率:杯盖的缺陷检测(如毛边、破损、变形)如果依赖人工,将成为整条生产线最大的产能瓶颈。
因此,杯盖产能的提升,实质上是整条生产线在各个工序之间达到节拍平衡的结果。
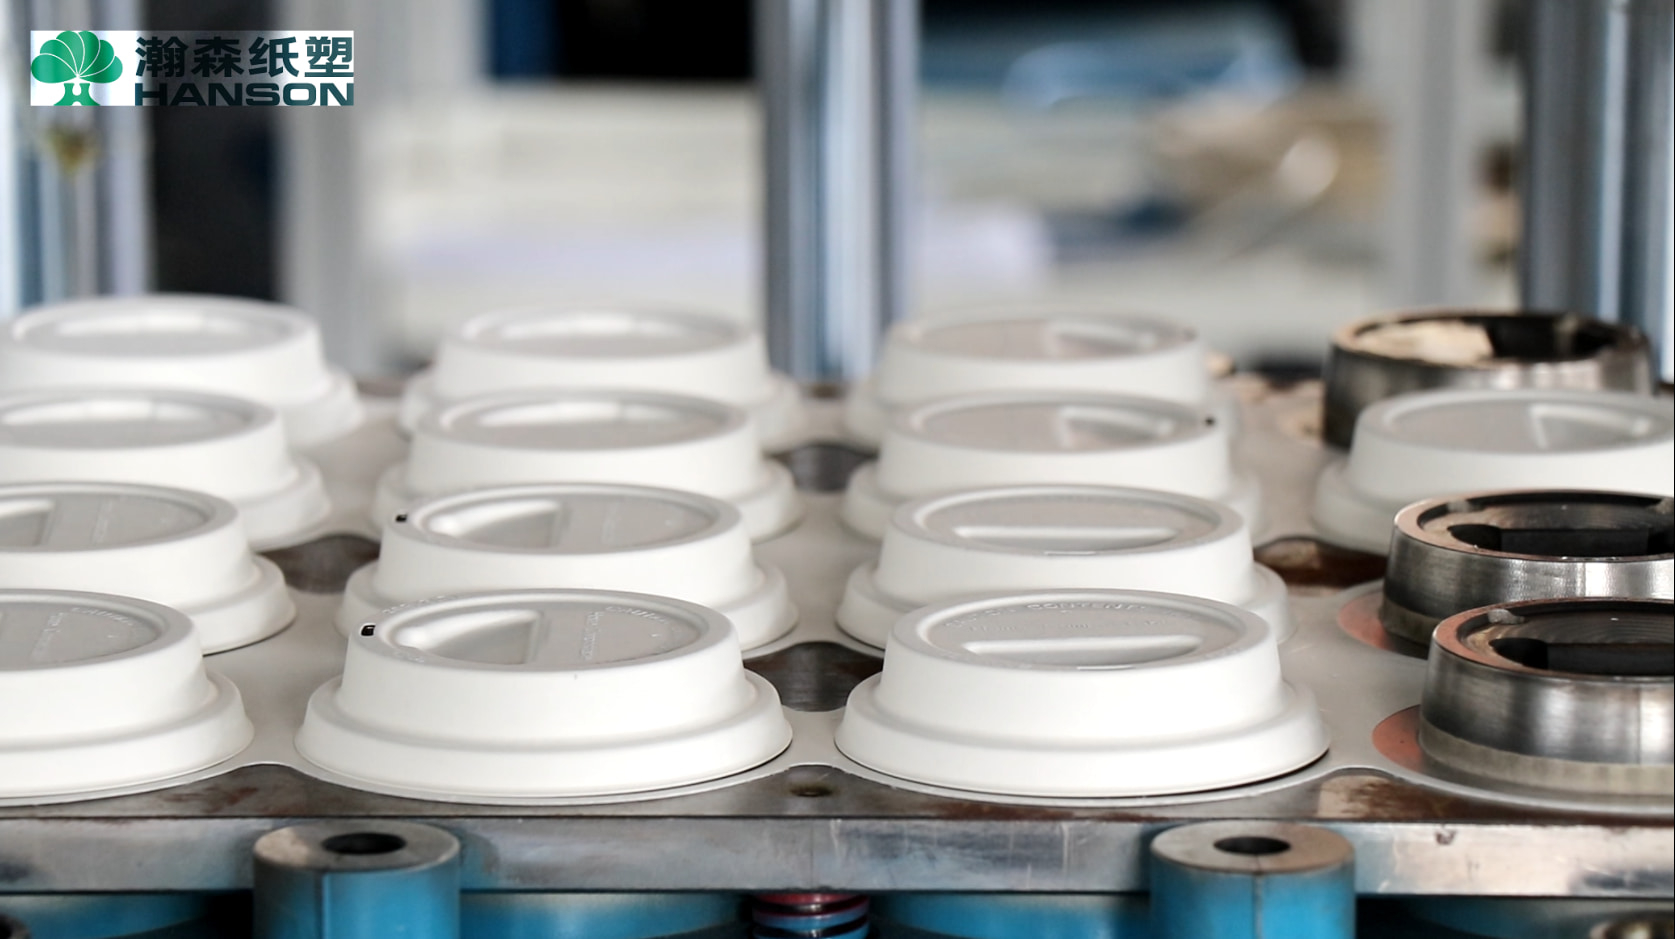
对于高件数、小尺寸的杯盖产品来说,依靠人工进行后工序流转是不切实际的。一旦人工搬运介入,不仅会大幅增加生产成本,还会带来极高的次品率风险。
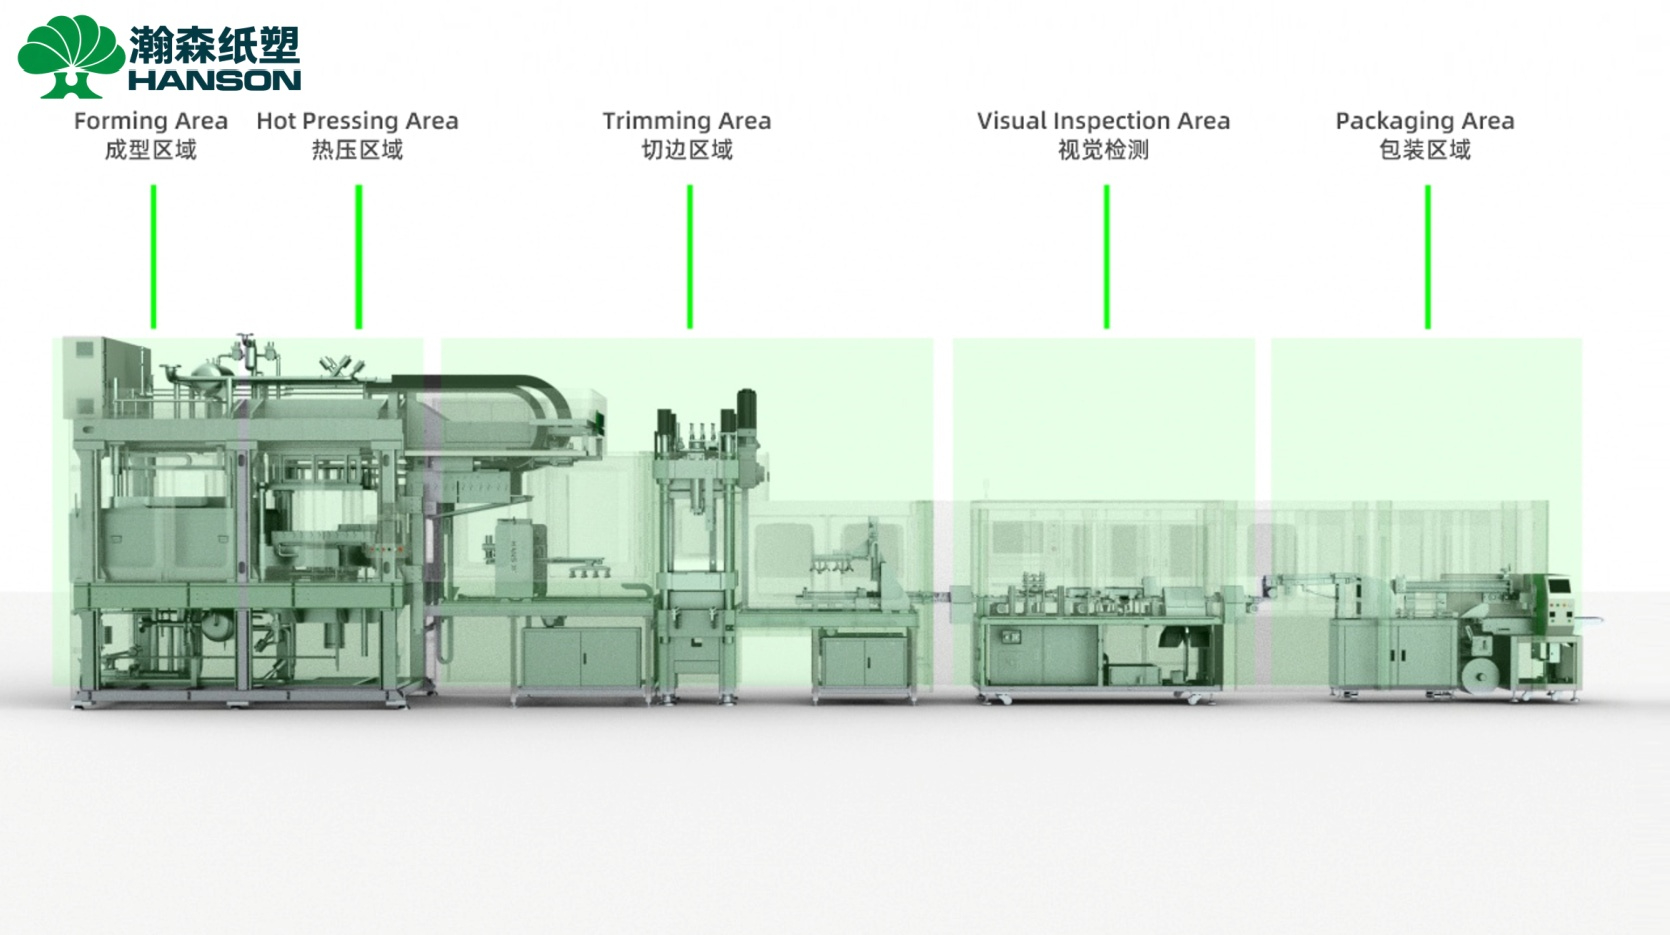
一个成熟的纸浆模塑杯盖生产路线,必须高度集成以下自动化工序:
伺服冲切:提供比传统机械切边更精准的切边效果,确保杯盖边缘平滑,不影响饮用体验。
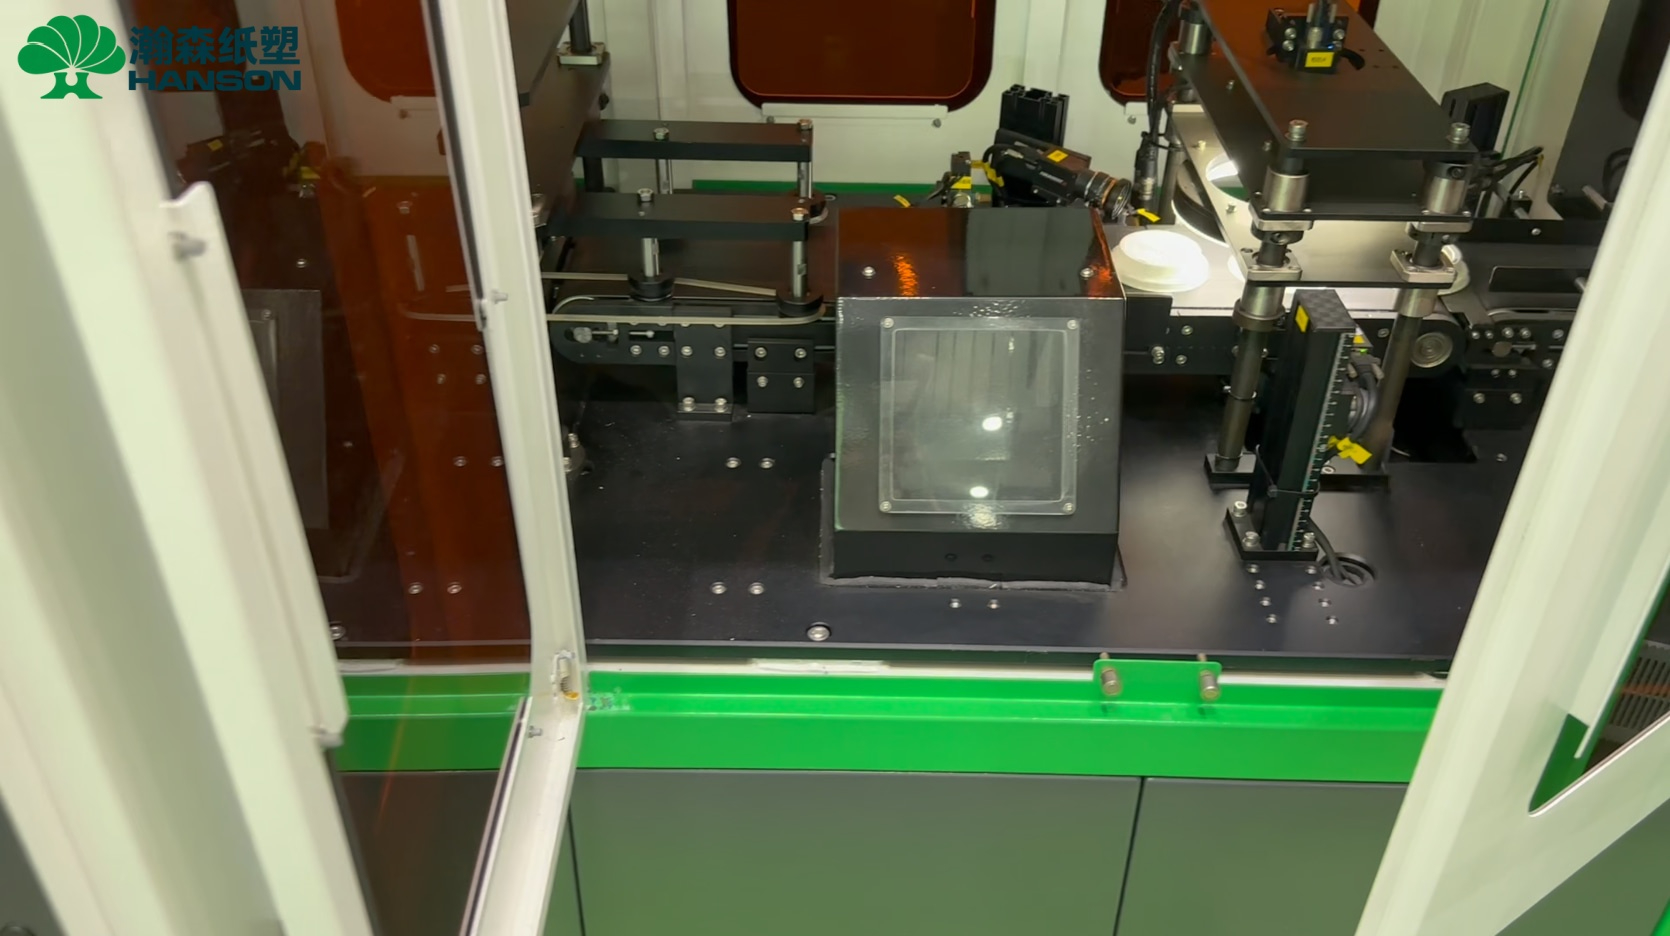
视觉检测:引入工业视觉系统,在切边后自动识别不良品,将残次品剔除,保证最终交付品质。
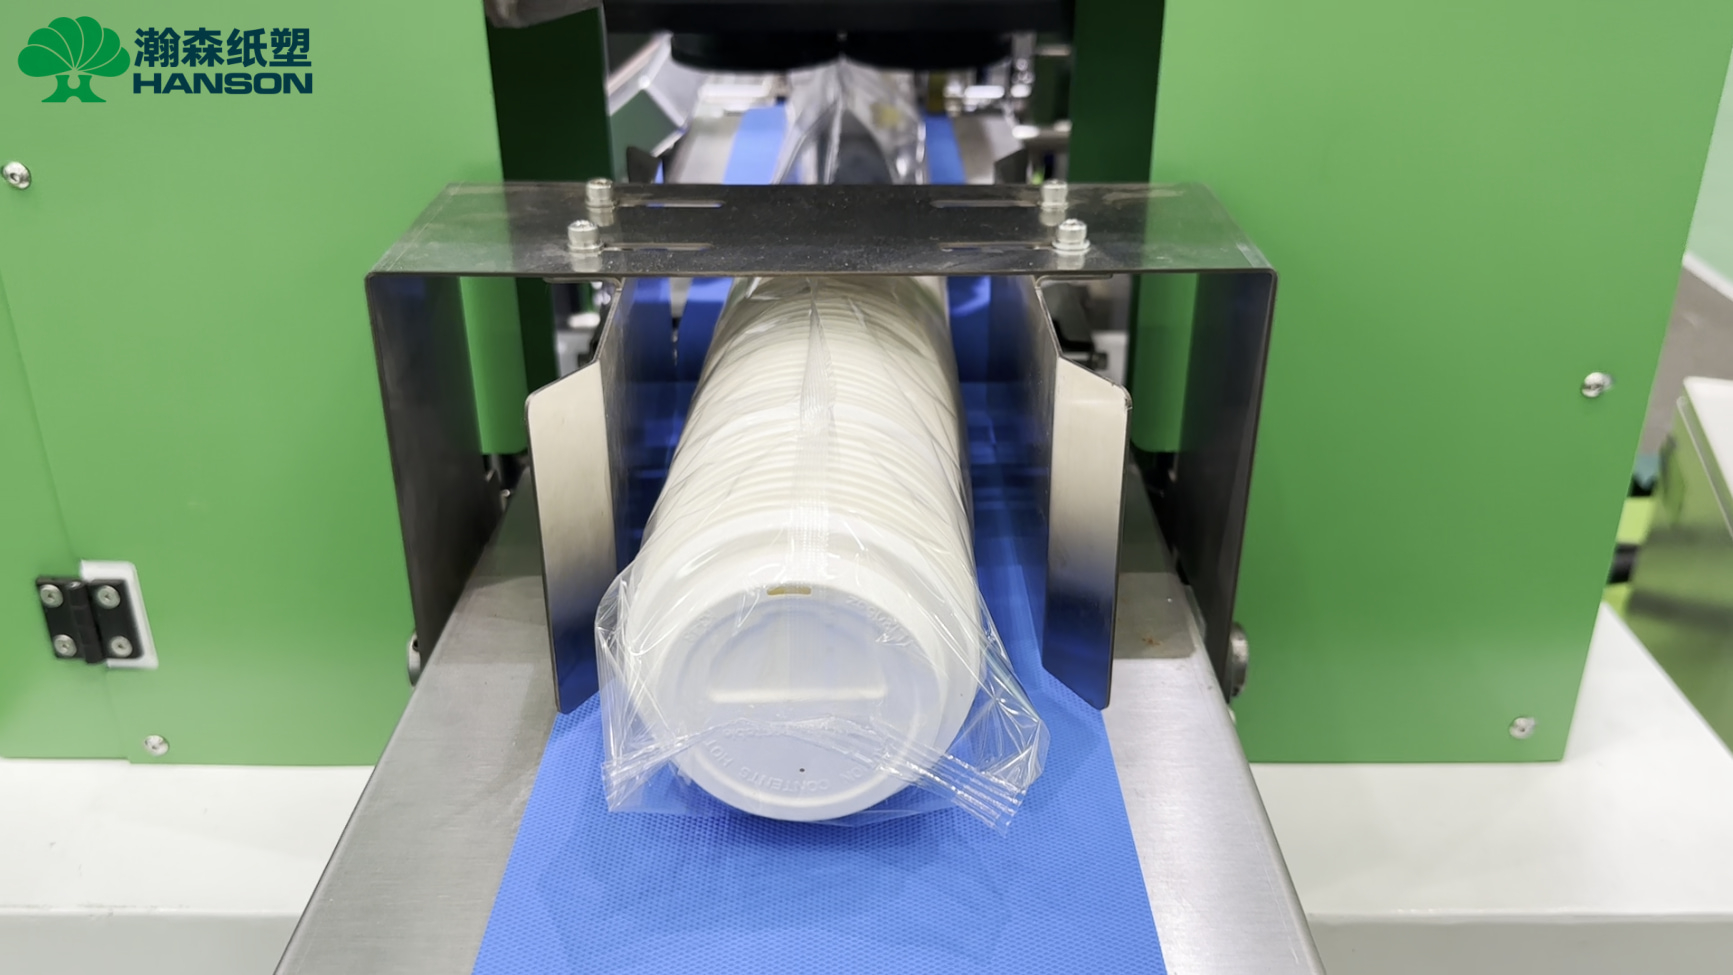
自动堆叠与包装:合格品自动完成计数、堆叠并进入包装环节,实现连续不间断的量产。
针对杯盖项目对产能、精度与自动化的系统性要求,瀚森纸塑推出了 ZAKS-9595 纸浆模塑杯盖自动化设备。
作为专为杯盖等高要求产品设计的量产平台,ZAKS-9595 的台面尺寸为 950 × 950 mm,在合适的产品和生产条件下,其 24 小时产能可达到约 10–12 万个。
该设备最大的优势在于打破了工序孤岛,将“成型 → 热压 → 切边 → 视觉检测 → 包装”深度集成。通过高精度伺服冲切技术保证杯口边缘质量,并配合自动视觉检测系统,剔除不合格产品。这种高度自动化的连续生产模式,不仅有效解决了人工检测效率低下的瓶颈,更让整条生产线的实际良率与稼动率得到了保障。
纸浆模塑杯盖和杯托能不能用同一种设备生产? 不建议。杯盖强调尺寸精度、密封卡扣和边缘切边,需要集成热压、冲切与视觉检测的专用自动化设备(如 ZAKS-9595);而杯托主要用于承托多杯饮料,强调承重缓冲,通常使用全自动干压或半干压生产线即可。两者产品需求与工艺路线完全不同。
纸浆模塑杯盖设备一天能生产多少个? 以瀚森纸塑 ZAKS-9595 杯盖设备为例,在 24 小时生产条件下,产能可达到约 10–12 万个/天。但实际产量仍会受到具体杯盖尺寸、产品重量、模具配置及工厂有效运行时间的影响。
为什么杯盖生产线必须配备视觉检测? 杯盖属于高频使用且件数极大的食品接触产品。任何微小的毛边、缺口或尺寸变形都会导致杯口漏水。在大规模连续生产中,人工肉眼无法以每分钟数百个的速度完成高精度检测,因此工业视觉检测是保证杯盖交付良率的必备环节。
在纸浆模塑杯盖项目的投资中,产能、精度与自动化不是三选一的单选题,而是必须同时兼顾的系统工程。仅仅比较单机的成型速度无法保证最终的量产效益,只有将模具、工艺、冲切、检测与包装进行一体化整合,才能在确保杯盖密封精度的前提下,实现真正的高效连续生产。
如果你正在规划纸浆模塑杯盖项目,或者已经有明确的杯盖 3D 图纸、尺寸要求与目标日产能,瀚森纸塑可以进一步为你评估专用的模具方案、视觉检测标准以及整线自动化配置。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>