


<关注公众号>

<关注抖音>
发布日期:2026-10-22 浏览量:61
纸浆模塑杯盖正在快速替代传统塑料杯盖,但对于投资者和生产商而言,杯盖项目往往是纸浆模塑领域技术要求最高的细分品类之一。很多项目在前期规划时,往往将重点全部放在成型设备的循环时间上,却在进入实际生产后发现产品尺寸不稳定、卡扣不严密、后工序跟不上,最终导致无法实现预期产能。
从产品定义到稳定量产,纸浆模塑杯盖项目前期最容易忽略的环节究竟是什么?
与普通缓冲包装或餐盘不同,纸浆模塑杯盖需要与纸杯口实现严密的物理配合。这意味着杯盖的尺寸公差、边缘厚度和卡扣结构的完整性必须保持极高的一致性。
如果热压模具精度不足,或者脱水、热压过程中的工艺参数波动,极易导致杯盖发生微小变形或收缩不均。这种变形在视觉上可能难以察觉,但一旦扣在杯子上,就会出现漏水或松脱现象。因此,杯盖设备的选型不能仅仅比较生产速度,而必须考察设备对热压温度、压力以及模具状态的精确控制能力。
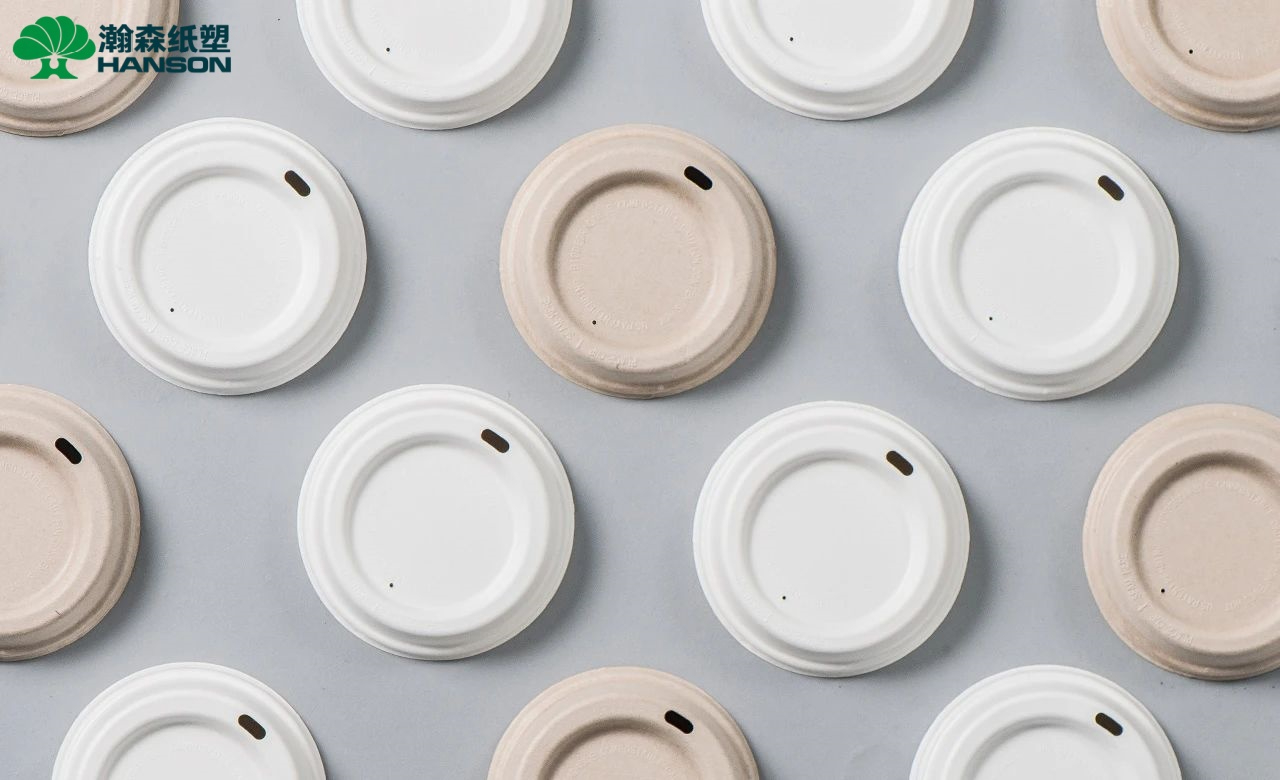
这是纸浆模塑杯盖项目前期最容易被严重低估的环节。由于杯盖属于高件数、小尺寸产品,如果成型速度很快,但后工序依赖大量人工,整个工厂的实际产能将被彻底拖垮。
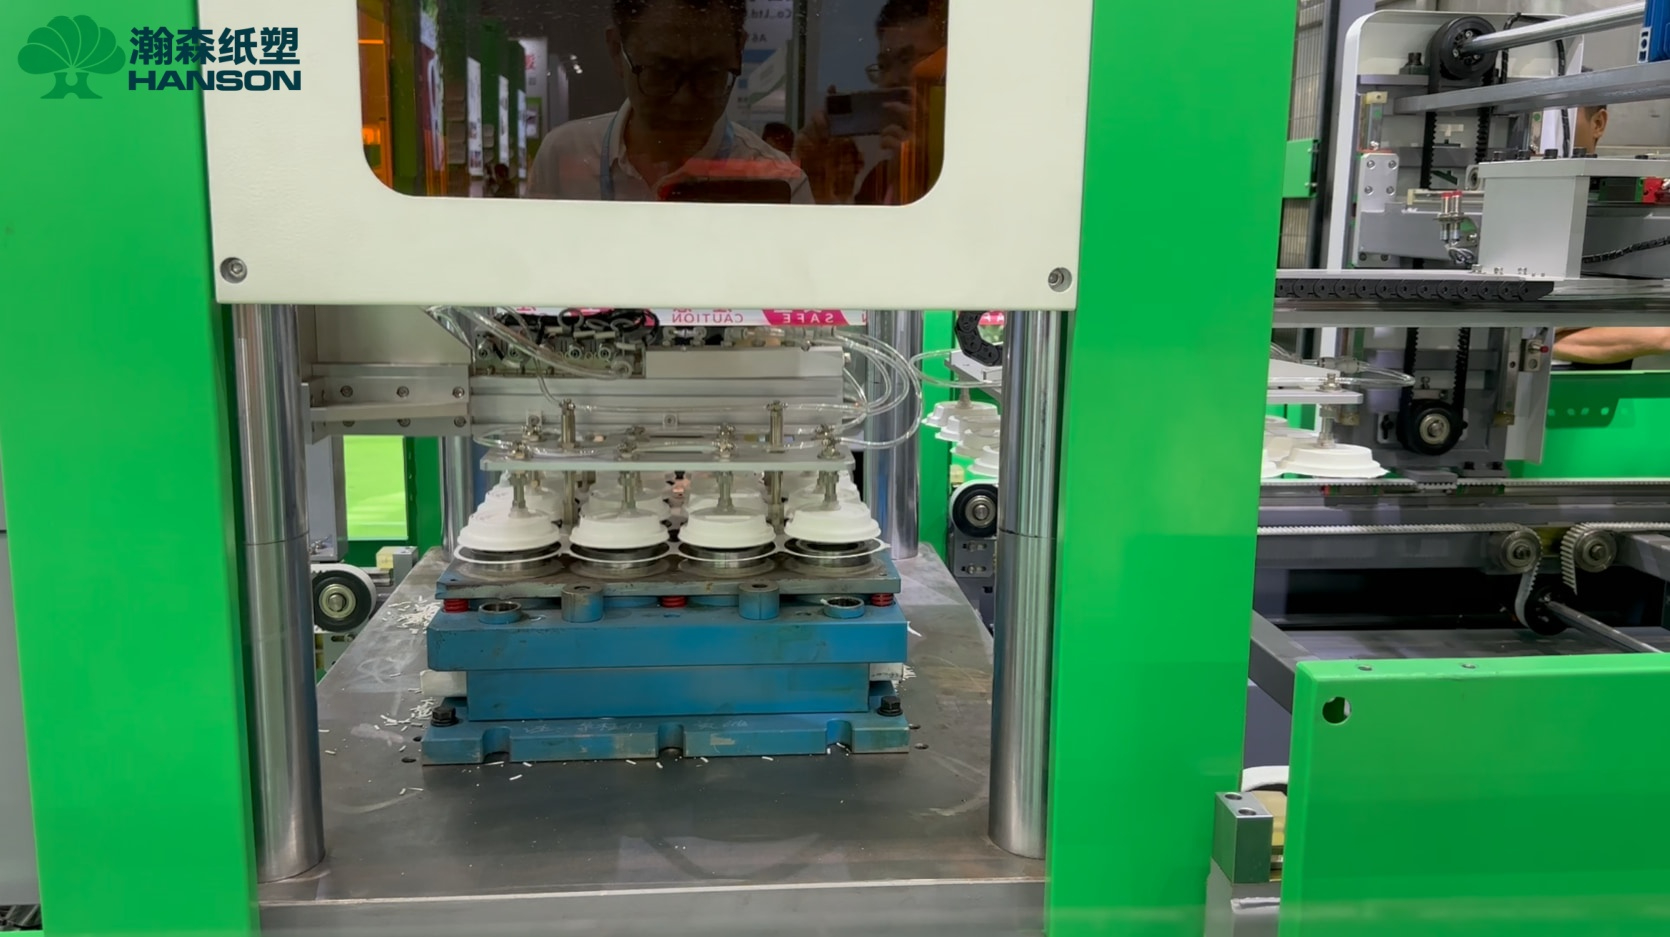
切边环节: 杯盖边缘的平整度直接决定了密封性能。常规的冲切如果精度不够,会产生毛边或切偏。
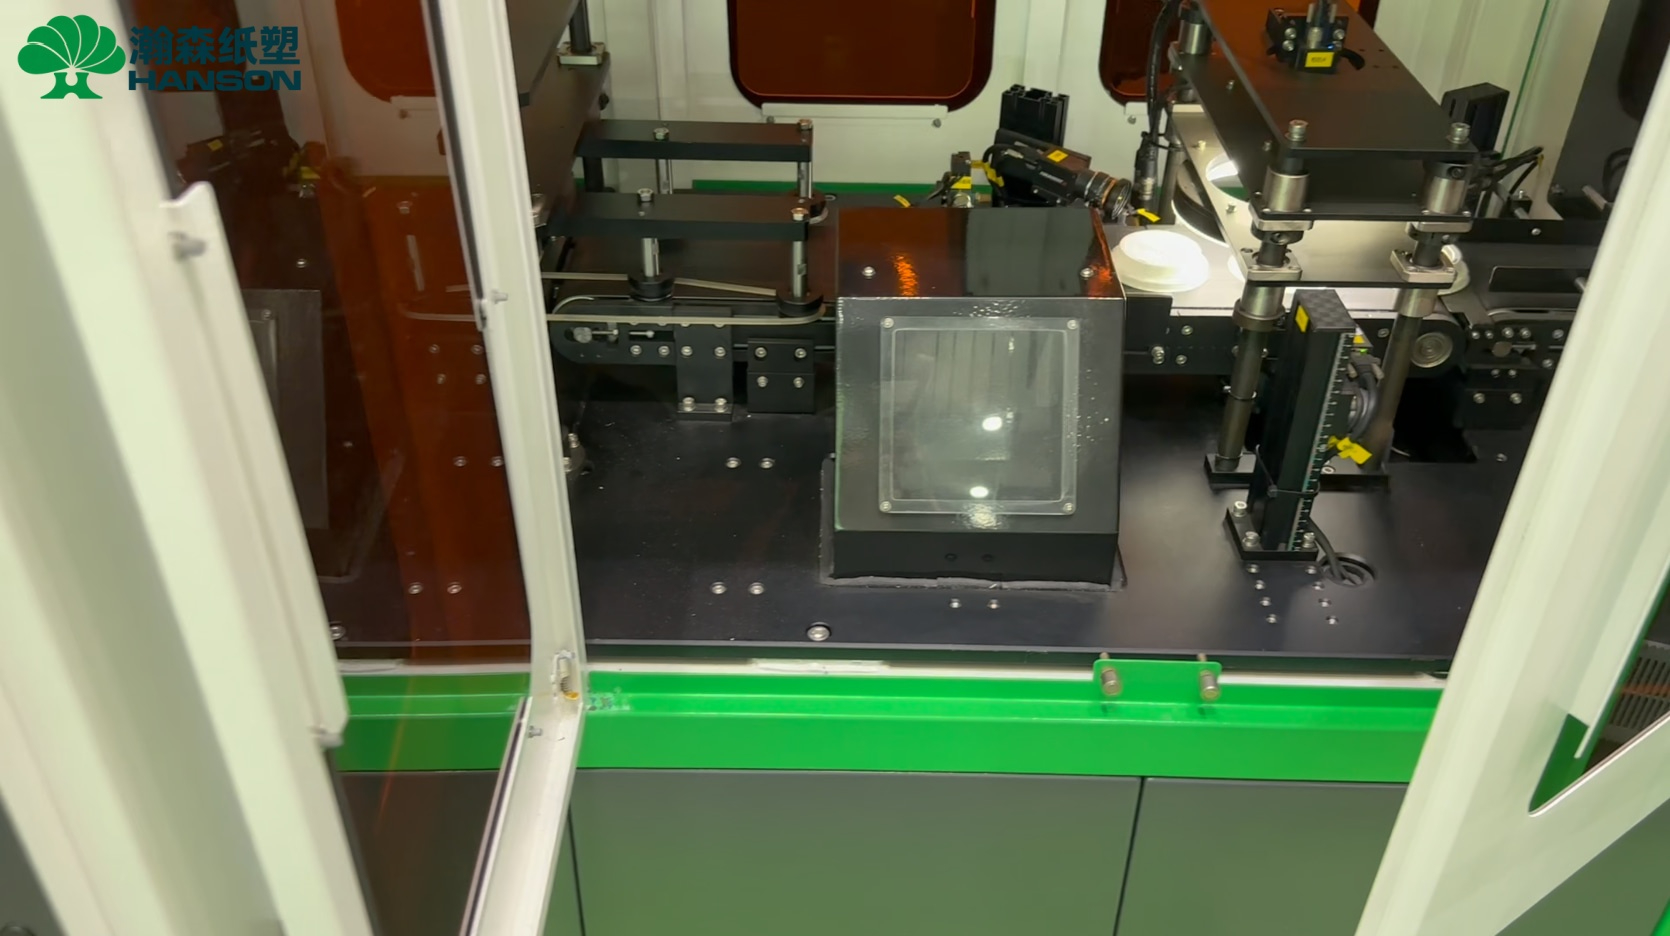
视觉检测: 面对每天十几万个的产量,人工全检外观和尺寸缺陷既不现实也不可靠,极易造成不良品流向客户端。
自动化要求: 只有将各个工序无缝衔接,才能真正释放机器的产能。
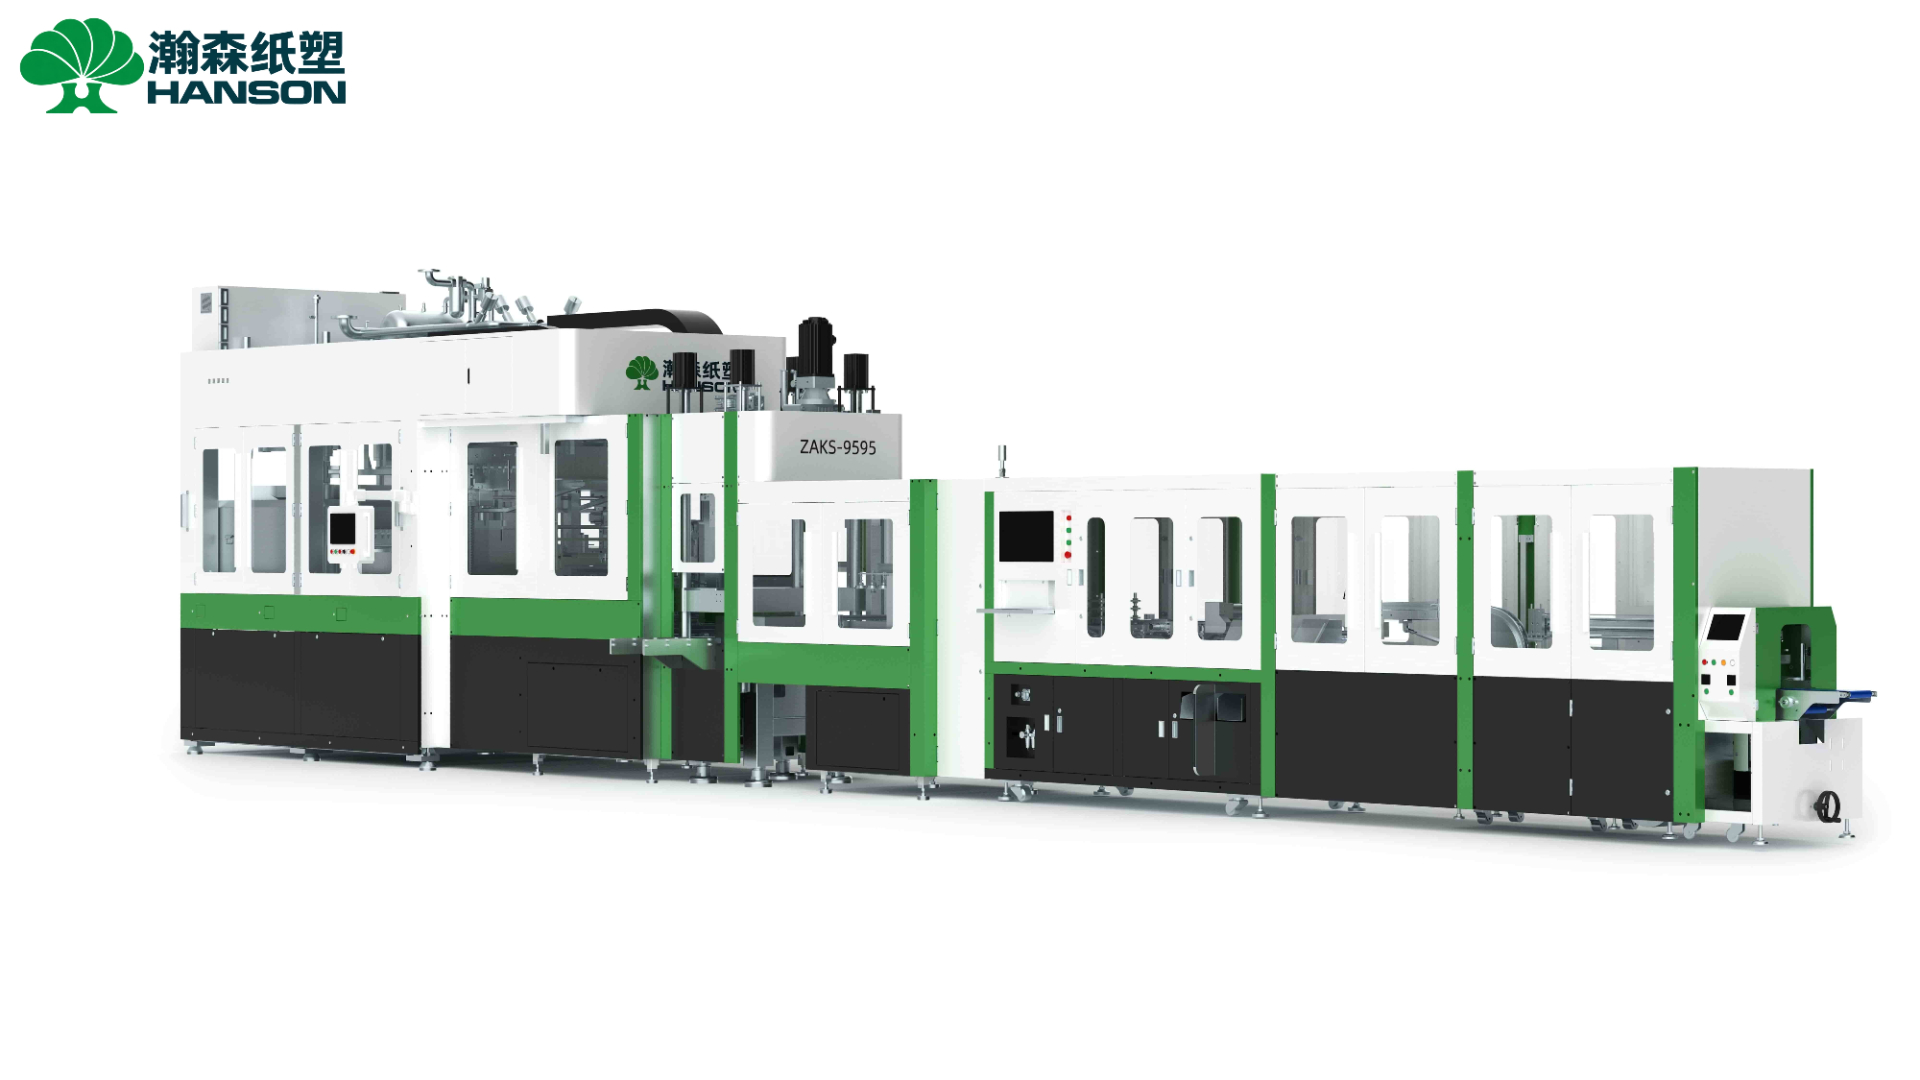
作为纸浆模塑总包专家,瀚森纸塑 ZAKS-9595 纸浆模塑杯盖设备针对大批量连续生产,将成型、热压、切边(伺服冲切)、视觉检测和包装高度集成,形成了一条高自动化程度的连续生产线,直接解决了后工序堆积的问题。
在采购初期,通常会通过“每模件数 × 理论循环时间”来计算产能,但这并不是真实的工厂日产量。纸浆模塑杯盖的实际稳定产量受到换模时间、设备有效运行率(稼动率)、冲切废品率以及检测包装速度的综合制约。
在合适的模具配置和生产条件下,瀚森纸塑 ZAKS-9595 的 24 小时标准产能可达到约 10–12 万个 / 天(24H)。这一数据的实现,建立在成型与后工序高度匹配的自动化系统之上,而非单纯的理论推演。
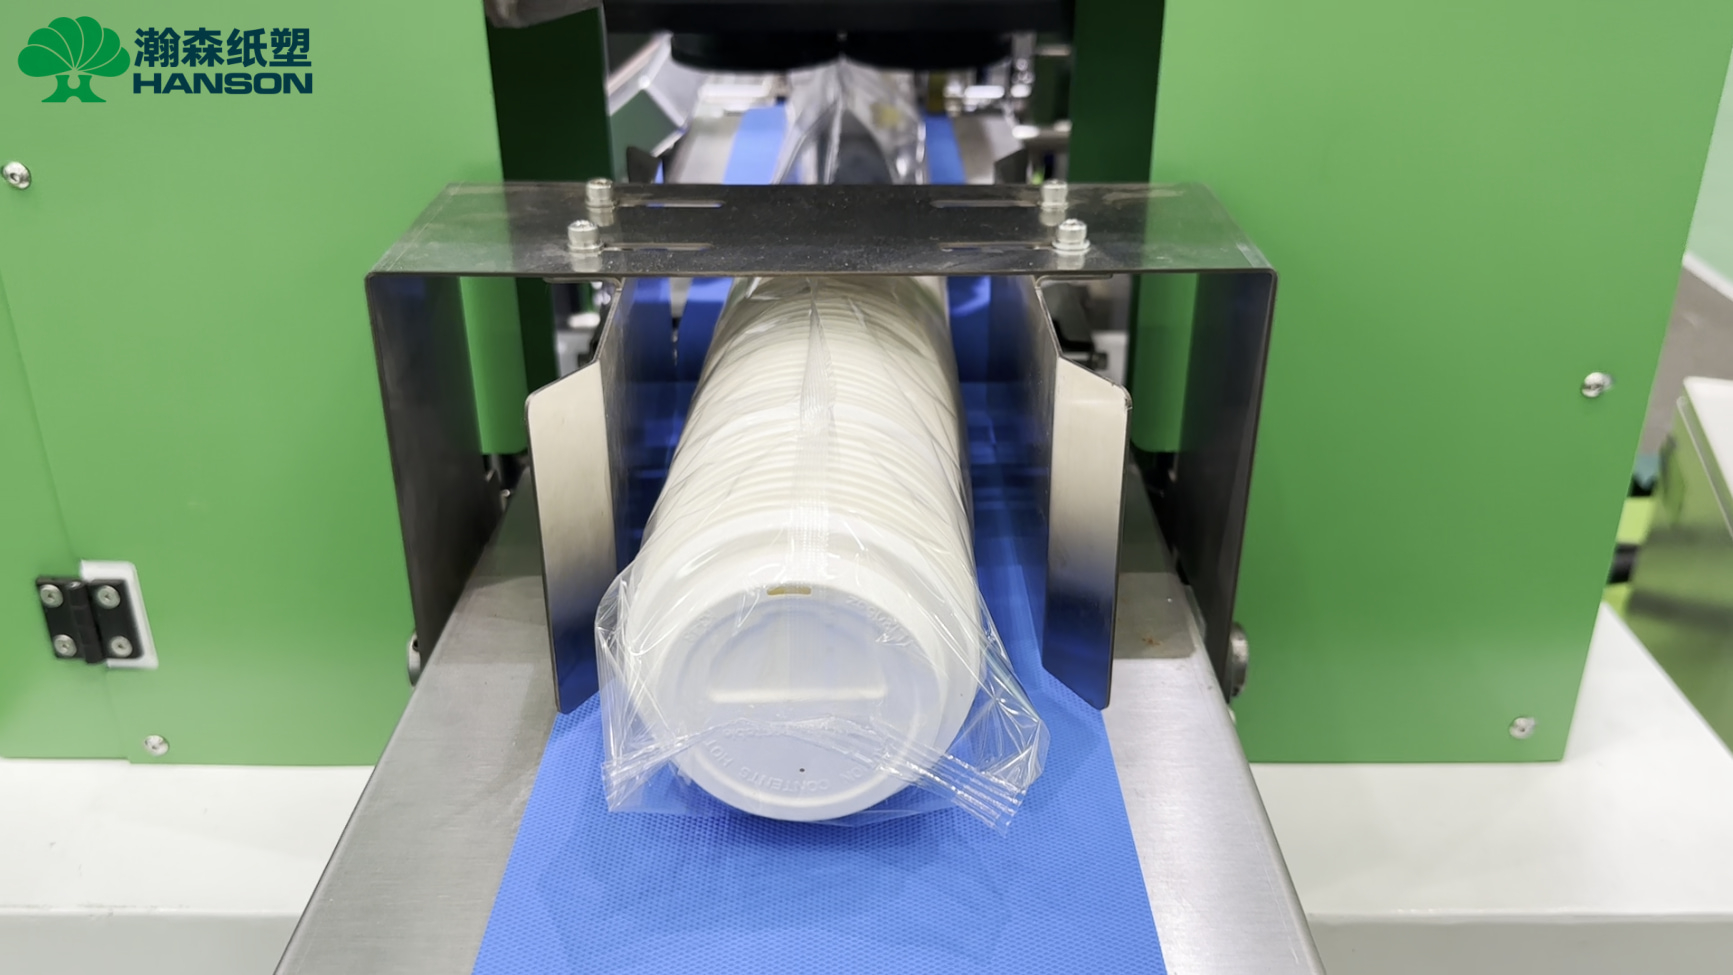
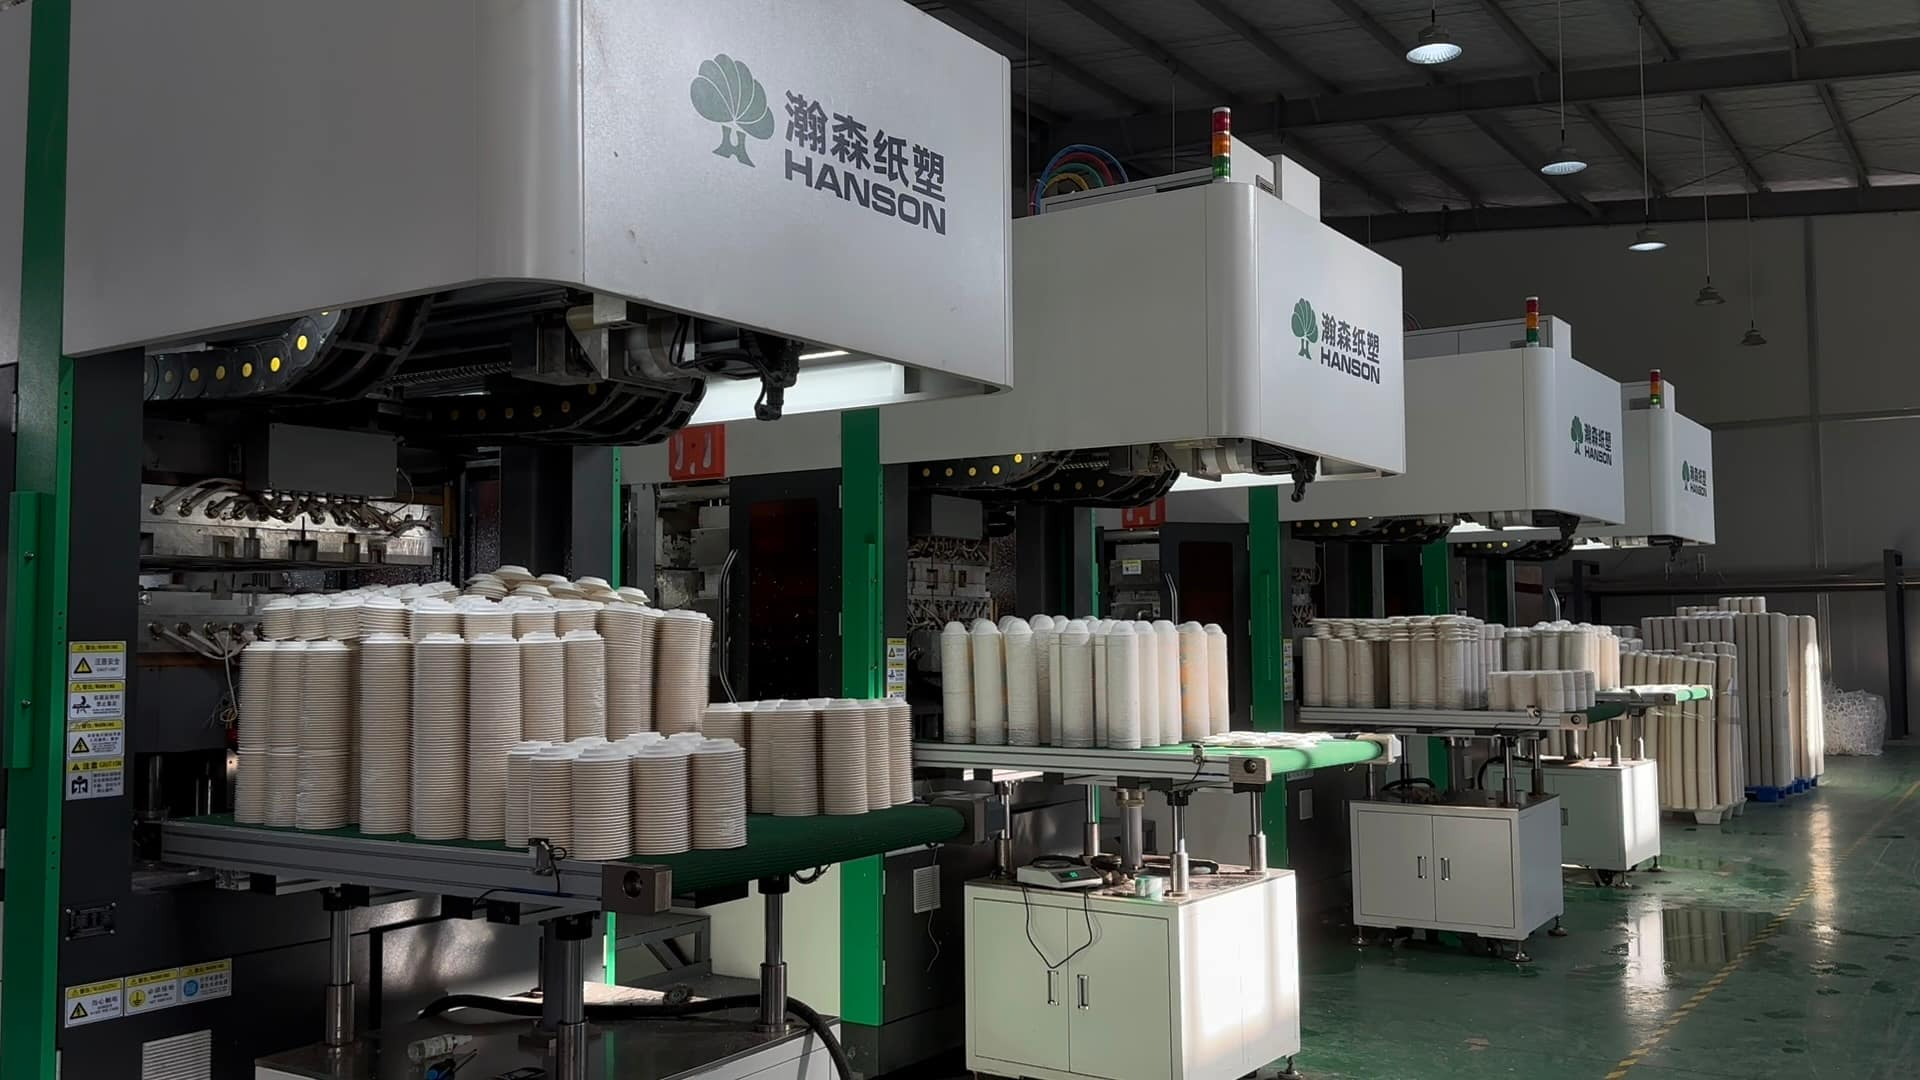
在瀚森纸塑与青橄榄合作的纸浆模塑杯盖项目中,客户的核心需求不仅是扩产,更要求极高的成型精度、设备稳定性和科学的能耗管理,以应对杯盖规模化生产的挑战。
瀚森纸塑在项目中不仅提供了定制化的杯盖设备,还深入参与了模具标准化工作,确保不同批次产品的一致性。同时,通过引入数字化能源管理和能耗控制方案,结合高效的安装调试与工艺适配支持,帮助客户顺利实现了杯盖的高件数自动化量产。这个项目证明,杯盖量产不只是买几台成型机,而是需要建立一套包含精密模具、能源调度、自动化控制和运维支持的完整生产系统。
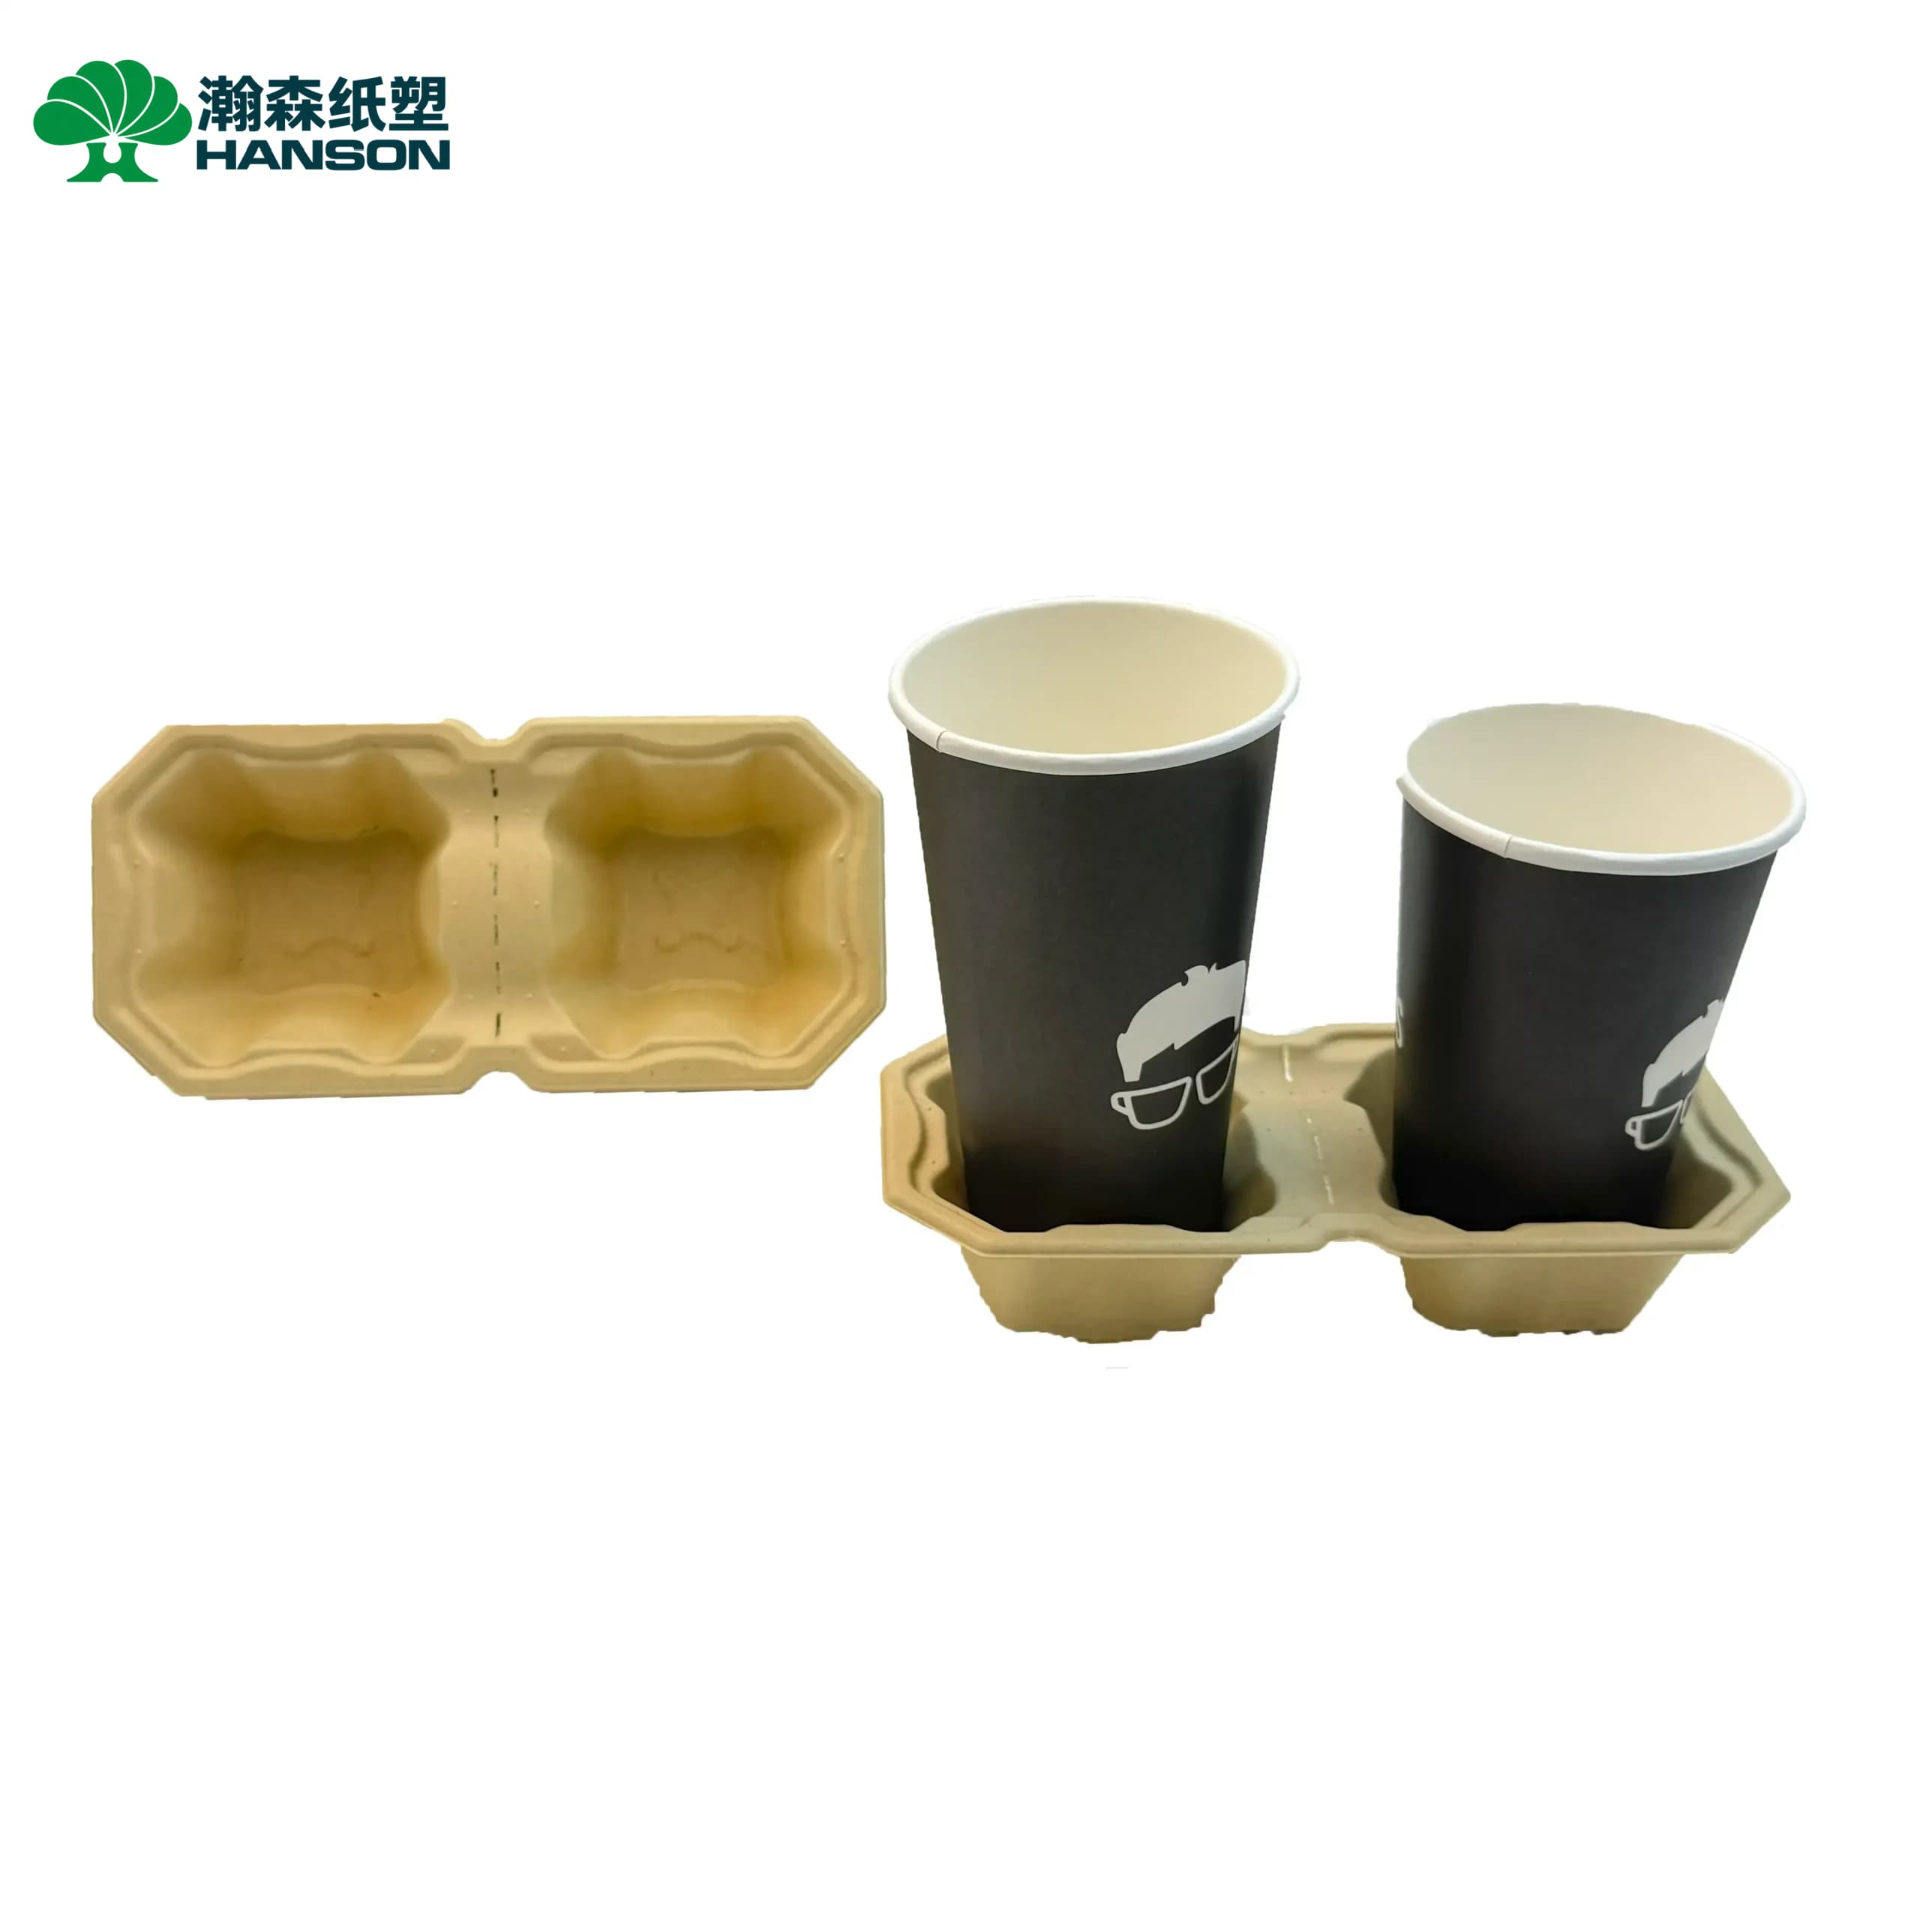
在纸浆模塑项目规划中,一个常见的严重误区是将“杯盖”与“杯托”混为一谈。两者虽然都与“杯”有关,但工艺路线和设备配置截然不同:
纸浆模塑杯盖: 覆盖在杯口,强调密封、高外观、尺寸精度和连续自动化。必须使用 ZAKS-9595 这类高精度专用自动化设备。

纸浆模塑杯托: 通常用于多个饮料杯的承托、固定与运输缓冲(如 4 格杯托)。杯托主要强调承重和保护,其生产路线应优先匹配全自动纸浆模塑干压生产线或半干压产线,绝不能因为名字里有“杯”字,就将其错误匹配给杯盖专用设备。
纸浆模塑杯盖设备一天能生产多少个? 在合适的模具配置和生产条件下,瀚森纸塑 ZAKS-9595 纸浆模塑杯盖设备 24 小时产能可达到 10–12 万个。实际产量仍会根据具体杯型尺寸、产品结构和设备有效运行时间有所变化。
杯盖为什么需要视觉检测? 杯盖属于高件数且对密封性要求极高的产品,微小的变形、缺口或脏污都可能导致终端漏液投诉。面对单机每天十万级以上的产量,人工检测无法保证效率和一致性,必须依靠视觉检测系统进行尺寸判断和外观缺陷识别。
切边为什么会影响杯盖质量? 杯盖边缘直接与纸杯翻边进行物理咬合。如果切边工艺不稳定,产生毛刺、切偏或边缘厚度不均,将直接破坏产品的密封性能。因此,高精度的伺服冲切是杯盖稳定量产的关键配置。
纸浆模塑杯盖项目的成功,建立在对产品细节的极致把控和对整线自动化的科学规划之上。从前端的精密成型与热压,到后端的伺服冲切、视觉检测与自动包装,任何一个环节的脱节都会限制最终的实际产能。要实现杯盖的稳定量产,必须以总包逻辑统筹设备、模具、工艺和后工序,确保全线高效协同。
如果你已经有纸浆模塑杯盖的产品图纸、样品或目标日产能要求,瀚森纸塑可以根据产品结构、模具要求和自动化目标,为你评估详细的工艺路线和 ZAKS-9595 设备配置方案。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>