


<关注公众号>

<关注抖音>
发布日期:2026-10-22 浏览量:51
在纸浆模塑项目的投资与采购过程中,许多投资者常常把主要精力放在对比成型设备的速度、功率和价格上。然而在实际量产中,很多工厂会面临一个共同的困境:两台标称参数相近的设备,实际的日产量、产品一致性和良率却大相径庭。
很多所谓的“设备问题”,其根源其实在于模具。纸浆模塑模具从来不是独立于设备之外的简单配套件,它直接参与成型、脱水、热压和产品转移。以下是纸浆模塑模具常见的四个采购误区。
许多买家认为,只要买到了运转速度快的成型机,就能实现高效生产。事实是,模具不仅仅决定产品的三维形状,更是整个脱水和定型系统的核心。
成型模具表面的网面和排水孔设计,直接决定了真空吸附纤维时的排水效率。如果模具排水不畅,会导致湿胚含水率过高;这不仅会拖慢单次的成型节拍,更会将大量多余的水分带入后续的热压或独立干燥环节。这不仅增加了能耗负荷,还可能导致产品因受热不均而产生变形和翘曲。因此,脱水效率是设备与模具共同作用的结果。
为了追求更高的产量,部分买家在设计模具时会尽可能多地排布模穴。在理论循环时间不变的情况下,更多模穴确实意味着单次能产出更多件产品。
然而,模穴数量的增加必须与设备的浆料分布、真空分布和热压负载相匹配。如果盲目增加模穴,边缘区域和中心区域的浆料吸附不均,就会导致同一批次不同位置的产品出现厚度不一、重量偏差甚至局部未干透等问题。一旦良率下降,或者因为不良品增多而导致频繁停机调整,实际的有效日产能反而会大幅缩水。
“一台机器能做所有产品,换个模具就行”,这是销售环节常见的过度承诺。实际上,“能够更换模具”并不等于“在经济上适合频繁切换产品”。
不同类型、不同深度或不同克重的产品,除了需要更换成型模和热压模外,通常还需要重新调整浆料浓度、成型时间、真空度、热压温度、切边参数以及后工序的匹配逻辑。如果一条生产线频繁进行复杂产品的换模和工艺重调,设备有效运行时间(稼动率)会急剧下降,从而推高单件生产成本。
有些工厂将设备的采购和模具的采购交给完全不同的供应商,甚至在没有打样和工艺验证的情况下就直接开量产模具。这种割裂的做法,在处理如手机内托、精密工业包装等高精度湿压产品时尤为致命。
纸浆模塑生产是一项系统工程。模具的拔模斜度、热膨胀预留、排气设计,都必须与具体设备的转移方式和热压参数高度吻合。在服务高义包装、旺盈等高端精品工包客户的实际经验中,表面质量和尺寸精度的达标,往往依赖于设备、模具和工艺的深度联合调试,而非单方面优化某一个机械部件。
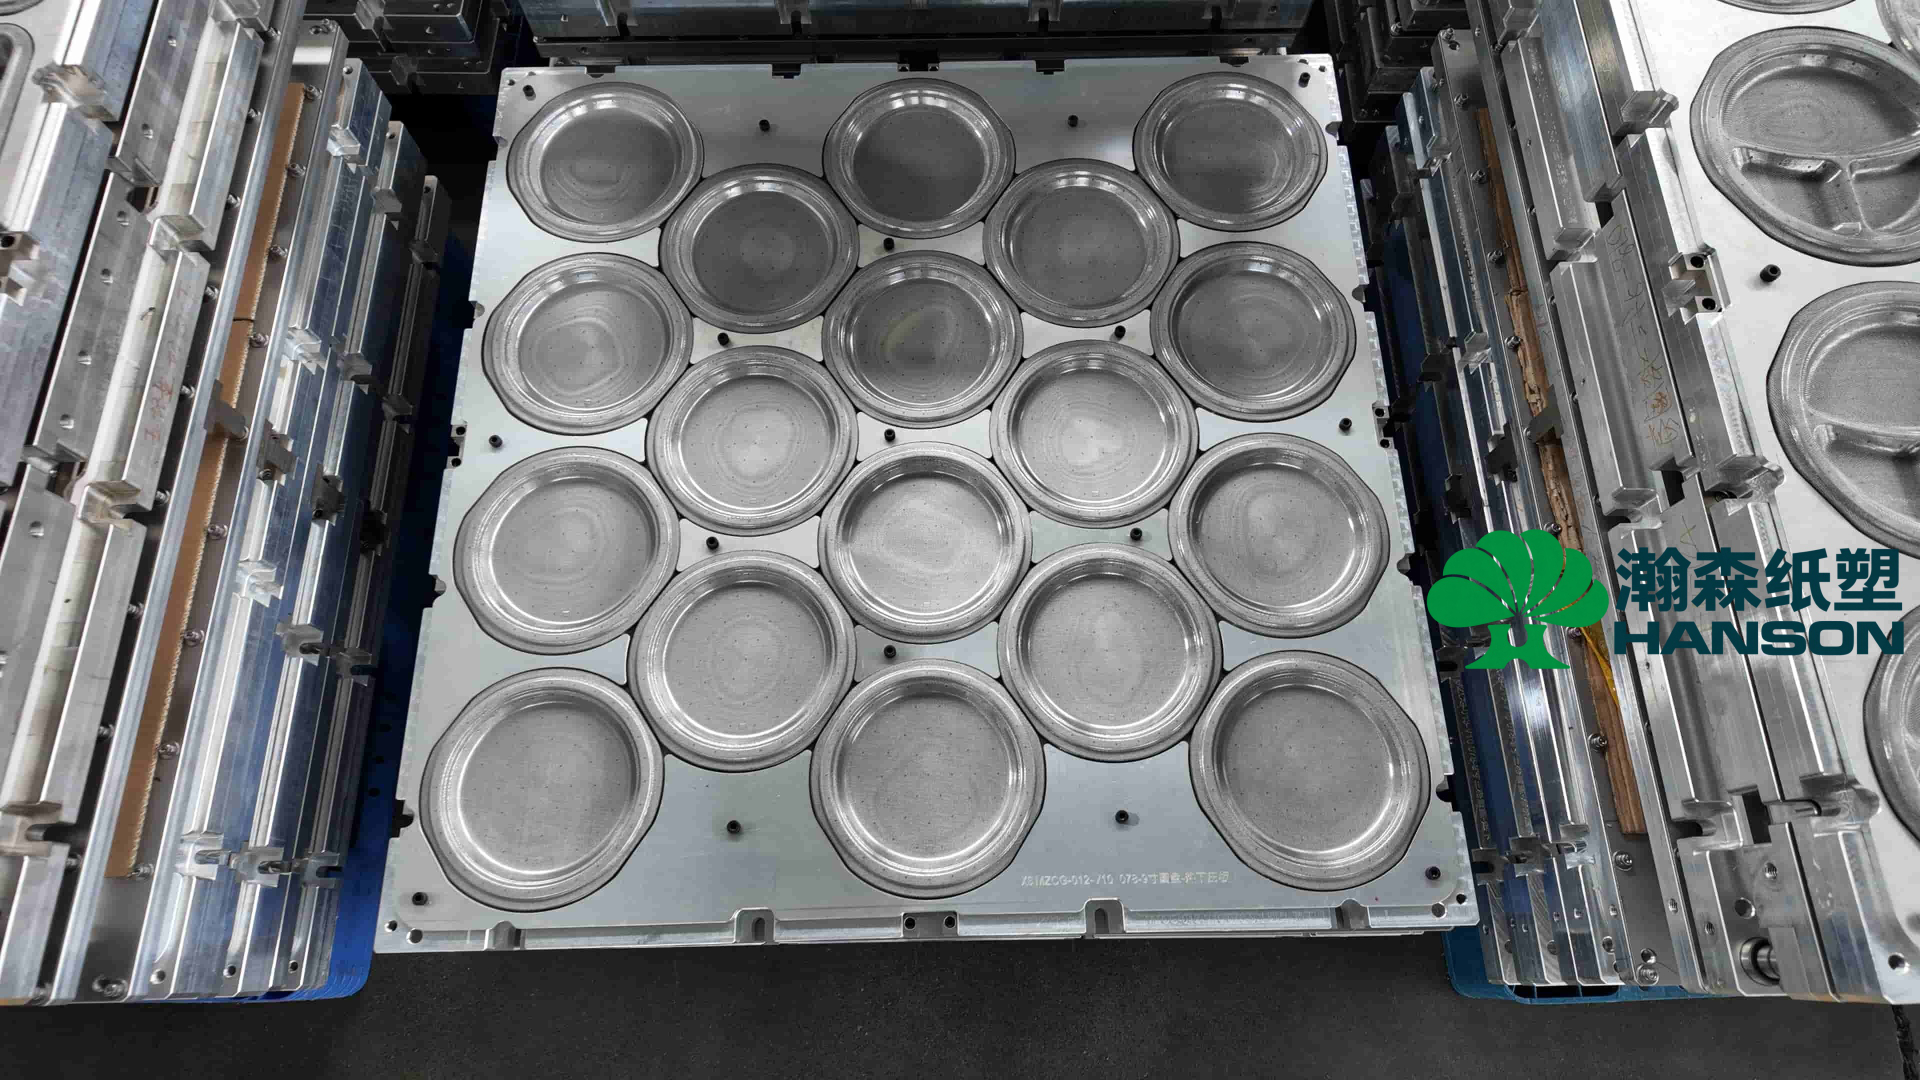
作为纸浆模塑总包专家,瀚森纸塑在面对项目时,始终坚持“产品决定工艺,工艺决定模具与设备配置”的技术路由。
无论是面向湿压餐包、精品工业包装,还是干压缓冲包装,瀚森纸塑都能提供从新模具开发、产品打样、旧模优化到量产技改的完整服务。在瀚森纸塑的服务体系中,模具制造与成型装备、智能化制浆系统及后工序自动化深度协同。我们在出厂前进行严格的设备与模具联合调试,帮助客户把纸浆模塑项目从产品想法平稳推进到稳定量产,降低多供应商接口带来的量产风险。
同样的设备,换不同模具产能会变吗? 会发生改变。不同模具会改变模穴数量、产品克重以及排水效率,这会直接影响成型时间、热压时间和产品转移的稳定性,因此单台机器的实际日产能会随着产品和模具的不同而变化。
旧模具可以安装在新的纸浆模塑设备上继续使用吗? 存在继续使用的可能,但需要评估原模具的尺寸、安装接口、排水设计以及与新设备成型和热压工艺的匹配度。如果接口或热压逻辑不兼容,往往需要通过旧模优化或技改来适配。
新产品必须直接开量产模具吗? 对于新材料、新结构或首次跨界进入纸浆模塑的企业,不建议直接开大规模量产模具。瀚森纸塑建议先通过产品结构设计、打样和工艺验证,确认表面效果、脱模性能和成型效率后,再进入量产设备的模具配置阶段,这样可以有效降低项目风险。
在纸浆模塑项目中,模具绝不仅仅是一套决定产品外观的铁块或铝块,它是工艺落地和产能释放的载体。避开模具采购中的“唯参数论”和“唯模穴数论”,从系统的角度考量排水、脱模、热压和工艺一致性,才是建立稳定高效生产线的正确路径。
如果你的纸浆模塑项目正面临产品变形、脱水效率低、尺寸精度不达标或良率不稳定的问题,仅比较设备参数往往不够。如果你已经有产品样品、3D 图或现有模具参数,瀚森纸塑可以结合产品要求,为您提供设备、模具和工艺的系统联合评估。
全国服务热线:400-6556-100联系电话:13694924367
<关注公众号>
<关注抖音>