


<关注公众号>

<关注抖音>
发布日期:2026-10-22 浏览量:53
投资纸浆模塑蛋盒项目时,投资者常常面临设备选型的核心痛点:是追求极致的成型速度,还是确保产品闭合的尺寸精度?是引入全自动化连线生产,还是保留部分人工环节以控制初期成本?
蛋盒与普通蛋托不同。蛋盒通常带有翻盖、铰链和锁扣结构,不仅需要满足基本的抗冲击和缓冲保护功能,还要求上下盖能够精准密合并在超市货架上稳定堆叠。这就意味着,在采购蛋盒设备时,不能将评估标准单一局限于“机器循环时间”。
作为纸浆模塑总包专家,瀚森纸塑建议投资者从产品实际需求出发,在产能、精度和自动化之间找到匹配商业模型的最佳产线配置。
很多采购者在评估蛋盒设备时,习惯直接用“理论循环时间”来计算日产量。但在实际量产中,蛋盒生产线的瓶颈往往不在前端成型,而在后端的脱水与干燥。
纸浆模塑干压工艺中,湿坯成型后含有大量水分,如果直接进入烘干隧道,不仅需要消耗大量天然气或电能来蒸发水分,过长的烘烤时间也会直接拖慢整条生产线的节拍。此外,不同规格的蛋盒(如6枚装、10枚装、12枚装)在单件重量和模穴排布上各不相同,这也会导致同样的理论循环节拍下,实际产出的成品重量与数量存在差异。
为了从系统层面提升实际产能,瀚森纸塑的全自动纸浆模塑干压生产线在成型后引入了冷挤压/预脱水工序。湿坯在进入烘干系统前,先通过伺服升降与120吨压力的冷挤压工位去除部分水分。这不仅大幅降低了入烘含水率和后续能源消耗,同时也有助于减少模具结垢,延长模具保养周期,从而提升整条生产线的真实稼动率(有效运行率)。
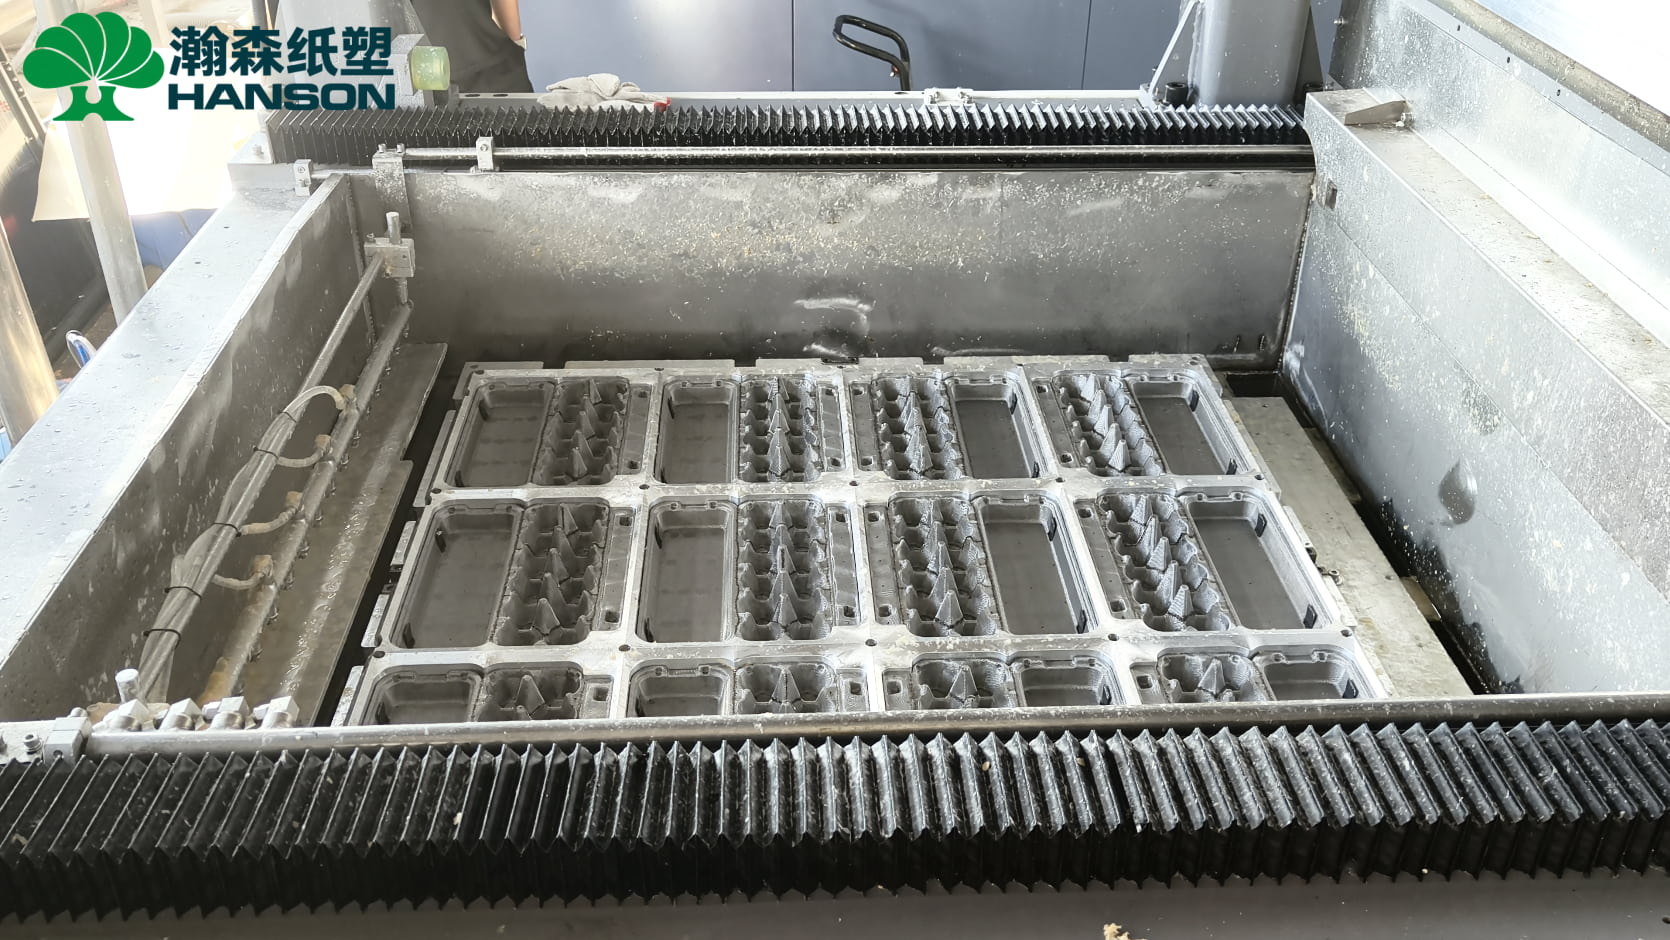
如果说蛋托的核心诉求是大批量制造与低成本,那么蛋盒则在此基础上增加了对“产品尺寸稳定性”的考验。
由于蛋盒采用翻盖结构,如果产品在成型和独立干燥过程中发生严重收缩或翘曲,将导致铰链错位、锁扣无法扣合,最终增加次品率,甚至遭到下游商超客户的退货。因此,纯粹的传统干压并不能完全满足高品质蛋盒的量产需求,必须增加整形环节。
这也是为什么在评估蛋盒设备时,需要考察设备在热压和工艺控制上的能力。瀚森纸塑干压生产线在烘干系统之后,配置了专用的热压工位(同样具备伺服控制与120吨压力)。经过烘干的蛋盒在此环节进行热压整形,能够有效修正干燥过程带来的轻微变形,确保产品的锁扣精准度、表面平整度和堆叠稳定性。
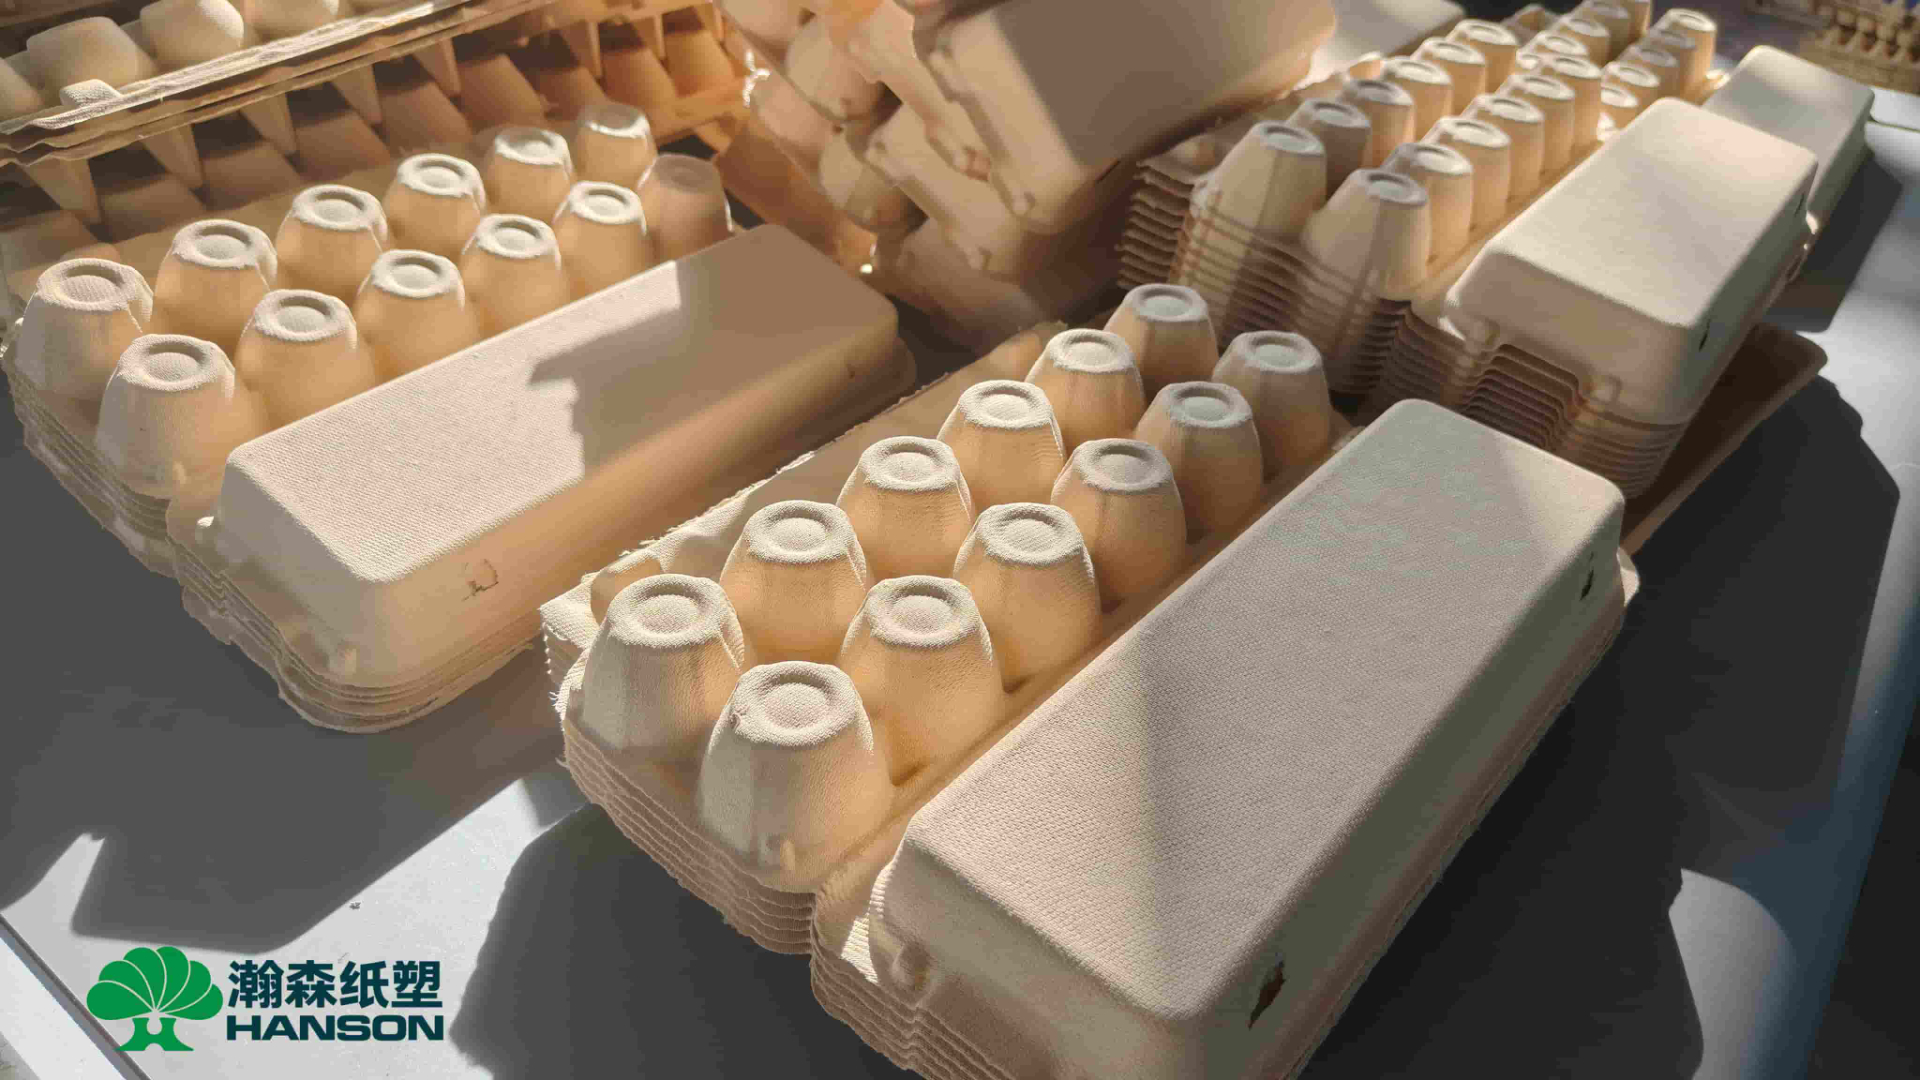
自动化程度的选择,本质上是对当地人工成本、维护能力与生产连续性要求的综合评估。
过去,许多蛋盒厂采用成型机加人工推车入烘干房的半自动模式。这种模式虽然初期设备投资较低,但高度依赖人工操作,且湿坯在人工转移过程中极易发生破损或变形,难以保证每批次产品的一致性。
对于追求高品质和规模化交付的现代化工厂,全自动连线生产已成为主流。瀚森纸塑全自动干压线将“吸浆成型 → 冷挤压预脱水 → 烘干 → 热压整形 → 堆叠”全部集成。各工序之间的转运由桁架机械手及伺服平移机构完成,最大程度减少了人为干预。通过精准的系统联动,不仅减少了用工数量,更保障了高低落差较大的复杂蛋盒在转移过程中的完整性。
在蛋盒项目中,产能、精度与自动化并不是完全对立的选项,而是需要通过合理的工艺规划进行系统整合。投资者不应仅凭单一机器参数进行决策,而应从整线配置的角度,评估制浆能力、成型节拍、预脱水效率、热压定型与自动化系统的匹配度。
作为纸浆模塑总包专家,瀚森纸塑不只是提供单一设备,而是从产品要求倒推工艺配置,帮助客户在工厂建设初期统筹制浆系统、干压成型装备、模具开发及后工序堆叠,确保纸浆模塑项目从投资规划平稳过渡到稳定量产。
干压设备可以生产带盖的蛋盒吗? 可以。蛋盒通常采用干压或半干压路线生产。由于带有锁扣和铰链结构,为了保证闭合精度,建议在产线中配置热压整形工序,以消除独立烘干过程中可能产生的变形。
蛋盒生产线为什么要增加冷挤压预脱水? 根据瀚森纸塑干压线的设计逻辑,湿坯进入烘干前先进行冷挤压预脱水,能显著降低产品的含水率。这不仅能减少烘干工序的能源消耗,还能改善产品变形,降低整线稼动率的损耗。
一台蛋盒设备一天能生产多少产量? 蛋盒设备的实际日产能无法通过单一循环时间简单相除得出。它受到单件蛋盒的克重、模具穴数、烘干效率、热压时间以及整线稼动率的共同影响。产能评估需要在确认具体产品图纸后进行定制测算。
如果你正在规划新建纸浆模塑蛋盒工厂,或寻求对现有干压生产线进行自动化升级,可以准备产品图纸、单件重量、目标产能与厂房条件。瀚森纸塑可从整厂规划、制浆系统、成型设备、模具适配到量产支持进行整体技术与商业评估。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>