


<关注公众号>

<关注抖音>
发布日期:2026-11-18 浏览量:39
在纸浆模塑生产线中,很多工厂老板和生产主管都踩过这样的坑:模具在供应商厂里试模时,打出来的样件尺寸完美、克重精准;但一打包拉回自己工厂,装机上线后,却频繁出现局部缺料、脱模困难、厚薄不均,甚至产品变形。
为什么会出现“试模OK,量产翻车”的现象?因为纸浆模塑成型并非简单的物理冲压,它高度依赖于模具、浆料特性、成型设备参数以及工艺环境的相互配合。脱离了实际生产环境的试模,往往掩盖了潜在的量产危机。正是基于这一行业痛点,瀚森模具坚守“懂工艺、懂设备,更懂模具”的理念,打破传统的交模模式,将项目交付的终点从“试模验证”一直延伸到“量产支持”。
单次试模通常使用标准化浆料,且设备处于理想运行状态。而在客户现场的真实量产中,面临的变量极为复杂:
真空度与抽吸效率:现场循环水(白水)浓度变化可能导致滤网透水率下降,设备真实的真空负压如果跟不上,就会造成吸浆不均或缺料。
热压温度与压力波动:连续运转下,热压板的温度均匀度如果发生漂移,直接导致产品局部过焦或未干变形。
节拍与磨损:在试模的几模内,覆网的磨损和微小公差不会暴露,但在每天数千模的量产中,细微的拔模斜度问题就会演变成致命的粘模故障。
如果不进行量产条件下的验证,一味将良率低归结于“模具没做好”,不仅无法根治问题,还会导致生产停滞。
瀚森模具拥有独立的模具事业部,累计制造500套纸浆模塑模具,深刻理解模具在机器上“跑起来”的实际状态。为了将现场调试的不确定性降到最低,我们在内部制造环节与现场驻厂环节形成了一体化协同的闭环。
在厂内加工阶段,我们执行严格的制造节点把控。从毛坯到粗加工,再到应力释放,随后进入精加工环节。瀚森采用最高转速可达24000转的高速CNC加工设备,确保模具型腔表面的绝对光洁度与尺寸精度。加工完成后,必须通过3D扫描检测来核对曲面与图纸的公差,随后再进行打孔、清洗与装配。在物理精度100%达标的前提下进入试模。
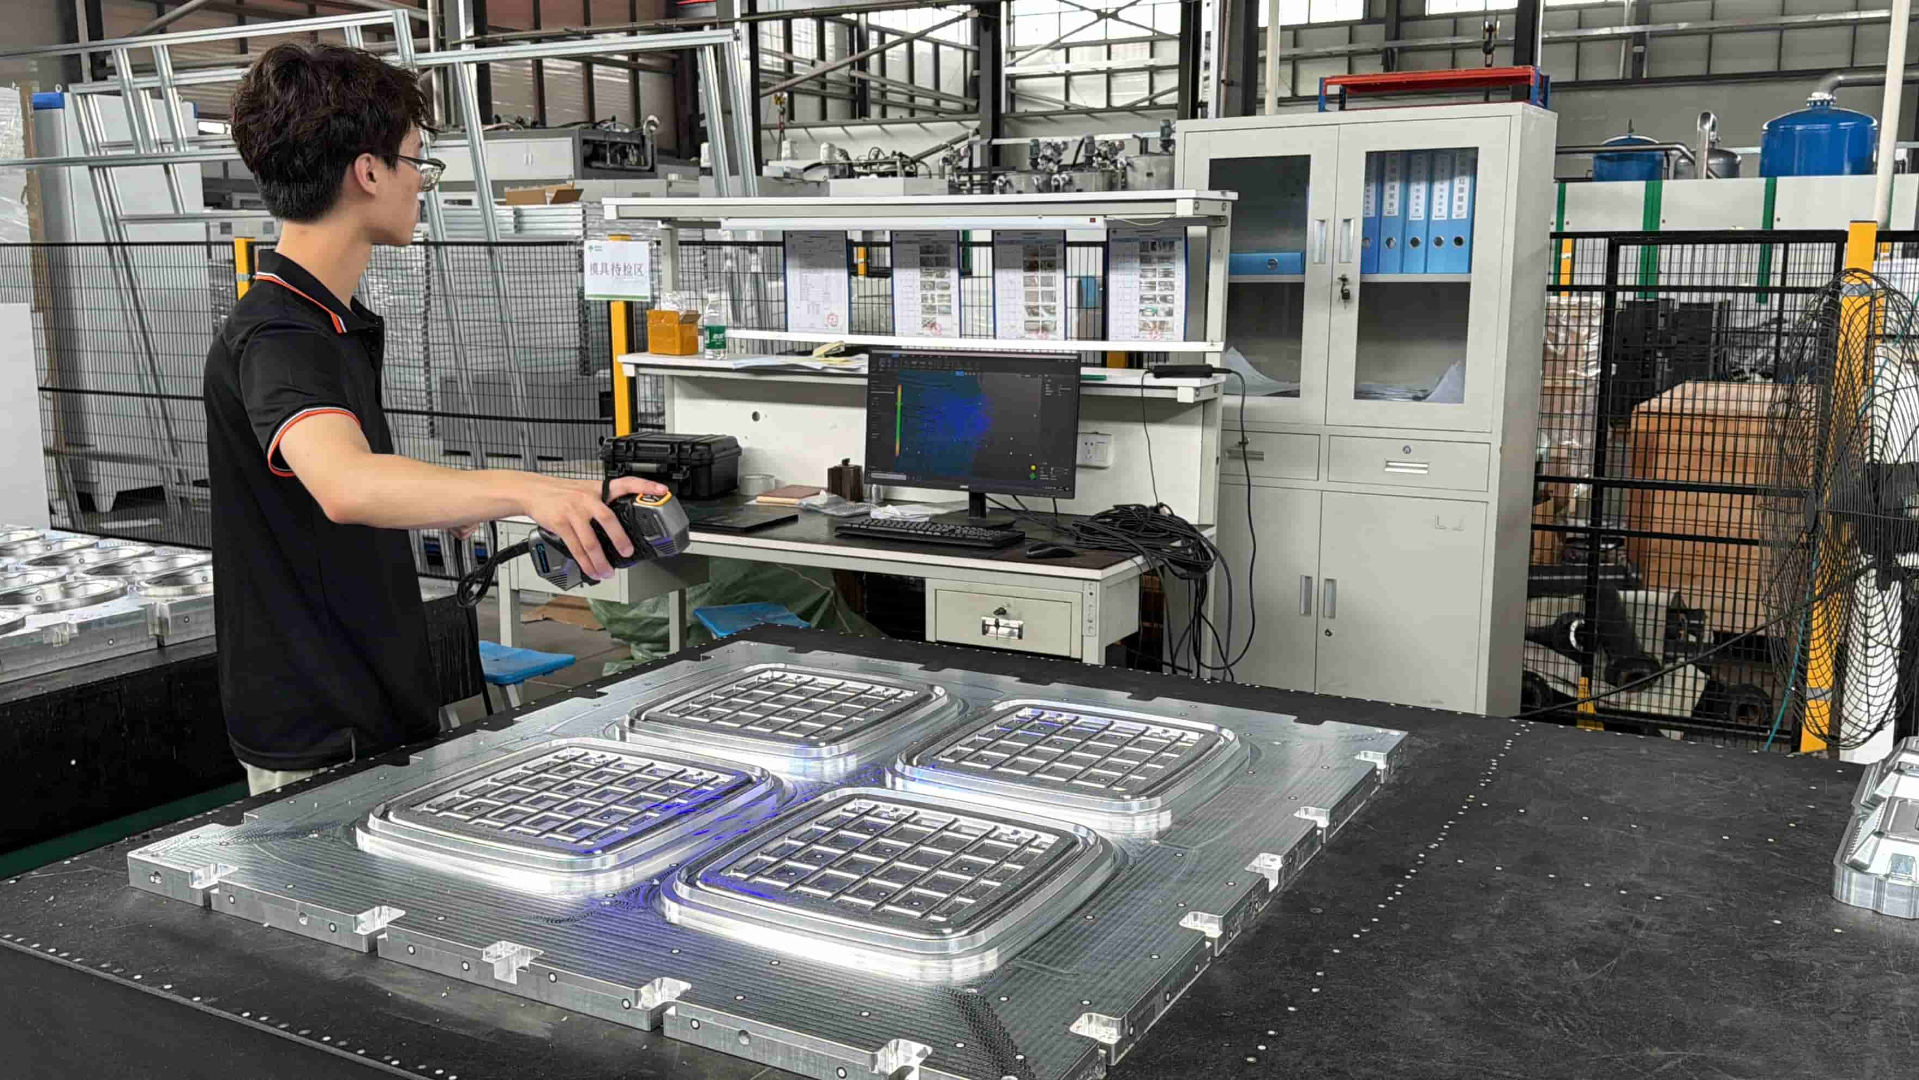
当模具发往客户现场,真正的考验才刚开始。瀚森模具的驻厂技术团队不仅跟进模具安装,更介入现场的工艺联调,协助客户将模具参数与现场的真空、空压、加热系统精准匹配,实现平稳爬坡。
不同的设备现场,验证与支持的路径存在严格区别。瀚森模具针对不同情况,规划了三条清晰的业务适用路径,绝不向客户做“非标设备也能在厂内完美匹配试模”的不实承诺:
路径一:新模 + 瀚森设备流程:产品开发 → 整套模具服务 → 试模验证 → 量产支持。 这是最完整的服务闭环。由于模具与瀚森设备(如ZFG-1111等)的系统高度匹配,我们可以在厂内进行100%拟真的试模验证,驻厂量产支持时的联调周期最短,投产最快。
路径二:新模 + 非瀚森设备流程:产品开发 → 整套模具服务 → 量产支持。 针对客户非瀚森品牌的成型机,由于厂内缺乏完全一致的设备型号供试模,我们将核心精力放在高精度的厂内制造与严格的量产支持上,直接在客户现场的真实设备上进行最终验证与工艺调试。
路径三:非瀚森设备旧模流程:旧模优化改造 → 量产支持。 针对客户现有难产、良率低的旧模具,我们提供3D扫描逆向分析与结构优化服务,改造后再次跟进现场试产,打通原有的生产瓶颈。
当驻厂调试或量产中出现缺陷(如缺料、变形、粘模、毛刺),瀚森的技术团队遵循严格的工程排查优先级。不能简单将问题一概归咎于模具,必须系统性诊断:
浆料排查:叩解度是否符合要求?浆池浓度是否稳定?防水/防油剂比例是否波动?
设备排查:真空泵是否漏气导致负压不足?热压板上下模温差是否过大?气路是否顺畅?
工艺条件排查:吸浆时间、转移时间、热压定型时间的设定是否合理?
后工序排查:如果是切边产品,冲切定位是否发生偏移?叠放方式是否导致二次变形?
模具排查:最后核查模具本身——成形网或热压网是否堵塞或破损?抽气孔排布是否需要根据现场流体状态微调?拔模斜度是否需要局部优化?
一切诊断均以现场真实投产的数据和验证结果为准。只有将模具研发与真实的量产支持紧密绑定,才能真正跑出高质量的纸塑产品。
FAQ 1:非瀚森的纸塑设备,能直接在瀚森厂内进行试模吗? 答:由于各家纸塑设备的模板尺寸、行程、真空接口和加热系统存在差异,我们无法承诺在非对应设备上进行100%匹配的试模。针对此类需求,我们的标准路径是“产品开发→整套模具服务→量产支持”,直接在您的现场真实设备上进行驻厂调试与验证,这比勉强试模更能保证最终的量产良率。
FAQ 2:模具刚上线时成型很好,为什么跑几天后开始局部缺料? 答:这通常并非模具结构发生了变化,而是现场生产环境变动导致。常见原因是白水循环导致水质变差、成形网孔局部堵塞,或是成型机真空泵过滤网未及时清理导致抽吸负压下降。排查时应优先检查清洗模具网面并测试设备真实真空度。
FAQ 3:瀚森的模具质量检测主要用到哪些手段? 答:在加工环节,我们依赖最高24000转的高速CNC确保尺寸精度。加工完成后,我们会使用高精度3D扫描技术,对模具型腔的三维曲面进行非接触式检测,与原始设计图纸比对公差,确保在交付现场前物理精度无可挑剔。
您的纸塑产线是否正面临旧模具良率低、新模具难量产的问题?致电瀚森模具国内服务热线 400-6556-100,联系我们的工程师团队进行【旧模诊断】或评估【整套模具服务】。
<关注公众号>
<关注抖音>