


<关注公众号>

<关注抖音>
发布日期:2026-11-17 浏览量:43
在纸浆模塑生产现场,湿胚从成型模转移至热压模(或转移模至烘干线)的过程中,频繁出现撕裂、局部破损或掉落是令生产主管头疼的顽疾。这不仅严重拖垮整体良率,还会打乱原有的生产节拍。解决这一问题,不能把目光仅停留在“模具是不是做差了”或者“设备是不是出故障了”,必须将模具设计与设备动作作为一个整体进行排查。
要彻底消除转移破损,关键在于理顺四大核心变量:湿胚强度、转移位置的机械精度、真空切换的时序以及取放节奏的适配。
湿胚在转移瞬间,需要承受反吹空气的推力以及转移模真空的吸力。如果湿胚自身强度不够,或者成型模的脱模阻力过大,破损便不可避免。
浆料配比与成型真空度:检查浆料的打浆度(游离度)是否在标准范围内。若浆料滤水性过差或成型工位真空度不足,湿胚含水率偏高、质地松软,在转移拉扯时极易破损。
包网状态与表面光洁度:观察成型模的网组是否有破损、堵塞或松动。局部网孔堵塞会导致该区域真空吸附力下降,湿胚厚薄不均,强度脆弱点在转移时最先撕裂。
拔模斜度核验:如果产品深腔部位频繁拉裂,需重新测量模具的拔模斜度。斜度过小会导致脱模阻力呈指数级上升,强行拔模势必造成产品变形或拉伤。
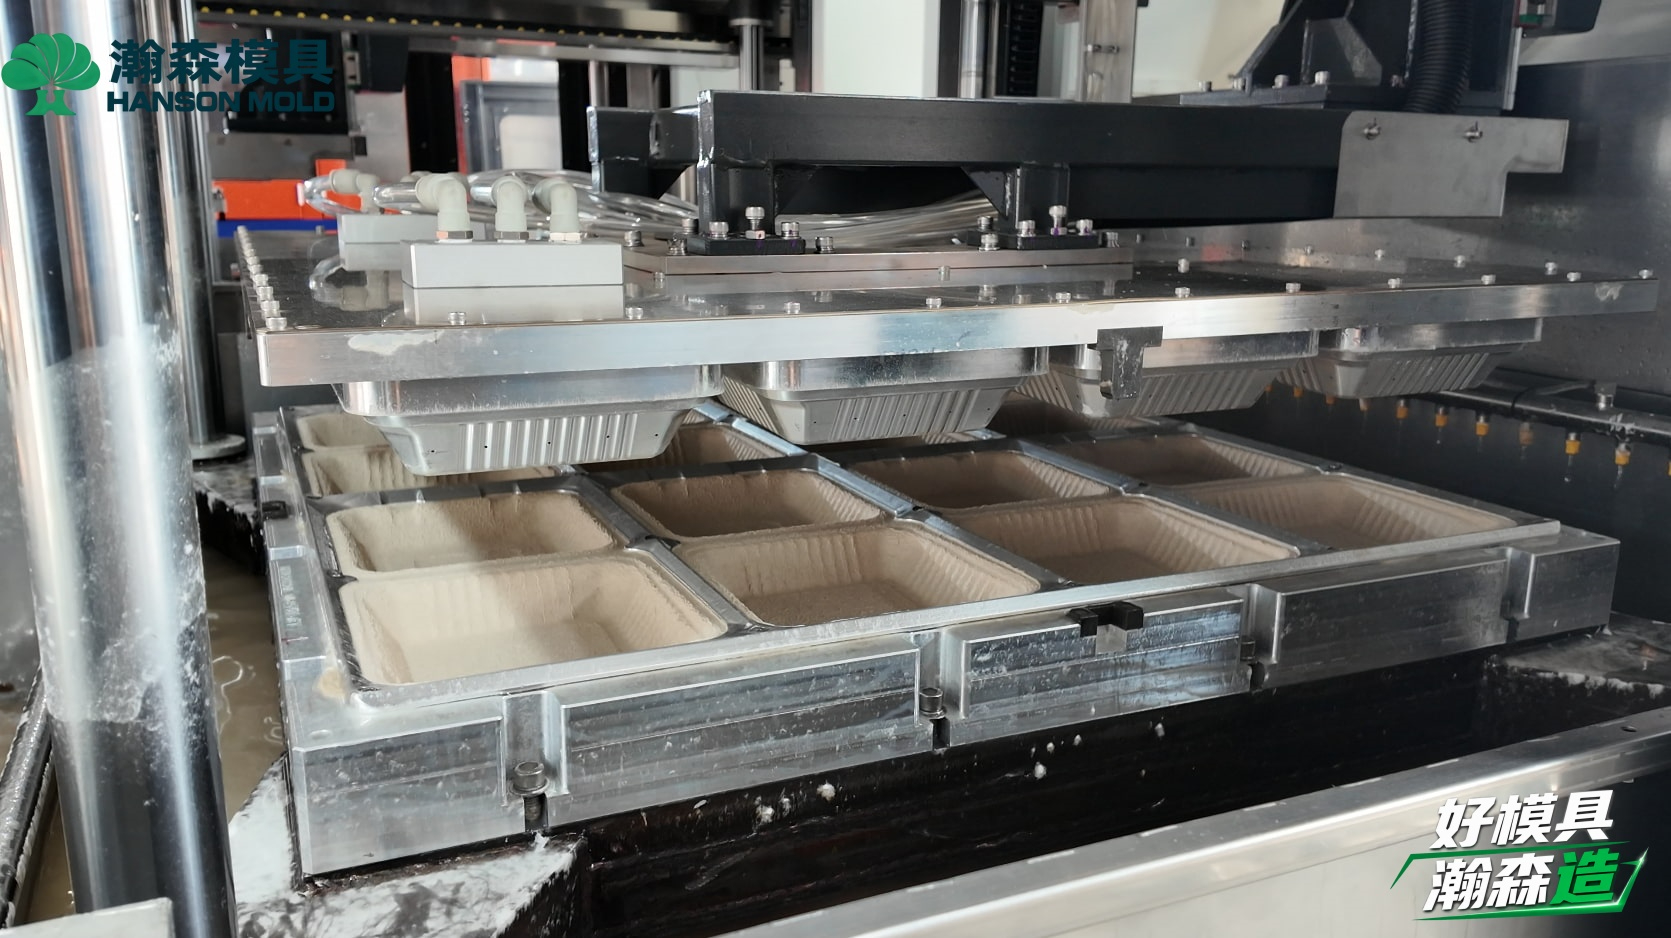
模具的物理配合必须与设备的气路系统实现毫秒级的同步。
合模精度的现场验证:成型模与转移模(或转移模与热压模)闭合时,是否存在机械干涉或错位?瀚森模具建议,通过在模穴边缘涂抹定位膏测试合模印迹,排查导柱导套磨损及上下模定位误差。
真空与反吹的“接力赛”:完美的转移需要成型模的“反吹”与转移模的“真空吸附”无缝衔接。如果转移模真空开启过晚,湿胚无法被稳妥吸附;如果成型模反吹气压过大或开启过早,湿胚会直接被吹破或吹偏。务必在操作面板上逐帧检查气路阀门的延时设定。
设备运行的节拍如果快于模具的物理响应极限,同样会导致转移失败。
机械臂/翻转架运行速度:转移机构在接近模具时的减速段是否平稳?硬性撞击会使得本来附着在转移模上的湿胚因惯性震落或移位。
保压脱水时间:适当延长成型后的真空抽水时间,可有效提升湿胚的初生强度,为后续的快速转移提供物理保障。切忌为了追求纸面产量盲目缩短成型周期。
如果排查了浆料工艺和设备动作,湿胚依然在固定模穴发生破损,则需将排查重点转向模具的内在质量。瀚森模具拥有独立的模具事业部,累计制造了500套纸浆模塑模具。我们深知模具水路设计对脱模的决定性影响:如果模具内部抽真空/反吹气室分布不均,或打孔密度不合理,就会造成局部气压过大吹破湿胚。
依托高转速CNC加工中心与3D扫描检测技术,我们能够精准还原模具的真实轮廓及打孔精度,帮助企业彻底诊断旧模具的流道缺陷,并提供包含优化改造及驻厂试模验证在内的系统化量产支持。
FAQ
Q:为什么刚换上新模具时转移正常,生产几天后就开始破损? A:这通常是因为模具在使用过程中,表面网孔被浆料中的细小纤维和添加剂逐渐堵塞,导致局部透气性变差、脱模阻力增加。建议停机使用高压水枪清洗模具,并检查是否需要定期进行酸洗保养。
Q:转移时产品总是从边缘裂开,是模具设计问题吗? A:不一定。边缘撕裂除了考虑模具边缘拔模斜度不够,重点需排查转移合模时的机械对中度。如果设备导轨磨损造成上下模错位,边缘会被强行挤压撕裂。
Q:如何判断是真空不足还是反吹过大导致的破损? A:可采用“单边变量法”测试。关闭转移模真空,仅使用反吹,观察湿胚是否被吹变形或吹破(若是,则反吹过大);调小反吹,观察转移模能否顺利将湿胚吸附带走(若掉落,则真空不足或开启过晚)。
您的产线正在面临湿胚破损、良率不达标的困扰?欢迎拨打瀚森模具技术服务热线 400-6556-100,我们的资深工程师将为您提供免费的旧模诊断评估与现场排查建议。
<关注公众号>
<关注抖音>