


<关注公众号>

<关注抖音>
发布日期:2026-11-02 浏览量:17
在纸浆模塑蛋托设备的采购与交付环节,很多投资者习惯将设备在空载或短时间运行下的“循环时间”作为主要验收标准。然而,一条工业化纸浆模塑蛋托生产线的最终价值,并不由单次的成型速度决定,而是取决于其稳定量产能力和整线运行效率。
在进行蛋托设备验收时,采购方应该跳出单机参数的局限,从以下几个核心系统指标进行综合评估。
理论循环时间并不能直接代表设备的实际产能。由于纸浆模塑制品的单件重量、成型面积、所需脱水时间各不相同,其实际日产量通常受到模具排布、产品良率、有效运行时间(稼动率)以及停机换模时间等共同影响。
在验收时,应重点测试设备在连续带料运行状态下的稳定性。作为纸浆模塑总包专家,瀚森纸塑在规划全自动纸浆模塑干压生产线时,全部运动机构均采用伺服驱动。这种设计提升了各个工位之间的协同定位精度和运行稳定性,确保持续生产时的实际稼动率能够贴近预期。
蛋托通常属于干压或半干压类产品。如果成型后的湿胚带有过多水分进入烘干环节,将直接导致烘干负荷增加、天然气或电力消耗攀升,甚至拖慢整条生产线的节拍。
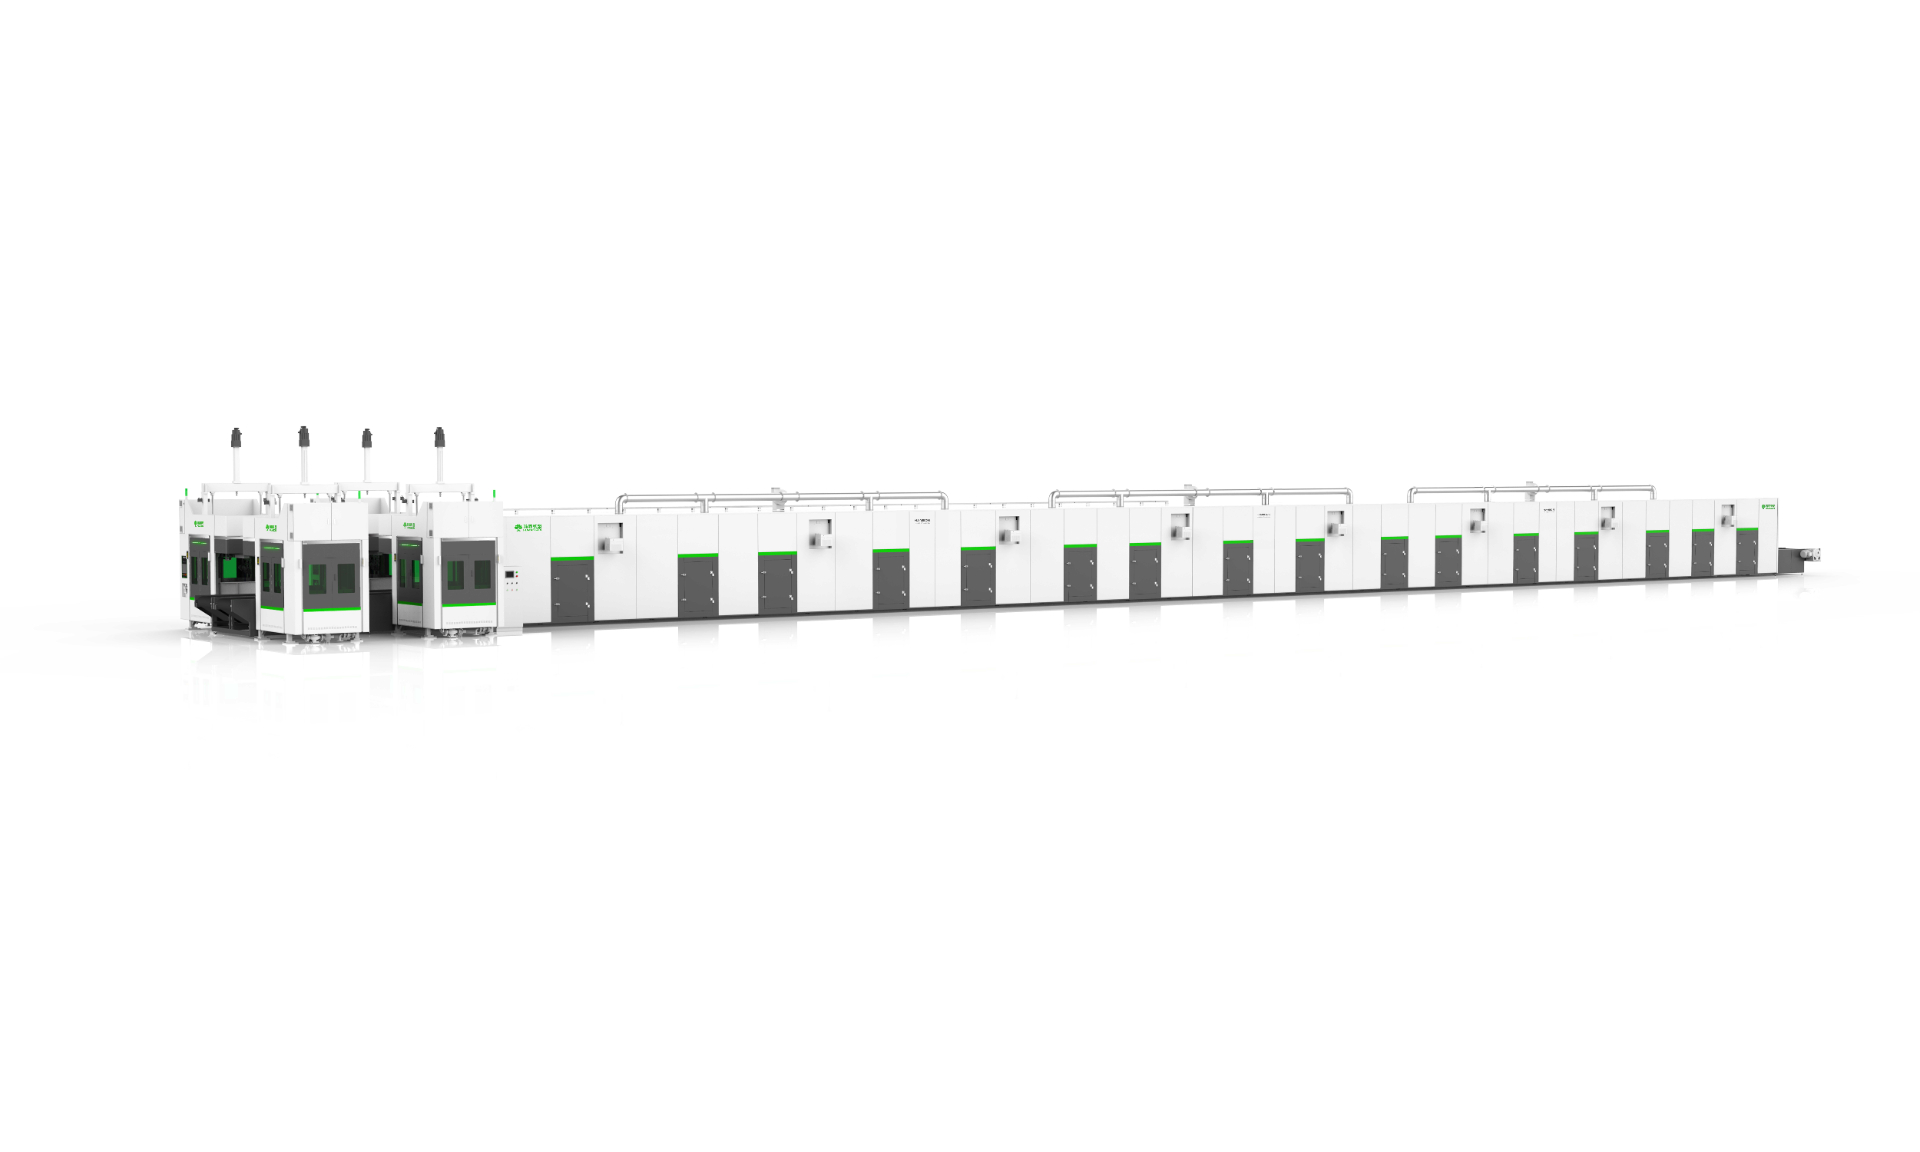
因此,验收时必须关注湿胚入烘前的含水率状态。瀚森纸塑全自动纸浆模塑干压生产线采用了“吸浆成型 → 冷挤压/预脱水 → 烘干 → 热压 → 堆叠”的完整工艺流程。其中的冷挤压工位能够在湿胚进入双层双列烘干机之前起到预脱水作用,有效降低入烘含水率。这种整线协同不仅能优化天然气或电力消耗,还能减少烘干段的瓶颈效应。
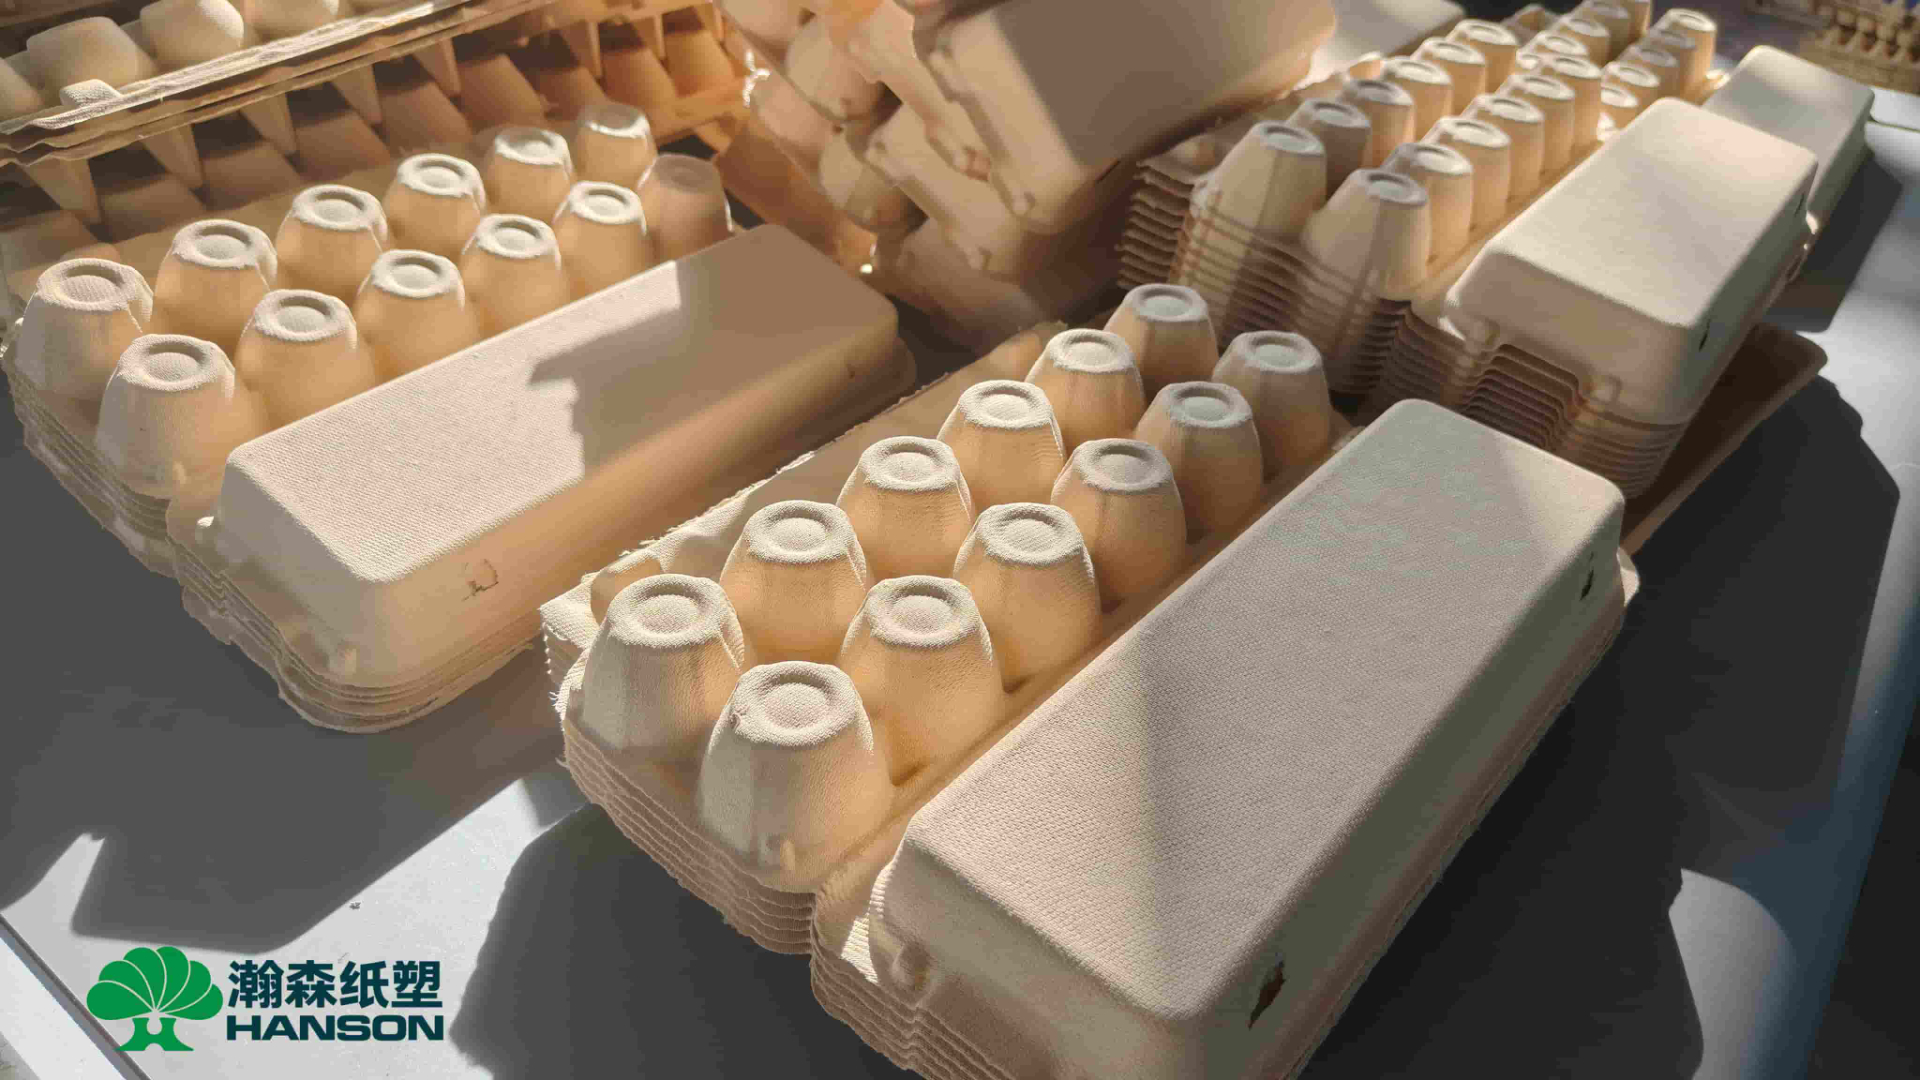
蛋托与工业缓冲包装的核心功能是承托与保护。如果设备在脱水和烘干控制上存在缺陷,很容易导致蛋托边缘翘曲、整体变形,进而影响最终的自动堆叠和包装效率。
在验收阶段,需要抽取成批连续生产的制品,检查其尺寸公差和堆叠密合度。瀚森纸塑的干压生产线通过冷挤压与烘干工艺的协同作用,能够显著减少纸浆模塑制品的变形问题。同时,生产线后端配备的 120 吨热压工位可对干燥后的产品进行整形,进一步确保蛋托及其他缓冲纸托的尺寸稳定性和一致性。
在实际量产中,清洗模具、更换网模和处理模具结垢是影响设备有效运行时间的重要因素。如果在验收时发现模具拆卸困难、内部死角过多,未来的维护人力成本将大幅增加。
相较于传统的转鼓式设备,瀚森纸塑干压生产线的整机结构设计更为简洁,模具工位外露。这种开放式结构使得网模的检修和清理变得非常方便,模具拆装更加便捷,特别适合需要应对多品种频繁换产的纸浆模塑工厂。此外,前端的冷挤压预脱水设计还能有效减少高温烘干环节的模具结垢,进而延长模具的保养周期。
成型设备的性能再好,也需要稳定、均匀的浆料供应作为基础。验收时需要评估制浆系统的浆浓控制和供浆稳定性。瀚森纸塑干压生产线在成型工位采用内循环持续供浆模式,确保成型浆槽内的浆料浓度与流态保持稳定,从而保障不同批次蛋托产品的重量和厚度一致性。
纸浆模塑蛋托设备一天的产量能达到多少? 设备产能必须结合具体的制品重量、结构和生产条件来计算。以瀚森纸塑全自动纸浆模塑干压生产线生产 40g 的四格杯托为例,其产能示例可达到 18 吨/23H。生产蛋托时的具体产量需要根据蛋托的规格和模穴数重新评估。
为什么干压生产线需要增加冷挤压/预脱水工位? 冷挤压能在湿胚进入烘干机前提前脱除部分水分,降低入烘含水率。这不仅能优化整体烘干能耗,还能与烘干工序协同减少制品变形,并降低模具结垢率。
杯托和杯盖可以使用同一种纸浆模塑设备生产吗? 通常不可以。杯托(如饮料杯托)属于承托缓冲类产品,优先采用干压或半干压生产路线;而纸浆模塑杯盖对精度和切边要求极高,需要匹配专用的杯盖自动化生产线(如瀚森纸塑 ZAKS-9595)。
蛋托设备的验收不应停留在单机的理论运行数据上,而是一次对浆料供应、脱水效率、烘干能耗、模具维护以及后工序堆叠的系统性检验。建立完整的验收指标,才能确保纸浆模塑生产线在未来的量产中具备真实的成本优势与效率优势。
如果你正在规划新建纸浆模塑蛋托、杯托或工业缓冲包装工厂,可以准备产品类型、目标产能和厂房条件。瀚森纸塑可从整厂规划、制浆、全自动干压生产线、模具开发到量产支持进行整体系统评估。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>