


<关注公众号>

<关注抖音>
发布日期:2026-10-26 浏览量:8
拿到外观规整、承重达标的饮料杯托样品,往往只是纸浆模塑项目的第一步。很多投资者在采购杯托设备并进入实际量产阶段时,经常会遇到真实日产能远低于理论数据、产品烘干后翘曲变形、或者模具频繁结垢导致停机维护等问题。
要让纸浆模塑杯托从单件打样走向日产上万件的稳定规模化生产,不能只盯着一台成型主机的运转周期。从产品功能要求倒推,企业需要建立一套包含打样验证、制浆匹配、冷挤压预脱水、隧道烘干、热压定型及后工序堆叠在内的系统化干压生产线。
纸浆模塑产品的终端应用场景决定了它的生产工艺。杯托(双杯托、四格杯托)的核心功能是承重、缓冲、固定杯体以及便于运输堆叠。这类产品通常具有较深的腔体和较高的高低落差,对防震和支撑强度的要求远高于对表面极致平滑度的要求。
因此,杯托生产通常优先采用干压(或半干压)纸浆模塑工艺。干压路线通过前端成型脱水,配合独立干燥过程进一步去除水分,能够在保证产品结构强度的同时,实现更符合缓冲包装商业模型的单件成本与大批量生产效率。
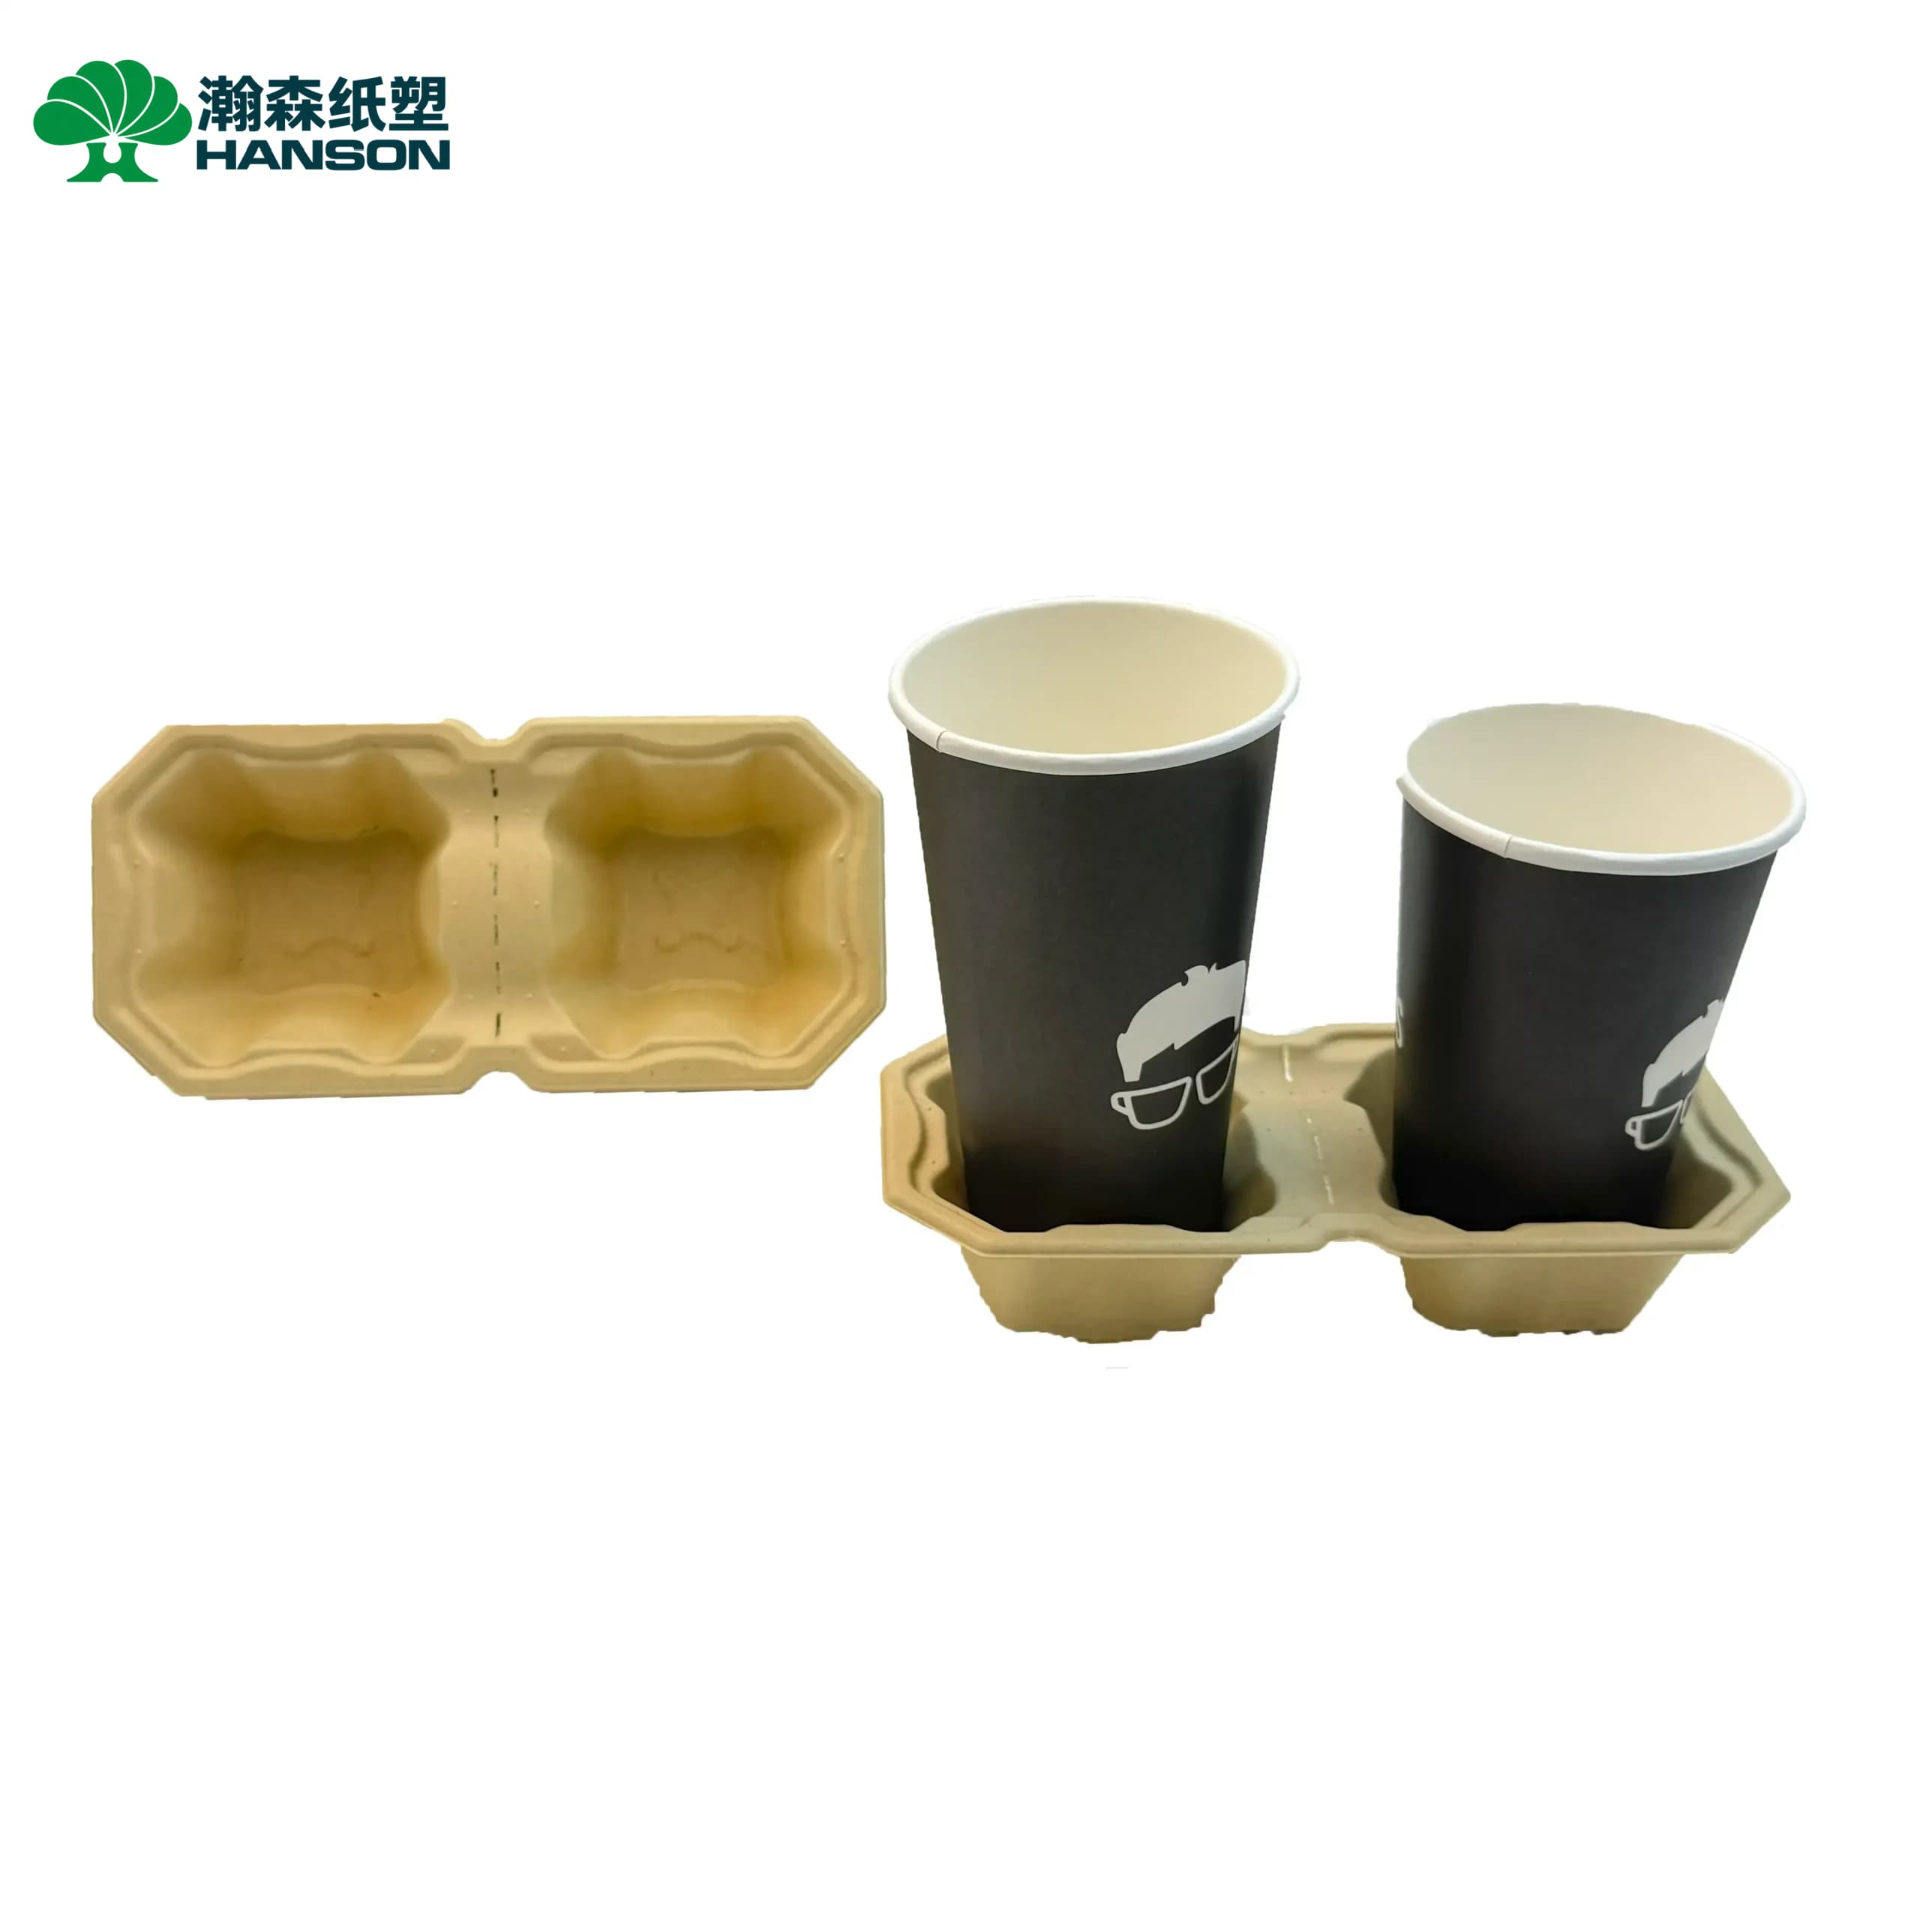
在打样或小批量测试阶段,人工可以对每一件湿胚进行细致的干预和调整,烘干过程也相对可控。但一旦进入连续的自动化量产,任何微小的工艺偏差都会被放大:
湿胚含水率波动:含水率过高会大幅增加烘干系统的负荷,延长烘干时间,甚至导致杯托在烘干线上因水分分布不均而产生严重变形。
模具结垢与停机:如果脱水效率低,湿胚带有过多游离水分和残留物进入后续工序,容易加速模具结垢,迫使产线频繁停机清洗模具,直接拉低整线稼动率。
物流动线与人工瓶颈:成型速度再快,如果前端制浆跟不上,或者后端的堆叠、包装依然依赖大量人工,整个工厂的实际产能依然会被卡在最慢的环节。
为了解决量产中的上述问题,现代高产能杯托设备在整线架构设计上已经不再是简单的“一台主机配一个烘房”。以瀚森纸塑的全自动纸浆模塑干压生产线为例,真正能够实现稳定量产的产线通常具备以下关键节点设计:
1. 冷挤压与预脱水系统 纯靠真空脱水往往难以达到最理想的入烘含水率。瀚森纸塑全自动干压生产线在吸浆成型之后,特别配置了伺服升降驱动的冷挤压工位(预脱水)。冷挤压与烘干系统的协同,能够有效降低湿胚进入烘干机前的含水率。水分被提前挤出,不仅减少了制品后续干燥阶段的翘曲变形风险,更能显著减少模具结垢,从而延长模具保养周期,保障整线的长期连续运行。
2. 连续烘干与热压定型 杯托通常具有较厚的结构,需要在连续的隧道式烘干机中彻底去除水分。烘干后的产品往往会存在自然收缩。通过在产线尾端配置热压工位,可以对烘干后的杯托进行二次定型,修正尺寸公差,确保多格杯托在终端门店使用时的叠放顺畅度和杯体卡紧力度。
3. 后工序自动转运与堆叠 杯托体积较大,如果依靠人工搬运,不仅效率低下且容易损坏产品。通过桁架机械手或平移转运机构,将成型、预脱水、烘干、热压及成品堆叠完全打通,是实现真正意义上自动化量产的前提。
不要使用“设备循环时间”直接换算日产量,因为模穴数量、产品克重和整线有效运行率都会影响最终结果。
在评估产能时,必须绑定具体的杯托规格。例如,以 40g 的四格杯托 为例,在合适的工艺条件与模具配置下,瀚森纸塑全自动干压生产线(配备 4 套成型与 4 套冷挤压工位)的产能约可达到 18 吨 / 23 小时。但如果更换为结构更复杂、落差更大的特殊内衬或克重不同的双杯托,同样的产线在日产吨数和件数上都会发生相应变化。
纸浆模塑杯托项目从样品走向稳定量产,本质上是从“验证能不能做”升级为“建立一套连续稳定的工程系统”。在进行杯托设备选型时,投资者不应只关注单台成型机的报价,而必须系统考量冷挤压脱水效率、烘干能耗、模具结构以及整厂的自动化衔接。
1. 杯托用什么纸浆模塑设备? 杯托通常属于承托、固定和运输缓冲类产品,应优先判断干压或半干压生产路线。杯托不等于杯盖,不能使用杯盖专用设备,而是应该采用配备成型、脱水及独立烘干架构的干压生产线。
2. 纸浆模塑干压线为什么要增加冷挤压预脱水? 湿坯在进入烘干前先进行冷挤压预脱水,可显著降低入烘含水率,并有助于减少制品变形、降低模具结垢频率、延长模具保养周期并提高整线的稼动率。
3. 瀚森纸塑干压线一天能生产多少杯托? 产能与具体产品紧密相关。以 40g 四格杯托为例,瀚森纸塑全自动干压线在合适生产条件下产量可达约 18 吨/23 小时。实际产能会随产品重量、结构、模具和设备实际运行率发生变化。
4. 杯托生产线为什么还需要热压工序? 因为杯托在烘干过程中容易产生水分蒸发带来的自然收缩和轻微翘曲,热压定型可以修正产品的尺寸公差,确保杯托在实际使用时的配合度与堆放稳定性。
如果你已经有饮料杯托、四格杯托的产品样品、尺寸要求或目标日产能,瀚森纸塑可以进一步根据产品结构、克重和产能要求,为您评估适合的整线工艺、模具开发与干压设备配置方案。
全国服务热线:400-6556-100联系电话:13694924367
<关注公众号>
<关注抖音>