


<关注公众号>

<关注抖音>
发布日期:2026-10-21 浏览量:68
在纸浆模塑项目采购阶段,很多投资者会发现:同样是生产一款餐盒或手机内托,不同厂家提供的纸浆模塑模具报价可能相差数倍。
这种价格差距,往往让买家产生疑惑:模具不就是用来把纸浆压出形状的金属块吗?为什么价格差异这么大?
事实上,纸浆模塑模具绝非简单的“易损消耗品”或“附件”。它直接参与了成型、脱水、转移、热压、定型和切边的全过程。两套看起来形状相同的模具,因为内部排水设计、加工精度和工艺匹配度的不同,最终会导致实际日产能和产品良率出现巨大偏差。
本文将从制造工艺角度,详细拆解纸浆模塑模具不同配置之间的核心差异。

纸浆模塑通常分为成型模和热压模(或转移模),不同模具对材质的要求不同。 高端配置的模具通常选用高强度铝合金或铜合金,并采用高精度 CNC 数控机床进行精密加工。对于生产手机内托、高端礼盒等对尺寸精度要求极高的精品工业包装而言,模具的微小公差都会导致最终产品在组装时无法严密贴合。 低价模具往往在材料密度和切削精度上妥协,这不仅会缩短模具的实际使用寿命,还容易在长期热压下产生局部变形,导致产品厚度不均。
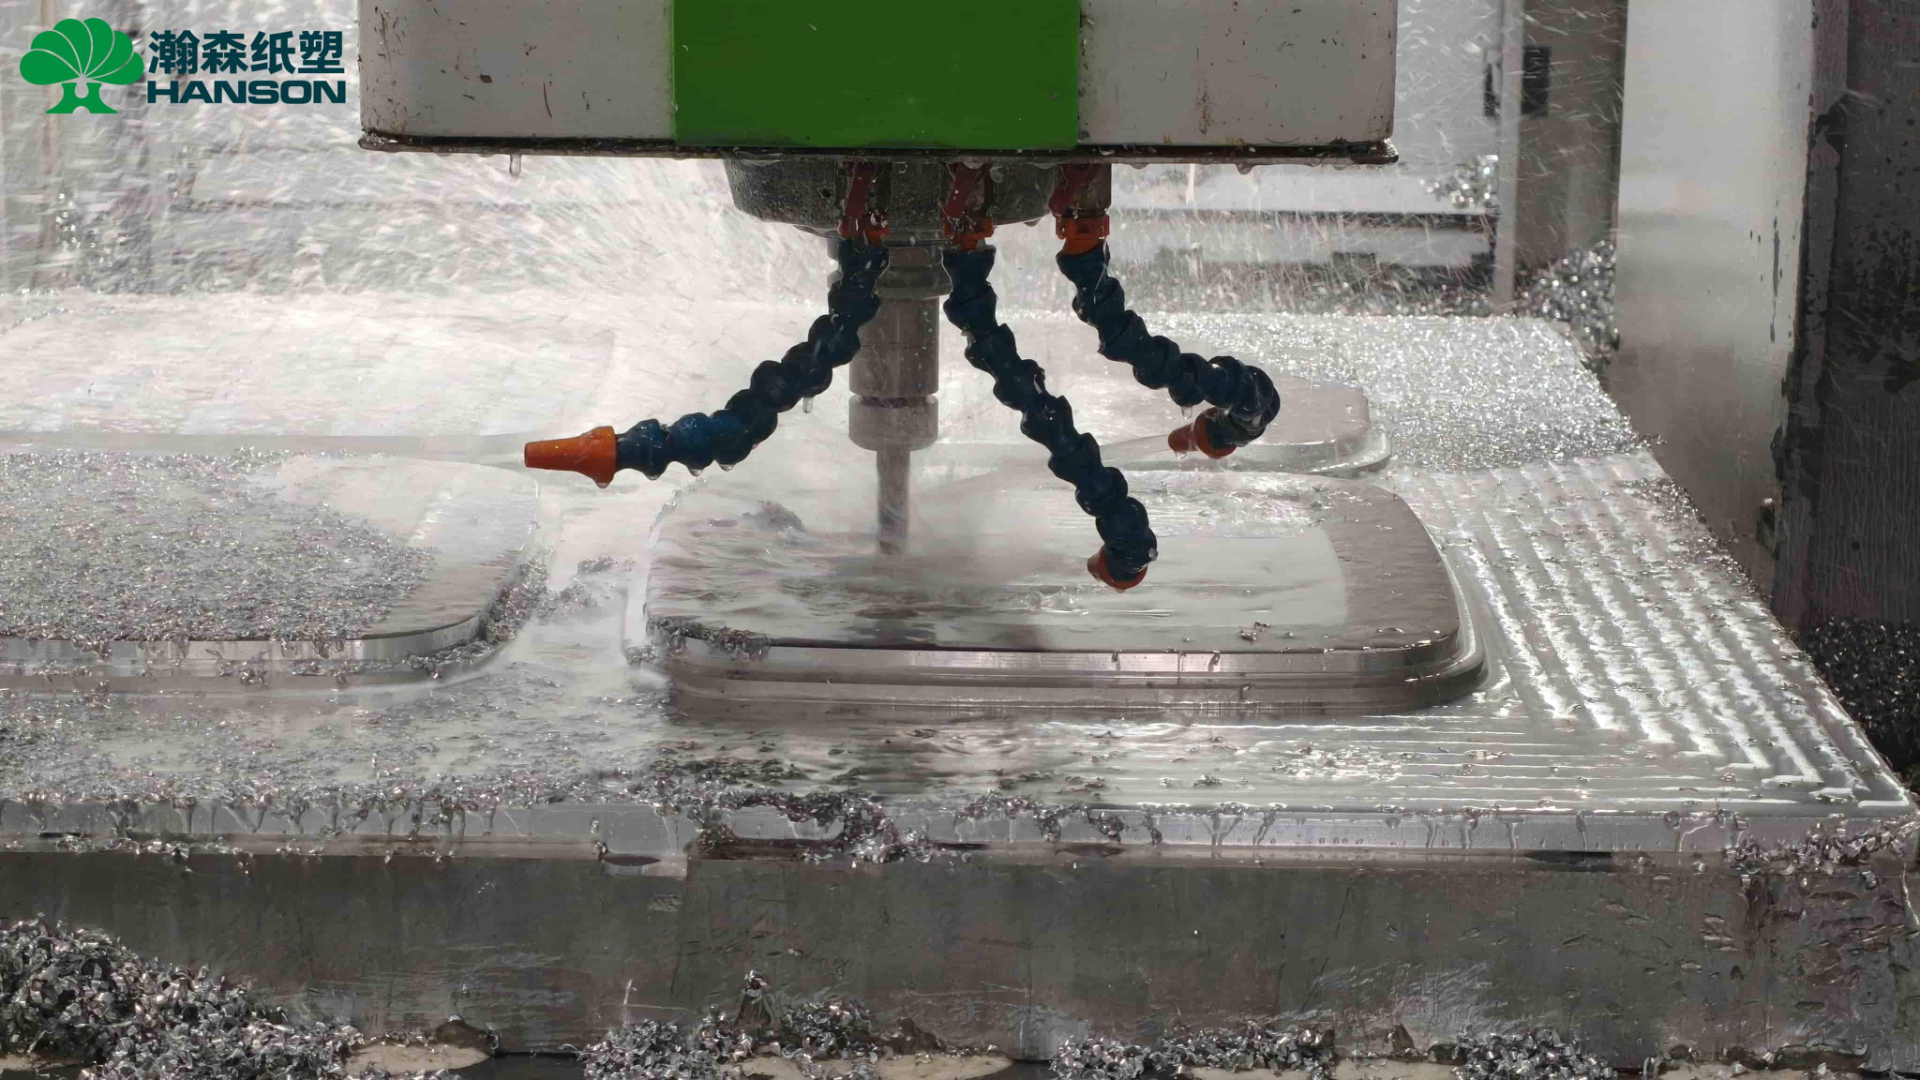
这是决定模具技术含量最关键的隐形指标。成型模表面覆盖的网面及其底部的排水孔设计,直接决定了真空吸附纤维的效率。
高配置模具:能够实现均匀、快速的脱水,使湿胚含水率控制在理想范围,既保证了转移过程中的产品完整性,又大幅减轻了后续热压或干燥的能源负荷。
低配置模具:排水设计不合理,容易导致局部积水或抽真空不均。这不仅会拉长单次成型时间(拖慢整体设备节拍),还容易造成产品表面产生水痕、结构疏松或克重不一致。
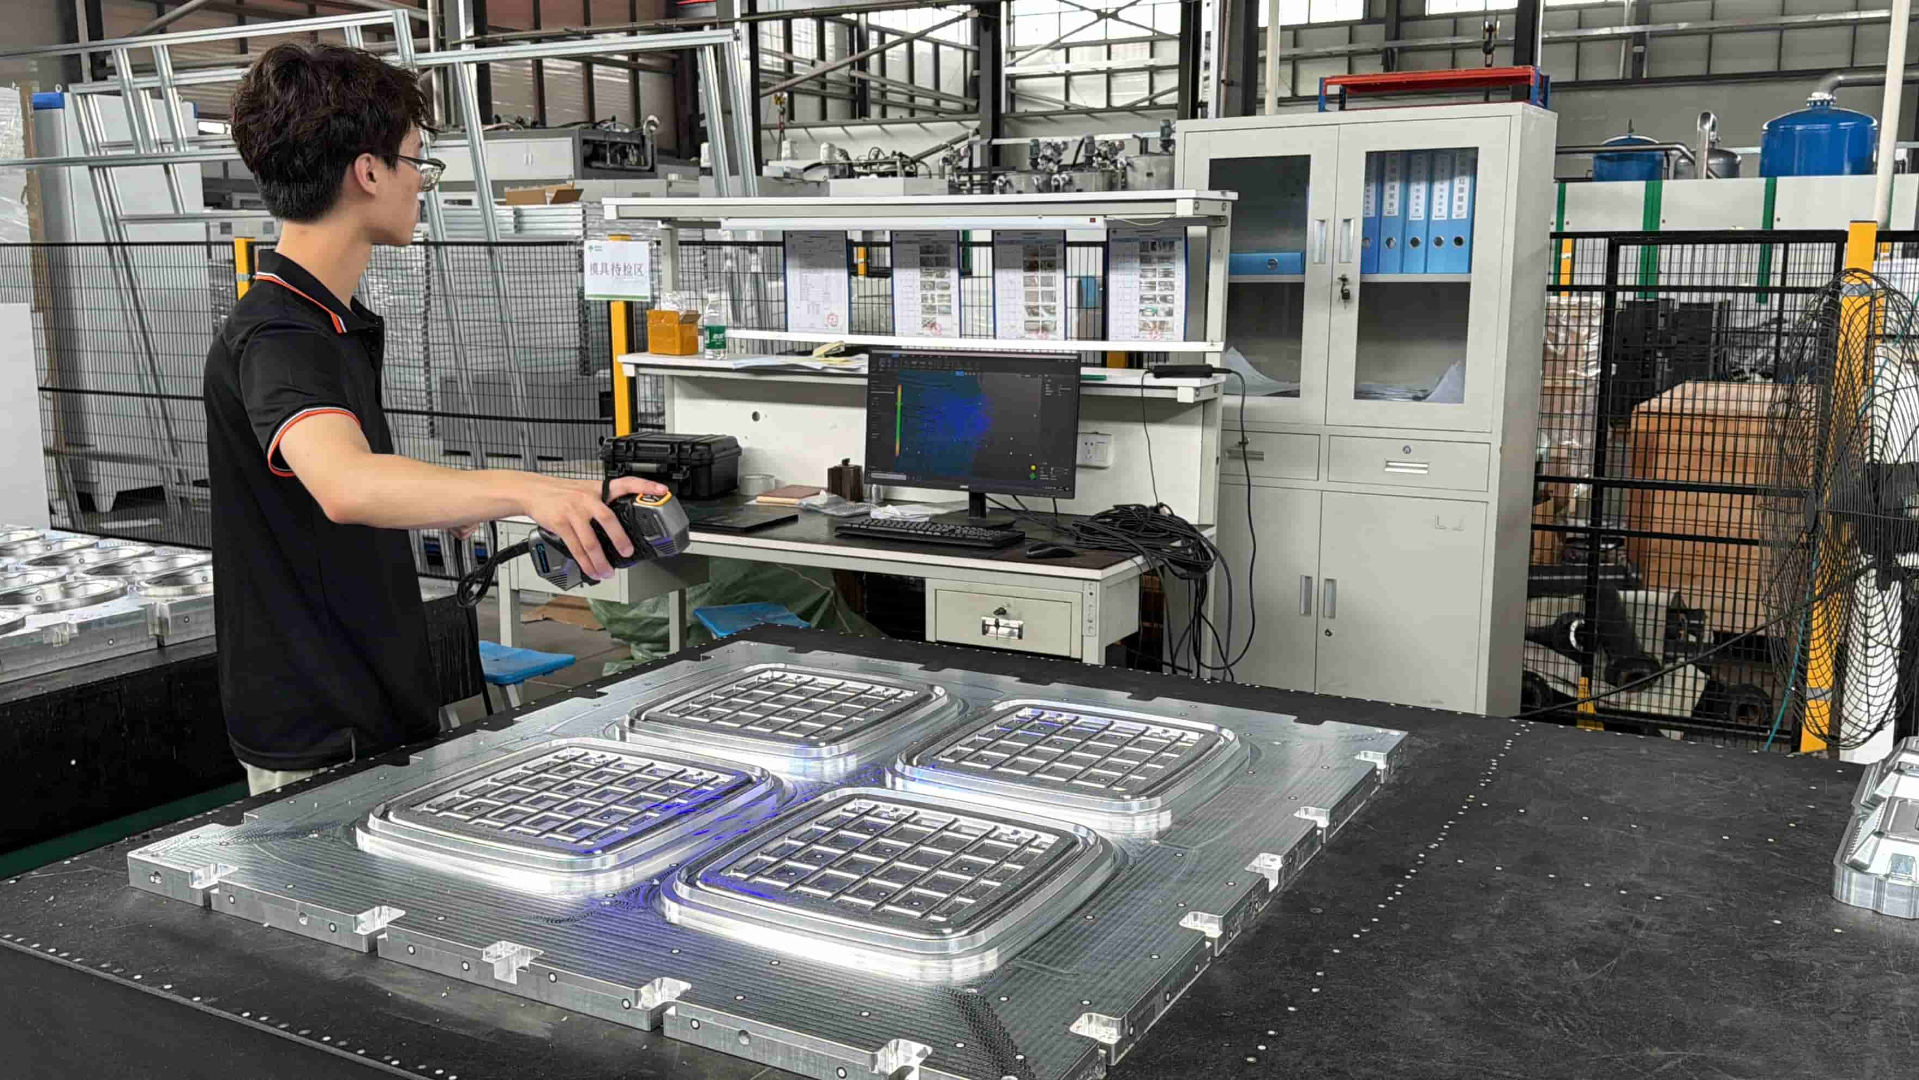
客户通常认为“模穴数量越多,产能越高”,但在实际制造中,模穴排布必须与成型设备的真空能力、供浆系统和热压面积精确匹配。 优秀的模具设计会通过流体仿真和工艺经验,合理布局模穴之间的间距,确保浆料在每个模腔中的分布绝对均匀。如果模具仅为了追求数量而密集排布,忽视了边缘与中心位置的压力差,最终量产时边缘产品的废品率将居高不下,反而拉低了实际日产能。
尤其在湿压纸浆模塑工艺中,湿胚需要直接进入加热模具内进行脱水、压制定型。 高规格的热压模具会进行专门的表面抛光或特种涂层处理,并设计科学的拔模斜度。这确保了产品表面达到细腻、平滑的纸质触感,同时在完成热压后能够顺利脱模。低价模具若表面粗糙或拔模角设计不合理,极易导致“粘模”现象,造成设备频繁停机清理,严重影响稼动率。
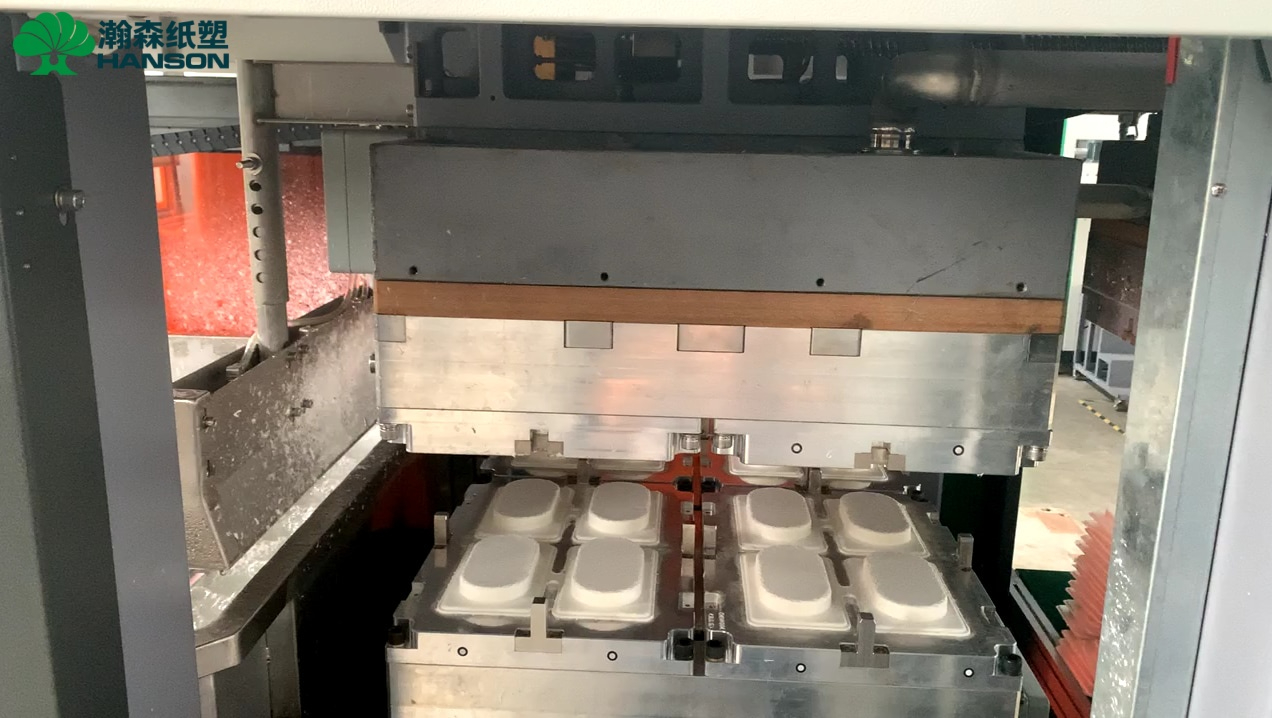
评价一台纸浆模塑设备,不能只看铭牌上的“理论循环时间”。真正的日产量是由 设备参数 + 模具效率 + 工艺稳定性 共同决定的。
如果一套模具排水缓慢,成型时间就会被迫延长;如果模具热传导不均,热压时间就必须增加以防止产品内部夹生;如果脱模不顺畅,设备就无法实现连续自动化生产。因此,为了节省前期模具采购成本而牺牲性能,最终付出的代价往往是整条生产线高昂的能耗浪费和长期的产能瓶颈。
对于已经建厂并投产的纸浆模塑企业,如果遇到产品尺寸不稳定、翘曲变形、克重偏差大或特定位置难以脱模等问题,并不一定要完全废弃现有设备。 很多情况下,症结在于原模具结构与生产工艺不匹配。通过对旧模具进行技术改造(如优化网面结构、调整排水通道、改善热压流道),往往能在不增加主机投资的情况下,显著提升存量产线的良率和生产节拍。
作为纸浆模塑总包专家,瀚森纸塑的研发逻辑是:设备与模具不能割裂,必须围绕最终产品进行协同设计。
我们深知,很多所谓的“设备故障”或“产能不达标”,根源在于模具设计没有充分适应浆料特性与设备的动态运行逻辑。瀚森纸塑拥有独立的模具设计与制造能力,能够为客户提供从产品结构打样、模具开发到设备量产的完整闭环。无论您是面临新产品开发的试错风险,还是存量设备的技改需求,瀚森纸塑不仅提供高性能的成型主机,更通过“懂模具、懂工艺,更懂设备”的联合调试能力,确保项目真正达到预期的量产目标。
1. 同样的纸浆模塑设备,换一套不同厂家的模具产能会变吗? 会发生明显变化。不同厂家的模具在排水效率、热传导率和脱模顺畅度上存在差异。排水快的模具能缩短成型时间,传热均匀的模具能缩短热压时间,这些都会直接提升设备的单日实际循环次数,从而提高产量。
2. 为什么有些模具生产出来的产品容易翘曲变形? 产品变形通常是设备、模具、材料和工艺综合作用的结果。在模具层面,如果各区域厚度设计不均导致脱水率不一致,或者热压模具加热不够均匀,水分蒸发先后产生内应力,就会导致最终产品发生翘曲变形。
3. 更换生产不同产品时,是不是只需要换模具就可以? 不一定。如果产品重量、深度和结构发生改变,更换模具后还需要对设备的浆料浓度、真空抽吸时间、热压温度与压力、切边及后续堆叠参数进行全面重新适配。这也是为什么设备与工艺必须联合调试的原因。
4. 纸浆模塑模具的使用寿命一般是多久? 模具寿命没有统一标准,它受到加工材质、表面处理工艺、使用频率、日常维护(如洗模高压水的冲洗规范)以及热压压力等多方面影响。优质材料与规范维护能大幅延长模具的量产寿命。
纸浆模塑模具不是独立于设备之外的耗材,它是决定产品成型品质、湿胚含水率和热压效率的核心工艺枢纽。在采购决策时,脱离了模具的排水、传热与加工精度去单纯比对价格,往往会导致项目在进入量产阶段后面临无尽的调试与产能缩水。
如果你已经有产品样品、3D 图纸或遇到了现有产线的成型良率与变形问题,仅靠更换参数往往无法彻底解决。瀚森纸塑可以根据产品结构、模具现状与工艺要求,为你进行系统的设备与模具联合评估与优化。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>