


<关注公众号>

<关注抖音>
发布日期:2026-10-20 浏览量:8
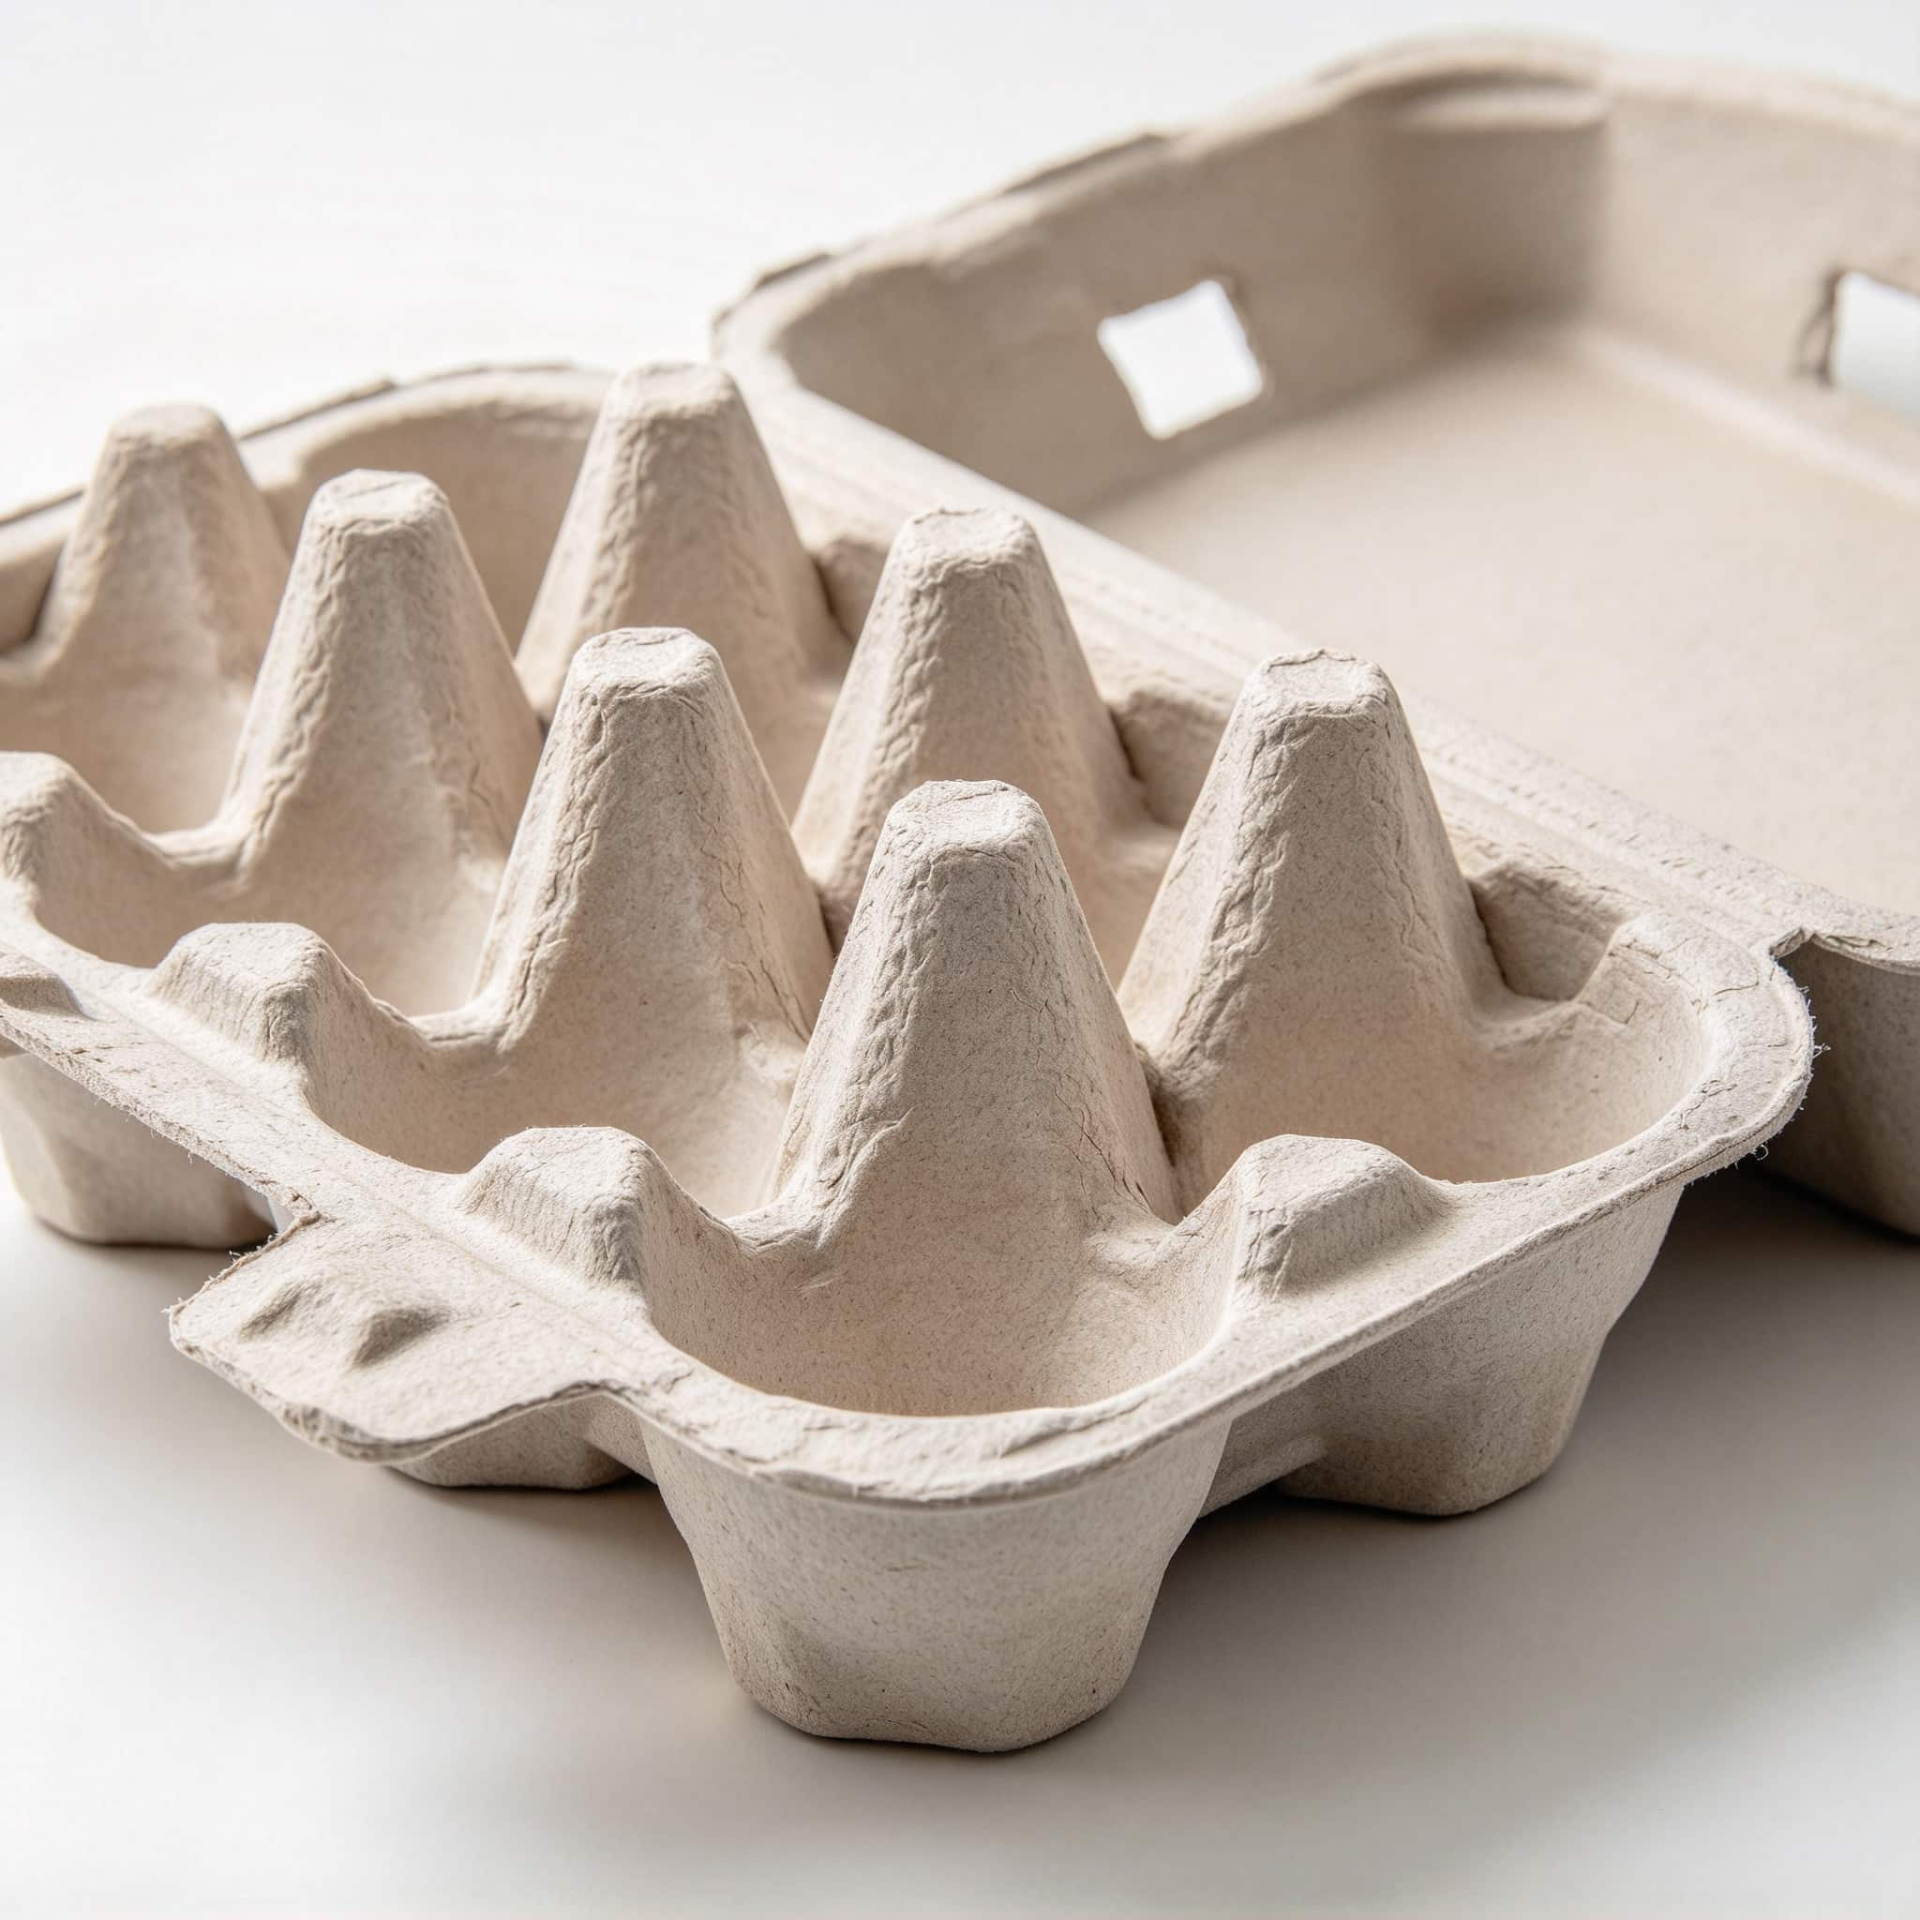
在解决产品定义、打样与基础工艺验证之后,蛋托、蛋盒及工业缓冲纸托项目将面临真正的商业化考验:如何将理想的样品转化为每天稳定产出的合格商品。
对于干压与半干压纸浆模塑项目而言,一台成型设备的理论运转速度,并不能直接等同于工厂的实际日产量。从样品走向稳定批量生产,其实是一个消除整线瓶颈的过程。这不仅涉及成型工位的优化,更取决于制浆、预脱水、干燥与后工序自动化的系统协同。
很多投资者在采购蛋托设备时,习惯用“单次循环时间 × 模穴数”来推算日产量。但在实际量产中,同一条生产线在切换不同产品时,实际吨产出会发生明显变化。
影响干压设备实际产能的核心变量包括:
产品克重与结构: 产品越重,单循环所需的浆料与脱水负荷就越大;如果是深腔内衬或高低落差较大的制品,成型与转移时间通常需要相应延长。
模具排布与面积: 模穴数量受到模具总面积与排水效率的限制。简单增加穴数如果导致成型不均或脱模困难,反而会降低整体稼动率。
换模与停机时间: 如果工厂需要频繁切换不同规格的蛋托或缓冲纸托,模具拆装的便捷性将直接决定设备有效运行时间。
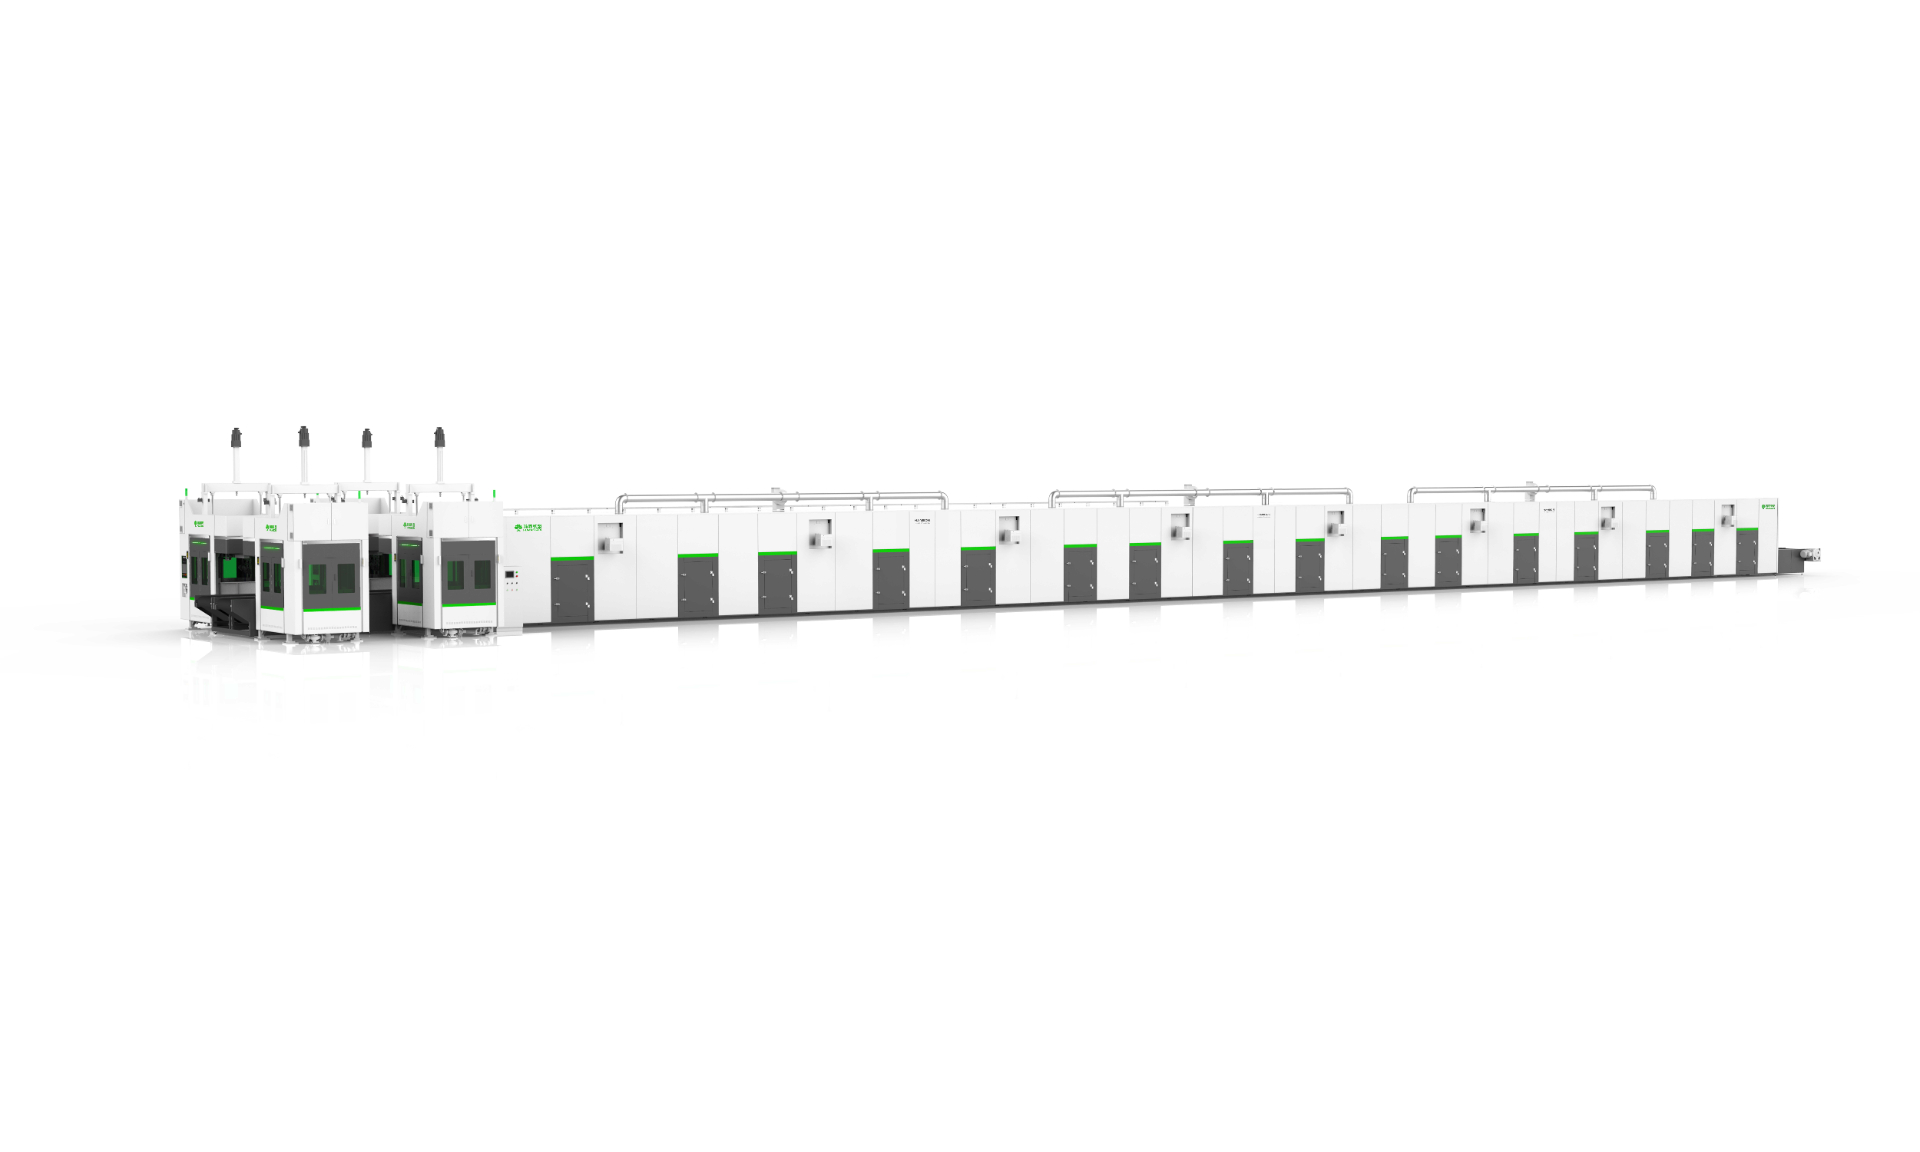
以瀚森纸塑全自动纸浆模塑干压生产线为例,在生产 40g 四格杯托的特定产品条件下,其单线产能可达 18 吨/23H。但这一数据建立在特定的克重、模具配置与整线连续运行的基础上,无法直接套用于所有不同克重和结构的工业包装产品。
在传统干压工艺中,产品成型后通常直接进入烘干系统。由于湿坯含水率较高,烘干线必须承担巨大的水分蒸发负荷。这不仅增加了天然气或电力的消耗,还容易导致产品在长距离烘干过程中产生收缩和变形。
为了解决这一量产痛点,瀚森纸塑干压生产线在吸浆成型与烘干之间,引入了冷挤压(预脱水)工序。
通过伺服驱动的冷挤压工位,湿坯在进入隧道炉前被进一步压榨脱水。这一工艺节点在量产中发挥着多重作用:
降低烘干负荷与能耗: 减少入烘含水率,直接缩短烘干时间并降低能源消耗(在相关生产条件下,天然气消耗可控制在约 280 m³/吨)。
减少制品变形: 预先挤压定型有助于控制湿坯在高温烘干阶段的收缩率,提升成品的尺寸稳定性。
延长模具保养周期: 预脱水减少了残留水分对后续工位的污染,有助于减少模具结垢,从而提高整条生产线的稼动率。
干压产品从烘干线输出后,如果对表面平整度、厚度均匀性或堆叠体积有较高要求,通常需要经过热压整形。
在稳定量产阶段,热压与后处理工序的节拍必须与前端成型保持一致。瀚森纸塑干压生产线采用桁架机械手完成工序间的平移与转运,将成型、冷挤压、烘干、热压与自动堆叠串联为闭环自动化系统。这种整线协同避免了前端机器高速运转、后端人工堆叠积压的“头重脚轻”现象,确保最终成品能够以统一的品质输出。
蛋托设备的批量生产不是简单的“单机加速”,而是材料、成型、预脱水、干燥与后处理的综合平衡。只有在整厂规划阶段消除各工序之间的产能差,并引入合理的冷挤压与自动化转运机制,纸浆模塑缓冲包装项目才能真正实现高良率的稳定量产。
干压线为什么需要增加冷挤压预脱水? 湿坯在进入烘干前先进行冷挤压预脱水,可显著降低入烘含水率。这不仅能减少烘干能耗,还能有效减少制品变形、降低模具结垢风险,从而延长模具保养周期并提高整线稼动率。
同一台干压设备,换产品后产能会变吗? 会发生变化。实际产能不仅取决于设备的机械动作速度,还与单件产品的克重、深腔结构、模穴数量、脱水难度及烘干时间密切相关。
杯托和蛋盒可以用同一条干压生产线吗? 通常可以。杯托(如饮料杯托、咖啡杯托)与蛋盒、工业缓冲纸托在工艺路线上同属于干压/半干压范畴。只要产品尺寸、深度在设备行程范围内,可通过更换模具和调整工艺参数在同一条全自动干压线上进行生产。
如果你已经完成了蛋托、杯托或工业缓冲包装的打样验证,并准备进入规模化建厂阶段,仅对比单机循环时间往往不够。瀚森纸塑可根据你的产品重量、结构与目标日产能,评估包含智能化制浆、成型、冷挤压预脱水、烘干与后处理在内的完整干压生产线配置。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>