


<关注公众号>

<关注抖音>
发布日期:2026-10-20 浏览量:2
在筹备纸浆模塑杯盖项目时,许多投资者习惯直接向设备供应商询问:“一台机器一天能做多少个杯盖?”然而,纸浆模塑并不是标准化的冲压件生产。如果在量产前没有明确杯盖的单件重量、产品结构以及合理的模穴数,就无法准确评估脱水时间、热压效率、切边精度以及最终的实际日产能。
纸浆模塑杯盖属于尺寸较小但对成型精度和功能要求极高的制品。要建立一条稳定、高效的生产线,必须遵循“先看产品,再配工艺、模具与设备”的逻辑。

杯盖的重量决定了单次循环所需的浆料量,进而直接影响生产节拍。
纸浆模塑生产的本质是将水分从纤维中去除。当单件杯盖的重量增加时,意味着湿胚阶段含有更多的水分。这不仅需要更长的真空脱水时间,还会显著增加热压阶段的蒸发负荷。如果一味追求短循环时间而忽视了较重产品的脱水需求,容易导致湿胚转移不稳定或热压干燥不彻底。
此外,重量的改变还会影响浆料浓度控制和纤维吸附的均匀性。因此,即使是同一台纸浆模塑杯盖设备,在生产 4 克与 6 克重量的不同杯盖时,其实际产量也会发生变化。
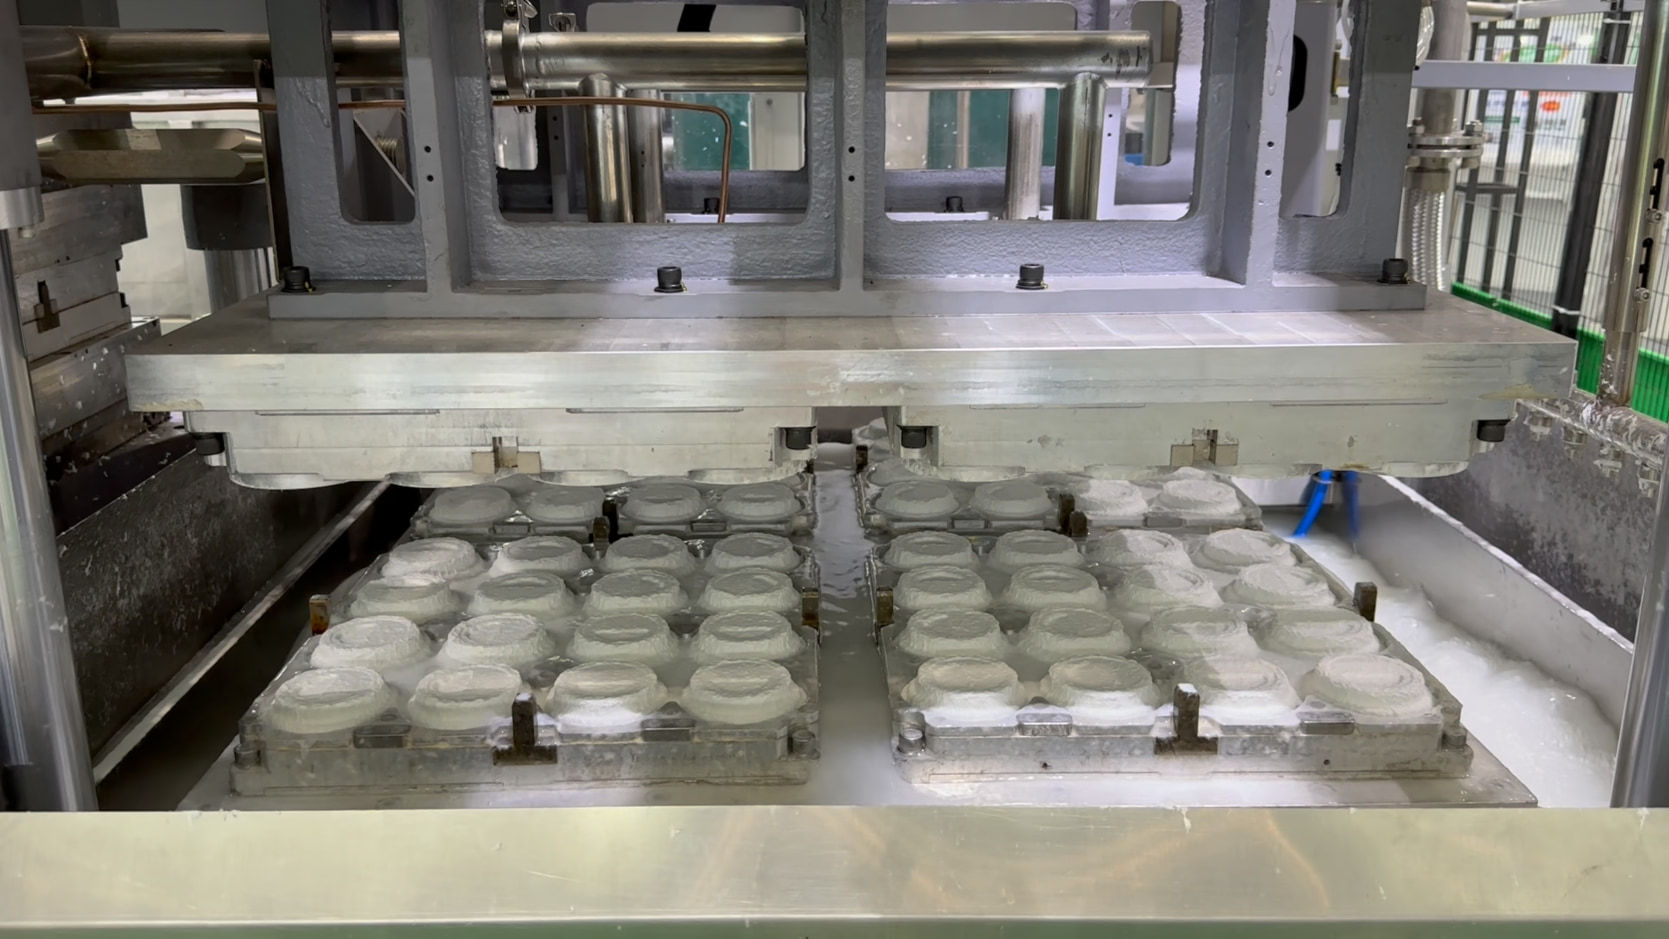
杯盖不仅是覆盖容器的配件,其核心功能在于防漏与密封。杯盖的结构设计直接决定了成型工艺的难度和后续加工方案。
卡扣与边缘结构: 杯口配合要求极高的尺寸稳定性。如果结构设计导致脱模困难或拔模角不足,不仅会增加成型模具的开发难度,还容易在湿胚转移和热压过程中造成局部变形,直接拉低产品良率。
切边工艺匹配: 绝大多数纸浆模塑杯盖在热压定型后,需要进行切边或冲切以获得光滑、平整的边缘。复杂的边缘结构对冲切精度提出了更高要求。
后处理适应性: 如果杯盖需要特定的防水、防油性能或防漏处理,结构上必须确保密度均匀,避免因局部过薄而导致功能失效。
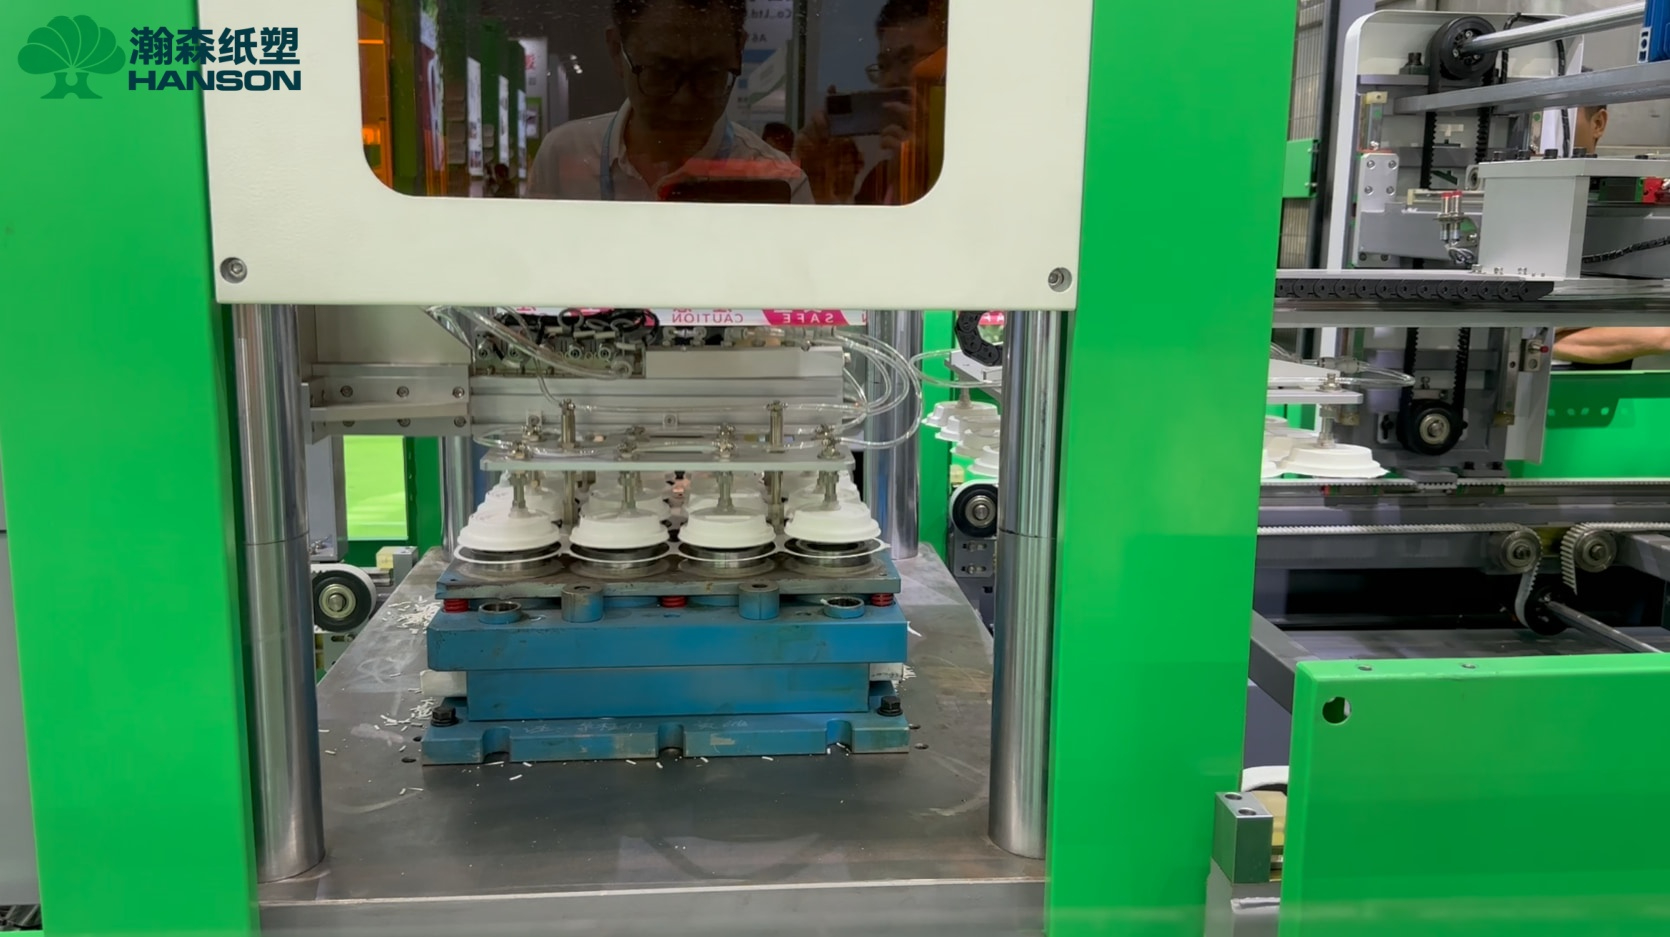
在计算理论产能时,增加模穴数似乎是提高产量的最快途径。但在实际纸浆模塑生产中,模穴数必须与设备能力和模具面积相匹配。
首先,成型模具的面积和网孔分布决定了排水效率。当模穴数过多、排布过密时,可能导致边缘位置与中心位置的浆料吸附不均,进而影响杯盖厚度的一致性。其次,模穴数增加意味着热压模具需要提供更大、更均匀的压力和热量。如果超出设备负载或热压面积的极限,整体产品品质就会下降。因此,模穴数的规划应基于产品尺寸和设备的实际热压、脱水能力进行科学测算,而非盲目增加。
与尺寸较大、对外观要求稍低的缓冲包装不同,纸浆模塑杯盖属于“高件数、高精度”产品。如果单纯依靠人工完成后续流程,后工序必将成为整个工厂的产能瓶颈。
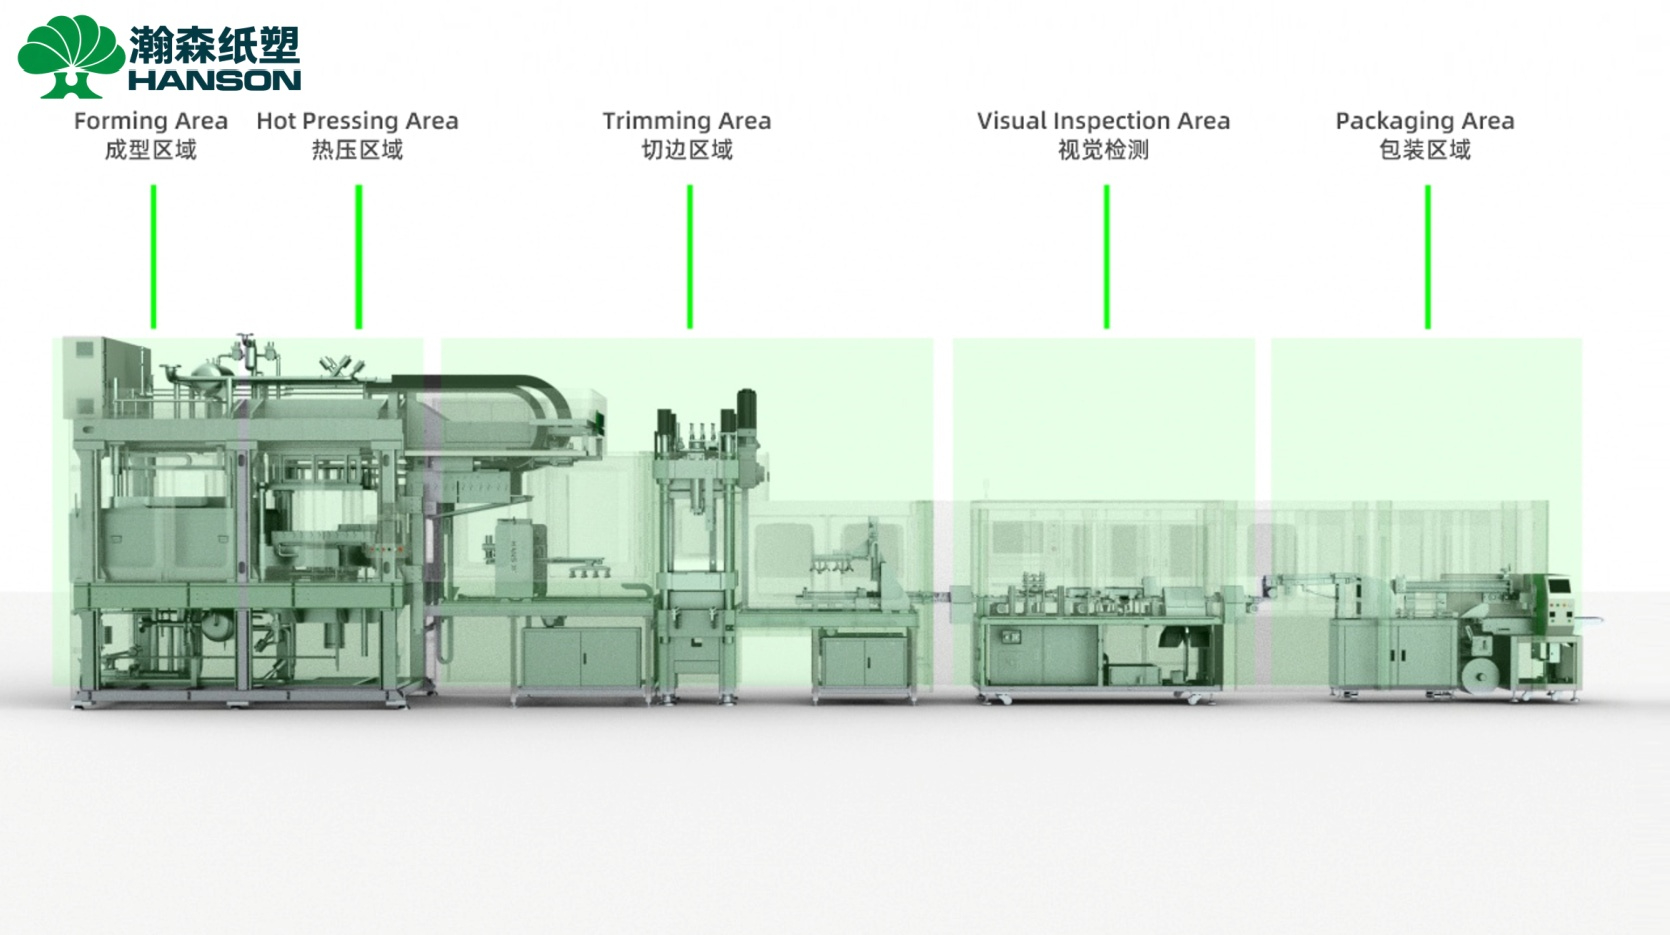
作为纸浆模塑总包专家,瀚森纸塑针对杯盖的规模化量产需求,推出了 ZAKS-9595 纸浆模塑杯盖自动化设备。该设备不仅负责成型与热压,更将后续加工工序进行了系统集成:
伺服冲切: 确保高精度的切边效果,满足杯盖边缘的密合要求。
视觉检测一体化: 在高速量产中,人工难以逐一排查杯盖的微小缺陷。ZAKS-9595 集成了视觉检测工序,自动识别外观与尺寸缺陷,确保出货品质。
全自动包装: 配合成型、热压、切边与检测节奏,实现杯盖的自动堆叠与包装。
在产品结构、模具和生产条件匹配的情况下,ZAKS-9595 杯盖设备 24 小时产能可达到 10–12 万个。这种将成型与后工序无缝衔接的自动化设计,正是应对高件数连续生产的关键。
实际产能取决于杯盖的尺寸、重量、模穴数和设备有效运行时间。以瀚森纸塑 ZAKS-9595 杯盖设备为例,在合适的生产条件下,其标准产能可达到 10–12 万个 / 天(24H)。
完全不同。这是纸浆模塑选型中常见的误区。杯盖要求高精度、尺寸稳定和密合度,通常使用高自动化的专用连续生产线(如 ZAKS-9595);而杯托属于承托和运输缓冲类产品,通常采用干压或半干压生产路线,两者在成型、热压及后工序配置上有着本质区别。
因为杯盖的日产量动辄十万个以上,且属于功能性密封件。微小的缺口、变形或毛边都会导致漏水。单纯依靠人工抽检无法满足规模化出货的品质控制要求,必须依靠自动化的视觉检测系统进行实时排查。
纸浆模塑杯盖的设备采购,不应停留在简单的机器比价层面。明确产品的单件重量、确认卡扣与边缘结构、科学规划模穴数,是决定脱水效率、热压良率和切边精度的先决条件。只有将产品要求与设备、模具及自动化后工序协同考量,才能真正打造出具备稳定量产能力的杯盖生产线。
如果您已经具备纸浆模塑杯盖的产品图纸、3D 模型、样品或明确的目标日产能,瀚森纸塑可以进一步根据产品结构、重量、模具需求及自动化要求,为您评估匹配的成型工艺与 ZAKS-9595 设备配置方案。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>