


<关注公众号>

<关注抖音>
发布日期:2026-10-07 浏览量:1
当包装企业准备进入手机内托、消费电子包装或高端礼盒内托等精品工业包装市场时,最常犯的错误之一,就是用生产蛋托或普通缓冲垫的逻辑来选购设备。
普通的工业缓冲包装通常更看重承重、缓冲性能和单日大批量生产的成本;而精品工包则要求极高的产品表面质量、严苛的尺寸精度、复杂的结构细节(如极小拔模角、精细筋位)以及出色的重复一致性。
因此,配置精品工包设备时,不能仅仅盯着“设备循环时间”或“机器铭牌功率”。瀚森纸塑作为纸浆模塑总包专家,建议从以下几个核心参数与能力维度开始评估。
对于高精度湿压工艺而言,湿胚在尚未完全干燥的状态下直接进入加热模具,在模具中完成进一步脱水、热压定型与干燥。这个过程决定了产品的最终表面平滑度和致密度。
在评估精品工包成型设备时,需要重点考察设备对浆料分布和热压动作的控制精度。例如,复杂的电子产品内托通常存在局部高低差,如果浆料在成型网面上分布不均,热压后就会出现厚薄不一或局部强度不足。瀚森纸塑的 ZAP-9585 精品工业包装设备,具备“动态补浆”功能,能够根据成型过程中的实际情况优化浆料状态,提升复杂结构产品的成型均匀性,从而保障湿胚质量,为后续的高品质热压奠定基础。
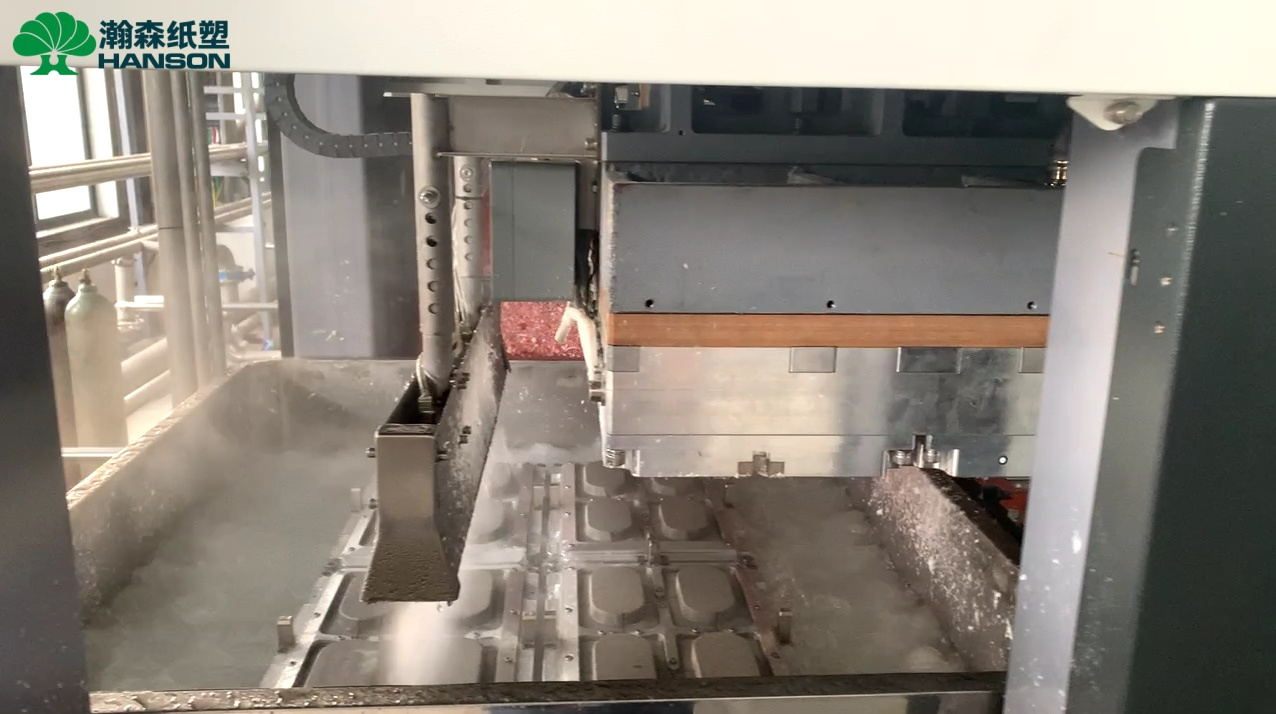
两台参数看起来极为相近的设备,生产同一个消费电子包装,最终的良率和表面质量可能截然不同,核心变量往往在于模具。
精品工包对模具精度的要求极高。成型模的网孔分布、排水通道设计直接影响真空脱水效率和纤维截留;热压模的表面加工精度则直接决定了产品外观是否足够细腻。此外,产品从成型模向热压模转移的过程中,如果模具配合公差过大,极易造成湿胚变形或局部挤压拉伤。
因此,设备供应商不能只懂机械制造。必须具备设备与模具联合开发的能力,将产品结构、模具排湿、热压工艺与设备参数视为一个整体来协同设计。

精品工业包装往往伴随着新结构、新材料甚至定制化颜色的开发。如果在产品概念或 3D 图纸阶段就直接大规模采购量产设备,一旦发现成型困难或拔模角设计不合理,修改成本将极其高昂。
科学的项目推进路线是:先验证产品能不能稳定做出来,再讨论规模化量产设备。对于尚处于研发阶段的项目,可以利用 ZAMS-6047 纸浆模塑打样设备,先进行浆料配方测试、模具优化和工艺验证。跑通小批量工艺后,再将确认的参数与模具结构无缝平移至量产线。
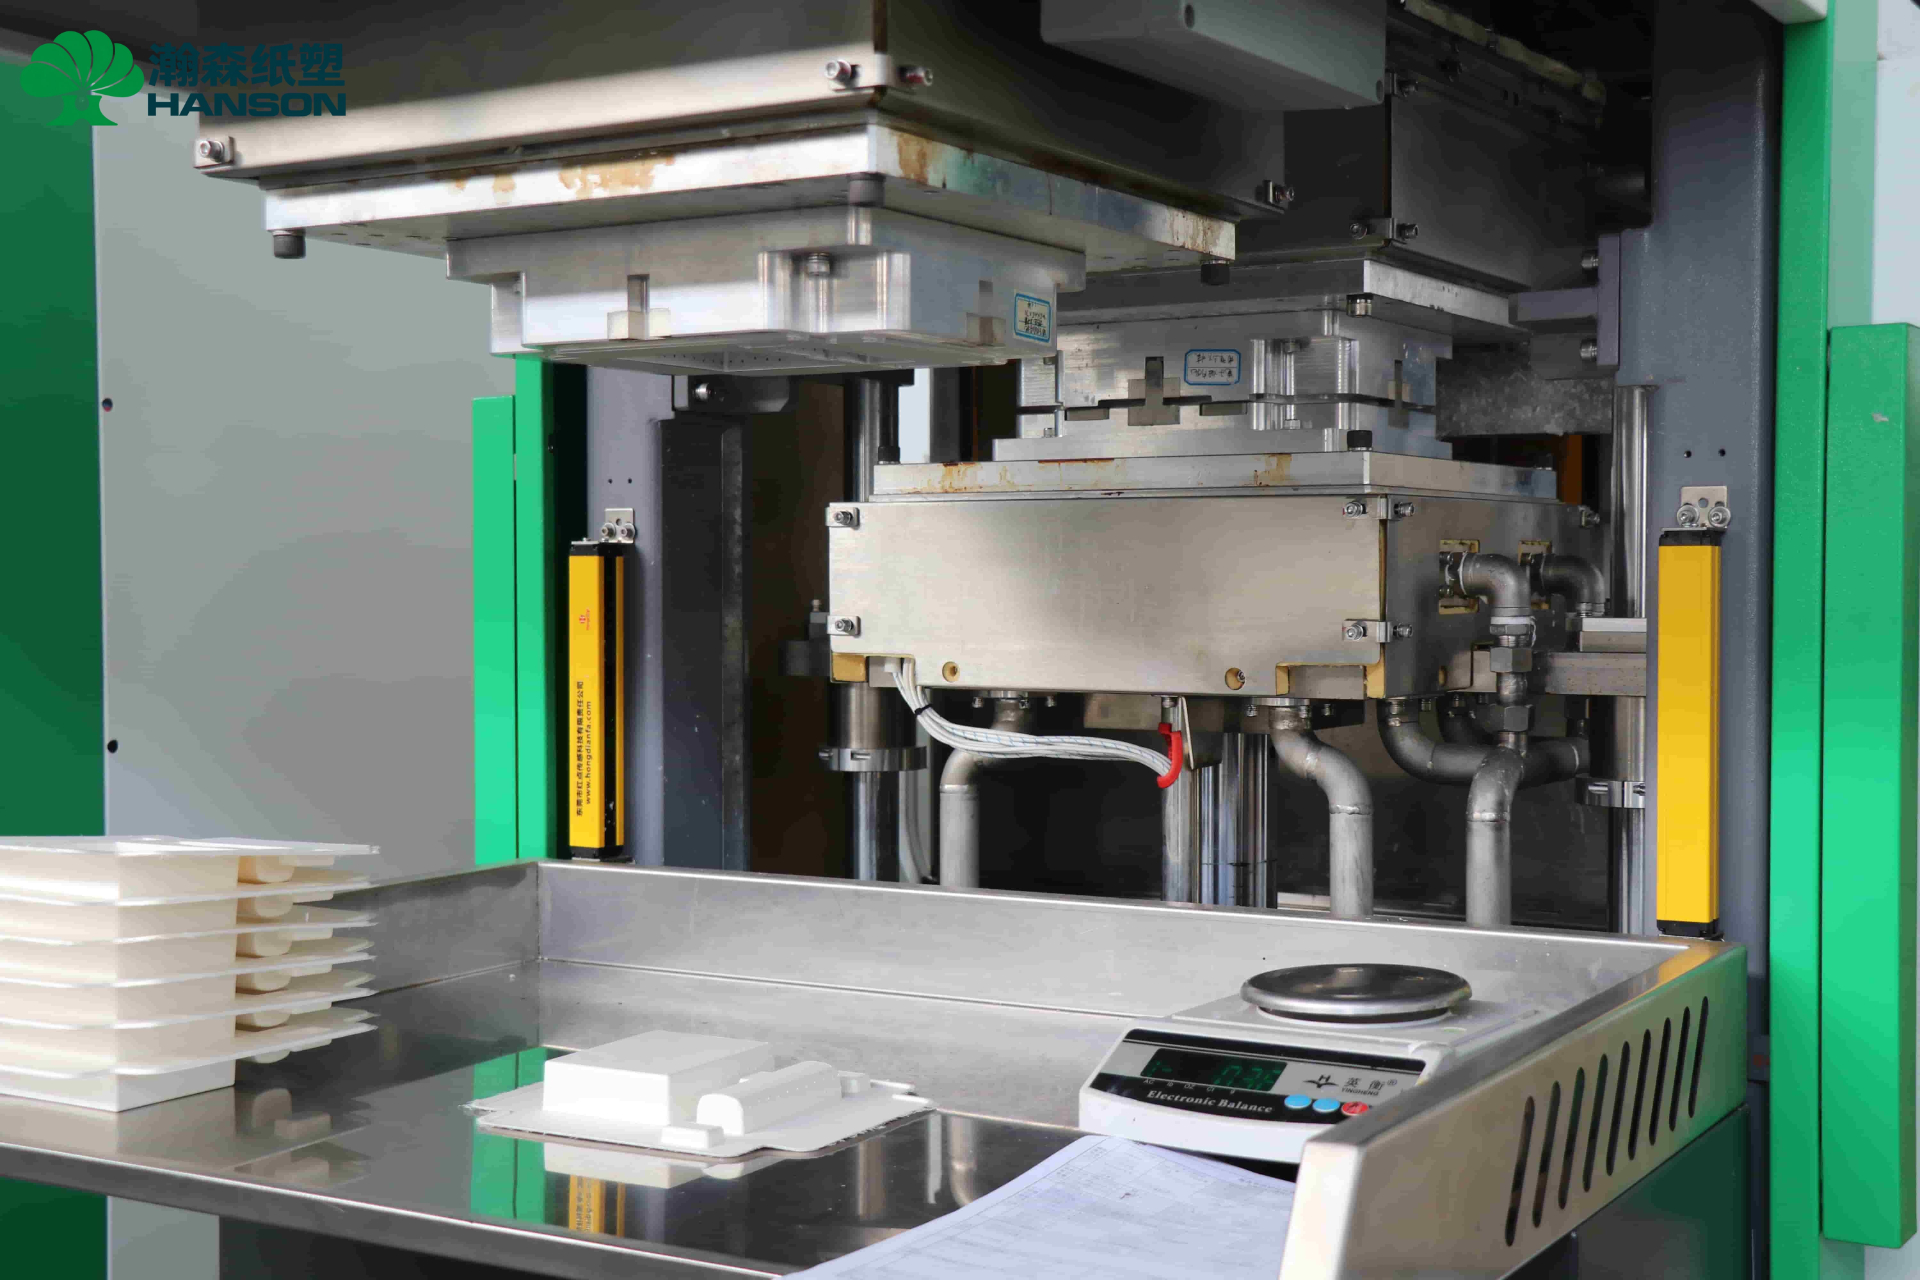
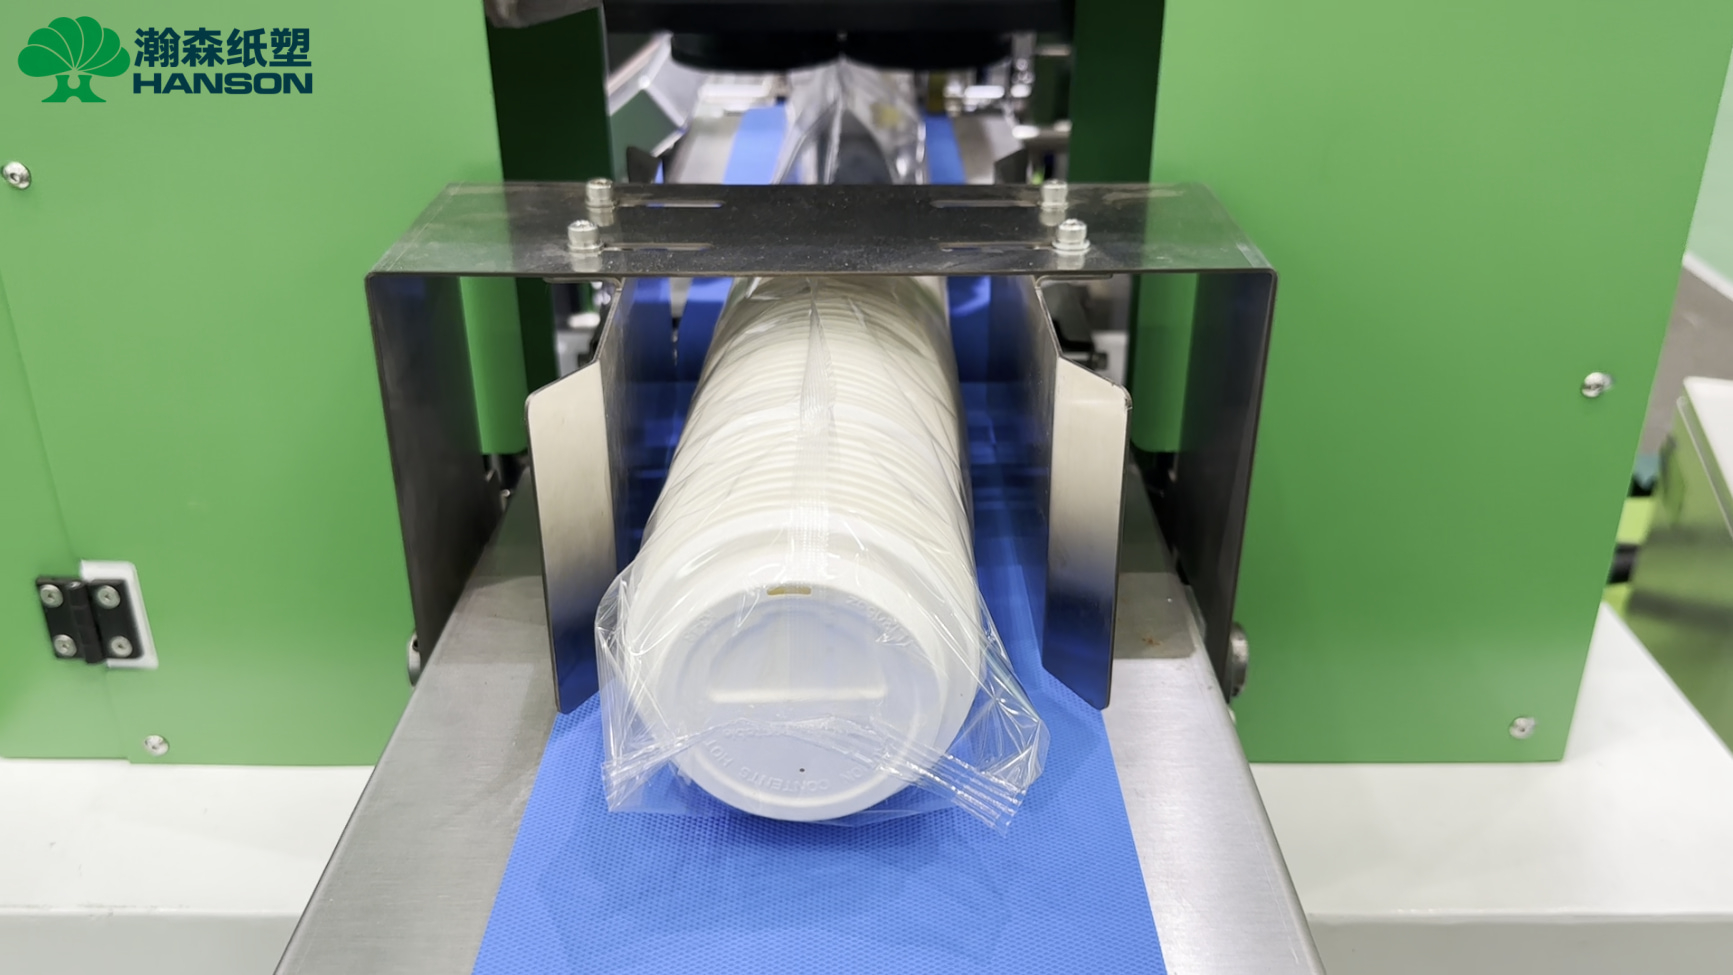
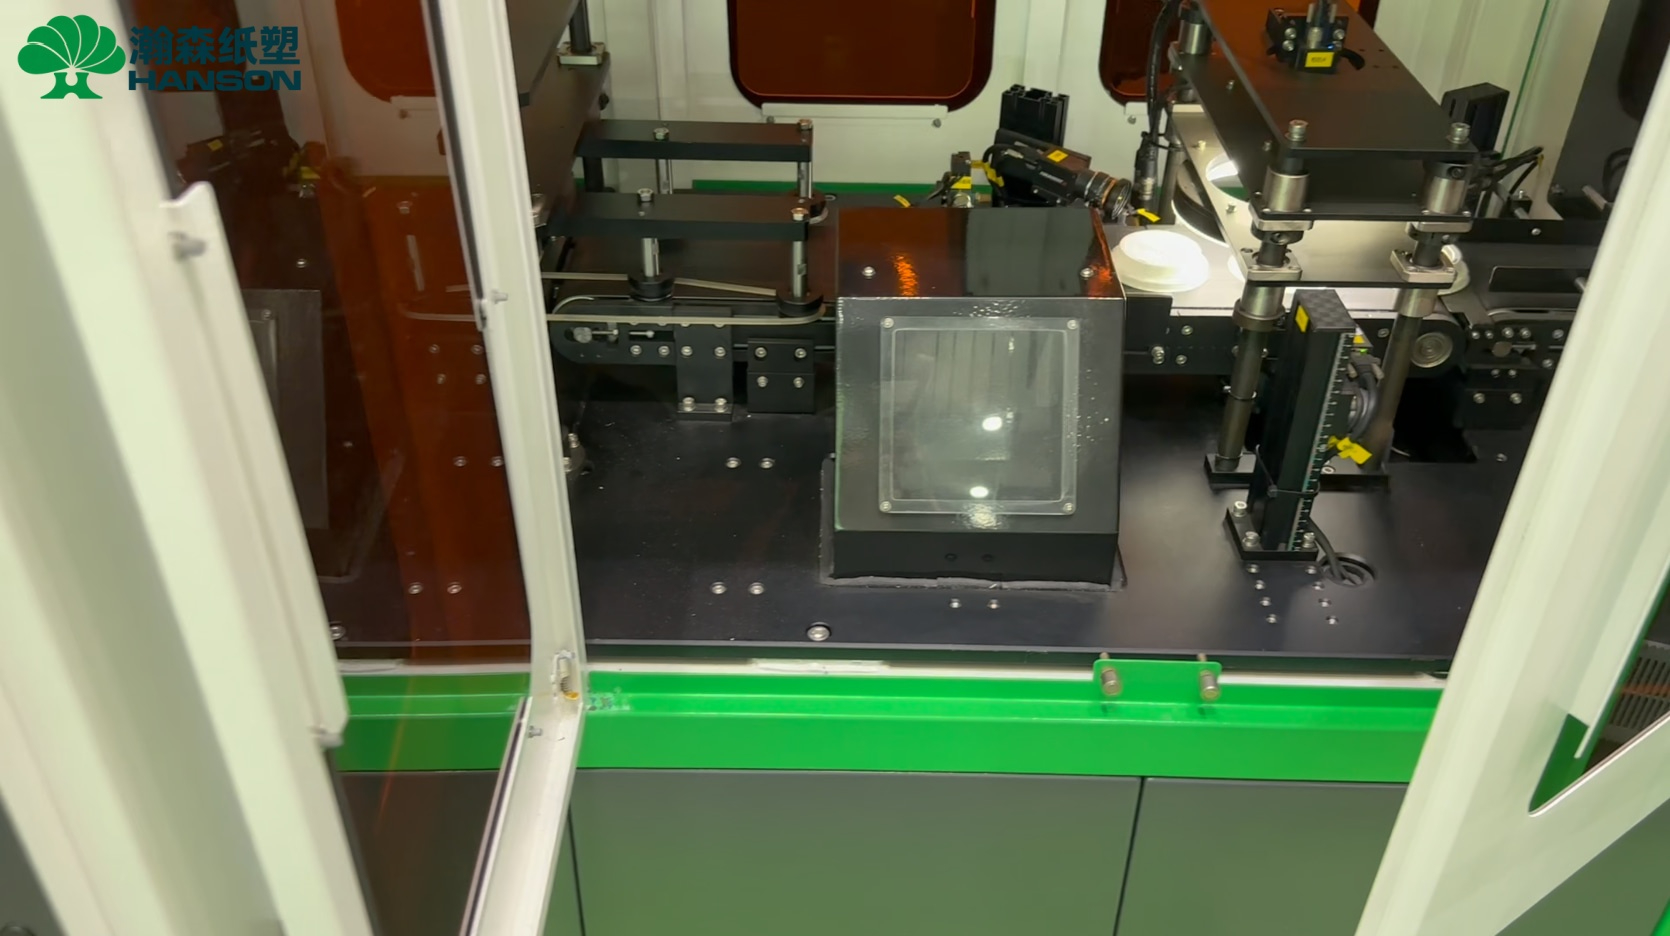
精品工包成型后,通常还需要切除工艺边、冲孔,以及进行严格的表面缺陷检测。如果前端使用了高精度的成型设备,而后端的切边和检测却完全依赖大量人工,不仅生产一致性难以保障,后工序也会迅速成为整厂产能的瓶颈。
在配置生产线时,需要将切边、视觉检测、自动包装等后工序自动化模块纳入整厂规划中,确保全线的节拍能够稳定匹配。

手机包装为什么更适合湿压工艺? 因为手机内托对表面平整度、触感细腻度以及与外包装盒的配合尺寸公差要求极高。湿压工艺(湿胚直接进入热模加压干燥)能够提供更强的模具约束,从而获得更清晰的结构细节和更优秀的表面质量。
精品工包设备和餐包设备有什么区别? 两者的核心生产目标不同。餐包项目通常更关注单位能耗、大批量连续生产的速度;而精品工包更关注工艺控制、动态补浆能力、尺寸稳定性和模具能力。因此,不建议用同一台设备强行兼容这两类差异巨大的产品。
一台设备能生产多个电子产品内托吗? 技术上可以通过更换模具实现。但不同电子产品的结构、厚度、深度不同,切换产品不仅是换模具,还需要重新调整浆料配方、成型真空、热压温度与时间,以及后工序的切边治具。因此需要综合评估换产频率对有效稼动率的影响。
准备投资精品工业包装项目,设备配置的起点永远是 “产品”。从产品的尺寸、厚度、表面要求出发,推导所需的模具精度与热压工艺,最终再落脚到具体设备的控制能力上。单一的机器价格或理论循环时间,并不能代表一条精品工包产线的真实竞争力。
如果你已经有高端消费电子内托、智能穿戴包装的样品、3D 图纸或明确的尺寸要求,瀚森纸塑可以根据产品结构,为您进行工艺验证、模具设计以及 ZAP-9585 / ZAD 系列量产设备的系统评估。
全国服务热线:400-6556-100 联系电话:13694924367
<关注公众号>
<关注抖音>