


<关注公众号>

<关注抖音>
发布日期:2026-10-06 浏览量:11
在筹备纸浆模塑缓冲包装(如蛋托、蛋盒、杯托等)项目时,投资者在询价阶段常常会遇到极其悬殊的设备报价。面对价格差异,只对比“日产能”或“模穴数”往往会导致最终的投资偏差。
蛋托和杯托类产品通常注重承托、缓冲保护及大规模高效生产,优先采用干压或半干压生产路线。真正的设备价格差距,不仅源于机器本身的用料,更取决于整套工艺的配置完整度、干燥逻辑以及自动化水平。一台低价的单机设备与一套全自动干压生产线之间,在实际量产效率、产品品质和人工成本上有着本质区别。
纸浆模塑项目不是买一台机器就能自动产出包装的。价格差距的首要来源在于报价范围。
低价方案往往只包含单台成型机。但一条完整的纸浆模塑干压生产线,还需要包括制浆系统、干燥系统、热压设备、真空与空压系统、自动堆叠以及后工序配套。如果采购时只看了成型主机价格,在建厂时就会发现,为了让工厂运转,还需要额外投入大量资金来填补制浆、热源、管路和水系统的缺口。
制浆系统尤其关键:如果制浆能力与成型设备不匹配,或者浆料浓度不稳定,成型设备就无法发挥满负荷运转的效率,从而限制整条产线的实际产能。
干压类纸浆模塑工艺的核心在于,产品成型后需要通过相对独立的干燥过程来去除大量水分。这是决定整线能耗和投资成本的分水岭。
不同配置的设备在处理水分时的效率完全不同:
基础自然/传统干燥:依赖外部场地自然晾晒或基础砖窑烘干,前期设备投资低,但受天气影响极大,人工搬运成本高,且产品变形率难以控制。
全自动冷挤压与烘干线:高端全自动干压生产线会在进入烘干之前,增加冷挤压/预脱水工位。湿坯先脱除部分水分,在尚未完全干燥的状态下进入烘干流程。根据最新干压线工艺,冷挤压预脱水可以有效降低入烘含水率,减少制品变形,同时降低模具结垢,从而延长模具保养周期并提高整线稼动率。
蛋托等大批量生产项目对成本极为敏感,自动化程度是影响设备价格的另一个重要变量。
半自动/手动转移:依赖人工将湿坯从成型模转移至干燥区,或在烘干后人工进行热压和堆叠。这类方案设备初始价格低,但后续长期的人工薪资是一笔巨大的隐形成本。
全自动桁架机械手转运:在全自动干压生产线中,各工序之间的转运可以依靠桁架机械手自动完成。从吸浆成型、冷挤压,到烘干、热压、再到成品自动堆叠,全部通过伺服机构和平移机构衔接。这不仅大幅减少了操作人员需求,还有效提升了产线的连续生产稳定性。
对于准备建设纸浆模塑工厂的投资者,真正应该比较的是相同项目边界下的完整方案。作为纸浆模塑总包专家,瀚森纸塑的解决方案从最终产品倒推,为客户提供包括整厂规划、智能化制浆系统、成型装备、模具制造和后工序在内的系统协同。
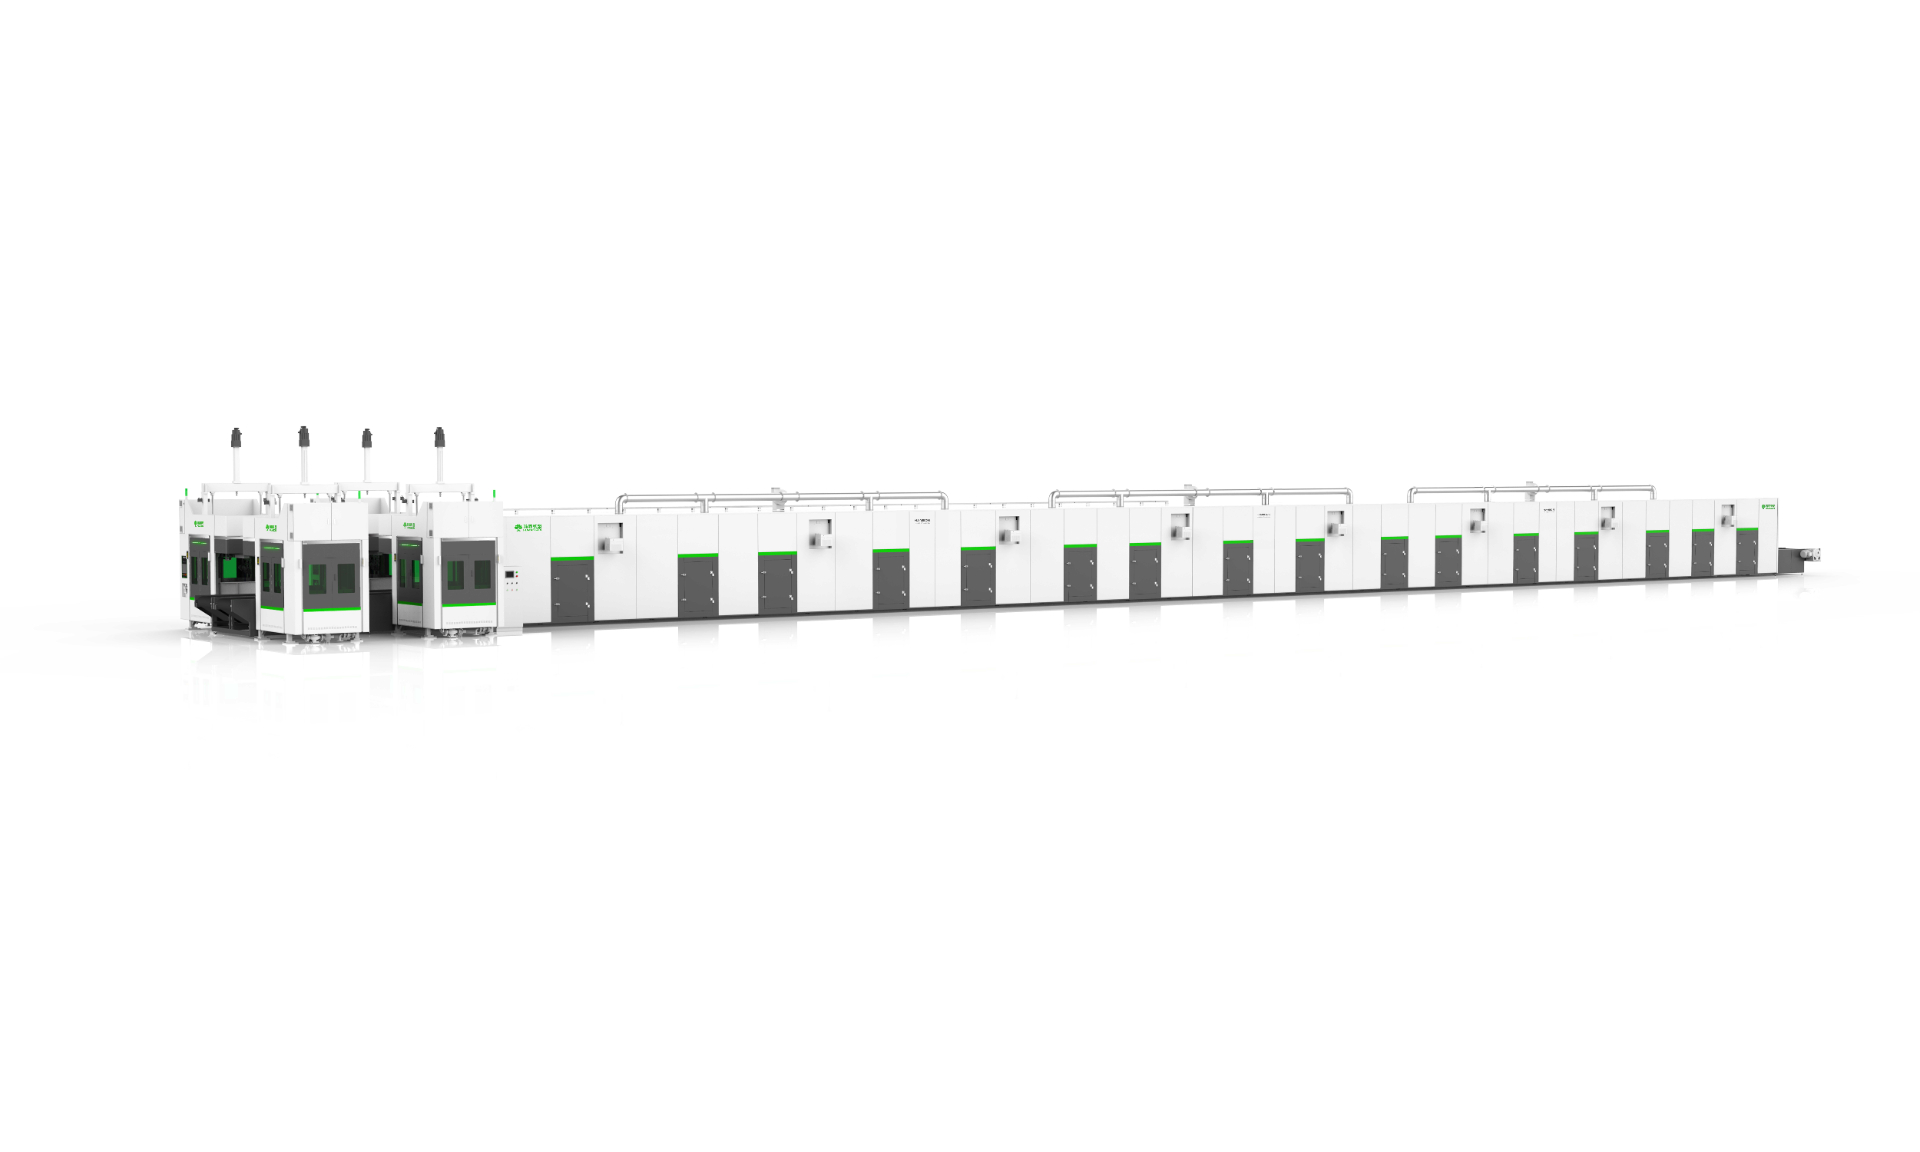
针对蛋托、杯托、工业缓冲包装等产品,瀚森纸塑配置的全自动纸浆模塑干压生产线拥有完整的工艺闭环。该生产线配置了4套吸浆成型工位、4套冷挤压预脱水工位、双层双列烘干机以及4套热压工位。全部运动机构采用伺服驱动,保障了定位精度与操作维护的便捷性。同时,整机采用大尺寸模板设计,模具拆装便捷,非常适合多品种频繁换产的项目需求。
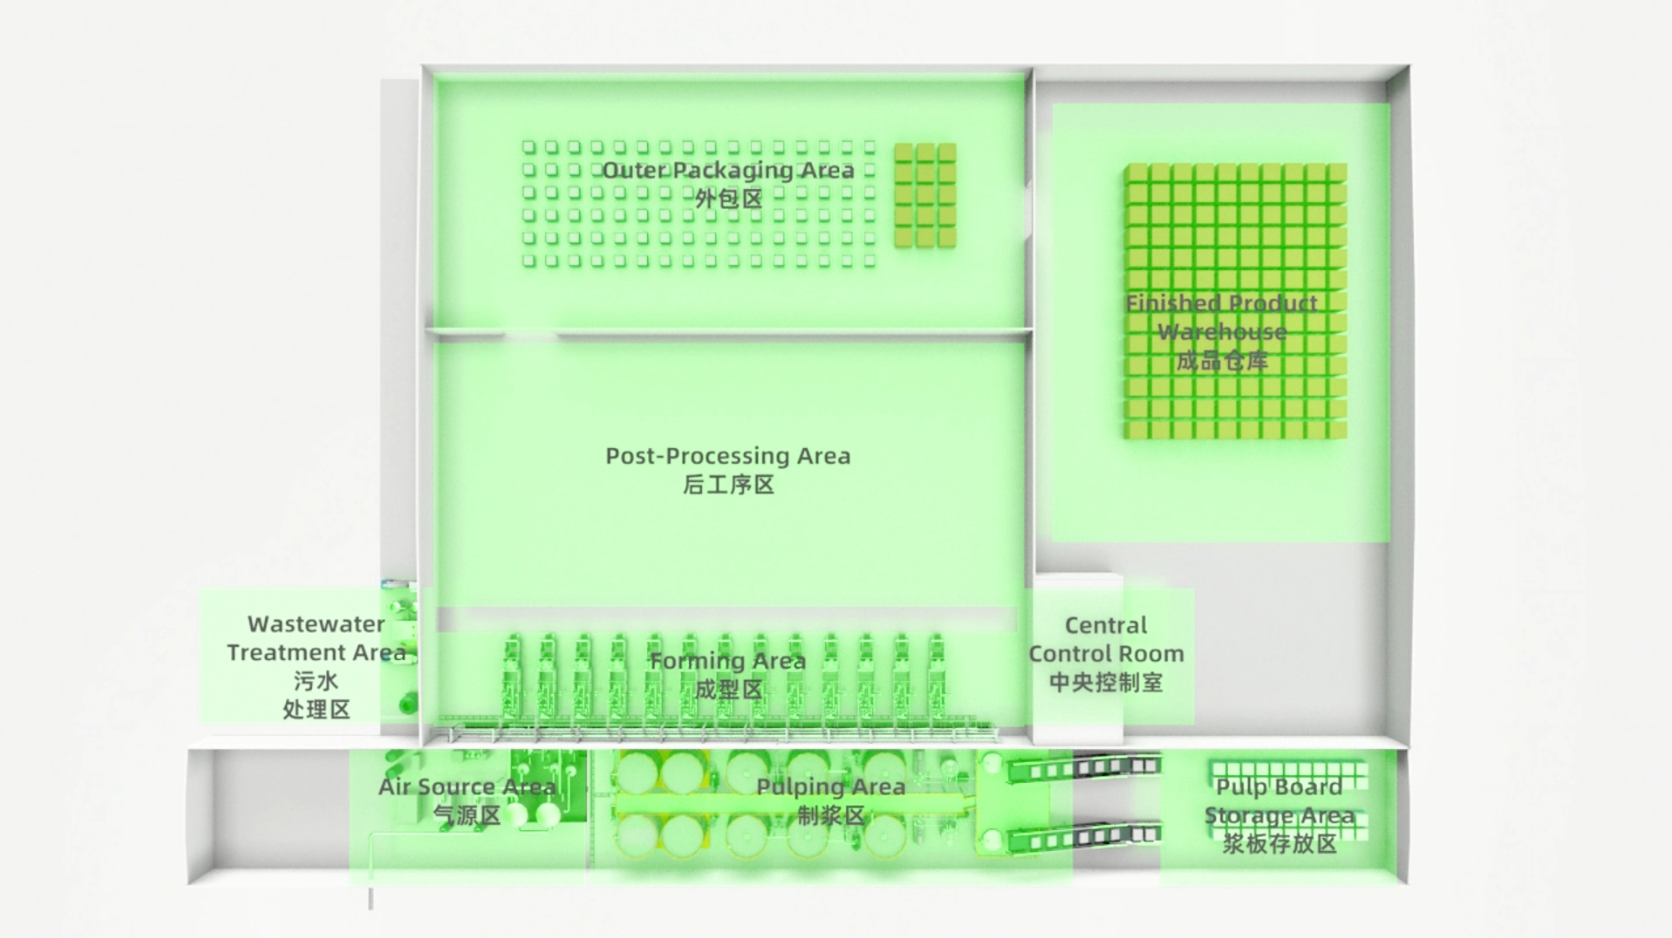
建一个纸浆模塑蛋托厂需要多大厂房? 不能只根据买几台成型机来简单判断。完整的纸浆模塑厂房面积需要在明确目标产能后,综合考虑制浆系统、成型区、热压、烘干线、后工序、原料与成品仓储等区域进行整厂规划。
买更贵的干压生产线一定回本更慢吗? 不一定。真正影响投资回报的是单位产品成本、良率、能耗和设备利用率。全自动生产线虽然初始设备投资相对较高,但由于降低了人工依赖、改善了脱水效率并提升了稼动率,在大规模量产中的单位成本优势往往更加明显。
HANSON干压线一天能做多少? 产能无法只用一个固定吨数涵盖所有产品。以40克四格杯托为例,瀚森纸塑的全自动干压线在合适条件下的产能示例约为 18 T/23H。实际日产量仍会随产品重量、结构、模具穴数、烘干时间和稼动率等因素变化。
蛋托设备价格的巨大差异,本质上是单机设备与系统化整线、手工作业与全自动工艺、低效脱水与智能烘干系统之间的差异。在做出采购决策前,明确自身的自动化需求和产能目标,考察整线配置的完整性,远比单纯对比成型主机的价格更加重要。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>