


<关注公众号>

<关注抖音>
发布日期:2026-09-30 浏览量:40
在采购纸浆模塑设备时,很多投资者会关注机器的机械加工公差。然而,纸浆模塑产品的最终精度,并不是由一台成型主机的单一参数决定的。
纸浆模塑制造是一个涉及多变量的物理脱水与热成型过程。一件纸浆模塑制品的尺寸公差、表面平整度、结构清晰度以及批次一致性,是产品结构、浆料特性、模具设计、设备热压稳定性以及后处理工序共同作用的系统结果。判断纸浆模塑设备的精度,需要从“最终产品需要什么精度”出发,倒推整个工艺和产线配置。
产品精度的上限,首先由成型与脱水工艺的路径决定。
湿压工艺: 湿压的核心特点是湿胚在仍然保持较高水分状态时进入热压工序,通过加热、压力以及排湿等作用,在模具中进一步脱水、定型和干燥。因为湿胚在加热模具内同时完成压制和主要干燥过程,通常可以获得更平滑的表面、更清晰的结构和更好的尺寸稳定性。对于手机内托、精密电子包装等对尺寸配合要求极高的产品,湿压是首选路径。
干压/半干压工艺: 干压类纸浆模塑工艺通常采用先成型和脱水,再通过独立干燥过程进一步去除水分的路线。传统干压产品表面纤维感更明显,结构相对厚,表面精细度较低。但在瀚森纸塑的新型全自动纸浆模塑干压生产线中,通过在成型后引入冷挤压/预脱水工位,不仅降低了入烘含水率,更能有效减少制品变形,提升了干压类产品(如杯托、蛋盒)的整体尺寸稳定性。

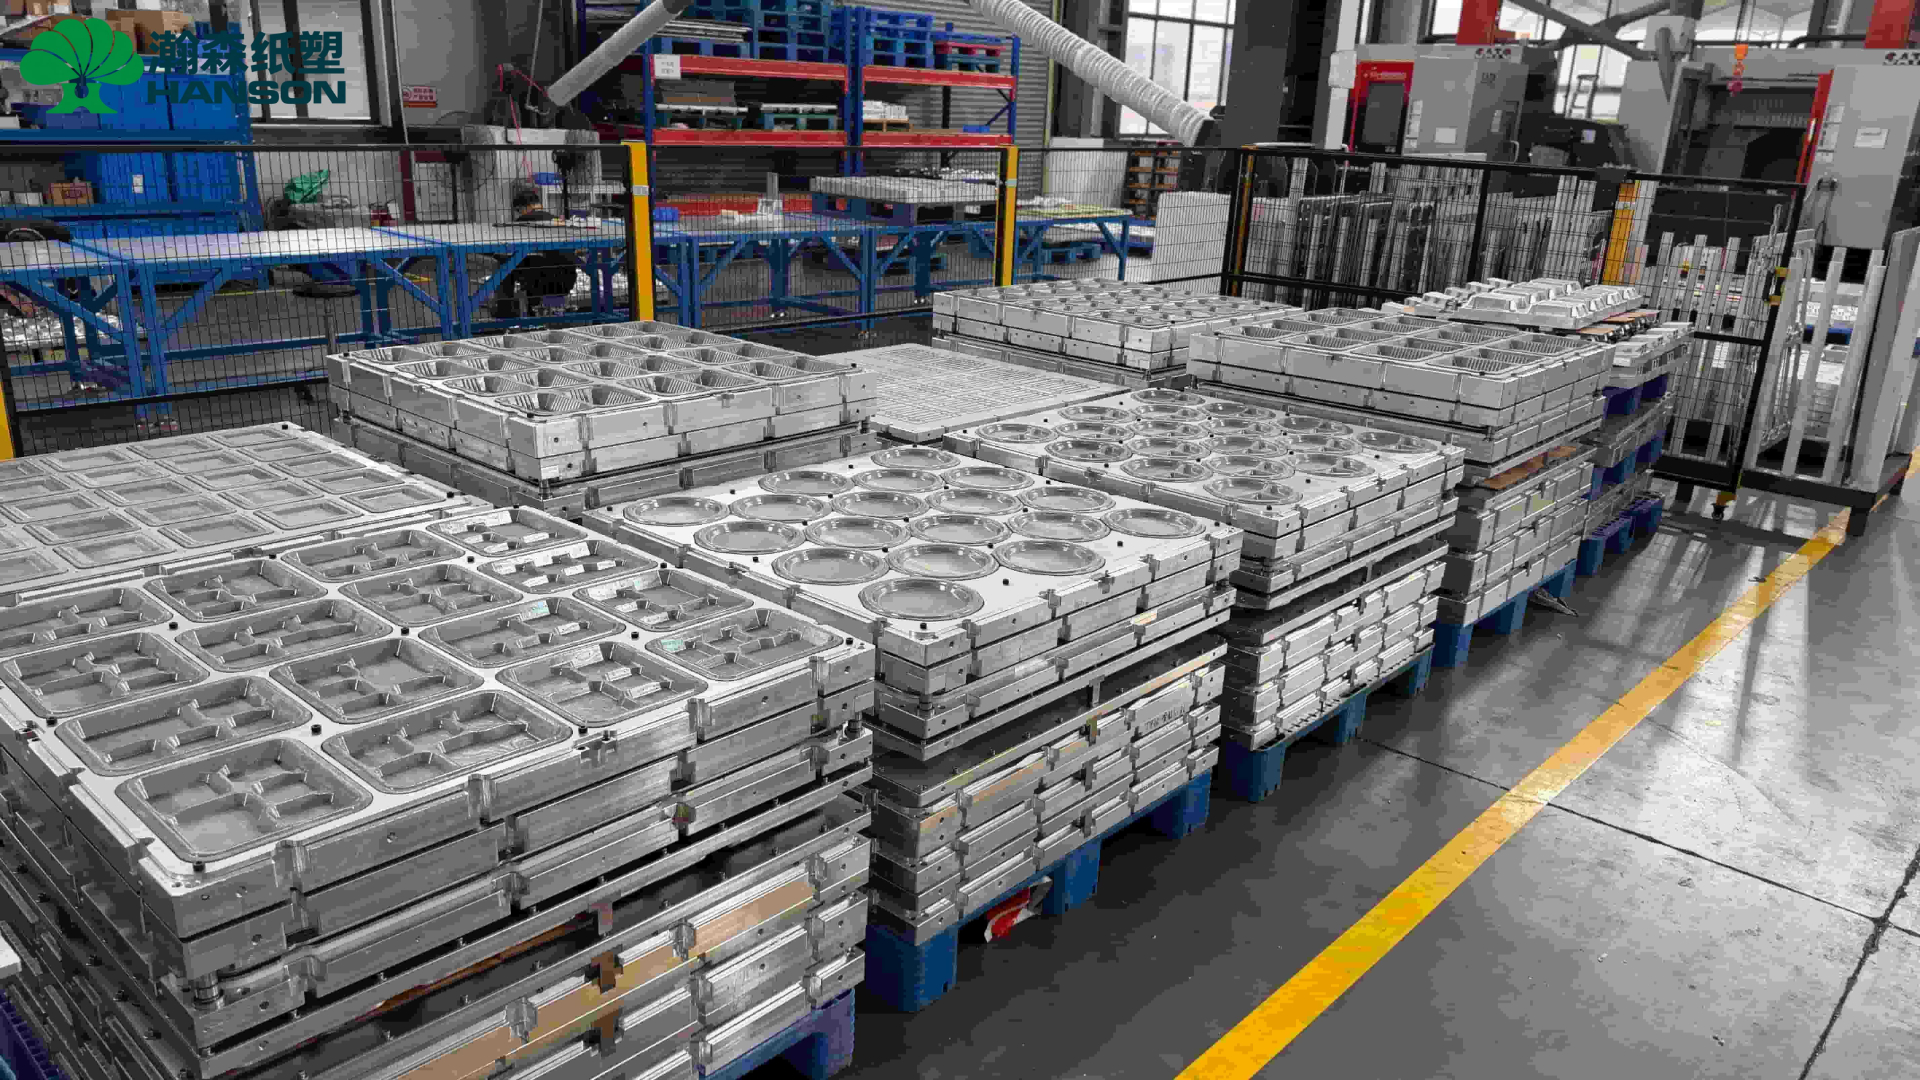
模具直接参与成型、脱水、转移、热压和定型,是纸浆模塑精度控制的最前线。
网面与排水: 成型模表面的网面会直接影响排水效率、纤维截留、表面纹理和成型均匀性。排水不均会导致产品局部厚度差异,进而在干燥后产生不同的收缩率,直接破坏尺寸精度。
热压模约束: 热压模不仅承担加热和加压,还负责表面的最终塑形。热压模具的加工精度、排湿通道设计以及配合间隙,决定了产品拔模角能否做到极小,以及复杂的筋位和边缘能否清晰成型。瀚森纸塑始终坚持将模具制造纳入总包服务体系,确保设备与模具在设计阶段就实现高精度协同。
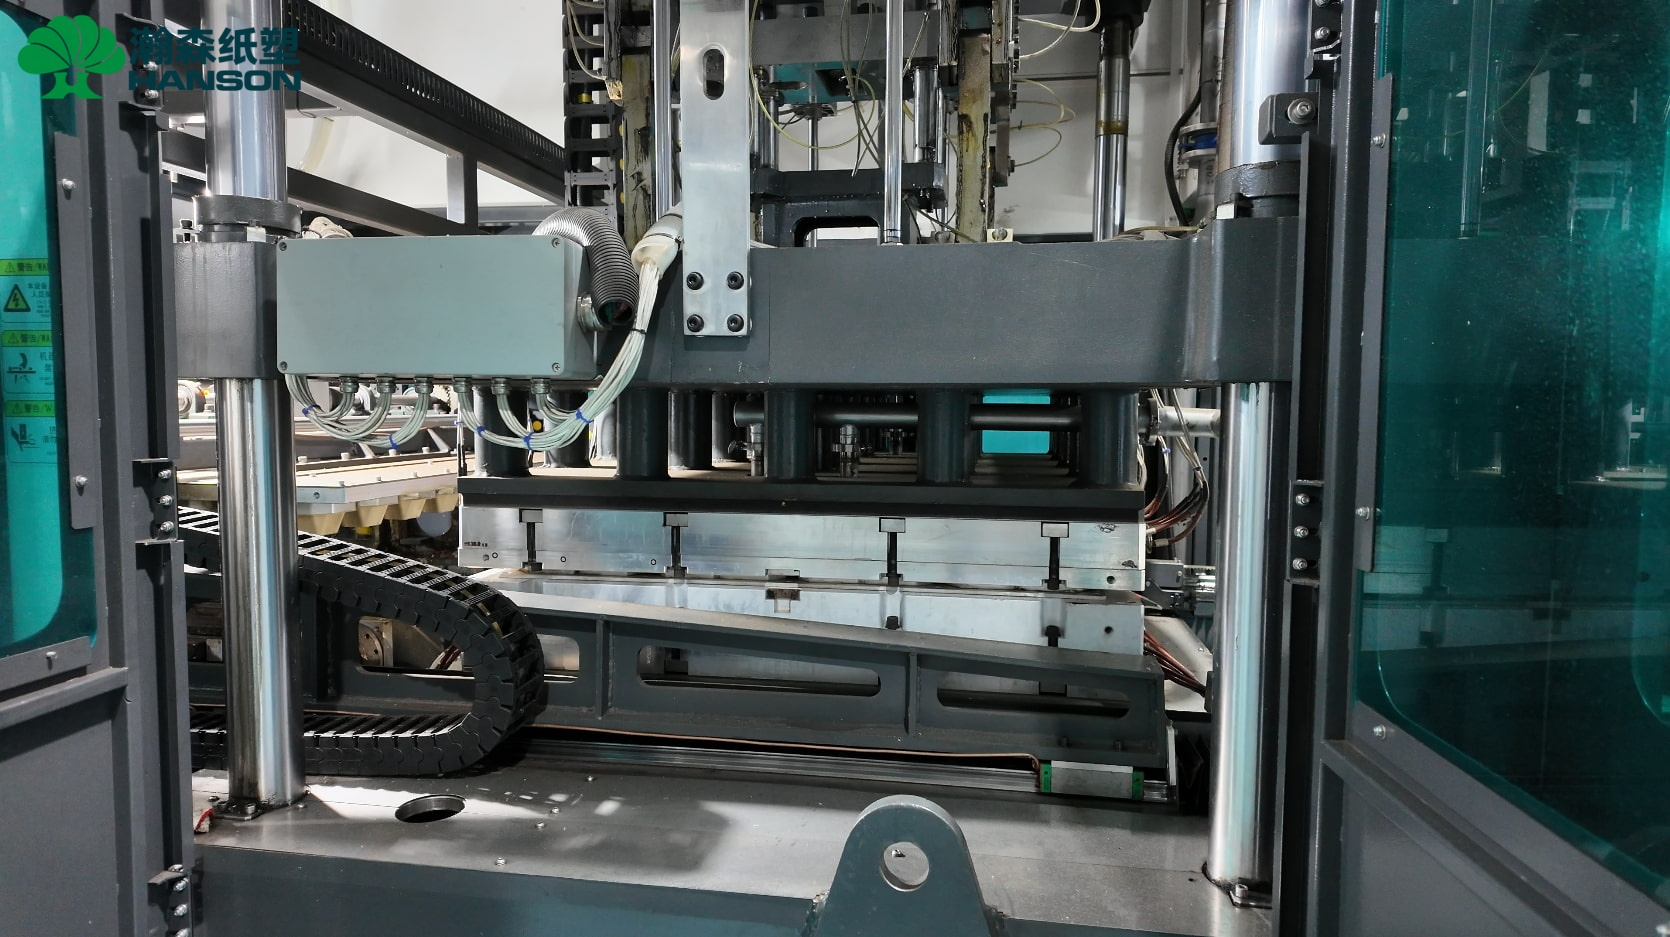
设备的运行轨迹与压力控制直接将模具的精度转化为产品的精度。
平稳转移: 湿胚从成型模转移至热压模时强度有限。设备采用模内转移可以减少人工搬运,提高定位稳定性,降低湿胚接触导致的变形风险。
压力与温度控制: 热压过度追求某一个参数可能带来产品变形、表面问题或局部干燥不均。高端精品工包设备(如瀚森纸塑 ZAP-9585)通过动态补浆技术及高精度伺服控制,保障成型一致性与工艺控制能力,从而满足3C电子包装的严苛要求。
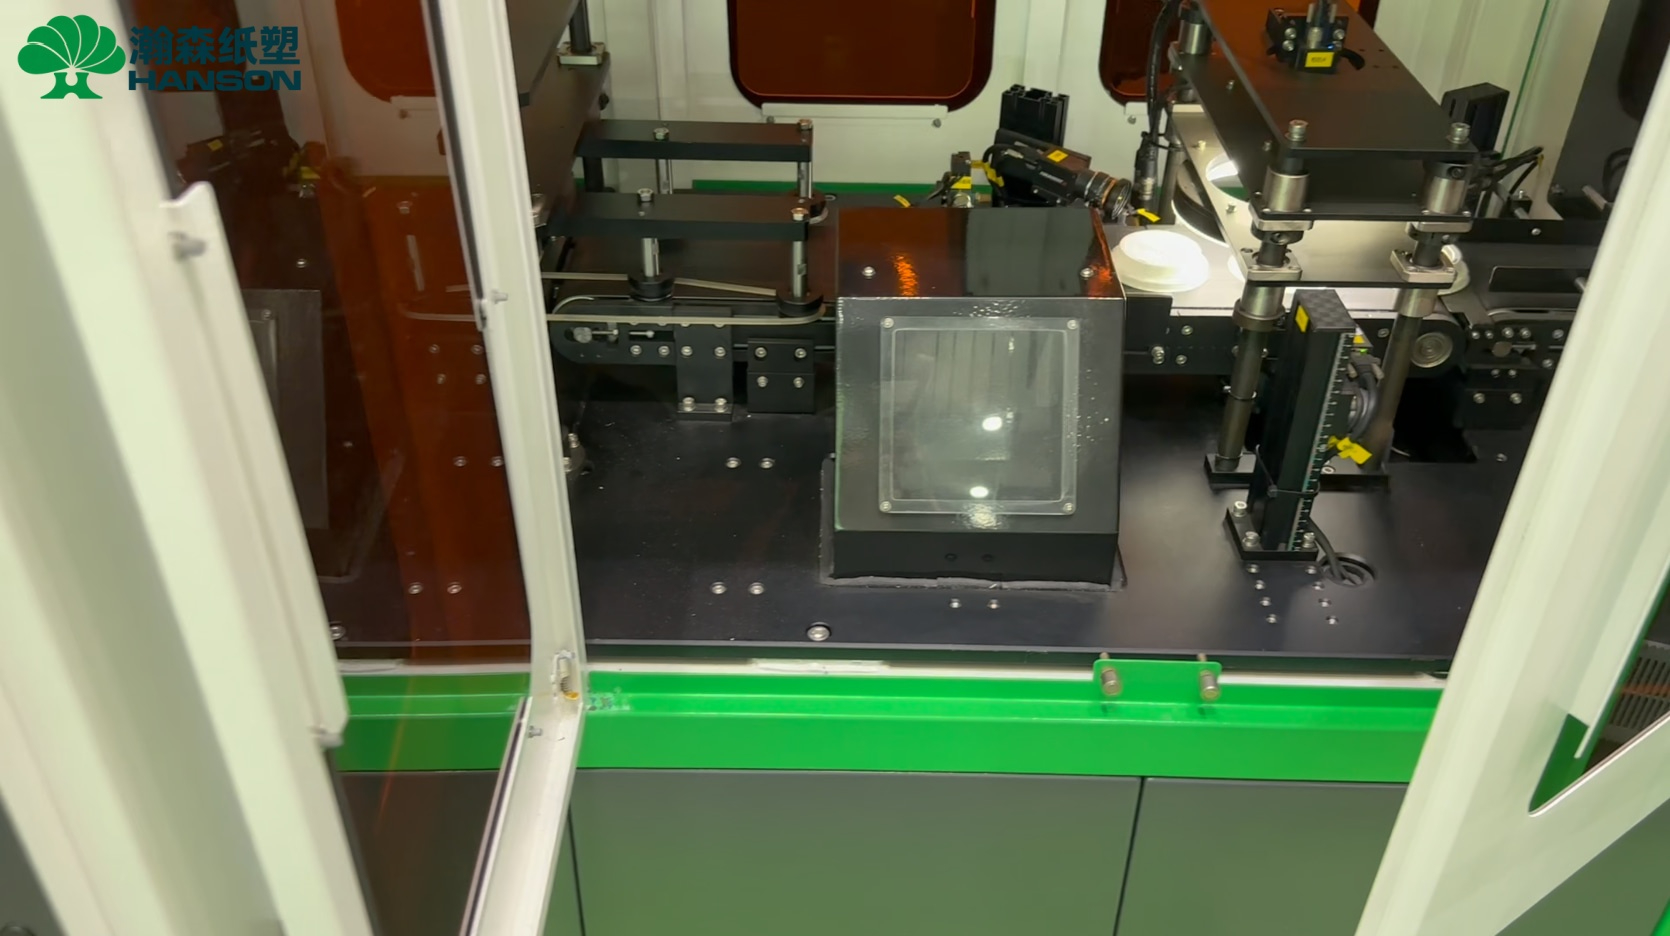
很多纸浆模塑产品的高精度边缘和特定孔位,无法仅靠成型和热压一次性完成,需要依赖后工序。
高精度切边: 杯盖等产品对杯口配合、卡扣和密合度要求极高。采用伺服冲切能有效去除工艺边,确保边缘尺寸精确。

视觉检测防线: 对于大批量高精度小件(如杯盖),引入机器视觉检测可以进行外观缺陷识别和尺寸判断,防止公差不合格产品流入包装环节。
不同应用场景对精度的诉求不同。作为纸浆模塑总包专家,瀚森纸塑通过专机专用的逻辑,为多产品线提供匹配的精度解决方案。
精品工业包装(极致表面与尺寸控制): 3C产品和高端礼盒内托不仅要求保护,更承担品牌展示功能。瀚森纸塑 ZAP-9585 及 ZAD 系列精品工业包装设备,具备成型与热压一体化结构和动态补浆能力,专注于提升复杂轮廓、小圆角和精细筋位的工艺控制,确保大批量生产中的重复一致性。
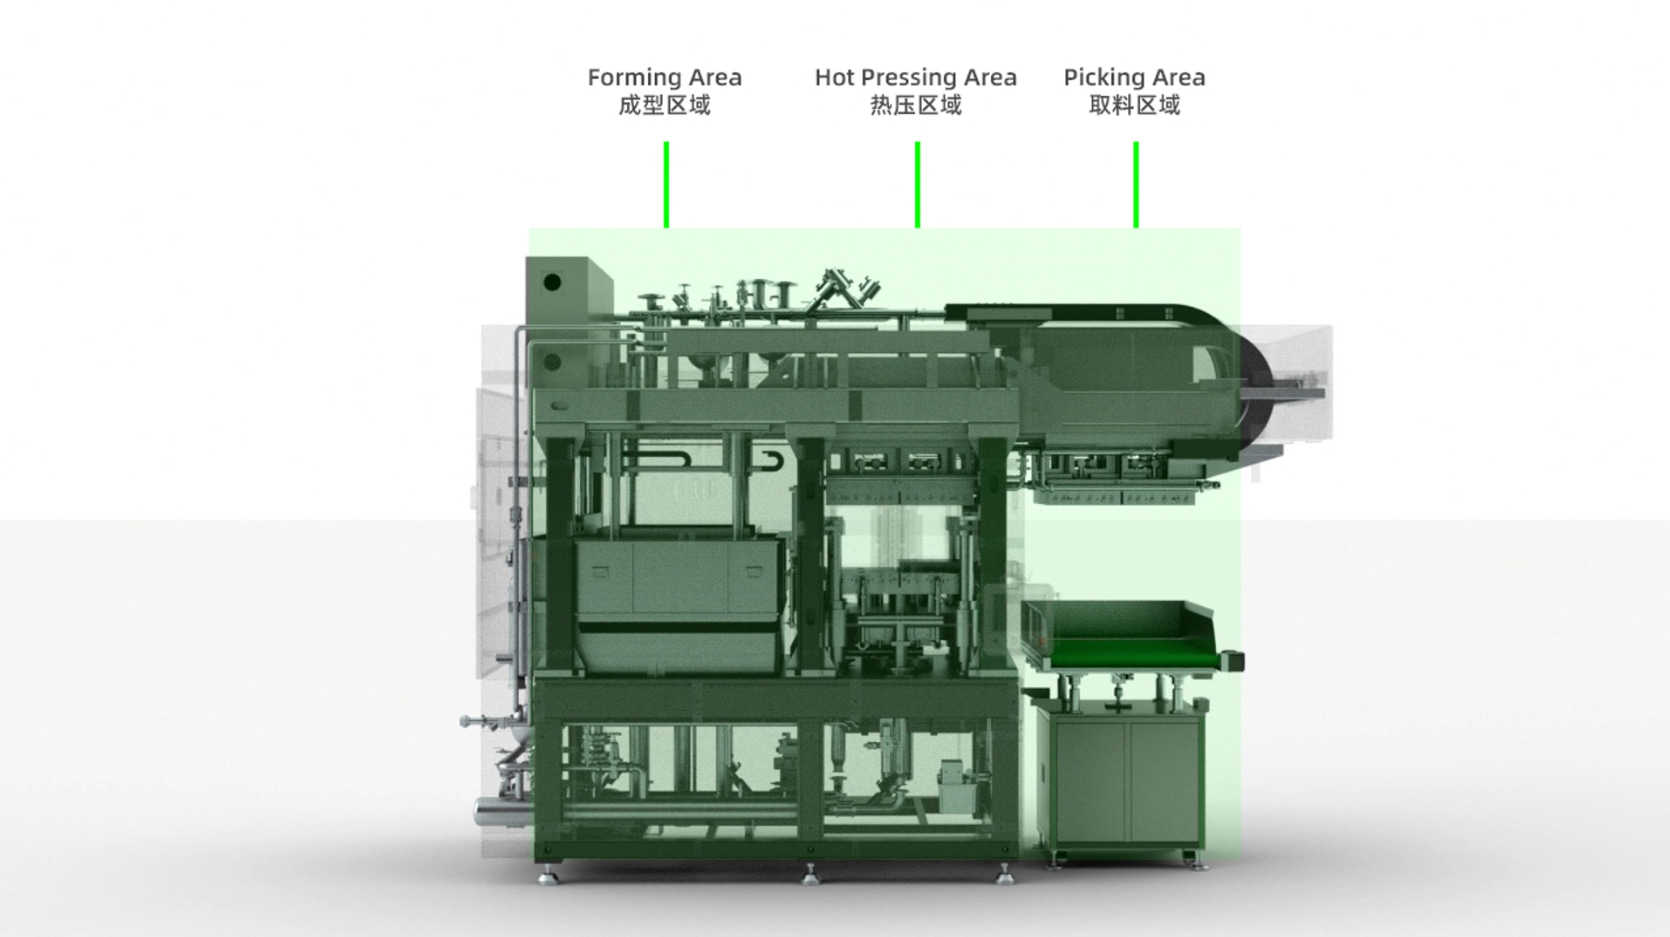
纸浆模塑杯盖(极小公差与自动化): 杯盖属于尺寸小但功能配合要求高的产品。瀚森纸塑 ZAKS-9595 杯盖自动化设备集成了成型、热压、切边、视觉检测与包装,采用伺服冲切技术,在合适生产条件下24小时产量可达10-12万个,同时保障批次间的卡扣密合精度。
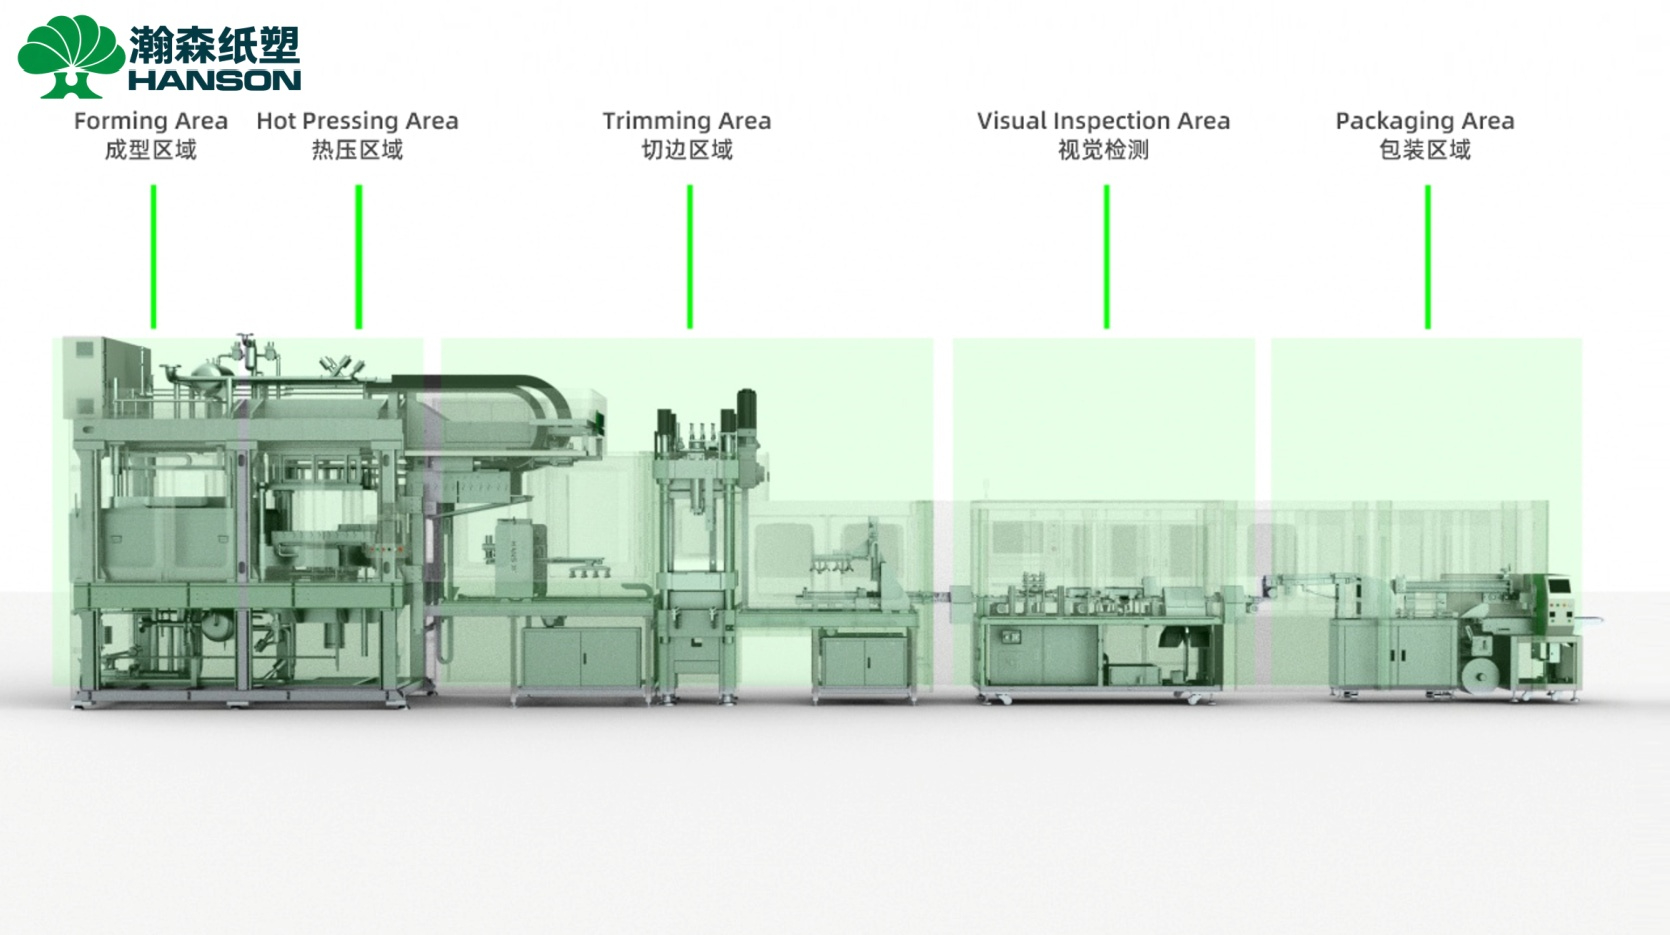
湿压餐包(大产能与稳定精度平衡): 针对餐盘、餐盒等产品,瀚森纸塑提供 ZFG-1111 和 ZBG-1111(全伺服)等餐包设备,将成型、热压、切边与堆叠集成,在满足单机日产1.8吨以上(特定产品条件下)的同时,确保锁扣、铰链及堆叠边缘的成型质量。
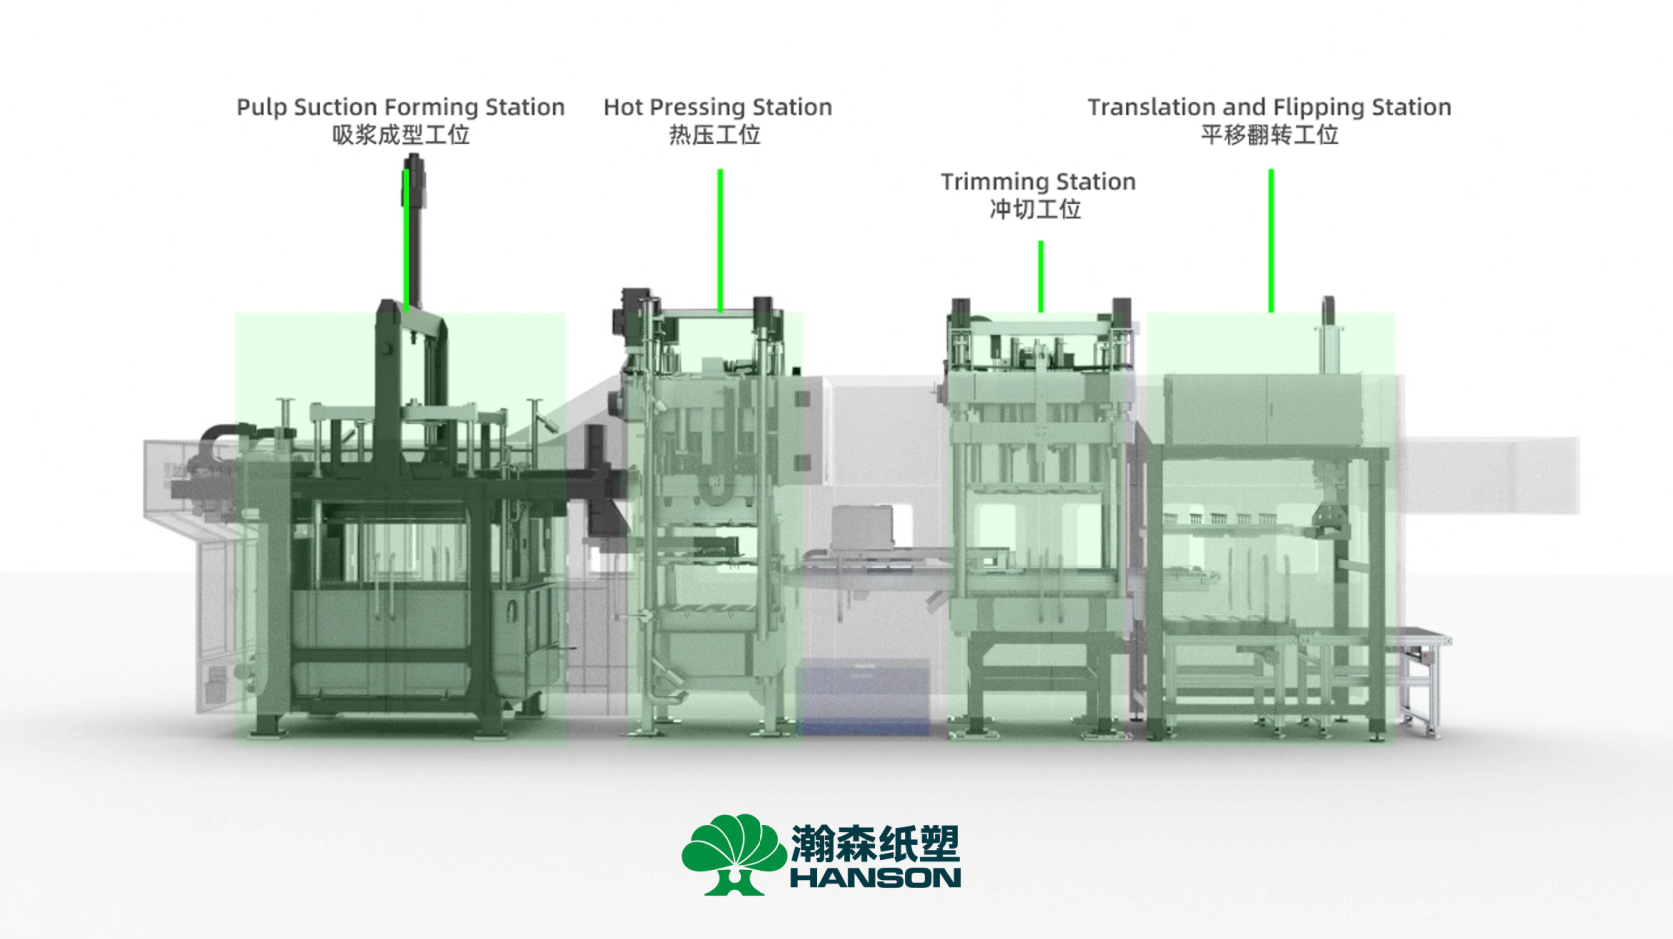
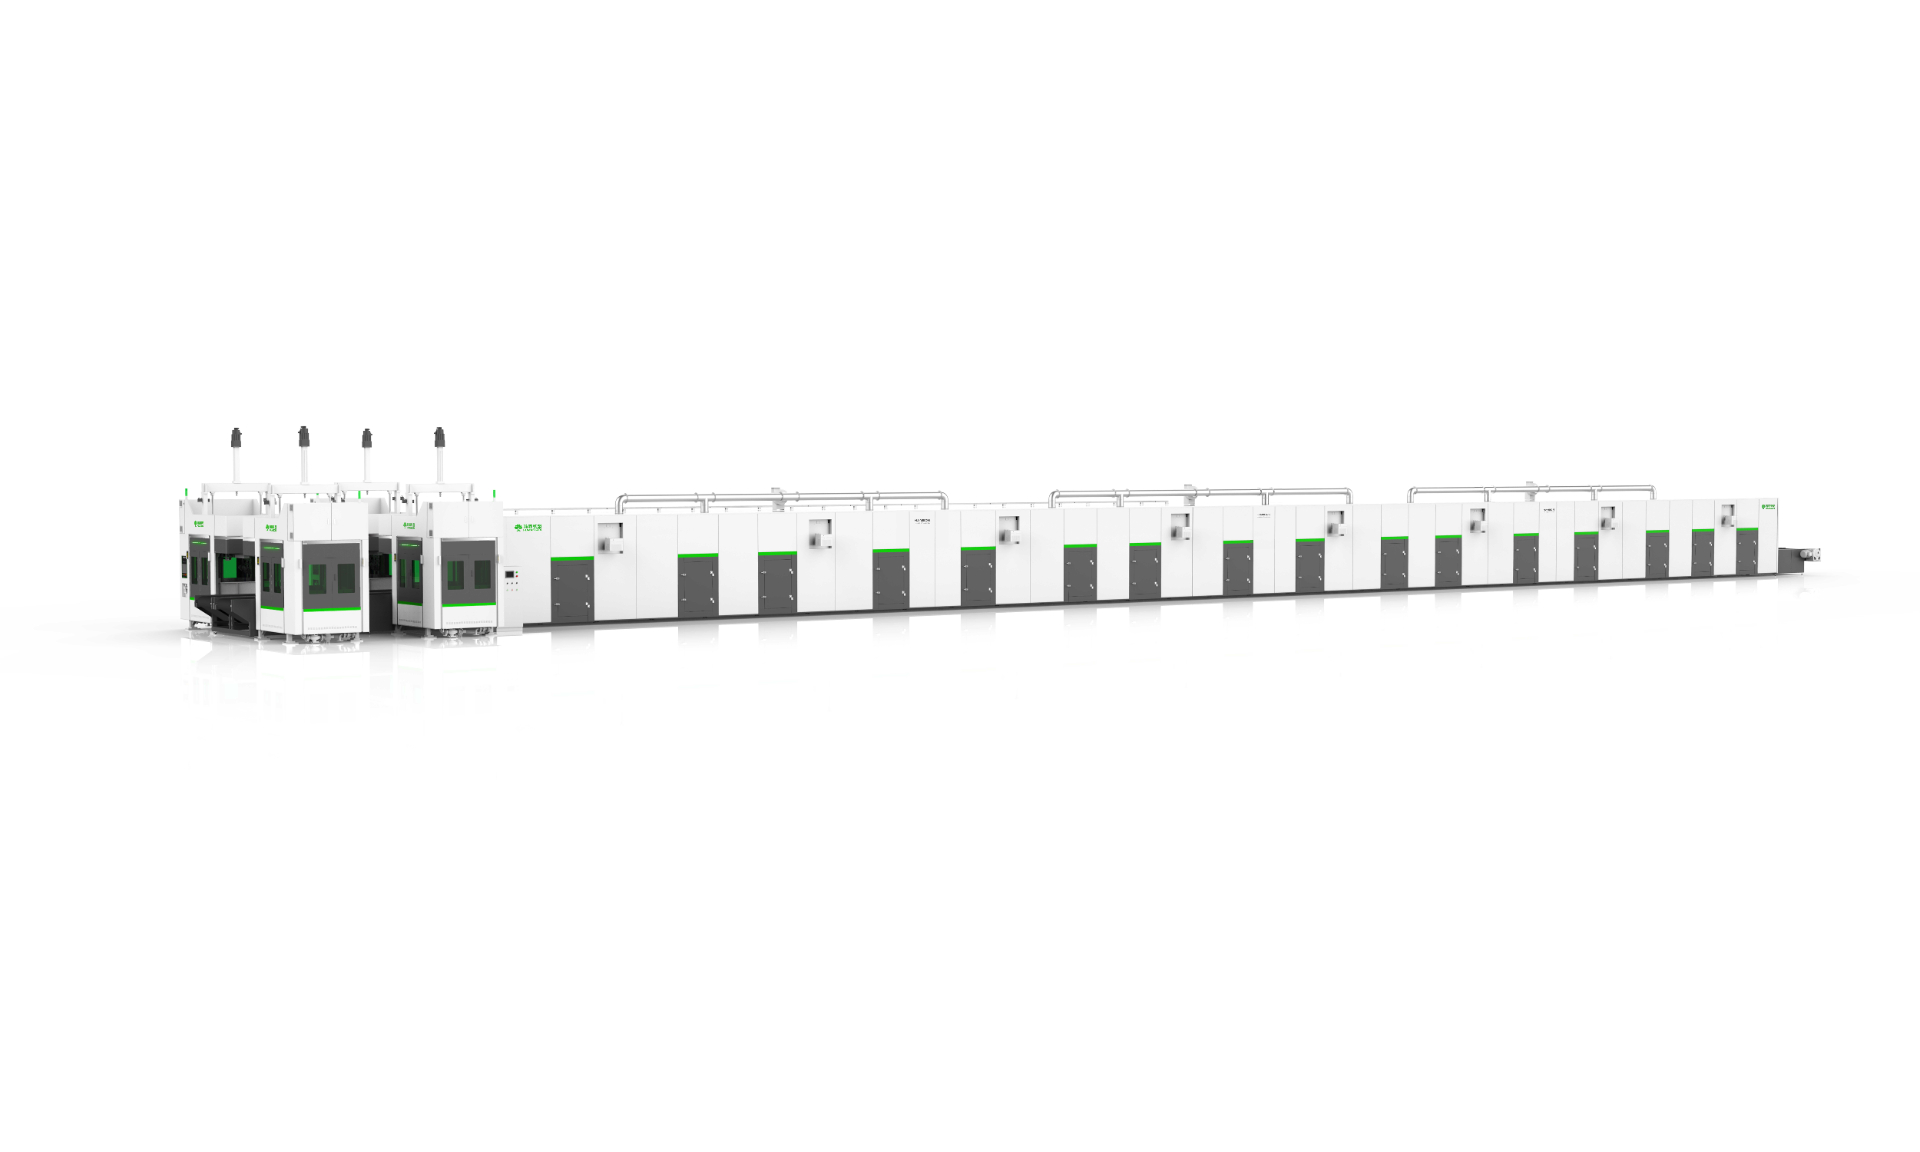
干压缓冲包装(结构强度与变形控制): 针对杯托、蛋盒及重型工业纸托,瀚森纸塑全自动纸浆模塑干压生产线配备了120T压力的冷挤压工位,通过高效预脱水减少烘干收缩引起的翘曲变形,提升了干压制品的宏观尺寸稳定性。
为什么同样的机器换了模具后,做出来的产品精度变差了? 纸浆模塑产品精度是设备与模具协同的结果。不同产品的厚度分布和脱水负荷不同,如果新模具的网面排水设计、排气结构或抽真空通道不合理,会导致湿胚含水率不均,在热压和干燥后就会出现局部收缩不一致,从而导致变形或超差。
新产品对精度要求极高,可以直接购买大规模量产设备吗? 对于市场上没有成熟方案的新结构、高精度产品,建议先使用打样设备(如瀚森纸塑 ZAMS-6047)进行产品定义、模具优化和工艺验证。先确认产品能不能以要求的精度稳定成型,再决定后续的量产设备配置,能大幅降低投资风险。
杯托和杯盖对精度的要求一样吗?可以用同一台设备吗? 完全不同。杯盖(Cup Lid)强调杯口密封与卡扣配合,属于对微观尺寸要求极高的精品工艺,需要使用 ZAKS-9595 这类集成切边与视觉检测的专用设备。而杯托(Cup Carrier)主要用于饮料的承托和运输缓冲,对表面极致平滑度要求相对较低,更适合采用全自动干压或半干压生产线以兼顾成本与结构强度。两者不能使用同一台设备生产。
真正专业的设备选型,永远是从终端产品出发。纸浆模塑的精度控制不仅取决于金属零件的加工误差,更依赖于制浆、脱水、热压、模具与后工序形成的完整技术闭环。作为纸浆模塑总包专家,瀚森纸塑从产品开发和整厂规划阶段就深度介入,将成型设备、模具设计、工艺适配和后处理自动化纳入同一套控制逻辑,帮助客户把高精度的产品想法,转化为车间里持续稳定的量产能力。
如果你已经有产品样品、3D图、产品尺寸或对尺寸公差有明确要求,瀚森纸塑可以进一步根据产品结构、工艺、模具和产能要求评估适合您的设备配置。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>