


<关注公众号>

<关注抖音>
发布日期:2026-09-29 浏览量:39
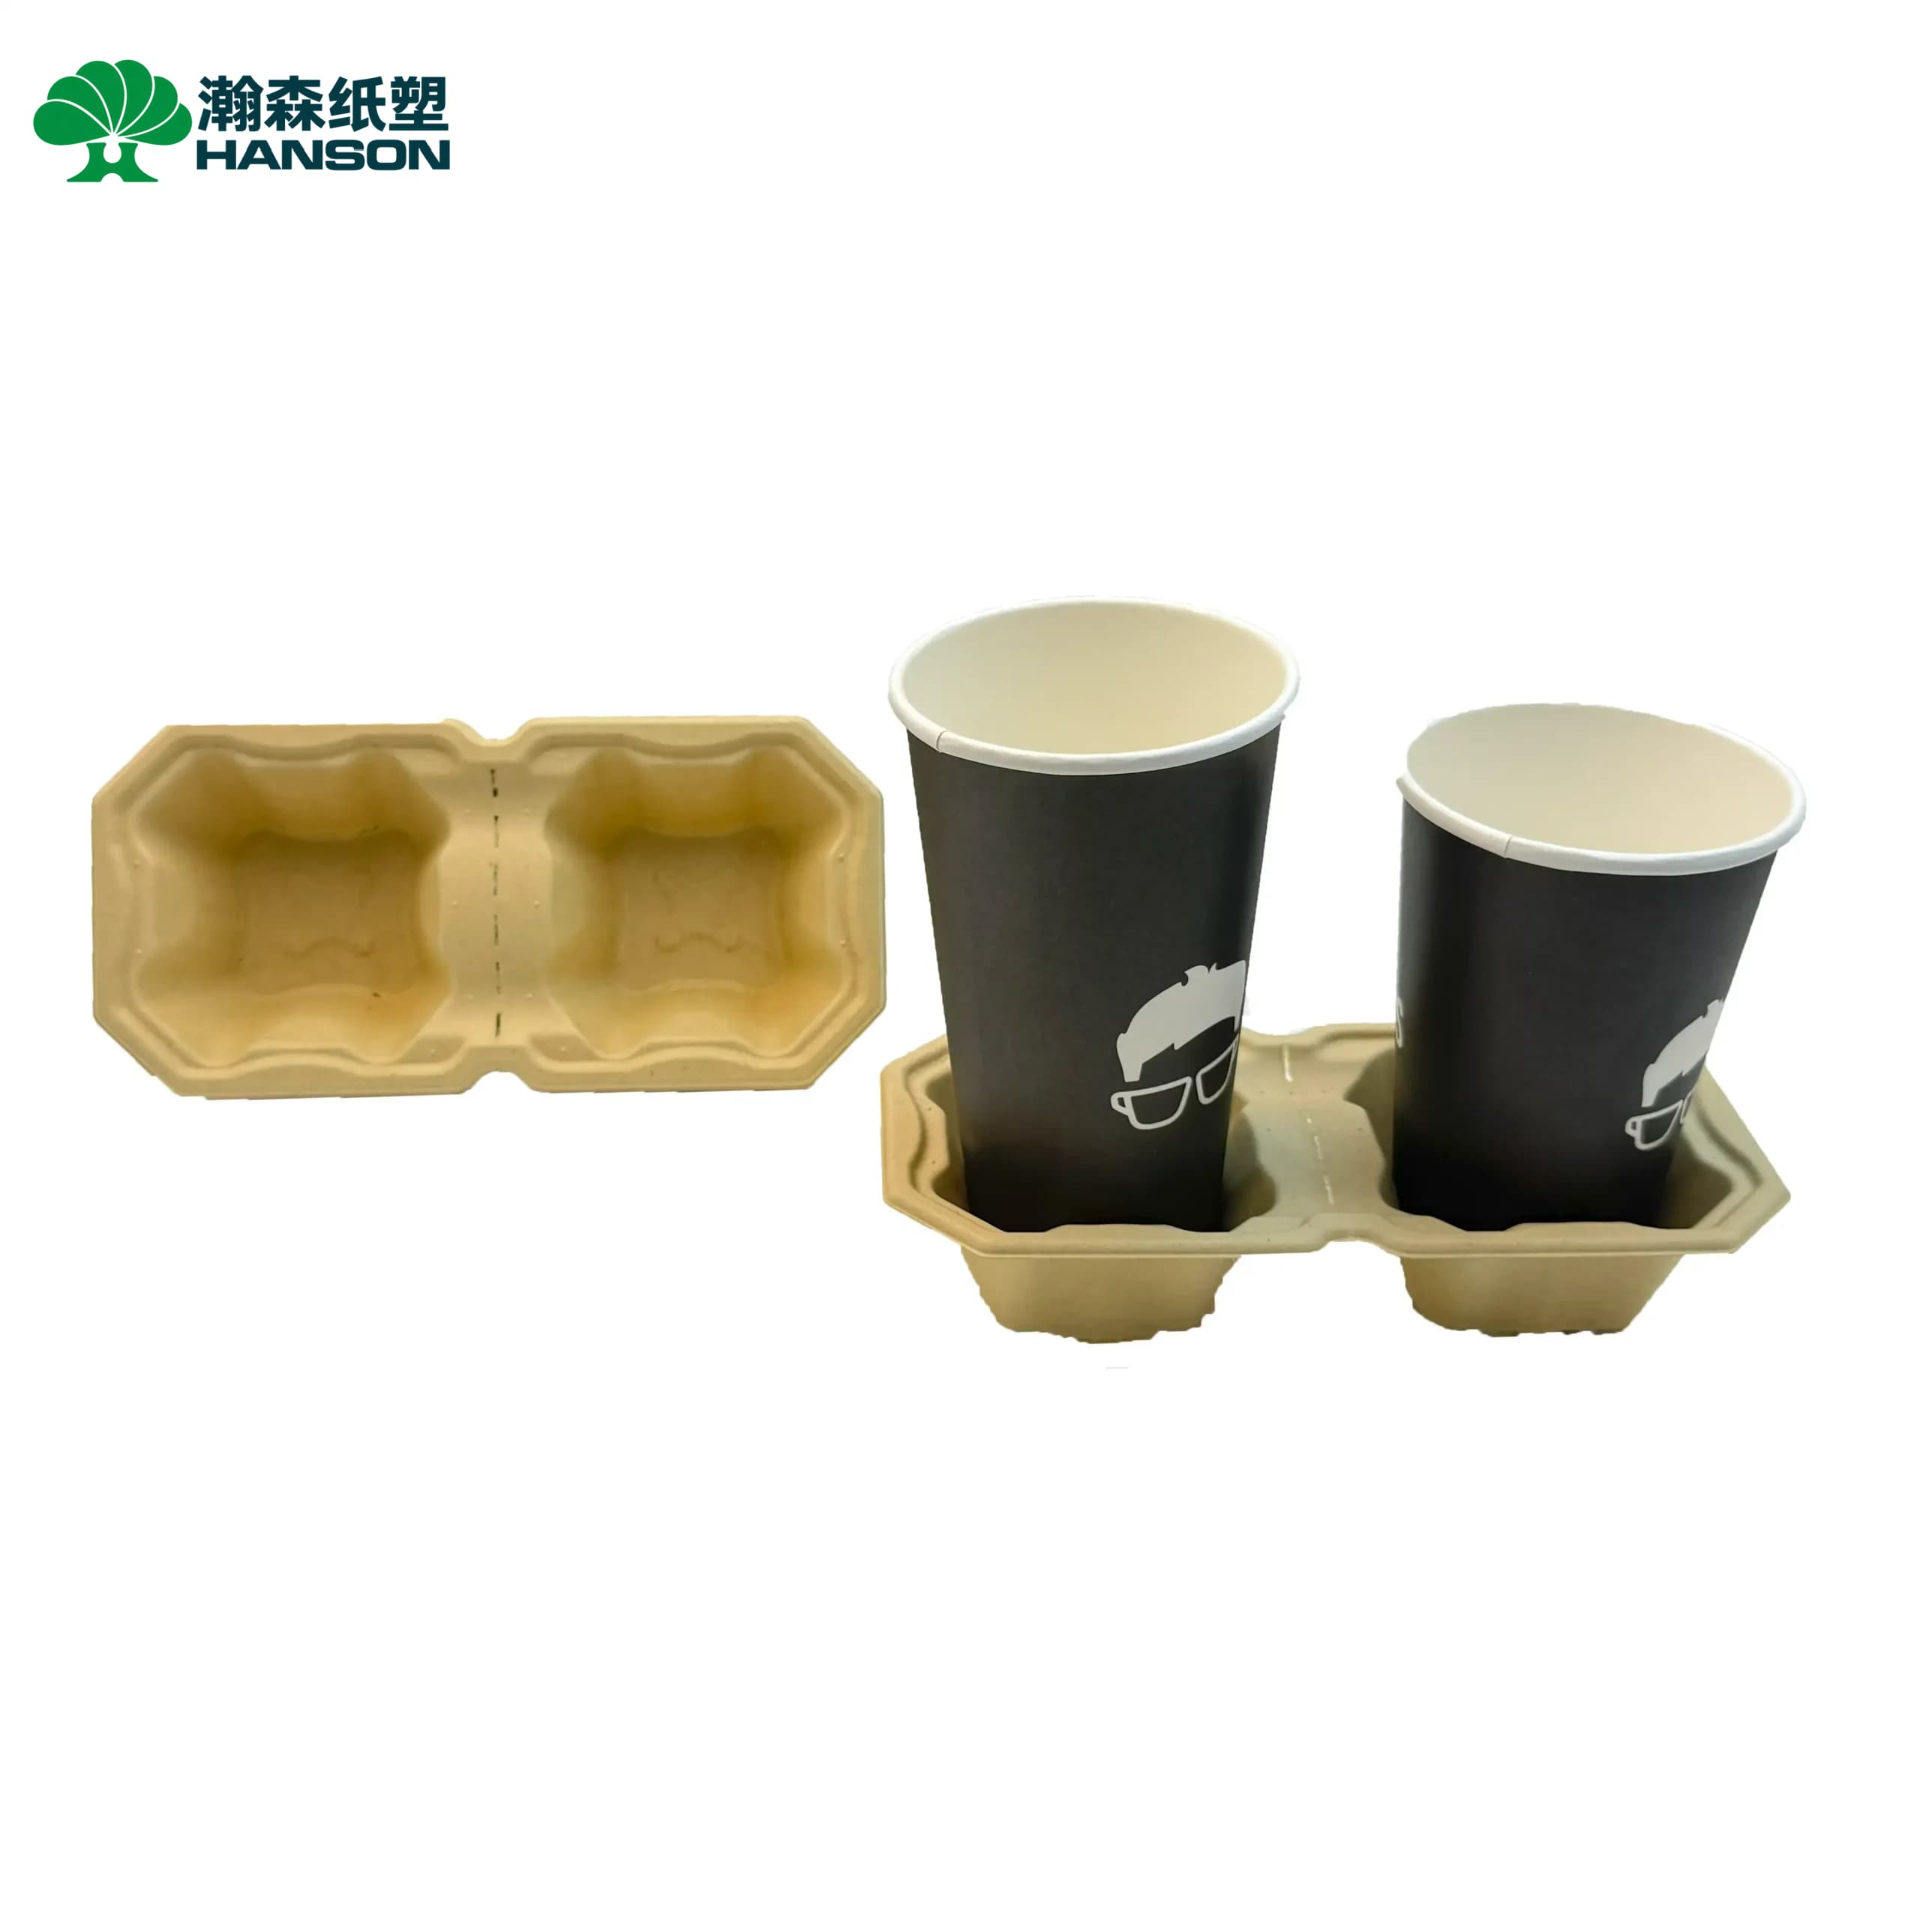
无论是在咖啡店还是外卖包装中,纸浆模塑杯托都是需求量极大的缓冲类包装产品。与追求极致表面平滑度的精品工业包装不同,杯托的核心功能在于承托、固定与运输缓冲。因此,在杯托生产中,通常优先采用干压或半干压工艺路线。
对于准备新建或扩建杯托生产线的投资者而言,面对市场上的众多方案,杯托设备选型往往面临三大核心取舍:实际产能如何落地?结构精度与变形如何控制?自动化程度该匹配到哪一步?
很多投资者在考察杯托设备时,习惯直接用设备的“理论循环时间”来推算日产量。然而,纸浆模塑的实际产能是一个系统结果。
单件重量与脱水负荷: 杯托属于厚壁缓冲件,以常见的4格杯托为例,单件克重可能达到40g甚至更高。较重的产品意味着单次成型需要吸附更多浆料,带入后续工序的水分也更多,从而增加脱水和烘干负荷。
模具面积与模穴排布: 产能同时受制于模具台面尺寸。更大的模具台面(如1300×1300 mm)可以在单次循环中排布更多杯托模穴,从而提升单次产出件数。
后段烘干瓶颈: 在传统的干压工艺中,如果前端成型机速度很快,但湿坯含水率过高,后段的烘干线长度或热能配置跟不上,整条线的实际产能依然会被限制。
因此,评估杯托产能时,必须将成型、脱水与烘干作为一个整体来计算。
虽然干压杯托不需要像手机内托那样具备极高的尺寸公差,但它必须保证足够的产品刚性和杯孔定位精度,否则在实际使用中极易导致饮料倾洒。
干压杯托常见的品质问题是烘干变形。由于湿坯在刚脱模时含水率较高,直接进入烘干通道后,水分快速蒸发容易导致产品翘曲或结构收缩。
为了在干压路线上平衡效率与精度,冷挤压/预脱水工艺成为了关键突破口。通过在成型后、烘干前增加一道伺服驱动的冷挤压工序,可以在模具约束下强行压榨出多余水分。这不仅大幅降低了湿坯进入烘干线时的含水率,还能提前对杯托进行初步定型,有效减少后续的高温变形,并有助于减少模具结垢,延长模具保养周期。最后再配合后段的热压工序,能够进一步保障杯托的堆叠平整度与结构强度。
自动化程度的取舍,本质上是投资预算与长期运营成本之间的平衡。杯托属于大批量、低毛利的快消包装,依赖大量人工搬运的半自动模式正逐渐失去竞争力。
在现代杯托自动化生产线中,自动化的核心在于工序间的无缝衔接。例如,通过桁架机械手实现产品在成型、冷挤压、烘干、热压和最终堆叠工位之间的自动平移与转运。这不仅直接减少了人工数量,更重要的是消除了人工操作带来的节拍波动,确保设备能够以稳定的稼动率持续运行。
作为纸浆模塑总包专家,瀚森纸塑针对杯托、蛋盒等大批量缓冲包装,推出了全自动纸浆模塑干压生产线。该产线将制浆、成型、预脱水、烘干与后工序深度整合,帮助客户在产能、精度与自动化之间实现最优解。
创新的工序组合: 产线采用“吸浆成型 → 冷挤压/预脱水 → 烘干 → 热压 → 堆叠”的连续工艺逻辑,通过桁架机械手完成全流程自动转运。
产能与能耗表现: 以40g的四格杯托为例,在合适的生产条件下,该干压线标准产能可达 18 吨/23小时。在能耗控制方面,通过冷挤压有效降低入烘水分,参考用电量约 900 kWh/吨,烘干天然气消耗约 280 m³/吨(具体能耗视产品与厂房条件而定)。
高稼动率与柔性生产: 整线运动机构采用全伺服驱动,保证了转运与合模的稳定性。同时,设备支持 1300×1300 mm 大尺寸模板,模具拆装便捷,不仅适合杯托的大批量连续生产,也兼容高低落差较大的工业缓冲纸托的频繁换产需求。
Q:杯托生产应该用湿压设备还是干压设备? A:杯托通常属于承托、固定和运输缓冲类产品,应优先判断干压或半干压生产路线。干压工艺在厚壁缓冲件的大批量生产中更具成本和效率优势,而湿压通常用于对表面极致平滑度有要求的高端包装。
Q:干压线为什么需要增加冷挤压/预脱水工位? A:根据瀚森纸塑干压线的设计逻辑,湿坯在进入烘干前先进行冷挤压预脱水,可显著降低入烘含水率,这不仅能减轻烘干能耗,还有助于减少制品烘干变形、降低模具结垢风险,从而提高整线的稳定稼动率。
Q:一台干压设备一天具体能生产多少杯托? A:产能必须绑定具体产品。以瀚森纸塑干压线为例,在生产 40g 四格杯托时,标准示例产能约为 18 吨/23小时。但实际日产量仍会随产品克重、结构设计、模穴排布、烘干效率及换模时间变化,不能直接套用单一数字。
投资杯托项目,杯托设备的选型绝不仅是对比各厂家的单机报价与理论速度。真正的决策核心在于:成型、脱水、烘干与热压工序是否完美匹配,以及自动化流转能否带来真实的高稼动率。只有从最终产品需求倒推整线配置,才能确保项目实现稳定、低成本的规模化量产。
如果您正在规划纸浆模塑杯托、蛋盒或工业缓冲包装生产线,可以准备好目标产品的3D图纸、单件克重及目标日产能。瀚森纸塑可为您进行从产品适配、工艺验证到干压整线配置的系统评估。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>