


<关注公众号>

<关注抖音>
发布日期:2026-09-23 浏览量:49
当纸浆模塑产品需要进一步提升防水、防油、阻隔性能或改善表面效果时,覆膜是可以评估的一种后处理方式。许多企业在评估和采购纸塑覆膜机时,往往最先关注“一天能做多少个”或“设备多少钱”。然而,覆膜工艺不仅涉及热压复合,还包含后端的冲切与收料,如果选型时忽略了核心参数,极易导致实际生产中废品率高、节拍不匹配等问题。
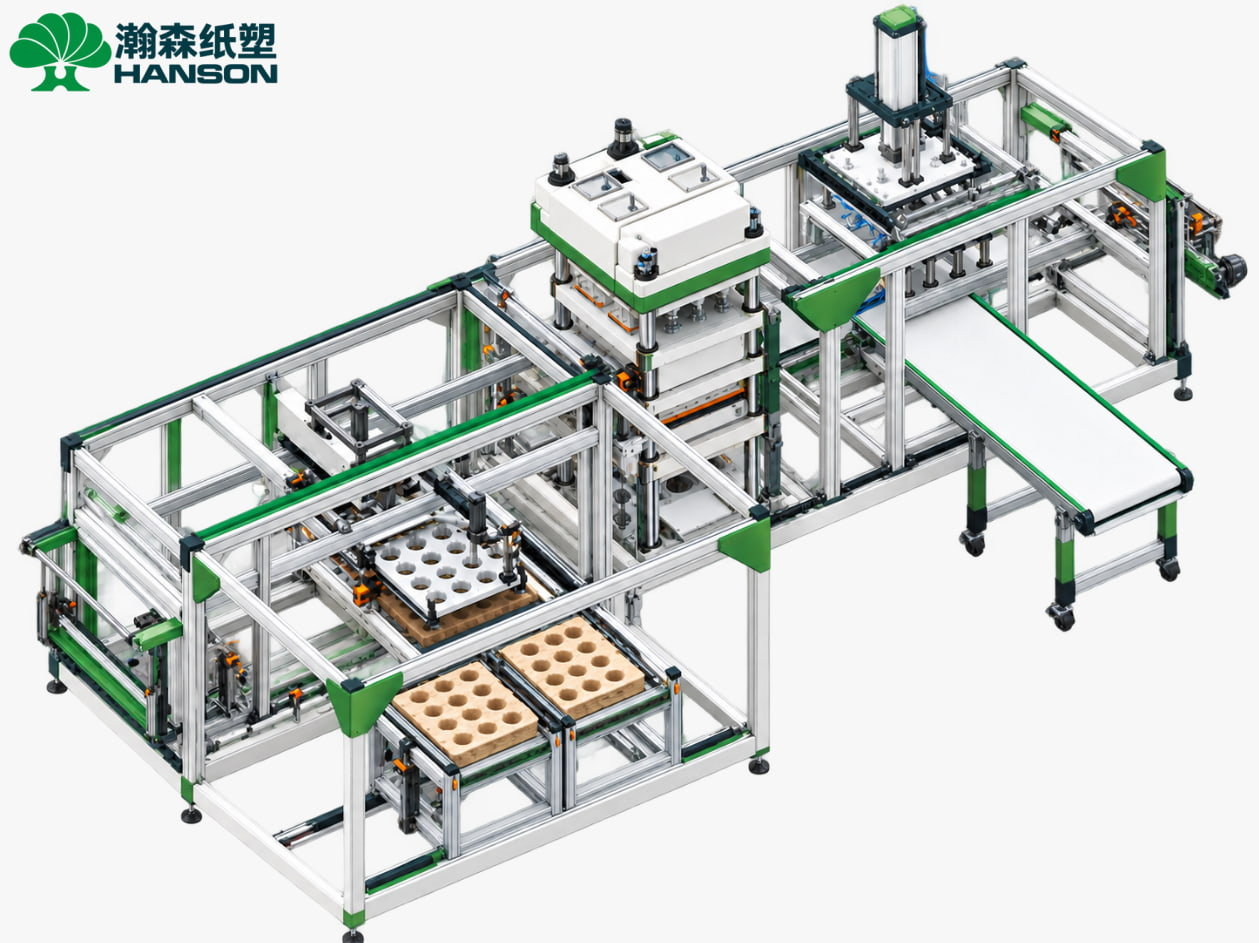
评估纸浆模塑覆膜机,究竟应该重点看哪些参数?
我们可以从以下几个维度进行判断:
1. 模具台面尺寸(决定单模排版数量) 设备的模具台面尺寸直接决定了单次可以放置多少个产品。瀚森纸塑的全自动纸浆模塑精品覆膜机生产线,其模具台面尺寸为 1100 × 1100 mm。在选型时,企业需要结合自身主流产品的尺寸进行排版计算,台面过小会限制产能,过大如果不匹配现有成型主机的节拍,也会造成浪费。
2. 覆膜效率与真实产能评估 设备参数表上的速度并不等于固定的日产量。该覆膜机的覆膜效率为 15S/模。但必须明确,产能视具体产品而定。最终的日产出取决于产品厚度、膜材特性以及所需的加热时间。因此,不能仅凭 15S/模 的理论节拍直接换算固定日产量,而应结合具体产品进行打样测试。
3. 运动结构与伺服控制(决定稳定性与精度) 热压模板的运动结构对覆膜质量至关重要。瀚森纸塑覆膜机采用上下运动结构,覆膜工位和冲切工位均采用伺服驱动,配合伺服连杆结构,加压受力更加均匀,有利于保障模板的平面度和平行度。这种无横向移动的机械结构更加直接,能有效降低设备运行过程中的故障风险。
4. 冲切能力与产品高度限制 覆膜后通常需要切边。设备配备了 80T 的冲切压力,并且能够处理最大高度为 80mm 的纸浆模塑制品。这保证了即便是有一定深度的餐盒或特殊包装,也能在同一条线上完成边缘处理。
5. 自动化集成度(一覆一切边) 现代后工序应尽量减少人工转运。该生产线整合了薄膜放卷、覆膜、冲切、成品堆叠四大流程。一覆一切边的组合配置,利用 PLC + 触摸屏的控制系统,使各工序自动衔接,大幅提升整线效率并减少中间等待时间。
6. 膜材适配性与加热方式 不同产品对降解或阻隔的要求不同。设备采用稳定的电加热方式,经确认可适配 PE、PET、PLA、PBAT、PP、EVOH 等多种膜材。企业在选型时,必须确认设备能否稳定支持目标膜材的工艺温度。
如果正在评估纸浆模塑产品覆膜工艺,可以提供产品图片、尺寸、膜材及目标性能要求,瀚森纸塑可结合产品和生产条件协助判断覆膜工艺及相关设备配置。
<关注公众号>
<关注抖音>