


<关注公众号>

<关注抖音>
发布日期:2026-09-21 浏览量:3
很多企业在准备投资纸浆模塑餐包(如餐盘、餐盒、食品托盘)项目时,最常犯的错误是直接拿着一张产品图纸询问“这台机器多少钱”或“循环时间是几秒”。纸浆模塑生产是一项系统工程,一台设备的理论参数不能直接等同于工厂的实际量产表现。作为纸浆模塑总包专家,瀚森纸塑建议在评估纸浆模塑餐包设备时,优先从以下四个核心维度进行系统配置与参数推演。
在餐包类项目中,大批量稳定生产是核心诉求。评估产能时,不能仅看设备的单次理论循环时间,而必须结合产品进行测算。
实际日产量受到单件产品重量、产品尺寸、模穴数量、热压时间以及设备有效运行率的共同限制。例如,生产较重的多格餐盘与生产轻量化小碗,即使在同一台机器上,其单循环所需的脱水和热压时间也会发生变化,最终导致吨产能和件数产能产生明显差异。
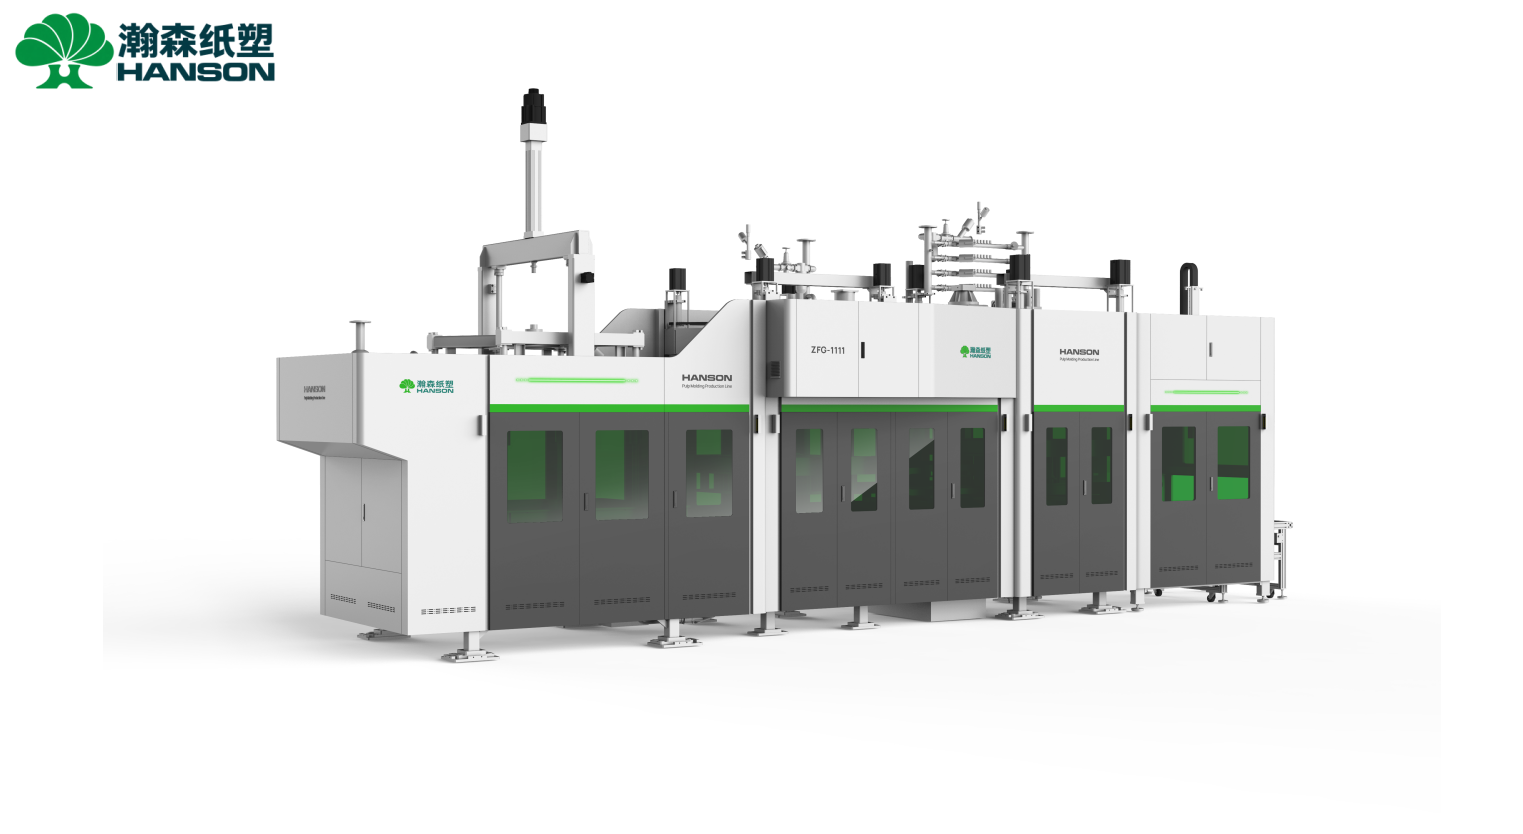
为了满足高效量产需求,瀚森纸塑 ZFG-1111 湿压纸浆模塑餐包设备在成型、热压集成化设计上进行了深度优化。在具体产品和生产条件匹配的情况下,ZFG-1111 单机日产能可达到 1.8 吨以上,部分产品条件下可达到约 2 吨/天,为工厂规模化交付提供可靠支撑。
能耗直接决定了餐包工厂的长期运行成本。评估能耗不能只看设备铭牌上的装机功率,而应比较生产每吨合格产品所消耗的实际电量(吨电耗)。
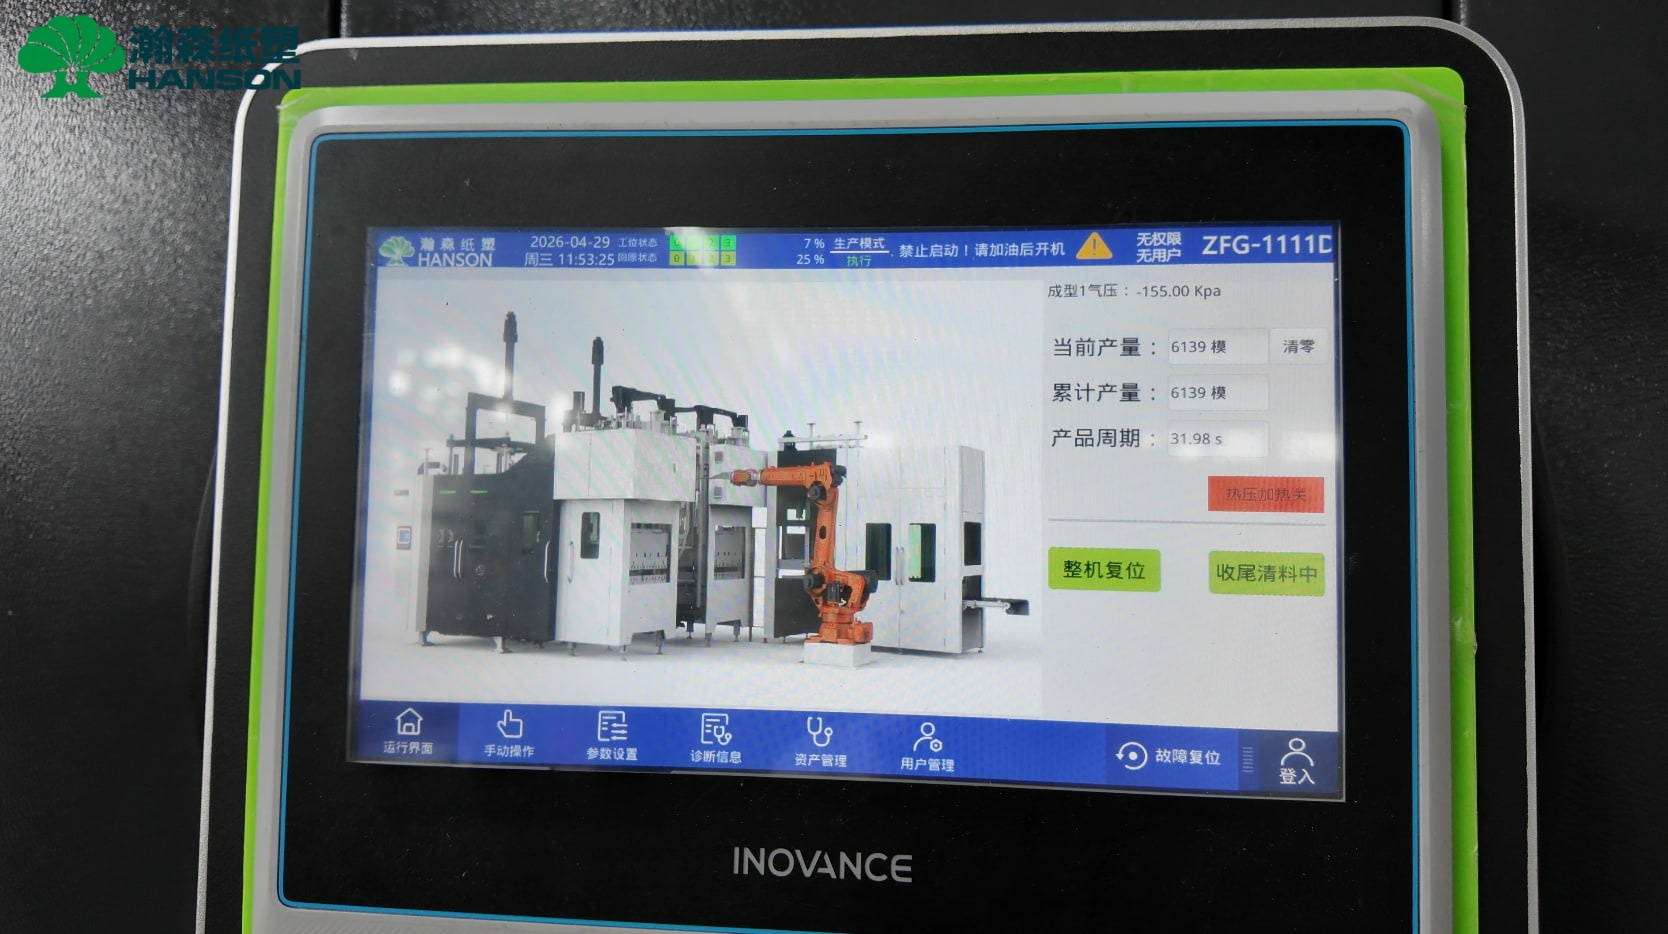
在湿压工艺中,湿胚在尚未完全干燥的状态下直接进入加热模具,通过温度和压力进一步脱水、定型。如果能在成型阶段更充分地去除水分,带入热压阶段的蒸发负荷就会显著降低,从而缩短热压时间并降低能源消耗。在合适的工艺和生产条件下,瀚森纸塑餐包设备可将湿胚含水率控制在 60% 以下,餐包相关吨电耗可实现低于 1800 度,有效优化了工厂的能源账单。
前端成型设备的产能再高,如果切边、堆叠、包装等后工序依赖大量人工或速度跟不上,整条纸浆模塑生产线的实际产能依然会被限制。
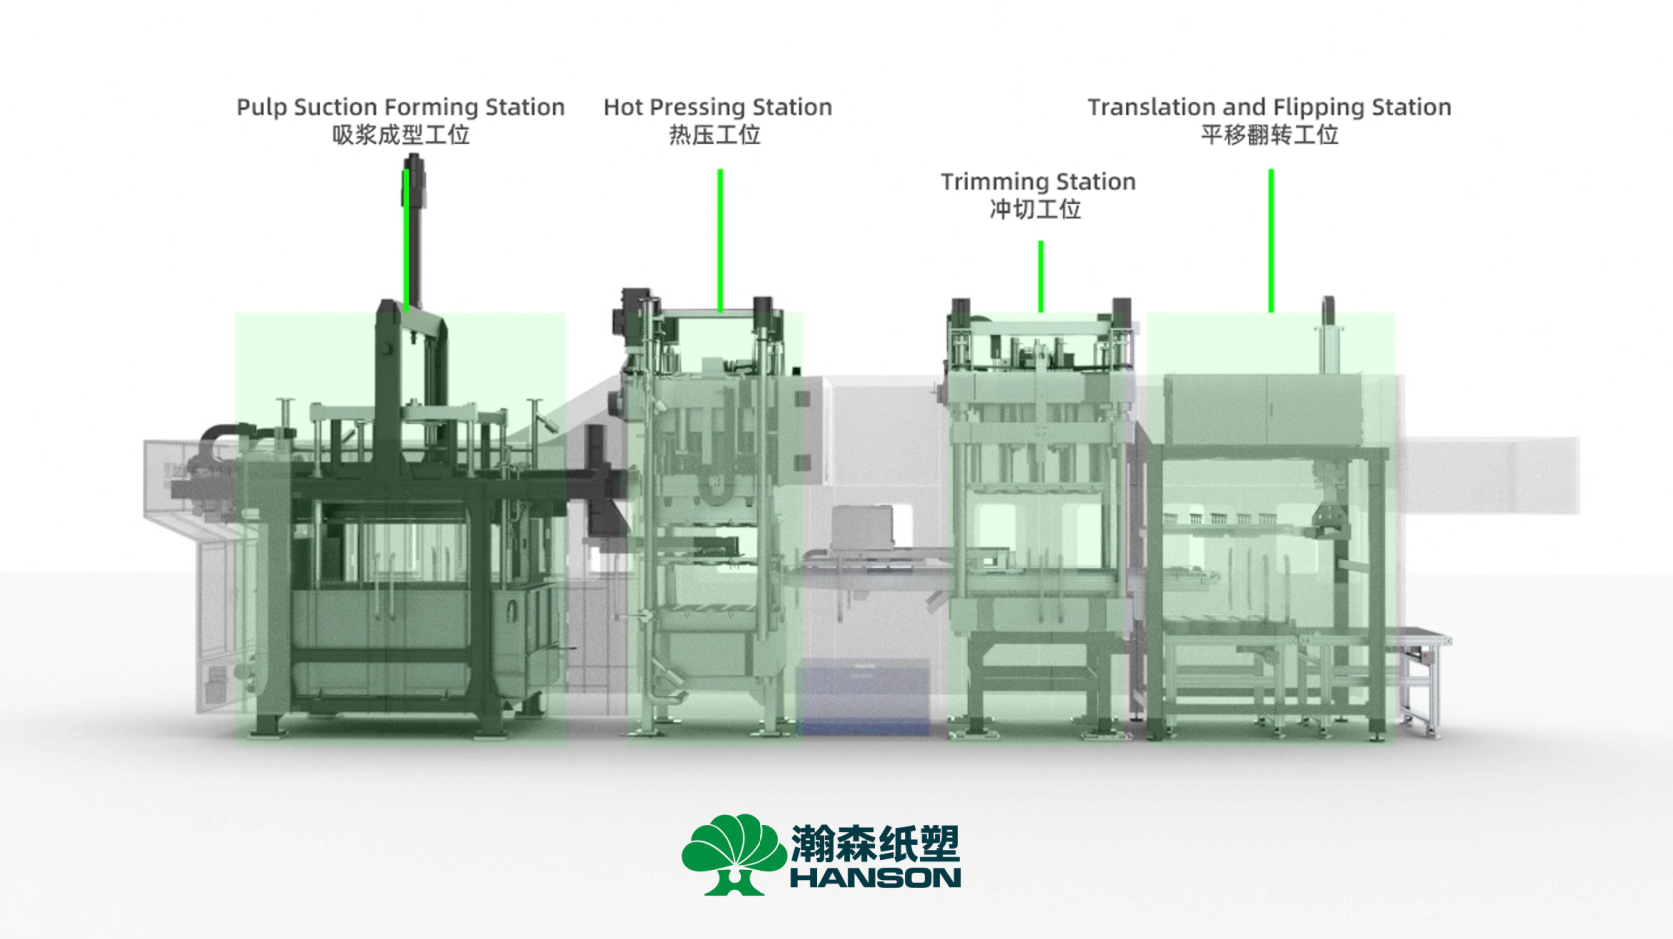
对于餐包这种产量极大的标准品,自动化连续生产尤为重要。瀚森纸塑 ZFG-1111 等型号可将成型、热压、切边和堆叠等工序集成在设备内完成,大幅减少了湿胚与成品的人工搬运频次,提升了生产节拍的连续性与产品一致性。
不同投资规模和工厂定位的项目,对设备结构的敏感度不同。在确定了产能、能耗和自动化需求后,可以进一步对比不同驱动方案的设备:

同一台纸浆模塑餐包设备可以生产餐盘和餐盒吗? 有可能,但不能简单保证所有产品都能通用。能否共用设备取决于模具面积、产品深度、热压条件及设备规格。更换产品不仅需要换模具,还可能需要调整浆料配方、真空度、热压温度等工艺参数。
纸浆模塑模具对设备实际产能有影响吗? 模具直接影响成型排水效率、湿胚质量、热压效果和脱模速度。即使两台设备基础参数相同,如果模具的排水设计或模穴排布不同,最终的实际产量和产品良率也会产生差异。
新建餐包厂需要重新买制浆系统吗? 如果您已有合适的制浆系统且产能足以覆盖新设备的需求,可以通过整厂规划评估现有系统的可用性。如果制浆能力不足或浆料稳定性无法满足新产品要求,成型设备的有效运行率将大打折扣,此时必须升级制浆系统。
新进入纸浆模塑行业的企业,采购决策不应止步于某一台机器的参数比对,而应围绕最终产品,从制浆、成型、模具、后工序到厂房布局进行系统推演。只有整线系统协同,才能确保从工厂建设平稳过渡到稳定量产。
如果您已经有产品样品、3D 图、产品尺寸或目标日产能,瀚森纸塑可进一步根据产品结构、湿压工艺、模具和产能要求为您评估适合的纸浆模塑餐包设备配置及整厂方案。
全国服务热线:400-6556-100
联系电话:13694924367
<关注公众号>
<关注抖音>